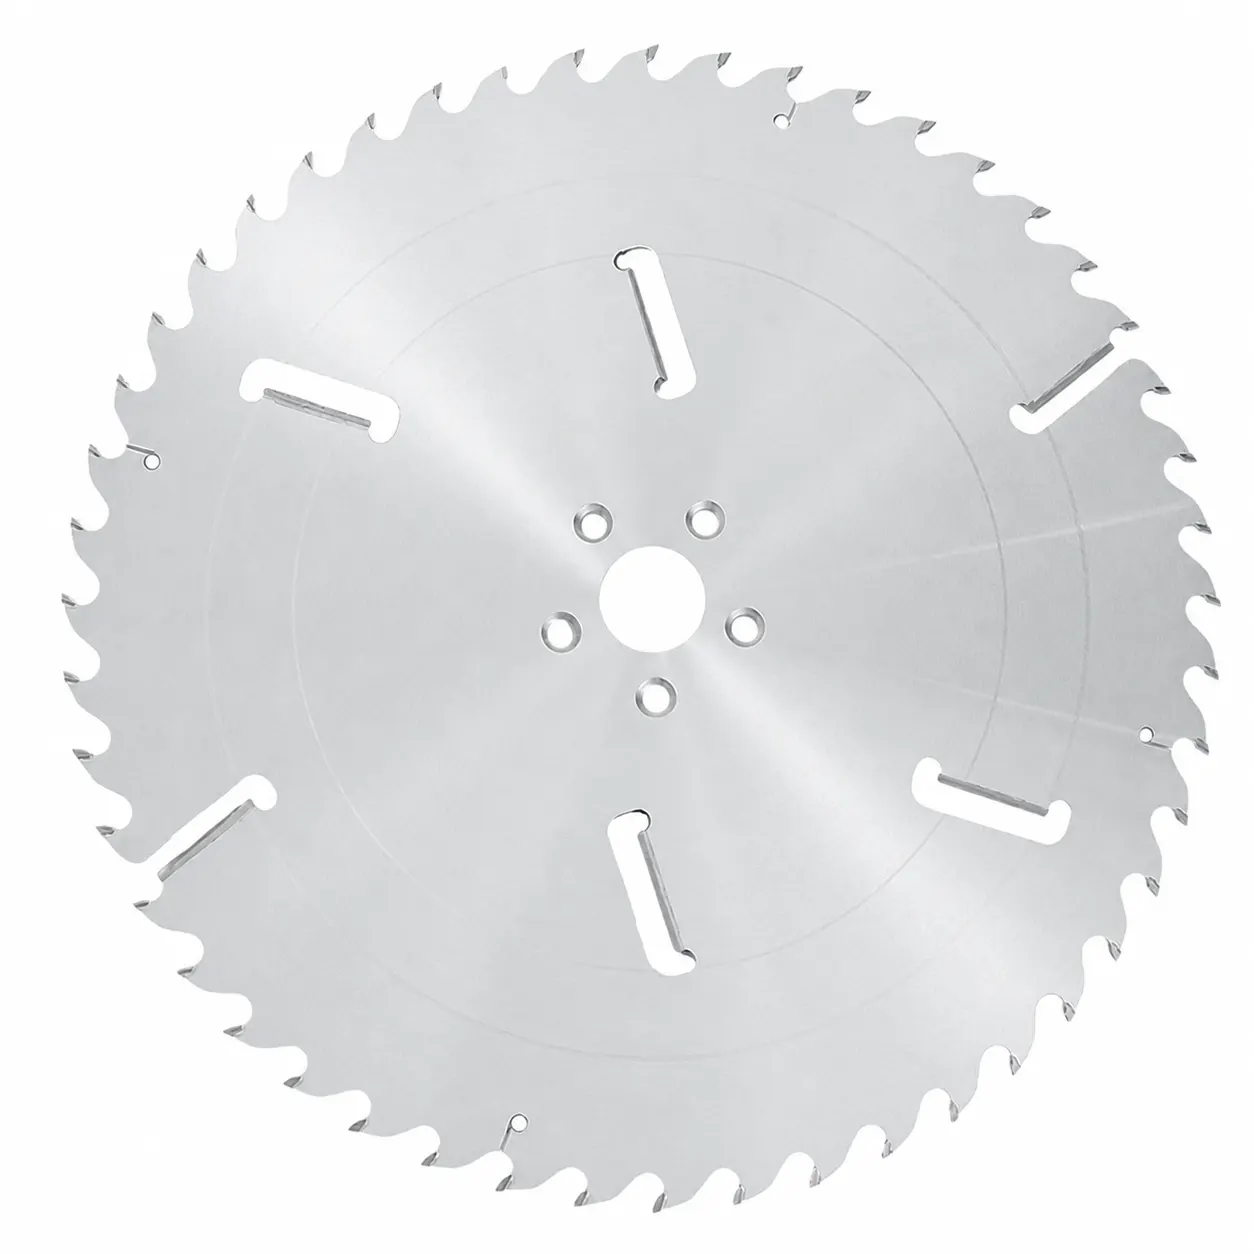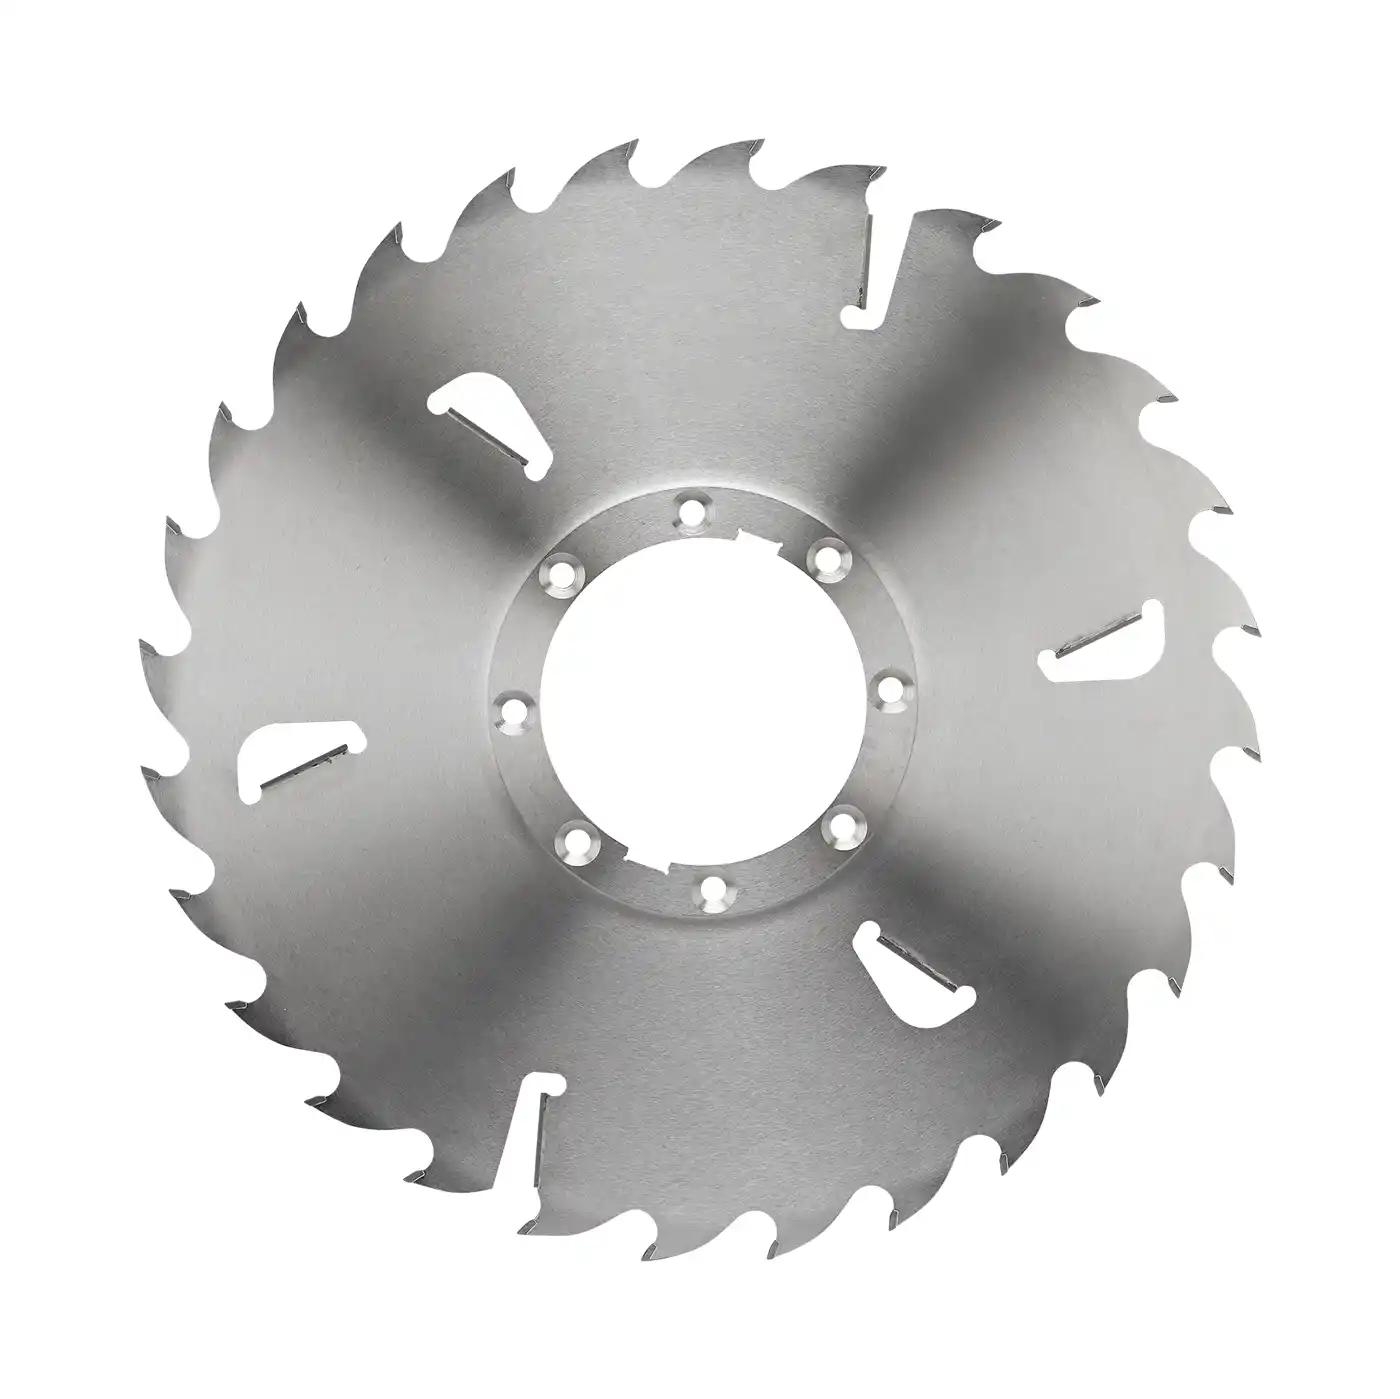
Typiska användningsområden
- Flerbladssåglinjer i sågverkens omsågningssteg som bearbetar block och halvfärdigt virke till brädor.
- Flerbladssågar med och utan flisaggregat från Linck, EWD, Möhringer, SAB, Brodbaek och motsvarande.
- Automatiserad längsklyvning i stora volymer där stabil gång i hela klinguppsättningen är avgörande.
- Tillverkning av dimensionsvirke som kräver jämn listbredd och rena sidoytor.
Viktiga prestandafördelar
- Geometri för omsågning ger stabil längsklyvning i kontinuerlig brädproduktion.
- Ett område med smala sågspår på 2,7–6,0 mm hjälper till att maximera det användbara utbytet från varje block samtidigt som praktisk styvhet bibehålls.
- Valfria konvexa stomutföranden, b1 upp till 6,0 mm, förbättrar styvheten i kraftigare uppsättningar som kräver större motstånd mot avböjning.
- Hårdmetallrensskären hindrar klingstommens stålsidor från att komma i kontakt med träets snittyta och eliminerar märken, värmeutveckling i stommen och sidofriktionsslitage.
- Hög böjhållfasthet och hårdmetallens hårdhet bibehåller eggarnas integritet under långa produktionskörningar i fuktigt trä.
Problem som denna sågklinga hjälper till att lösa
- Vandrande klinga och varierande listbredd vid omsågning med hög matning.
- Kontakt mellan stålstommen och träytan som leder till ytmärken, sidovärme och förtida slitage på stommen.
- Spånpackning i sågspåret på sågverkslinjer för fuktigt trä, vilket orsakar kärvning och matningsmotstånd.
- Kort klinglivslängd när hårdmetallseggarna inte är konstruerade för den kombinerade nötningen från fuktiga fibrer och harts vid klyvning av barrträ.
Användningsanvisningar
- Matcha diameter, sågspårsbredd, stomtjocklek och sidofrigång konsekvent för alla klingor i axeluppsättningen.
- Upprätthåll tillräcklig spånutsugningskapacitet för att förhindra spånpackning, särskilt vid hög matning i fuktigt barrträ.
- Slipa om enligt schema och kör inte till kraftigt slitage, eftersom avböjning och ytkvalitet försämras innan eggskadan blir synlig.