
Contrôle qualité
Chez Cutek, nous estimons que la véritable qualité industrielle ne se démontre pas par un certificat accroché au mur, mais par la réalité métallurgique et les performances dynamiques de chaque lame de scie circulaire que nous expédions. De l’analyse de l’acier brut aux essais finaux de vibration à grande vitesse, notre système de contrôle qualité est conçu pour éliminer les incertitudes et garantir une qualité constante sur votre ligne de production.
Voici comment nous intégrons la fiabilité à chaque coupe.
1. Métallurgie de haut niveau et traçabilité des matières premières
Une lame haut de gamme ne peut pas être fabriquée à partir d’un acier de qualité inférieure. Nous travaillons exclusivement avec des fournisseurs mondiaux de premier rang et entretenons des chaînes d’approvisionnement stables et durables avec des acteurs majeurs du secteur tels que Ceratizit, Element Six, POSCO, Nippon Steel, Baowu et OKE.
Nous ne nous fions toutefois pas uniquement à la réputation de ces marques. Chaque lot de matières premières entrant fait l’objet d’une analyse métallographique rigoureuse et d’essais de propriétés mécaniques. Avant la découpe laser du moindre corps de lame ou le brasage de la moindre dent, nous vérifions précisément la résistance à la traction de l’acier et contrôlons strictement la granulométrie microscopique de nos plaquettes en carbure et en cermet. La qualité est ainsi maîtrisée à l’échelle microstructurale avant même le début de la production.
2. Tensionnage du corps de lame
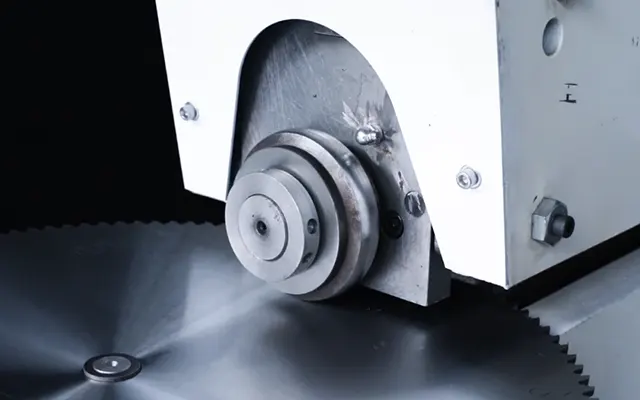
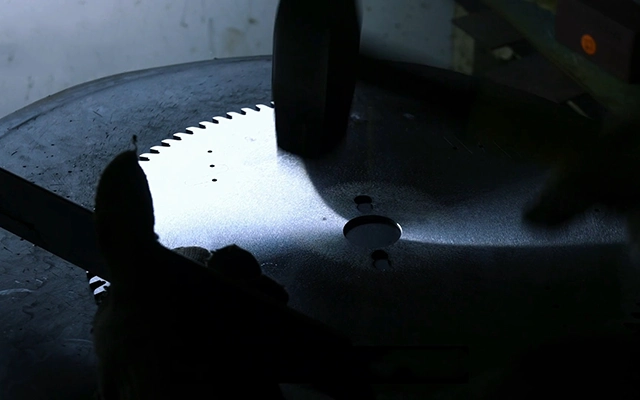
Le tensionnage distingue clairement une usine de premier plan d’un atelier ordinaire. Un corps en acier qui paraît parfaitement plan à l’arrêt peut se déformer fortement sous l’effet des forces centrifuges extrêmes et de la dilatation thermique générées par une rotation à grande vitesse.
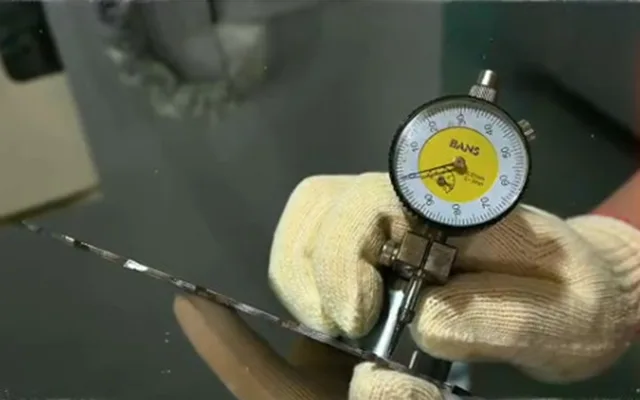
Chez Cutek, rien n’est laissé au hasard. Nous utilisons des équipements de roulage spécialisés pour régler avec précision l’état des contraintes internes de chaque corps en acier. Nous respectons rigoureusement les plages de tension définies pour chaque application afin que le comportement physique réel de la lame corresponde à ses paramètres de conception. Cette maîtrise évite le flottement de la lame et préserve sa rigidité sous de fortes charges.
3. Protocoles ciblés de contrôle à 100 %
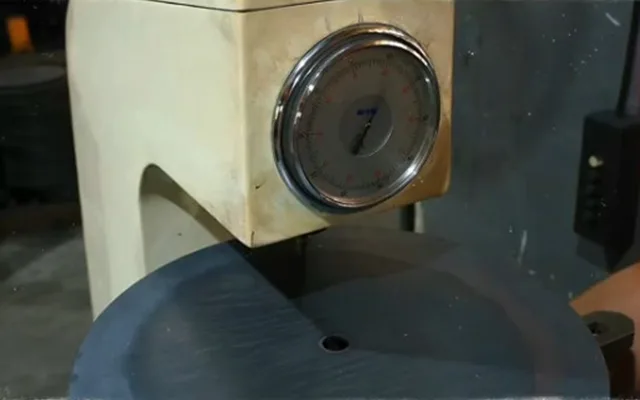
Dans la coupe en grande série du métal et de l’aluminium, les tolérances critiques ne peuvent pas être laissées au hasard des statistiques. Nous appliquons un protocole de contrôle à deux niveaux qui concilie perfection structurelle et efficacité de production :
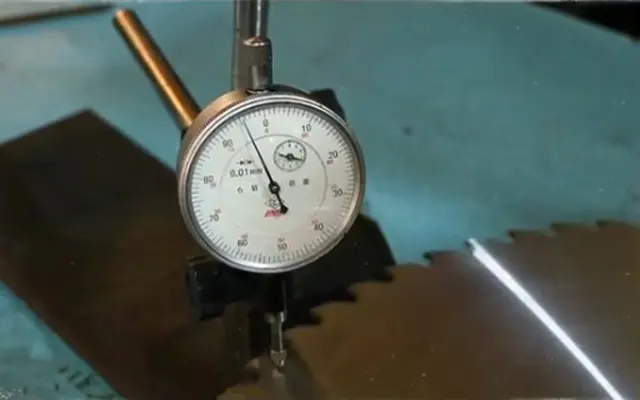
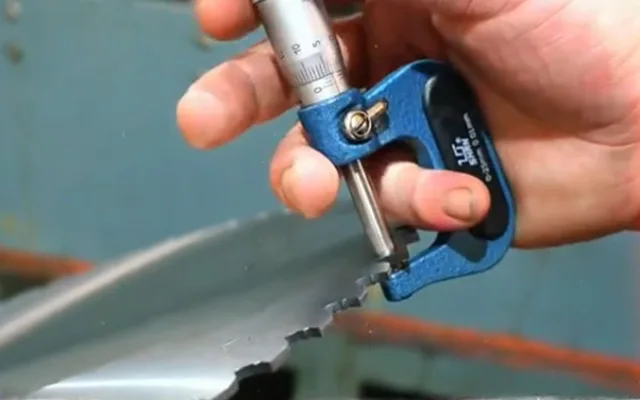
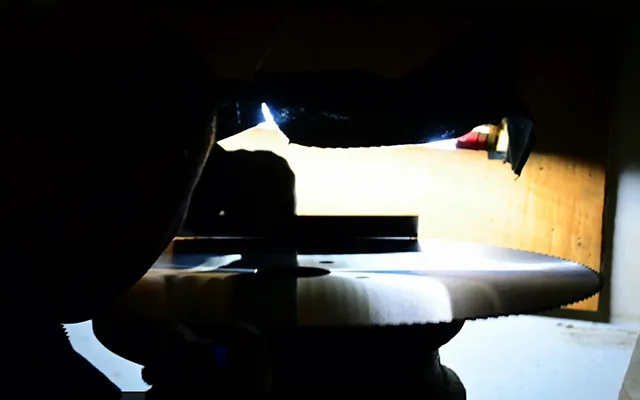
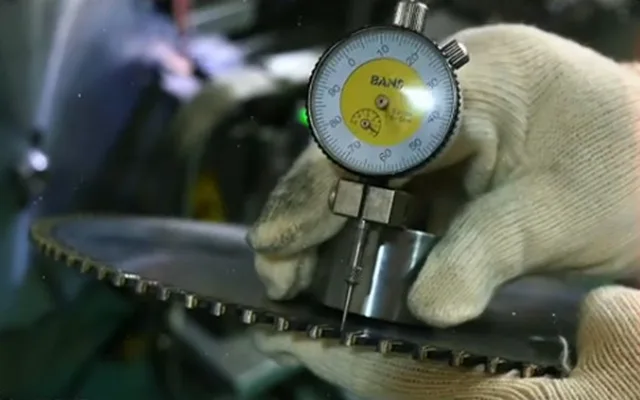
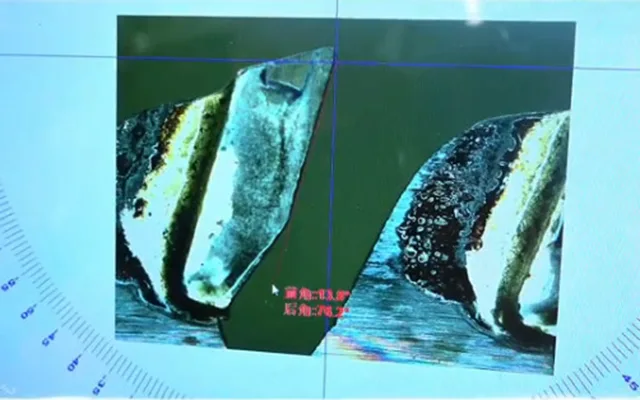
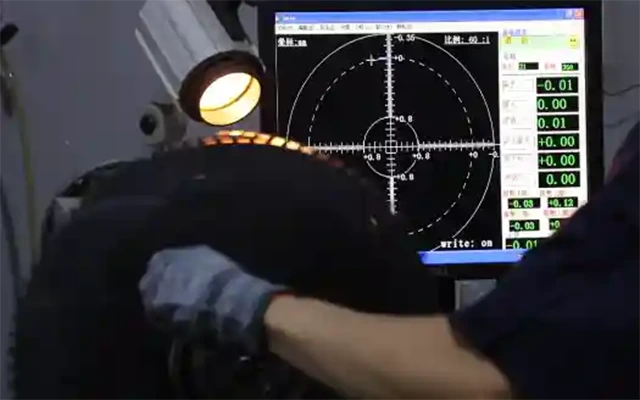
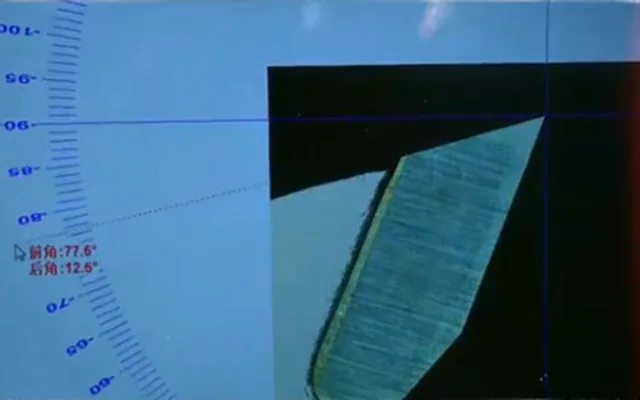
- Contrôle intégral à 100 % : les caractéristiques les plus déterminantes pour la qualité de coupe, notamment le voile axial, le faux-rond radial, les angles de rectification des dents et le tensionnage du corps de lame, sont contrôlées sur chaque lame. Toute pièce non conforme est écartée.
- Échantillonnage fréquent par lots : les paramètres structurels secondaires mais essentiels, tels que la résistance au cisaillement des joints brasés, le rayon d’arête et la rugosité de surface, sont soumis à un plan d’échantillonnage strict. Nous nous assurons ainsi du fonctionnement irréprochable de nos postes de brasage et de rectification.
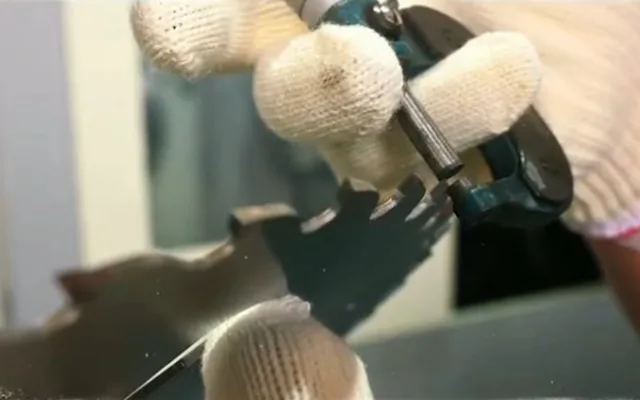
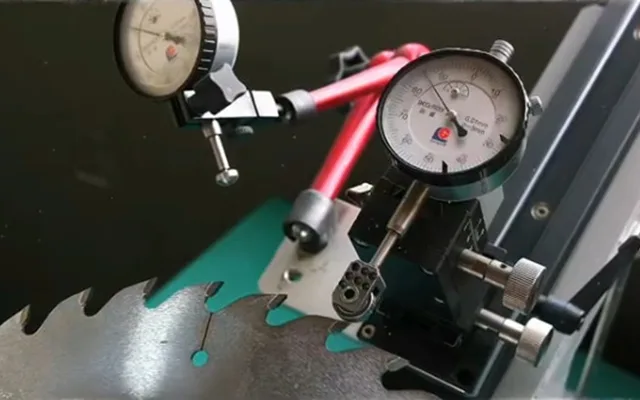
4. Au-delà du contrôle statique : équilibrage dynamique et essais vibratoires
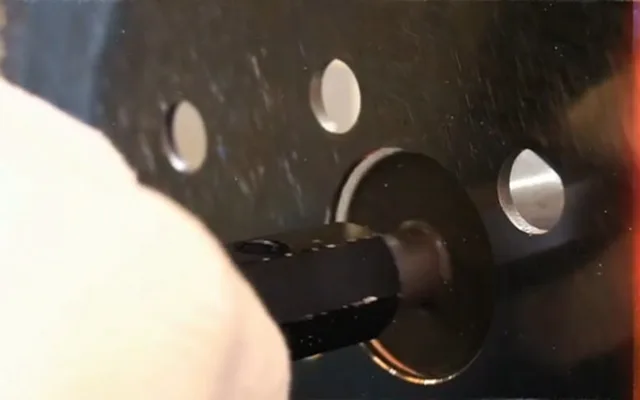
Mesurer une lame immobile sur une table en granit ne révèle qu’une partie de son comportement. Pour garantir des performances irréprochables dans les environnements CNC à grande vitesse, nous contrôlons également les lames en conditions dynamiques.
Nous utilisons des équilibreuses dynamiques de pointe et l’analyse acoustique des vibrations pour tester les lames en rotation. Le contrôle de leur stabilité dynamique permet d’éliminer les résonances harmoniques, d’éviter les sifflements aigus en fonctionnement et d’obtenir une surface de coupe parfaitement lisse, sans marques sur la pièce usinée.
5. Traçabilité de bout en bout : la « fiche d’identité » de chaque lame
Lorsque vous achetez une lame Cutek, vous choisissez un outil entièrement documenté dont chaque étape de fabrication peut être vérifiée.
Chaque lame de scie circulaire industrielle qui quitte notre usine porte un code d’identification unique gravé au laser. Ce code constitue sa fiche d’identité complète. Si une anomalie survient dans votre usine, nous pouvons retrouver immédiatement la date exacte de fabrication de la lame concernée, la rectifieuse CNC utilisée et le lot précis de carbure Ceratizit employé pour ses dents.
Aucune zone d’ombre : une traçabilité totale au service de l’amélioration continue.