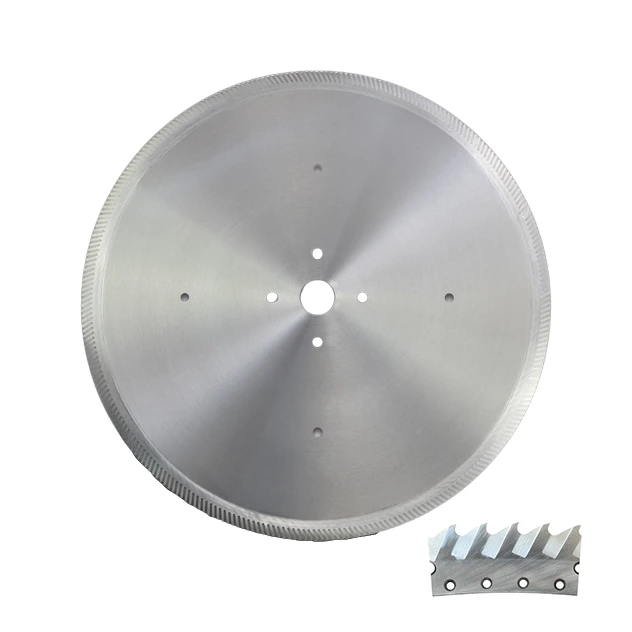
Изчислете икономията на материал: Вижте как по-тънкият срез увеличава добива от детайла с нашия калкулатор за материален добив при къси заготовки.
Типични приложения
- Надлъжно нарязване на пресовани многослойни блокове от алуминиево фолио на ленти преди разгъването им в листове със сърцевина тип пчелна пита.
- Непрекъснато рязане на ленти по линии за сърцевини тип пчелна пита, при които ширината на лентата определя дебелината на разгънатата сърцевина.
- Начален процес на рязане при алуминиеви панели тип пчелна пита, които впоследствие се облицоват с дървен фурнир, картон, пластмасов или алуминиев лист.
- Прецизно рязане при производството на декоративни, строителни и мебелни плоскости, изискващи леки, рециклируеми и влагоустойчиви панелни конструкции.
Основни експлоатационни предимства
- Конструкцията с ултратънък срез е основното икономическо предимство при производството на пчелна пита.
- При диаметър 305 mm вариантите с ширина на рязане 2.0/1.8/1.5 mm осигуряват значително по-добър материален добив спрямо обикновените дискове със срез 3.0 mm.
- По-малката ширина на рязане означава по-малко отнет алуминий при всеки срез, което се превръща в съществено ценово предимство при многократно надлъжно нарязване.
- Стабилната конструкция на корпуса и геометрията TCG осигуряват чисто нарязване, контролирани мустаци и надеждно постоянство на ширината на лентите.
- По-добрият добив и по-ниското съпротивление при рязане повишават ефективността на линията и намаляват общия разход за дискове на квадратен метър произведен панел.
Проблеми, които този циркулярен диск помага да се решат
- Прекомерен отпадък от алуминий поради широк срез при многократно нарязване на пакети фолио на ленти.
- Намален добив при производството на панели с тънка сърцевина, където всяка част от милиметъра влияе върху използването на материала.
- Непостоянна ширина на лентите, която влошава последващото разгъване на сърцевината тип пчелна пита.
- Образуване на мустаци и деформация на ръбовете, които повишават рисковете при последващото лепене и качеството на панела.
- Висока производствена себестойност на панел поради ненужни загуби от ширината на среза и нестабилни характеристики на рязане.
Конфигурации за по-висок материален добив
- За диаметър 305 mm се предлагат варианти с ултратънък срез: 2.0 mm, 1.8 mm и 1.5 mm.
- Спрямо обичайния срез 3.0 mm по-тънкият срез значително намалява загубата на алуминий при многократно нарязване на ленти, повишава добива на сърцевината и намалява себестойността на панела.
- Типичните крайни дебелини на панелите за мебели, декорация и архитектура са сравнително малки, затова броят на циклите за рязане на ленти е голям и икономията от ширината на среза се натрупва бързо.
- Спецификациите могат да се адаптират към скоростта на линията, целевата ширина на лентата, структурата на пакета фолио и изискванията към вала и фиксиращите отвори.
Количествен пример за материален добив (305 mm)
За бърза търговска оценка използвайте следното сравнение при надлъжно нарязване на пресовани блокове фолио:
| Ширина на рязане (mm) | Загуба на материал на срез (относителна) | Загуба на материал при 1 000 среза | Намаление на загубата спрямо 3.0 mm |
|---|---|---|---|
| 3.0 | базова стойност | 3,000 mm (3.0 m) | 0% |
| 2.0 | -1.0 mm/срез | 2,000 mm (2.0 m) | 33.3% по-малка загуба |
| 1.8 | -1.2 mm/срез | 1,800 mm (1.8 m) | 40.0% по-малка загуба |
| 1.5 | -1.5 mm/срез | 1,500 mm (1.5 m) | 50.0% по-малка загуба |
- При един срез: ширина 1.5 mm спестява 1.5 mm при всяко преминаване спрямо срез 3.0 mm.
- При 1 000 среза: ширина 1.5 mm спестява общо 1 500 mm (1.5 m) спрямо срез 3.0 mm.
- При производството на сърцевини тип пчелна пита лентите се режат многократно, затова тази разлика пряко се превръща в по-добро използване на алуминия и по-ниска себестойност на панела.
- Реалната икономия зависи от целевата ширина на лентата, припуска за обрязване на ръбовете и конфигурацията на линията.
Указания за приложение
- Изберете ширината на рязане според целевата ширина на лентата и желания добив; при производство с голям брой срезове дори намаление с 0.5 mm може да донесе съществена икономия.
- Преди работа с тънък срез проверете прилягането към вала, биенето и стабилността на затягането, за да запазите точността на лентите и да избегнете следи от вибрации.
- Използвайте подходящо смазване/охлаждане и отвеждане на стружките, за да сведете до минимум полепването на алуминий по режещите ръбове при непрекъснато надлъжно рязане.
- Съобразете подаването и оборотите на шпиндела с плътността на пакета фолио и състоянието на лепилото след пресоване.
- Проверявайте често качеството на ръбовете и остротата на диска; навременното презаточване е критично за малко мустаци и стабилно качество при разгъване.