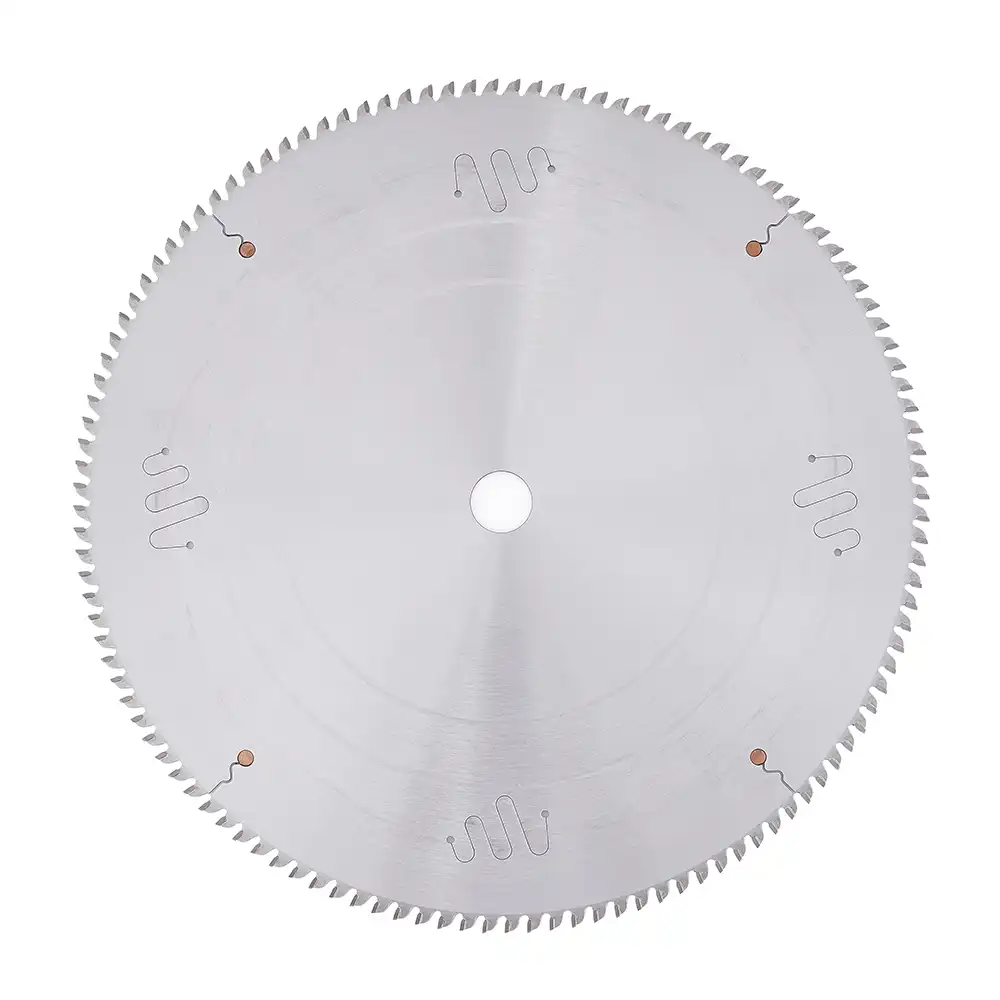
Beräkna din materialbesparing: Se hur en smalare sågspårsbredd ökar utbytet med vårt verktyg för beräkning av materialutbyte för korta detaljer.
Typiska användningsområden
- Klyvning av pressade flerskiktsblock av aluminiumfolie till remsor före expandering till skivor med bikakekärna.
- Kontinuerlig remskapning i linjer för bikakekärnor där remsbredden bestämmer den expanderade kärnans tjocklek.
- Inledande kapprocess för bikakepaneler av aluminium som senare limmas mot faner, pappskivor, plastskivor eller täckplåt av aluminium.
- Precisionskapning vid tillverkning av dekorativa skivor, byggskivor och möbelskivor där lätta, återvinningsbara och fukttåliga panelkonstruktioner krävs.
Viktiga prestandafördelar
- Den extra smala sågspårsbredden är den främsta ekonomiska fördelen vid tillverkning av bikakekärnor.
- Vid 305 mm diameter ger valbara sågspår på 2,0/1,8/1,5 mm ett betydligt bättre materialutbyte än vanliga klingor med 3,0 mm sågspår.
- Smalare sågspår innebär att mindre aluminium avlägsnas vid varje snitt, vilket ger en stor kostnadsfördel när många klyvsnitt krävs.
- En stabil klingstomme och TCG-tandgeometri ger ren klyvning, kontrollerad gradbildning och tillförlitligt jämn remsbredd.
- Bättre utbyte och lägre skärmotstånd höjer linjens effektivitet samtidigt som den totala klingrelaterade kostnaden per kvadratmeter producerad panel minskar.
Problem som denna sågklinga hjälper till att lösa
- Onödigt stort aluminiumspill som orsakas av breda sågspår vid upprepad remskapning av foliestaplar.
- Lägre materialutbyte vid tillverkning av paneler med tunn kärna, där varje bråkdel av en millimeter påverkar materialutnyttjandet.
- Ojämn remsbredd som försämrar den efterföljande expanderingen av bikakekärnan.
- Gradbildning och kantdeformation som ökar riskerna vid efterföljande limning och för panelkvaliteten.
- Hög produktionskostnad per panel på grund av onödiga sågspårsförluster och instabil kapprestanda.
Konfigurationsanvisningar för högre materialutbyte
- För 305 mm diameter finns extra smala sågspår på 2,0 mm, 1,8 mm och 1,5 mm.
- Jämfört med ett vanligt sågspår på 3,0 mm minskar en smalare sågspårsbredd aluminiumförlusten avsevärt vid upprepad remskapning, vilket förbättrar utbytet av bikakekärnan och sänker kostnaden per panel.
- Vanliga slutliga paneltjocklekar för möbler, dekor och arkitektur är relativt små. Därför blir antalet remskapningar stort och besparingen från smalare sågspår byggs snabbt upp.
- Specifikationerna kan anpassas efter kundens linjehastighet, önskade remsbredd, foliestapelns uppbyggnad samt krav på axel och medbringarhål.
Kvantifierbart exempel på materialutbyte (305 mm)
För snabb kommunikation med kunden kan följande jämförelse användas vid klyvning av pressade folieblock:
| Sågspår (mm) | Materialförlust per snitt (relativ) | Materialförlust efter 1 000 snitt | Minskad förlust jämfört med 3,0 mm |
|---|---|---|---|
| 3.0 | referens | 3 000 mm (3,0 m) | 0 % |
| 2.0 | -1,0 mm/snitt | 2 000 mm (2,0 m) | 33,3 % mindre förlust |
| 1.8 | -1,2 mm/snitt | 1 800 mm (1,8 m) | 40,0 % mindre förlust |
| 1.5 | -1,5 mm/snitt | 1 500 mm (1,5 m) | 50,0 % mindre förlust |
- Per snitt: ett sågspår på 1,5 mm sparar 1,5 mm jämfört med ett sågspår på 3,0 mm vid varje passage.
- Efter 1 000 snitt: ett sågspår på 1,5 mm sparar sammanlagt 1 500 mm (1,5 m) remsbredd jämfört med 3,0 mm.
- Vid tillverkning av bikakekärnor upprepas remskapningen många gånger. Skillnaden i sågspårsbredd ger därför direkt bättre aluminiumutnyttjande och lägre panelkostnad.
- Den faktiska besparingen varierar med önskad remsbredd, kanttrimningsmån och linjeinställning.
Användningsanvisningar
- Välj sågspårsbredd efter önskad remsbredd och mål för materialutbytet. Vid produktion med många snitt kan även 0,5 mm smalare sågspår ge betydande kostnadsbesparingar.
- Kontrollera axelpassning, kast och fastspänningsstabilitet före kapning med smalt sågspår för att bibehålla remsnoggrannheten och undvika vibrationsmärken.
- Använd lämplig smörjning eller kylning och effektiv spånevakuering för att minimera aluminiumvidhäftning på skäreggarna under kontinuerlig klyvning.
- Anpassa matningshastighet och spindelvarvtal efter foliestapelns densitet och limmets tillstånd efter pressningen.
- Kontrollera kantkvalitet och klingans skärpa ofta. Omslipning i rätt tid är avgörande för låg gradbildning och stabil kvalitet vid expanderingen.