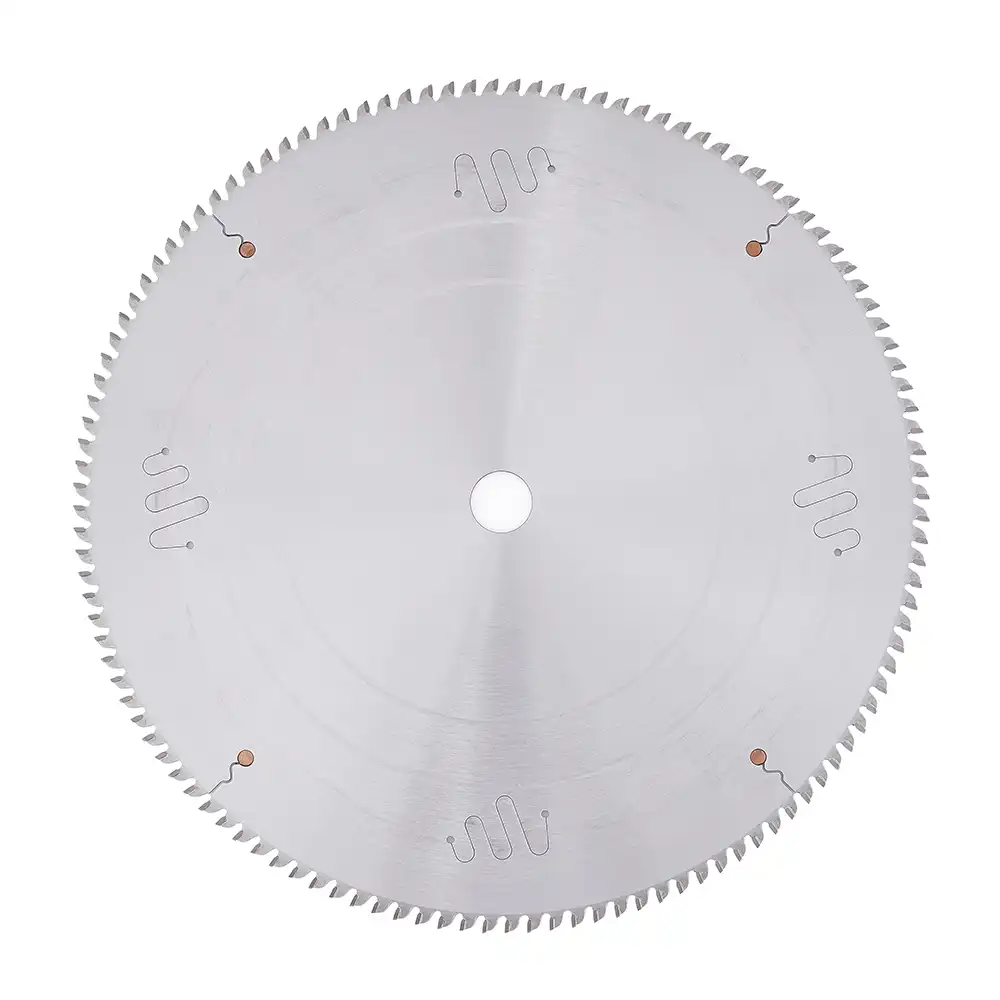
Estime sua economia de material: Veja como uma largura de corte menor aumenta o aproveitamento da peça com nossa Calculadora de aproveitamento de material para peças curtas.
Aplicações típicas
- Corte em tiras de blocos prensados de folhas de alumínio multicamadas antes da expansão em chapas de núcleo tipo colmeia.
- Corte contínuo de tiras para linhas de produção de núcleos tipo colmeia, nas quais a largura da tira define a espessura do núcleo expandido.
- Processo de corte inicial para painéis tipo colmeia de alumínio que depois recebem revestimentos de lâmina de madeira, papelão, chapa plástica ou folha de alumínio.
- Corte de precisão na fabricação de painéis decorativos, para construção e para móveis, quando são necessárias estruturas leves, recicláveis e resistentes à umidade.
Principais vantagens de desempenho
- O projeto com largura de corte ultrafina é a principal vantagem econômica na produção de núcleos tipo colmeia.
- Para 305 mm de diâmetro, as larguras de corte opcionais de 2,0/1,8/1,5 mm proporcionam um ganho importante no aproveitamento do material em comparação com discos comuns de 3,0 mm.
- Uma largura de corte menor significa menos alumínio removido em cada passagem, o que se transforma em uma vantagem de custo significativa quando são necessários muitos cortes em tiras.
- O projeto estável do corpo e a geometria de dentes TCG favorecem um corte limpo, rebarbas controladas e largura constante e confiável das tiras.
- O melhor aproveitamento e a menor resistência ao corte ajudam a elevar a eficiência da linha e a reduzir o custo total do disco por metro quadrado de painel produzido.
Problemas que este disco de serra circular ajuda a resolver
- Desperdício excessivo de alumínio causado por uma largura de corte elevada durante o corte repetido em tiras das pilhas de folhas.
- Baixo aproveitamento na produção de painéis com núcleo fino, em que cada fração de milímetro afeta a utilização do material.
- Variação na largura das tiras que prejudica a qualidade da expansão posterior do núcleo tipo colmeia.
- Formação de rebarbas e deformação das bordas que aumentam os riscos na colagem posterior e na qualidade do painel.
- Alto custo de produção por painel devido à perda desnecessária causada pela largura de corte e ao desempenho instável do processo.
Notas de configuração voltadas ao aproveitamento
- Para o diâmetro de 305 mm, estão disponíveis larguras de corte ultrafinas de 2,0 mm, 1,8 mm e 1,5 mm.
- Em comparação com a largura de corte comum de 3,0 mm, uma largura menor reduz significativamente a perda de alumínio nos cortes repetidos em tiras, melhorando o aproveitamento do núcleo tipo colmeia e diminuindo o custo por painel.
- As espessuras finais usuais dos painéis para móveis, decoração e arquitetura são relativamente pequenas; por isso, o número de ciclos de corte em tiras é elevado e a economia de material se acumula rapidamente.
- As especificações podem ser adaptadas à velocidade da linha do cliente, à largura desejada das tiras, à estrutura da pilha de folhas e aos requisitos do eixo e dos furos de arraste.
Exemplo quantificável de aproveitamento (305 mm)
Para uma comunicação comercial rápida, use esta comparação do corte em tiras de blocos prensados de folhas de alumínio:
| Largura de corte (mm) | Perda de material por corte (relativa) | Perda de material em 1.000 cortes | Redução da perda em relação a 3,0 mm |
|---|---|---|---|
| 3,0 | referência | 3.000 mm (3,0 m) | 0% |
| 2,0 | -1,0 mm/corte | 2.000 mm (2,0 m) | 33,3% menos perda |
| 1,8 | -1,2 mm/corte | 1.800 mm (1,8 m) | 40,0% menos perda |
| 1,5 | -1,5 mm/corte | 1.500 mm (1,5 m) | 50,0% menos perda |
- Visão de um único corte: a largura de 1,5 mm economiza 1,5 mm em cada passagem em comparação com a largura de 3,0 mm.
- Visão de 1.000 cortes: a largura de 1,5 mm economiza 1.500 mm (1,5 m) de perda acumulada em comparação com a largura de 3,0 mm.
- Na produção de núcleos tipo colmeia, o corte em tiras é repetido muitas vezes; por isso, essa diferença se converte diretamente em melhor aproveitamento do alumínio e menor custo por painel.
- A economia real varia conforme a largura desejada das tiras, a margem para refilo das bordas e a configuração da linha.
Notas de aplicação
- Selecione a largura de corte conforme a largura desejada das tiras e o objetivo de aproveitamento; em produções com grande número de cortes, até uma redução de 0,5 mm pode gerar uma economia relevante.
- Verifique o ajuste no eixo, o batimento radial e a estabilidade da fixação antes de operar com largura de corte reduzida, para manter a precisão das tiras e evitar marcas de vibração.
- Use lubrificação ou refrigeração adequada e evacuação eficiente dos cavacos para minimizar a aderência de alumínio aos gumes durante o corte contínuo em tiras.
- Ajuste a velocidade de avanço e a rotação do eixo-árvore à densidade da pilha de folhas e à condição do adesivo após a prensagem.
- Inspecione com frequência a qualidade das bordas e a afiação do disco; a reafiação no momento correto é fundamental para manter as rebarbas reduzidas e a qualidade de expansão estável.