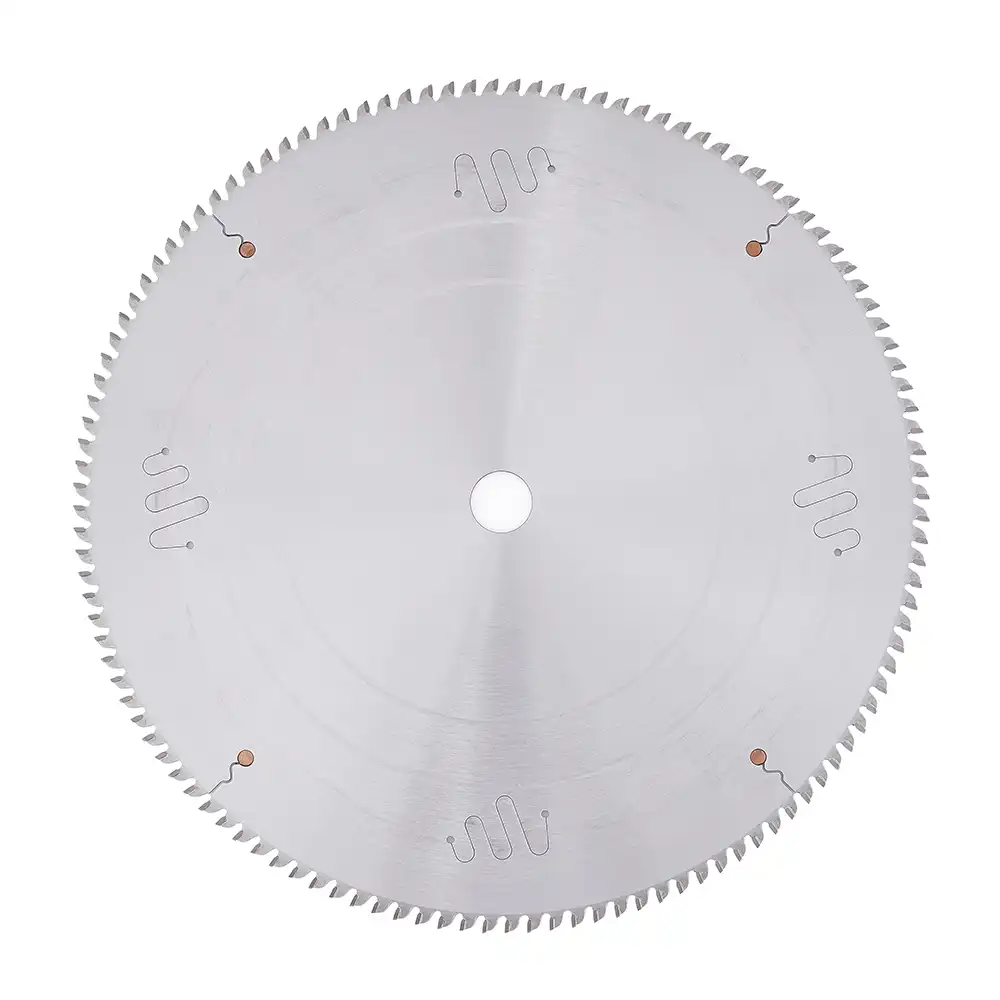
Ước tính mức tiết kiệm vật liệu: Xem mạch cắt mỏng hơn giúp tăng tỷ lệ tận dụng phôi như thế nào bằng Công cụ tính tỷ lệ tận dụng vật liệu cho phôi ngắn.
Ứng dụng điển hình
- Xẻ các khối lá nhôm nhiều lớp đã ép thành dải trước khi kéo giãn thành tấm lõi tổ ong.
- Cắt dải liên tục trên dây chuyền lõi tổ ong, trong đó chiều rộng dải quyết định chiều dày của lõi sau khi kéo giãn.
- Công đoạn cắt đầu nguồn cho panel tổ ong nhôm, sau đó được dán với lớp mặt veneer gỗ, bìa giấy, tấm nhựa hoặc tấm nhôm.
- Cắt chính xác trong sản xuất tấm trang trí, tấm xây dựng và tấm nội thất cần kết cấu nhẹ, có thể tái chế và chống ẩm.
Ưu điểm hiệu suất chính
- Thiết kế mạch cắt siêu mỏng là lợi thế cốt lõi về hiệu quả kinh tế trong sản xuất lõi tổ ong.
- Ở đường kính 305 mm, các tùy chọn mạch cắt 2.0/1.8/1.5 mm mang lại lợi ích lớn về tỷ lệ tận dụng vật liệu so với lưỡi cưa có mạch cắt phổ biến 3.0 mm.
- Mạch cắt nhỏ hơn đồng nghĩa với lượng nhôm bị loại bỏ ở mỗi lần cắt ít hơn, tạo ra lợi thế chi phí đáng kể khi phải thực hiện nhiều lượt xẻ.
- Thiết kế thân đĩa ổn định và hình học răng TCG giúp xẻ sạch, kiểm soát ba via và duy trì chiều rộng dải đồng đều.
- Tỷ lệ tận dụng vật liệu cao hơn và lực cắt thấp hơn giúp nâng hiệu suất dây chuyền, đồng thời giảm tổng chi phí lưỡi cưa trên mỗi mét vuông panel thành phẩm.
Những vấn đề lưỡi cưa đĩa này giúp giải quyết
- Hao phí nhôm quá mức do mạch cắt rộng khi xẻ lặp lại các chồng lá nhôm thành dải.
- Tỷ lệ thu hồi thành phẩm thấp trong sản xuất panel lõi mỏng, nơi mỗi phần nhỏ của milimét đều ảnh hưởng đến mức tận dụng vật liệu.
- Chiều rộng dải thiếu đồng đều, làm ảnh hưởng đến chất lượng kéo giãn lõi tổ ong ở công đoạn sau.
- Ba via và biến dạng mép làm tăng rủi ro trong công đoạn dán và ảnh hưởng đến chất lượng panel.
- Chi phí sản xuất trên mỗi panel cao do hao hụt mạch cắt không cần thiết và hiệu suất cắt thiếu ổn định.
Lưu ý cấu hình nhằm tối ưu tỷ lệ tận dụng vật liệu
- Với đường kính 305 mm, có các tùy chọn mạch cắt siêu mỏng 2.0 mm, 1.8 mm và 1.5 mm.
- So với mạch cắt phổ biến 3.0 mm, mạch cắt mỏng hơn giảm đáng kể hao hụt nhôm khi xẻ dải lặp lại, nâng tỷ lệ thu hồi lõi tổ ong và giảm chi phí trên mỗi panel.
- Panel thành phẩm dùng trong nội thất, trang trí và kiến trúc thường tương đối mỏng, vì vậy số chu kỳ cắt dải lớn và mức tiết kiệm từ mạch cắt được tích lũy nhanh chóng.
- Có thể tùy chỉnh thông số theo tốc độ dây chuyền, chiều rộng dải mục tiêu, kết cấu chồng lá nhôm và yêu cầu về trục gá hoặc lỗ chốt của khách hàng.
Ví dụ định lượng mức tận dụng vật liệu (305 mm)
Có thể sử dụng bảng so sánh nhanh sau khi trao đổi với khách hàng về việc xẻ các khối lá nhôm đã ép:
| Mạch cắt (mm) | Hao hụt vật liệu mỗi lần cắt (tương đối) | Hao hụt vật liệu sau 1.000 lần cắt | Mức giảm hao hụt so với 3.0 mm |
|---|---|---|---|
| 3.0 | Mốc chuẩn | 3.000 mm (3.0 m) | 0% |
| 2.0 | -1.0 mm/lần cắt | 2.000 mm (2.0 m) | Giảm 33.3% hao hụt |
| 1.8 | -1.2 mm/lần cắt | 1.800 mm (1.8 m) | Giảm 40.0% hao hụt |
| 1.5 | -1.5 mm/lần cắt | 1.500 mm (1.5 m) | Giảm 50.0% hao hụt |
- Xét một lần cắt, mạch cắt 1.5 mm tiết kiệm 1.5 mm vật liệu ở mỗi lượt so với mạch cắt 3.0 mm.
- Xét 1.000 lần cắt, mạch cắt 1.5 mm giảm tổng hao hụt theo chiều rộng xẻ 1.500 mm (1.5 m) so với mạch cắt 3.0 mm.
- Trong sản xuất lõi tổ ong, công đoạn cắt dải được lặp lại nhiều lần, vì vậy chênh lệch mạch cắt này trực tiếp nâng mức tận dụng nhôm và giảm chi phí panel.
- Mức tiết kiệm thực tế thay đổi tùy theo chiều rộng dải mục tiêu, lượng dư xén mép và cấu hình dây chuyền.
Lưu ý khi sử dụng
- Chọn chiều rộng mạch cắt theo chiều rộng dải mục tiêu và yêu cầu tận dụng vật liệu; trong sản xuất có số lần cắt lớn, chỉ cần giảm 0.5 mm mạch cắt cũng có thể tạo ra mức tiết kiệm đáng kể.
- Kiểm tra độ lắp khít của trục gá, độ đảo và độ ổn định của cụm kẹp trước khi vận hành lưỡi mạch mỏng để duy trì độ chính xác của dải và tránh vết rung.
- Sử dụng chế độ bôi trơn hoặc làm mát và thoát phoi phù hợp để giảm nhôm bám trên lưỡi răng khi xẻ liên tục.
- Điều chỉnh tốc độ tiến dao và tốc độ trục chính phù hợp với mật độ chồng lá nhôm và trạng thái keo sau khi ép.
- Thường xuyên kiểm tra chất lượng mép và độ sắc của lưỡi; mài lại đúng thời điểm là yếu tố quan trọng để giữ ba via ở mức thấp và duy trì chất lượng kéo giãn ổn định.