估算材料节省量: 使用我们的短料材料利用率计算器,了解更窄的锯缝如何提高工件出材率。
常见应用
- 将压制多层铝箔块分切成条,然后拉伸成蜂窝芯板。
- 用于蜂窝芯生产线的连续分条加工,分条宽度决定拉伸后蜂窝芯的厚度。
- 用于铝蜂窝板的前道切割工序,后续与木饰面、纸板、塑料板或铝板面层粘合。
- 用于装饰、建筑和家具板材制造中的精密切割,满足板材结构轻量化、可回收和防潮的要求。
核心性能优势
- 超薄锯缝设计是提升蜂窝芯生产经济性的核心优势。
- 305 mm 直径可选 2.0/1.8/1.5 mm 切宽,与常见的 3.0 mm 切宽锯片相比,可显著提高材料出材率。
- 锯缝越窄,每次切割去除的铝材越少;当生产需要大量重复分条时,可形成显著的成本优势。
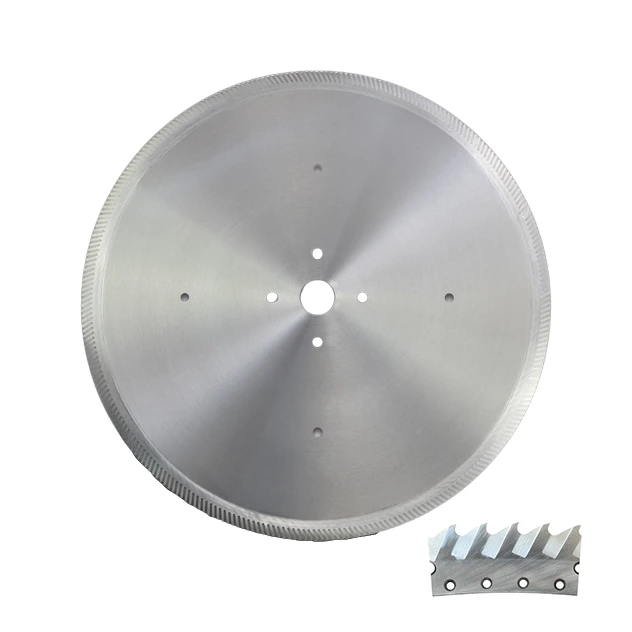
- 稳定的基体设计和 TCG 齿型有助于实现整洁分条、控制毛刺并可靠保持条料宽度一致。
- 更高的出材率和更低的切削阻力可提高生产线效率,同时降低每平方米蜂窝板产量对应的锯片综合成本。
该圆锯片可解决的问题
- 铝箔叠块反复分条时,切宽过大造成铝材浪费过多。
- 生产薄芯蜂窝板时,每零点几毫米都会影响材料利用率,导致成品出材率下降。
- 条料宽度一致性差,影响蜂窝芯后续拉伸成型质量。
- 产生毛刺和边缘变形,增加后续粘合及蜂窝板质量风险。
- 不必要的锯缝损耗和切割性能不稳定,导致单块蜂窝板生产成本过高。
出材率优化配置说明
- 305 mm 直径可选的超薄切宽为 2.0 mm、1.8 mm 和 1.5 mm。
- 与常见的 3.0 mm 切宽相比,更窄的切宽可显著减少反复分条中的铝材损耗,提高蜂窝芯出材率并降低每块板材的成本。
- 家具、装饰和建筑应用中的常见成品板厚度相对较薄,因此分条次数多,切宽节省量会迅速累积。
- 可根据客户生产线速度、目标条料宽度、铝箔叠块结构以及刀轴 / 销孔要求定制规格。
可量化的出材率示例(305 mm)
在销售沟通中,可使用以下压制铝箔块分条对比快速说明节省效果:
| 切宽 (mm) | 每次切割的相对材料损耗 | 1,000 次切割的材料损耗 | 相比 3.0 mm 的损耗降幅 |
|---|---|---|---|
| 3.0 | 基准 | 3,000 mm (3.0 m) | 0% |
| 2.0 | 每次减少 1.0 mm | 2,000 mm (2.0 m) | 损耗减少 33.3% |
| 1.8 | 每次减少 1.2 mm | 1,800 mm (1.8 m) | 损耗减少 40.0% |
| 1.5 | 每次减少 1.5 mm | 1,500 mm (1.5 m) | 损耗减少 50.0% |
- 单次切割:与 3.0 mm 切宽相比,1.5 mm 切宽每次可节省 1.5 mm 材料。
- 1,000 次切割:与 3.0 mm 切宽相比,1.5 mm 切宽可累计减少 1,500 mm(1.5 m)的分条宽度损耗。
- 蜂窝芯生产需要多次重复分条,因此切宽差异会直接转化为更高的铝材利用率和更低的蜂窝板成本。
- 实际节省量会因目标条料宽度、修边余量和生产线设置而有所不同。
应用说明
- 应根据目标条料宽度和出材率目标选择切宽;对于切割次数多的生产,即使切宽减少 0.5 mm 也能带来可观的成本节省。
- 进行超薄切宽加工前,应检查刀轴配合、锯片跳动和夹紧稳定性,以保持条料精度并避免振纹。
- 连续分条时应采用适当的润滑 / 冷却和排屑方式,尽量减少铝材黏附在锯齿刃口上。
- 应根据铝箔叠块密度和压制后的胶黏剂状态匹配进给速度与主轴转速。
- 应经常检查边缘质量和锯片锋利度;及时修磨对于减少毛刺和保持拉伸成型质量稳定至关重要。