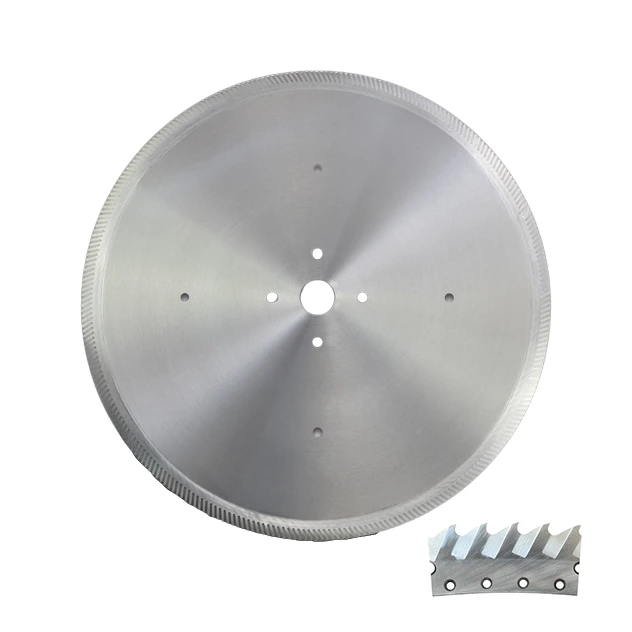
소재 절감량 계산: 당사의 단척재 소재 수율 계산기를 사용하여 더 좁은 절단 폭이 공작물 수율을 얼마나 높이는지 확인하십시오.
주요 적용 분야
- 압착된 다층 알루미늄 포일 블록을 스트립으로 절단한 다음 전개하여 허니컴 코어를 만듭니다.
- 허니컴 코어 생산 라인에서 연속 슬리팅에 사용되며, 스트립 폭이 전개 후 허니컴 코어의 두께를 결정합니다.
- 알루미늄 허니컴 패널의 전처리 절단 공정에 사용되며, 이후 목재 마감재, 판지, 플라스틱판 또는 알루미늄판 표면재와 접착됩니다.
- 장식재, 건축재 및 가구용 패널 제조에서 경량성, 재활용성 및 내습성이 요구되는 정밀 절단에 사용됩니다.
핵심 성능 이점
- 초박형 절단 폭 설계는 허니컴 코어 생산의 경제성을 높이는 핵심 이점입니다.
- 직경 305 mm 제품은 2.0/1.8/1.5 mm 절단 폭을 선택할 수 있으며, 일반적인 3.0 mm 절단 폭 톱날보다 소재 수율을 크게 높입니다.
- 절단 폭이 좁을수록 매회 제거되는 알루미늄이 줄어들며, 반복 슬리팅 횟수가 많은 생산에서는 상당한 원가 절감 효과를 얻을 수 있습니다.
- 안정적인 본체 설계와 TCG 톱니 형상은 깔끔한 슬리팅과 버 제어를 지원하고 스트립 폭을 일정하게 유지합니다.
- 더 높은 소재 수율과 낮은 절삭 저항은 생산 라인 효율을 높이는 동시에 허니컴 패널 1제곱미터당 톱날의 종합 비용을 줄입니다.
이 원형톱날이 해결하는 문제
- 알루미늄 포일 적층 블록을 반복 슬리팅할 때 과도한 절단 폭으로 알루미늄 손실이 커지는 문제.
- 얇은 코어의 허니컴 패널을 생산할 때 0.1 mm 단위의 차이도 소재 이용률에 영향을 주어 완제품 수율이 낮아지는 문제.
- 스트립 폭이 일정하지 않아 후속 허니컴 코어 전개 성형 품질에 영향을 주는 문제.
- 버와 가장자리 변형으로 인해 후속 접착 공정과 허니컴 패널 품질 위험이 커지는 문제.
- 불필요한 절단 손실과 불안정한 절단 성능으로 패널 한 장당 생산 원가가 높아지는 문제.
소재 수율 최적화 구성
- 직경 305 mm 제품에 적용 가능한 초박형 절단 폭은 2.0 mm, 1.8 mm 및 1.5 mm입니다.
- 일반적인 3.0 mm 절단 폭보다 좁은 절단 폭은 반복 슬리팅 시 알루미늄 손실을 크게 줄이고 허니컴 코어의 소재 수율을 높여 패널 한 장당 원가를 낮춥니다.
- 가구, 장식재 및 건축 분야의 일반적인 완제품 패널은 비교적 얇기 때문에 슬리팅 횟수가 많으며 절단 폭 절감 효과가 빠르게 누적됩니다.
- 고객의 생산 라인 속도, 목표 스트립 폭, 알루미늄 포일 적층 구조 및 아버/핀홀 요구 사항에 맞춰 사양을 제작할 수 있습니다.
정량화 가능한 소재 수율 예시(305 mm)
영업 상담 시 다음 압착 알루미늄 포일 블록 슬리팅 비교표를 사용하여 절감 효과를 빠르게 설명할 수 있습니다.
| 절단 폭 (mm) | 절단 1회당 상대적 소재 손실 | 1,000회 절단 시 소재 손실 | 3.0 mm 대비 손실 감소율 |
|---|---|---|---|
| 3.0 | 기준 | 3,000 mm (3.0 m) | 0% |
| 2.0 | 매회 1.0 mm 감소 | 2,000 mm (2.0 m) | 손실 33.3% 감소 |
| 1.8 | 매회 1.2 mm 감소 | 1,800 mm (1.8 m) | 손실 40.0% 감소 |
| 1.5 | 매회 1.5 mm 감소 | 1,500 mm (1.5 m) | 손실 50.0% 감소 |
- 1회 절단: 3.0 mm 절단 폭과 비교하면 1.5 mm 절단 폭은 매회 소재 1.5 mm를 절감합니다.
- 1,000회 절단: 3.0 mm 절단 폭과 비교하면 1.5 mm 절단 폭은 슬리팅 폭 손실을 총 1,500 mm(1.5 m) 줄입니다.
- 허니컴 코어 생산에는 반복 슬리팅이 많이 필요하므로 절단 폭의 차이가 곧바로 알루미늄 이용률 향상과 허니컴 패널 원가 절감으로 이어집니다.
- 실제 절감량은 목표 스트립 폭, 가장자리 트리밍 여유 및 생산 라인 설정에 따라 달라집니다.
적용 참고사항
- 목표 스트립 폭과 소재 수율에 따라 절단 폭을 선택하십시오. 절단 횟수가 많은 생산에서는 절단 폭을 0.5 mm만 줄여도 상당한 비용을 절감할 수 있습니다.
- 초박형 절단을 시작하기 전에 아버 끼워맞춤, 톱날 흔들림 및 체결 안정성을 점검하여 스트립 정밀도를 유지하고 채터 마크를 방지하십시오.
- 연속 슬리팅 시 적절한 윤활/냉각 및 칩 배출 방식을 적용하여 알루미늄이 톱니 절삭날에 부착되는 현상을 최소화하십시오.
- 알루미늄 포일 적층 블록의 밀도와 압착 후 접착제 상태에 맞춰 이송 속도와 스핀들 회전 속도를 설정하십시오.
- 가장자리 품질과 톱날의 예리도를 자주 점검하십시오. 적기 재연마는 버를 줄이고 전개 성형 품질을 안정적으로 유지하는 데 매우 중요합니다.