Estimez vos économies de matière : découvrez comment un trait de coupe plus fin augmente le rendement matière avec notre Calculateur de rendement matière pour coupes courtes.
Applications typiques
- Refente de blocs de feuille d’aluminium multicouche compressée en bandes avant expansion en panneaux de nid d’abeille.
- Découpe continue de bandes pour les lignes de production de nids d’abeille, où la largeur de bande détermine l’épaisseur du nid d’abeille expansé.
- Étape de découpe en amont pour les panneaux alvéolaires en aluminium ensuite contrecollés avec du placage bois, du carton, une feuille plastique ou des parements en tôle d’aluminium.
- Découpe de précision dans la fabrication de panneaux décoratifs, de construction et d’ameublement nécessitant des structures alvéolaires légères, recyclables et résistantes à l’humidité.
Principaux avantages
- La conception à trait de coupe ultrafin constitue l’avantage central de l’économie de production des nids d’abeille.
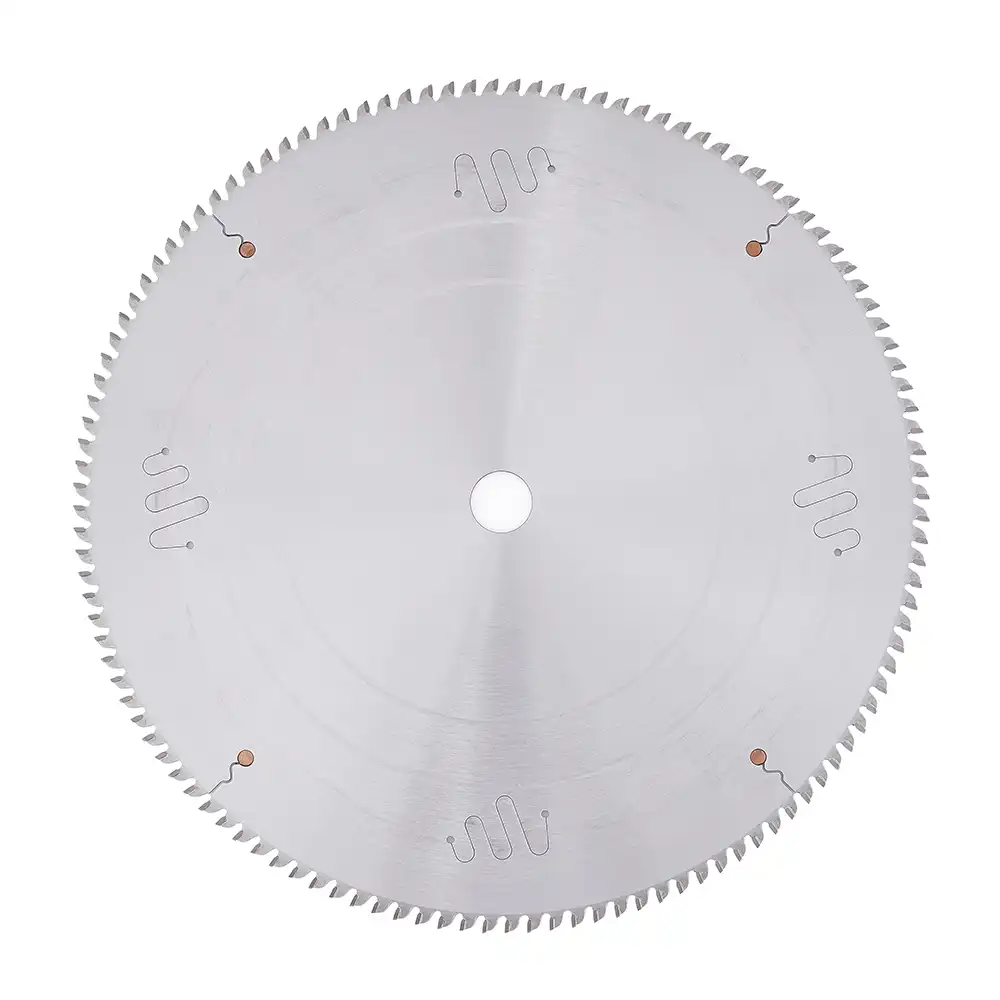
- Pour un diamètre de 305 mm, les traits de coupe optionnels de 2,0/1,8/1,5 mm offrent un gain de rendement matière majeur par rapport aux lames courantes à trait de coupe de 3,0 mm.
- Un trait de coupe plus fin signifie moins d’aluminium retiré à chaque coupe, ce qui devient un avantage de coût significatif lorsque de nombreuses passes de refente sont nécessaires.
- La conception stable du corps de lame et la géométrie de dent TCG assurent une refente propre, des bavures maîtrisées et une constance fiable de la largeur de bande.
- Un meilleur rendement et une résistance de coupe réduite améliorent l’efficacité de la ligne tout en réduisant le coût total lié à la lame par mètre carré de panneau produit.
Problèmes que cette lame de scie circulaire permet de résoudre
- Perte excessive d’aluminium causée par un trait de coupe trop large lors de la refente répétée de piles de feuilles.
- Rendement de production réduit dans la fabrication de panneaux à âme fine, où chaque fraction de millimètre affecte l’utilisation de la matière.
- Mauvaise constance de la largeur de bande, ce qui nuit à la qualité d’expansion ultérieure du nid d’abeille.
- Formation de bavures et déformation des bords, augmentant les risques liés au contrecollage et à la qualité du panneau en aval.
- Coût de production élevé par panneau en raison d’une perte de trait de coupe inutile et d’une performance de coupe instable.
Notes de configuration axées sur le rendement
- Des traits de coupe ultrafins sont disponibles pour le diamètre de 305 mm : 2,0 mm, 1,8 mm et 1,5 mm.
- Par rapport à un trait de coupe courant de 3,0 mm, un trait plus fin réduit significativement la perte d’aluminium lors de la refente répétée de bandes, améliorant le rendement du nid d’abeille et réduisant le coût par panneau.
- Les épaisseurs de panneau final habituelles dans l’ameublement, la décoration et l’architecture sont relativement faibles, si bien que les cycles de découpe de bandes sont nombreux et les économies de trait de coupe s’accumulent rapidement.
- Les spécifications peuvent être adaptées à la vitesse de ligne du client, à la largeur de bande cible, à la structure de la pile de feuilles et aux exigences d’arbre/de perçage.
Exemple chiffré de rendement (305 mm)
Pour faciliter la communication commerciale, voici une comparaison rapide pour la refente de blocs de feuille compressée :
| Trait de coupe (mm) | Perte de matière par coupe (relative) | Perte de matière sur 1 000 coupes | Réduction de perte vs 3,0 mm |
|---|---|---|---|
| 3,0 | référence | 3 000 mm (3,0 m) | 0 % |
| 2,0 | -1,0 mm/coupe | 2 000 mm (2,0 m) | 33,3 % de perte en moins |
| 1,8 | -1,2 mm/coupe | 1 800 mm (1,8 m) | 40,0 % de perte en moins |
| 1,5 | -1,5 mm/coupe | 1 500 mm (1,5 m) | 50,0 % de perte en moins |
- Vue coupe unique : un trait de coupe de 1,5 mm économise 1,5 mm par rapport à un trait de 3,0 mm à chaque passe.
- Vue sur 1 000 coupes : un trait de coupe de 1,5 mm économise 1 500 mm (1,5 m) de perte de largeur cumulée par rapport à un trait de 3,0 mm.
- Dans la production de nids d’abeille, la découpe de bandes est répétée de nombreuses fois, si bien que cet écart de trait de coupe se traduit directement par une meilleure utilisation de l’aluminium et un coût de panneau réduit.
- Les économies réelles varient selon la largeur de bande cible, la marge de chute de bord et la configuration de la ligne.
Notes d’application
- Choisissez le trait de coupe en fonction de votre largeur de bande cible et de votre objectif de rendement ; pour une production à cadence élevée, même une réduction de 0,5 mm du trait de coupe peut générer des économies significatives.
- Vérifiez l’ajustement de l’arbre, le voile et la stabilité du serrage avant toute opération à trait de coupe fin afin de préserver la précision des bandes et d’éviter les marques de vibration.
- Utilisez une lubrification/un refroidissement adaptés ainsi qu’une évacuation des copeaux efficace pour minimiser l’adhérence de l’aluminium sur les dents pendant la refente continue.
- Adaptez la vitesse d’avance et la vitesse de broche à la densité de la pile de feuilles et à l’état de l’adhésif après pressage.
- Inspectez fréquemment la qualité des bords et l’affûtage de la lame ; un réaffûtage effectué en temps voulu est essentiel pour limiter les bavures et garantir une qualité d’expansion stable.