Оцените экономию материала: узнайте, как более тонкий пропил увеличивает выход продукции из заготовки, с помощью нашего калькулятора выхода материала из коротких заготовок.
Типичные области применения
- Продольная резка прессованных многослойных блоков алюминиевой фольги на полосы перед раскрытием в сотовые листы.
- Непрерывная продольная резка полос для линий производства сотового заполнителя, где ширина полосы определяет толщину раскрытых сот.
- Предварительная операция резки для алюминиевых сотовых панелей, впоследствии соединяемых со шпоном, картоном, пластиковым листом или алюминиевым листом облицовки.
- Прецизионная резка при производстве декоративных, строительных и мебельных плит, где требуются лёгкие, перерабатываемые и влагостойкие панельные конструкции.
Ключевые преимущества
- Ультратонкий пропил — главное экономическое преимущество при производстве сотового заполнителя.
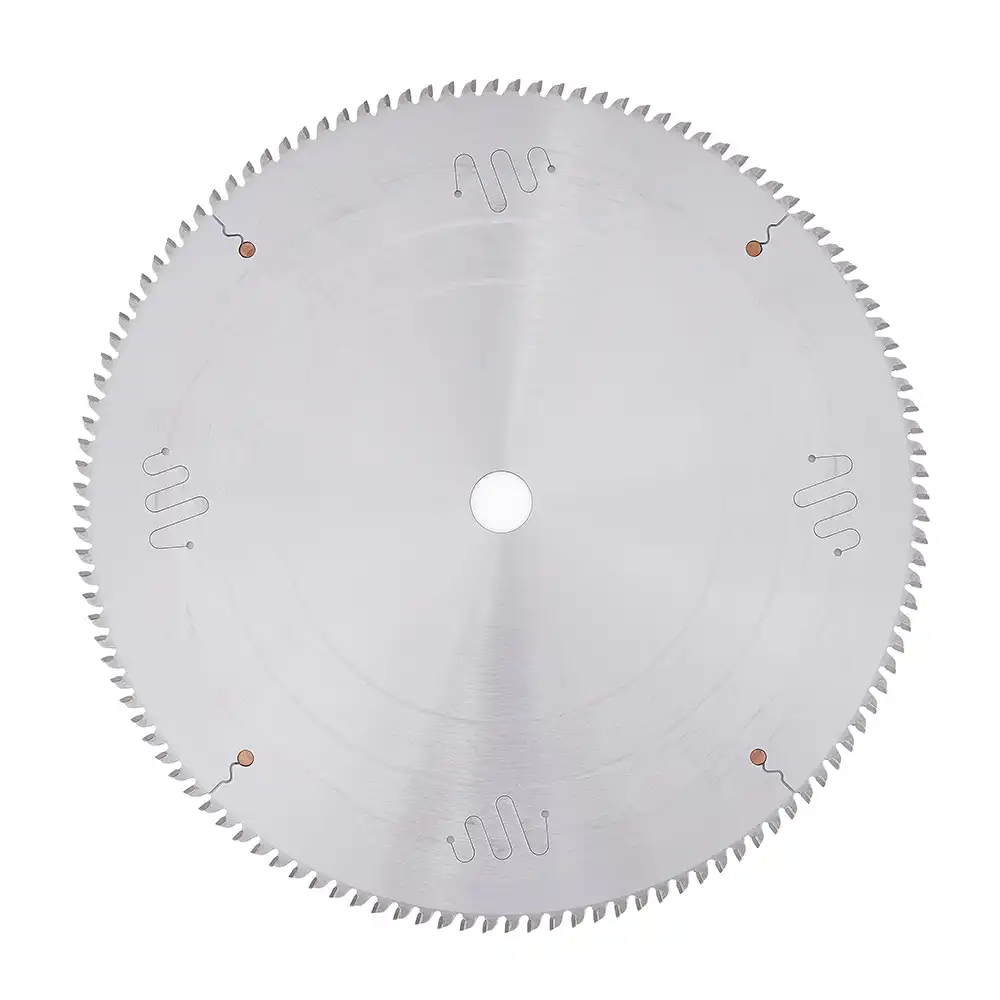
- При диаметре 305 мм опциональные значения пропила 2.0/1.8/1.5 мм дают существенный выигрыш в выходе материала по сравнению с распространёнными дисками с пропилом 3.0 мм.
- Меньший пропил означает меньше удаляемого алюминия при каждом резе, что становится значительным экономическим преимуществом при большом числе проходов резки.
- Стабильная конструкция полотна и геометрия зуба TCG обеспечивают чистую продольную резку, контролируемые заусенцы и стабильную ширину полосы.
- Более высокий выход продукции и меньшее сопротивление резанию повышают эффективность линии и снижают суммарные затраты на инструмент в пересчёте на квадратный метр готовой панели.
Какие проблемы решает этот пильный диск
- Избыточные потери алюминия из-за широкого пропила при многократной продольной резке пакетов фольги.
- Сниженный выход продукции при производстве тонких сотовых заполнителей, где каждая доля миллиметра влияет на использование материала.
- Нестабильная ширина полосы, ухудшающая качество последующего раскрытия сотового заполнителя.
- Образование заусенцев и деформация кромки, повышающие риски при последующем склеивании и снижении качества панели.
- Высокая себестоимость производства в пересчёте на панель из-за неоправданных потерь на пропил и нестабильной работы диска.
Рекомендации по настройке для повышения выхода продукции
- Для диаметра 305 мм доступны варианты ультратонкого пропила: 2.0 мм, 1.8 мм и 1.5 мм.
- По сравнению с распространённым пропилом 3.0 мм более тонкий пропил существенно снижает потери алюминия при многократной продольной резке, повышая выход сотового заполнителя и снижая себестоимость панели.
- Типичная итоговая толщина панелей в мебельном, декоративном и архитектурном применении относительно небольшая, поэтому циклов продольной резки много, и экономия на пропиле быстро накапливается.
- Спецификация может быть адаптирована под скорость линии заказчика, целевую ширину полосы, структуру пакета фольги и требования к посадочному отверстию/штифтам.
Пример расчёта выхода продукции (305 мм)
Для быстрой коммуникации с клиентами можно использовать это простое сравнение при продольной резке прессованных блоков фольги:
| Пропил (мм) | Потери материала за рез (отн.) | Потери материала за 1000 резов | Снижение потерь относительно 3.0 мм |
|---|---|---|---|
| 3.0 | базовый уровень | 3 000 мм (3.0 м) | 0% |
| 2.0 | -1.0 мм/рез | 2 000 мм (2.0 м) | на 33.3% меньше |
| 1.8 | -1.2 мм/рез | 1 800 мм (1.8 м) | на 40.0% меньше |
| 1.5 | -1.5 мм/рез | 1 500 мм (1.5 м) | на 50.0% меньше |
- Пример на один рез: пропил 1.5 мм экономит 1.5 мм по сравнению с пропилом 3.0 мм за каждый проход.
- Пример на 1000 резов: пропил 1.5 мм экономит 1 500 мм (1.5 м) суммарных потерь на ширину пропила по сравнению с пропилом 3.0 мм.
- При производстве сотового заполнителя продольная резка повторяется много раз, поэтому эта разница в пропиле напрямую конвертируется в лучшее использование алюминия и более низкую себестоимость панели.
- Фактическая экономия зависит от целевой ширины полосы, припуска на обрезку кромки и настройки линии.
Рекомендации по применению
- Выбирайте пропил исходя из целевой ширины полосы и задачи по выходу продукции; при высоком числе резов даже уменьшение пропила на 0.5 мм может дать существенную экономию.
- Перед началом резки с тонким пропилом проверьте посадку на оправке, биение и стабильность зажима, чтобы сохранить точность полосы и избежать вибрационных следов.
- Используйте подходящую смазку/охлаждение и удаление стружки, чтобы минимизировать налипание алюминия на кромки зубьев при непрерывной продольной резке.
- Согласуйте скорость подачи и частоту вращения шпинделя с плотностью пакета фольги и состоянием клеевого слоя после прессования.
- Регулярно проверяйте качество кромки и остроту диска; своевременная переточка критически важна для минимизации заусенцев и стабильного качества раскрытия сот.