Типичные области применения
- Резка в размер горячих алюминиевых экструзионных заготовок (слитков), нагретых до 400–500 °C, перед загрузкой в экструзионный пресс.
- Горячая резка слитков и заготовок на пилах экструзионных линий и отрезных системах, где заготовки распиливаются в размер загрузки и подаются непосредственно в пресс.
- Холодная резка цельных алюминиевых заготовок, слитков и крупного круглого проката, где требуется жёсткий, стабильный к деформации корпус пильного диска.
- Проекты по замене пильных дисков для пил резки заготовок и слитков на экструзионных прессах, поставляемых такими компаниями, как SMS, DANIELI, UBE, COMETAL и SINOMACH.
Какие проблемы решает этот пильный диск
- Опасное «биение» и скручивание, возникающие, когда корпус обычного пильного диска высвобождает внутренние напряжения при контакте с горячей заготовкой и мгновенно теряет натяжение на высокой частоте вращения.
- Увод пильного диска и выход торцевой поверхности реза за пределы допуска из-за термического расширения и центробежной силы, действующих на корпус большого диаметра.
- Налипание алюминия («приваривание» металла) — размягчённый, почти расплавленный алюминий приваривается к зубьям и корпусу диска при температуре 400–500 °C.
- Сокращённый срок службы пильного диска и нестабильная точность реза при непрерывном производстве на экструзионной линии.
Разработан для горячей резки заготовок
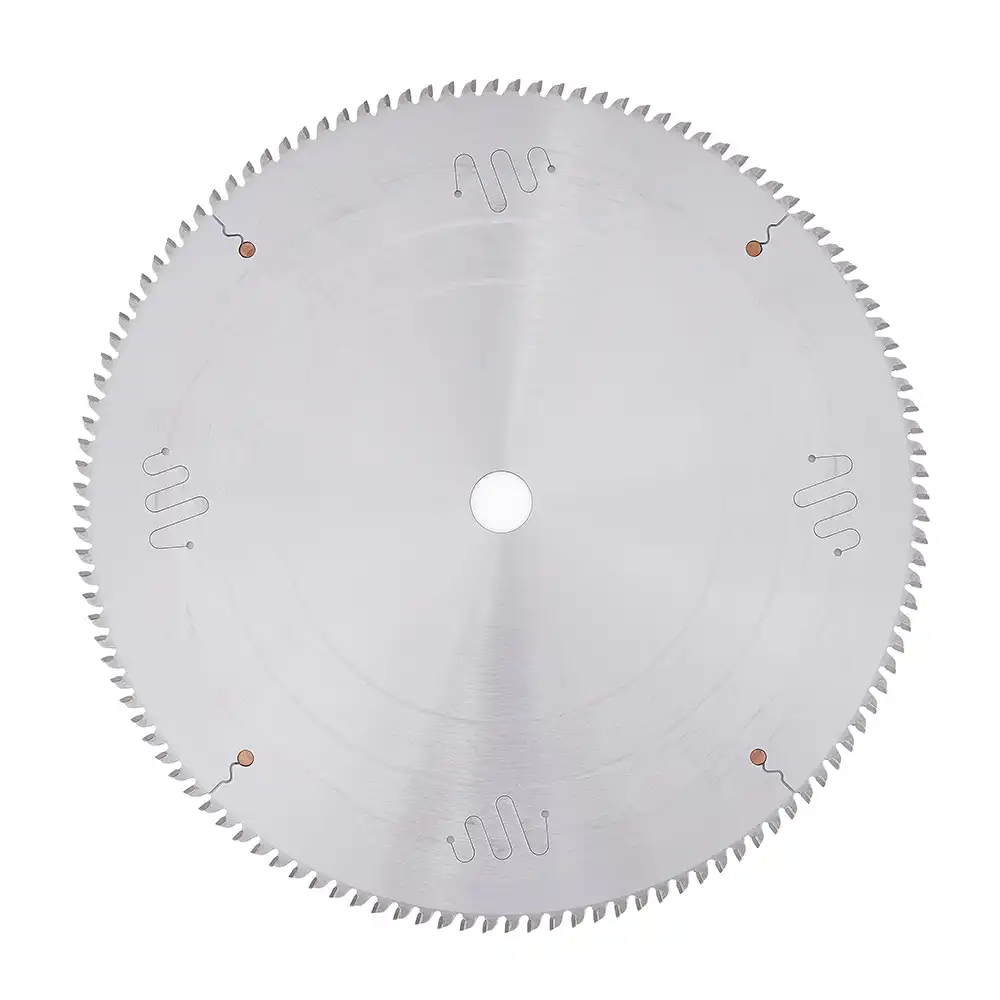
- Корпус повышенной жёсткости из инструментальной стали 80CrV2, рассчитанный для пильных дисков большого диаметра (примерно 500–1500 мм) для цельных алюминиевых заготовок, подходит как для горячей, так и для холодной резки.
- Метод конечных элементов (FEA) используется для расчёта центробежной силы и термического расширения, что позволяет точно располагать компенсационные и шумопонижающие прорези для каждого диаметра и рабочей температуры.
- Динамическое прокатное натяжение, выполняемое опытными специалистами по натяжению дисков, удерживает деформацию корпуса в строгих пределах допуска при высокой температуре и значительном сопротивлении резанию.
- Геометрия зуба, марка твёрдого сплава, ширина пропила и передний угол подбираются под сплав и диаметр заготовки для чистого торца реза с минимальными заусенцами.
Рекомендации по применению
- Используйте систему минимального количества смазки (MQL) для распыления смазочного масла точно на пильный диск — это смазывает зону реза и предотвращает приваривание горячего алюминия к зубьям и корпусу («налипание алюминия»).
- Обеспечьте жёсткое зажимное крепление, стабильную подачу и точную выверку пилы, особенно на пилах горячей резки слитков большого диаметра.
- Согласуйте число зубьев, передний угол и окружную скорость с диаметром заготовки, типом сплава и требуемой производительностью.
- Для проектов замены на пилах резки заготовок и слитков экструзионных линий уточните тип пилы, диаметр пильного диска, посадочное отверстие, способ зажима и мощность привода перед окончательной разработкой пильного диска.
- Своевременно очищайте и затачивайте пильный диск, чтобы сохранить плоскостность реза, стабильность размеров и предсказуемый срок службы пильного диска при непрерывном производстве.