Aplicações típicas
- Corte no comprimento de tarugos de extrusão de alumínio aquecidos a 400–500 °C antes de serem carregados na prensa.
- Serramento a quente de tarugos em serras e sistemas de corte da linha de extrusão, nos quais o material é cortado no comprimento de carga e alimentado diretamente na prensa.
- Corte a frio de tarugos e grandes barras redondas maciças de alumínio quando é necessário um corpo de disco rígido e com baixa deformação.
- Projetos de modernização e substituição de discos de serra circular para serras de tarugos em prensas de extrusão fornecidas por empresas como SMS, DANIELI, UBE, COMETAL e SINOMACH.
Problemas que este disco de serra circular ajuda a resolver
- Vibração lateral intensa e torção perigosas quando o corpo de um disco convencional libera suas tensões internas ao entrar em contato com um tarugo quente e perde imediatamente o tensionamento em alta rotação.
- Desvio do disco e faces de corte fora de tolerância causados pela expansão térmica e pela força centrífuga que atuam sobre um corpo de grande diâmetro.
- Acúmulo e aderência de alumínio quando o material amolecido e próximo da fusão se solda aos dentes e ao corpo a 400–500 °C.
- Vida útil curta do disco e precisão de corte instável na produção contínua da linha de extrusão.
Projetado para o serramento a quente de tarugos
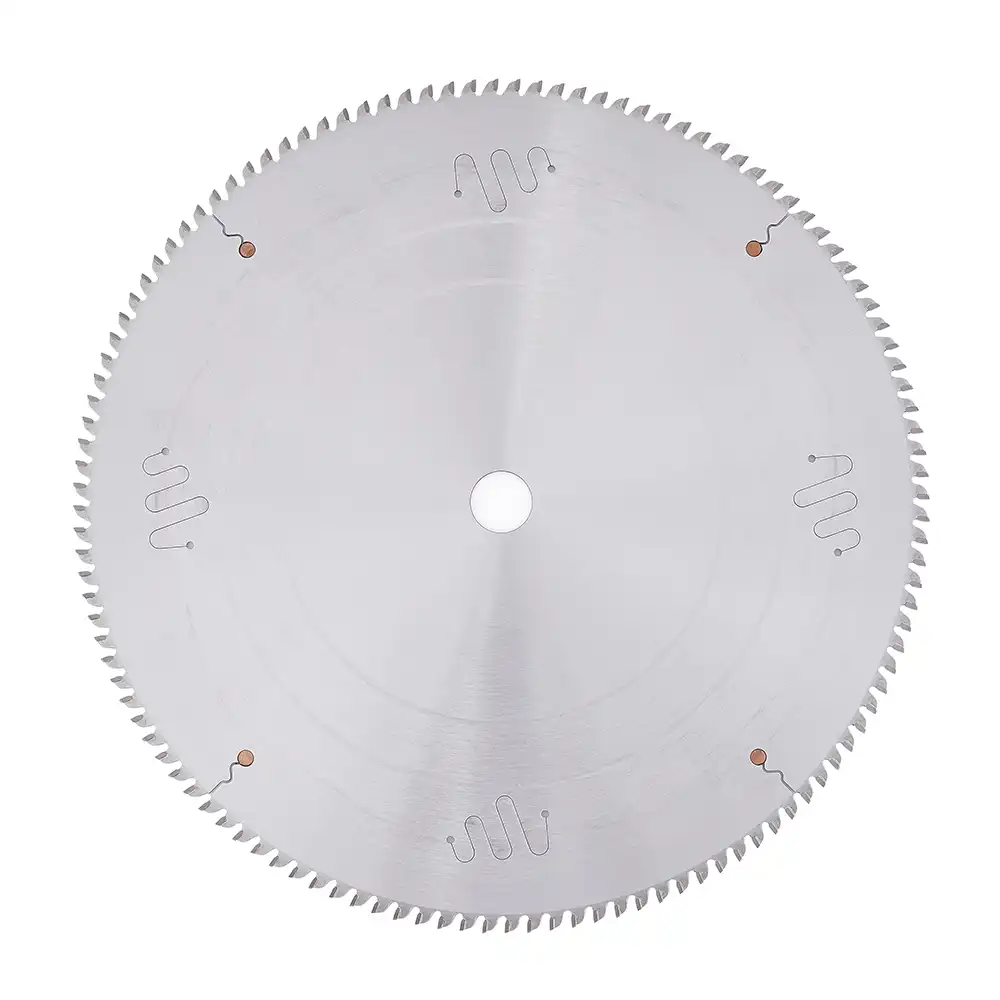
- Corpo de aço-ferramenta 80CrV2 de alta rigidez, dimensionado para discos de grande diâmetro, aproximadamente 500–1.500 mm, destinados a tarugos maciços de alumínio e adequados tanto ao corte a quente quanto ao corte a frio.
- A análise por elementos finitos (FEA) é usada para calcular a força centrífuga e a expansão térmica, permitindo posicionar as ranhuras de expansão e de amortecimento de ruído de acordo com cada diâmetro e temperatura de operação.
- O tensionamento dinâmico por rolagem, realizado por técnicos experientes, mantém a deformação do corpo dentro de tolerâncias rigorosas sob alta temperatura e elevada resistência ao corte.
- A geometria dos dentes, a classe de metal duro, a largura de corte e o ângulo de ataque são ajustados à liga e ao diâmetro do tarugo para produzir faces limpas e com poucas rebarbas.
Notas de aplicação
- Use um sistema de lubrificação por quantidade mínima (MQL) para atomizar o óleo lubrificante e aplicá-lo com precisão sobre o disco; isso lubrifica o corte e evita que o alumínio quente se solde aos dentes e ao corpo.
- Mantenha a fixação rígida, o avanço estável e a serra bem alinhada, especialmente em máquinas de grande diâmetro para corte a quente.
- Ajuste o número de dentes, o ângulo de ataque e a velocidade periférica ao diâmetro do tarugo, ao tipo de liga e à taxa de produção desejada.
- Em projetos de substituição para serras de tarugos em linhas de extrusão, confirme o tipo de serra, o diâmetro e o furo do disco, o método de fixação e a potência de acionamento antes do projeto final.
- Limpe e reafie o disco no momento correto para manter a planicidade do corte, a consistência dimensional e uma vida útil previsível na produção contínua.