Ứng dụng điển hình
- Cắt phôi nhôm ép đùn nóng ở nhiệt độ 400–500 °C theo chiều dài yêu cầu trước khi nạp vào máy ép đùn.
- Cưa phôi nhôm nóng trên máy cưa phôi và hệ thống cắt đứt của dây chuyền ép đùn, nơi phôi được cắt theo chiều dài nạp liệu rồi đưa thẳng vào máy ép.
- Cắt nguội phôi nhôm đặc và thanh nhôm tròn cỡ lớn khi cần thân lưỡi cưa đĩa cứng vững, ít biến dạng.
- Các dự án cải tạo và thay thế lưỡi cưa đĩa cho máy cưa phôi trên máy ép đùn của SMS, DANIELI, UBE, COMETAL và SINOMACH.
Những vấn đề lưỡi cưa đĩa này giúp giải quyết
- Hiện tượng rung lắc và xoắn nguy hiểm xảy ra khi thân lưỡi cưa đĩa thông thường giải phóng ứng suất nội khi tiếp xúc với phôi nóng và mất trạng thái ứng suất tức thời ở tốc độ quay cao.
- Lưỡi chạy lệch và mặt cắt vượt dung sai do giãn nở nhiệt và lực ly tâm tác động lên thân đĩa đường kính lớn.
- Nhôm tích tụ hoặc “dính nhôm” khi nhôm mềm gần trạng thái nóng chảy bám hàn vào răng và thân đĩa ở 400–500 °C.
- Tuổi thọ lưỡi cưa ngắn và độ chính xác cắt thiếu ổn định trong sản xuất liên tục trên dây chuyền ép đùn.
Thiết kế chuyên dụng để cắt phôi nhôm nóng
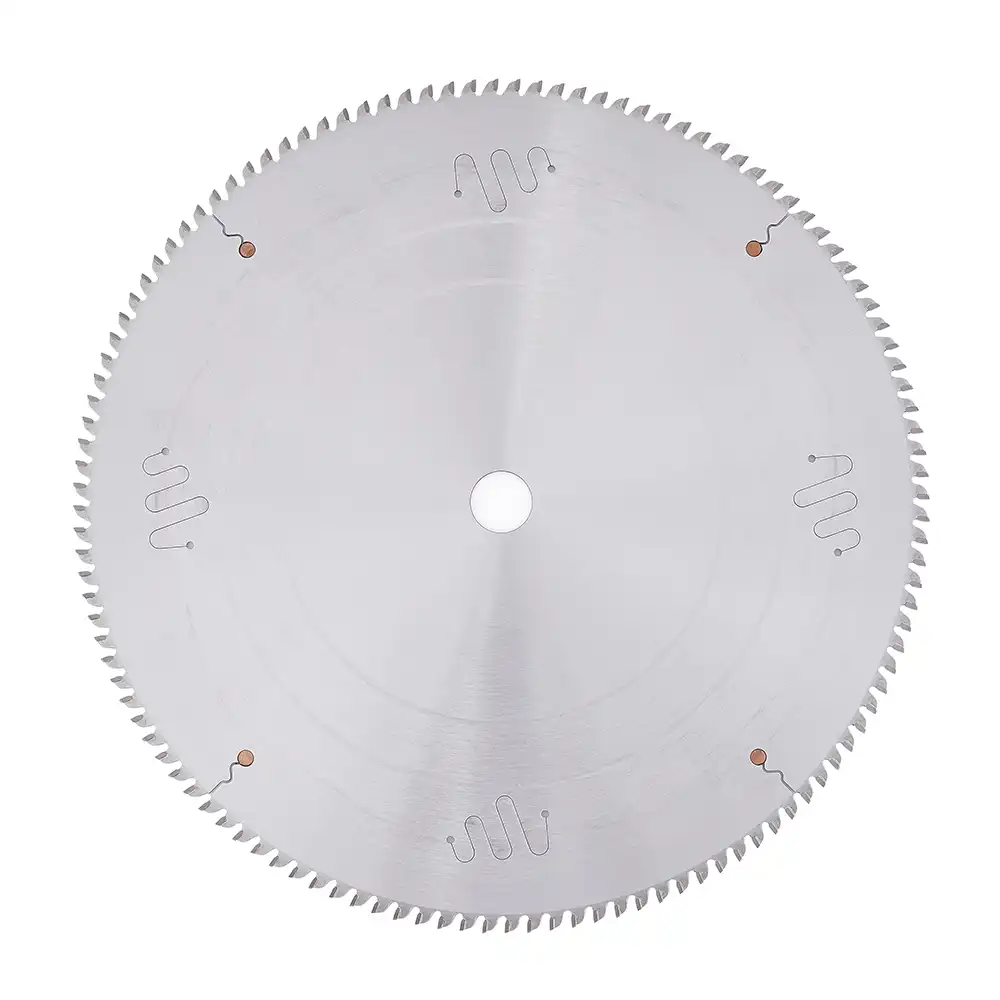
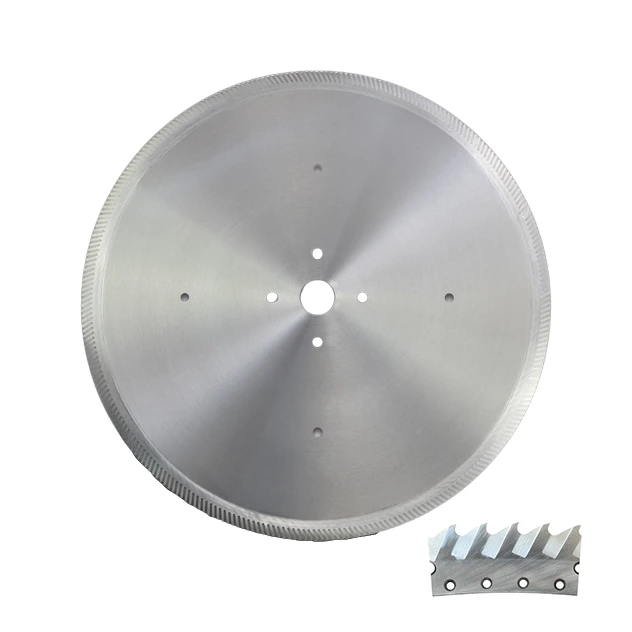
- Thân đĩa bằng thép dụng cụ 80CrV2 có độ cứng vững cao, được thiết kế cho lưỡi cưa đĩa đường kính lớn khoảng 500–1500 mm dùng để cắt phôi nhôm đặc ở cả trạng thái nóng và nguội.
- Phân tích phần tử hữu hạn (FEA) được dùng để tính lực ly tâm và độ giãn nở nhiệt, từ đó bố trí rãnh giãn nở và rãnh giảm ồn phù hợp với từng đường kính và nhiệt độ vận hành.
- Công đoạn tạo ứng suất bằng cán động do kỹ thuật viên giàu kinh nghiệm thực hiện giúp kiểm soát biến dạng thân đĩa trong dung sai nghiêm ngặt dưới nhiệt độ cao và lực cản cắt lớn.
- Hình học răng, cấp hợp kim cứng, chiều rộng mạch cắt và góc trước được lựa chọn phù hợp với loại hợp kim và đường kính phôi để tạo mặt đầu sạch, ít ba via.
Lưu ý khi sử dụng
- Sử dụng hệ thống bôi trơn lượng tối thiểu (MQL) để phun sương dầu bôi trơn chính xác lên lưỡi cưa đĩa; phương pháp này bôi trơn vùng cắt và ngăn nhôm nóng bám hàn vào răng và thân đĩa, hay còn gọi là “dính nhôm”.
- Duy trì cụm kẹp cứng vững, tốc độ tiến dao ổn định và máy được căn chỉnh chính xác, đặc biệt với máy cưa phôi nóng đường kính lớn.
- Chọn số răng, góc trước và tốc độ vòng phù hợp với đường kính phôi, loại hợp kim và năng suất mục tiêu.
- Với dự án thay thế lưỡi trên máy cưa phôi của dây chuyền ép đùn, cần xác nhận loại máy cưa, đường kính lưỡi, lỗ tâm, phương pháp kẹp và công suất truyền động trước khi hoàn thiện thiết kế.
- Vệ sinh và mài lại lưỡi cưa đĩa đúng thời điểm để duy trì độ phẳng mặt cắt, độ ổn định kích thước và tuổi thọ lưỡi có thể dự đoán trong sản xuất liên tục.