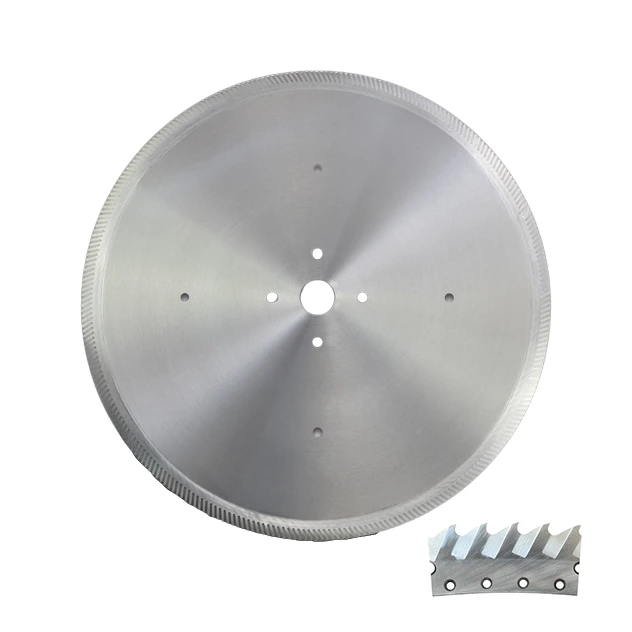
常見應用
- 在裝入擠壓機前,將加熱至 400–500°C 的熱態鋁棒定尺切斷。
- 在擠壓生產線鋁棒鋸和切斷系統上進行熱態鋁棒鋸切,將鋁棒切成裝料長度後直接送入擠壓機。
- 冷態切割實心鋁棒和大直徑圓棒,適用於要求圓鋸片基體剛性高、變形小的工況。
- 用於 SMS、DANIELI、UBE、COMETAL 和 SINOMACH 等廠商擠壓機配套鋁棒鋸的改造及替換鋸片項目。
該圓鋸片可解決的問題
- 普通圓鋸片基體接觸熱態鋁棒時釋放內部應力,並在高速旋轉中瞬間失去張力,從而產生危險的擺動和扭曲。
- 熱膨脹和離心力作用於大直徑基體,導致鋸片偏擺和切面尺寸超差。
- 在 400–500°C 下,軟化且接近熔融狀態的鋁材熔焊在鋸齒和基體上,形成積鋁(“粘鋁”)。
- 擠壓生產線連續生產中圓鋸片壽命短,切割精度不穩定。
專為熱態鋁棒鋸切設計
- 高剛性 80CrV2 工具鋼基體適用於實心鋁棒用大直徑圓鋸片(約 500–1500 mm),可用於熱態和冷態切割。
- 採用有限元分析(FEA)計算離心力和熱膨脹,並根據每種直徑和工作温度佈置伸縮槽及降噪槽。
- 由資深校張技師進行動態滾壓校張,將鋸片在高温和大切削阻力下的基體變形控制在嚴格公差內。
- 根據合金類型和鋁棒直徑匹配齒形、硬質合金牌號、切寬和前角,以獲得整潔、低毛刺的端面。
應用説明
- 應採用微量潤滑(MQL)系統,將潤滑油霧化並精確噴射到圓鋸片上,以潤滑切削區域並防止熱鋁熔焊在鋸齒和基體上(“粘鋁”)。
- 應保持夾緊剛性、進給穩定並確保鋸機對中良好,在大直徑熱態鋁棒鋸上尤其重要。
- 應根據鋁棒直徑、合金類型和目標產量匹配齒數、前角和圓周速度。
- 對擠壓生產線鋁棒鋸的替換項目,應在最終設計圓鋸片前確認鋸機類型、鋸片直徑、內孔、夾緊方式和驅動功率。
- 應及時清潔和修磨圓鋸片,以便在連續生產中保持切面平整度、尺寸一致性和可預測的鋸片壽命。