Tipik Uygulamalar
- Ekstrüzyon presine yüklenmeden önce 400-500 °C’ye ısıtılmış sıcak alüminyum ekstrüzyon biyetlerinin (kütüklerin) boy kesimi.
- Biyetlerin şarj boyuna kesilip doğrudan prese beslendiği ekstrüzyon hattı kütük testerelerinde ve boy kesme sistemlerinde sıcak kütük ve biyet kesimi.
- Rijit ve düşük deformasyonlu bir bıçak gövdesinin gerektiği masif alüminyum biyetlerin, kütüklerin ve büyük yuvarlak çubukların soğuk kesimi.
- SMS, DANIELI, UBE, COMETAL ve SINOMACH gibi şirketlerin ekstrüzyon preslerindeki biyet ve kütük testereleri için modernizasyon ve yedek bıçak projeleri.
Bu Daire Testere Bıçağının Çözmeye Yardımcı Olduğu Sorunlar
- Geleneksel bıçak gövdesinin sıcak biyete temas ettiğinde iç gerilimini serbest bırakıp yüksek dönme hızında aniden gerginliğini kaybetmesiyle oluşan tehlikeli titreşim ve burulma.
- Büyük çaplı gövdeye etki eden ısıl genleşme ve merkezkaç kuvvetinin neden olduğu bıçak gezinmesi ve tolerans dışı kesim yüzeyleri.
- 400-500 °C’de yumuşamış ve erimeye yaklaşmış alüminyumun dişlere ve gövdeye kaynak olması sonucu oluşan alüminyum birikmesi (“alüminyum yapışması”).
- Sürekli ekstrüzyon hattı üretiminde kısa bıçak ömrü ve kararsız kesim hassasiyeti.
Sıcak Biyet Kesimi için Tasarlandı
- Hem sıcak hem soğuk kesime uygun, masif alüminyum biyet için büyük çaplı (yaklaşık 500-1500 mm) bıçaklara göre boyutlandırılmış yüksek rijitlikte 80CrV2 takım çeliği gövde.
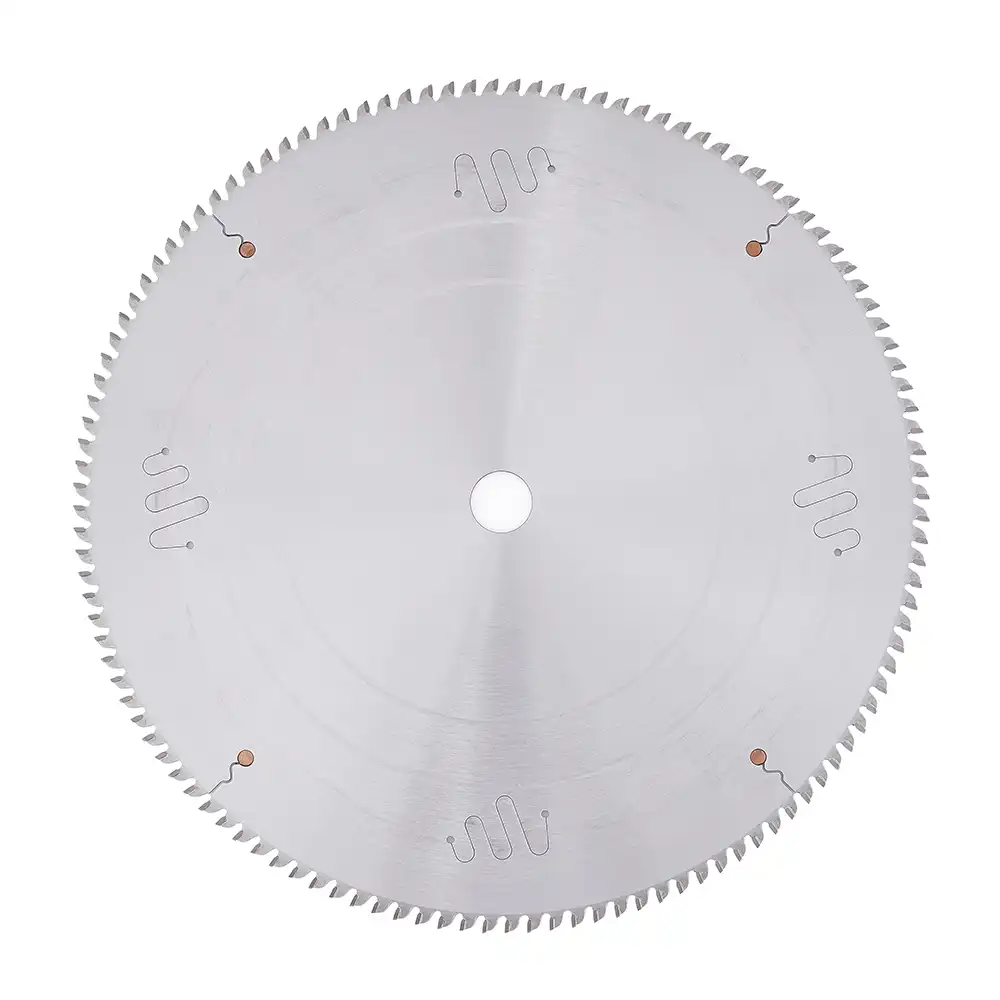
- Merkezkaç kuvvetini ve ısıl genleşmeyi hesaplamak için sonlu elemanlar analizi (FEA) kullanılır; böylece genleşme ve ses sönümleme kanalları her çap ve çalışma sıcaklığına göre konumlandırılır.
- Kıdemli gerdirme teknisyenlerinin uyguladığı dinamik silindir gerdirme, yüksek sıcaklık ve ağır kesme direnci altında gövde deformasyonunu dar toleranslarda tutar.
- Temiz ve düşük çapaklı alın yüzeyleri için diş geometrisi, karbür kalitesi, kesim genişliği ve kanca açısı alaşıma ve biyet çapına göre eşleştirilir.
Uygulama Notları
- Yağlama yağını atomize edip doğrudan bıçağa püskürtmek için minimum miktarda yağlama (MQL) sistemi kullanın; bu sistem kesimi yağlar ve sıcak alüminyumun dişlere ve gövdeye kaynak olmasını (“alüminyum yapışması”) önler.
- Özellikle büyük çaplı sıcak kütük testerelerinde sıkmayı rijit, ilerlemeyi kararlı ve testereyi doğru hizalanmış durumda tutun.
- Diş sayısını, kanca açısını ve çevresel hızı biyet çapına, alaşım türüne ve hedef üretim hızına göre ayarlayın.
- Ekstrüzyon hattı biyet ve kütük testerelerindeki yedek projelerde nihai bıçak tasarımından önce testere tipini, bıçak çapını, delik çapını, sıkma yöntemini ve tahrik gücünü doğrulayın.
- Sürekli üretimde kesim düzlüğünü, ölçü tutarlılığını ve öngörülebilir bıçak ömrünü korumak için bıçağı zamanında temizleyin ve biletin.