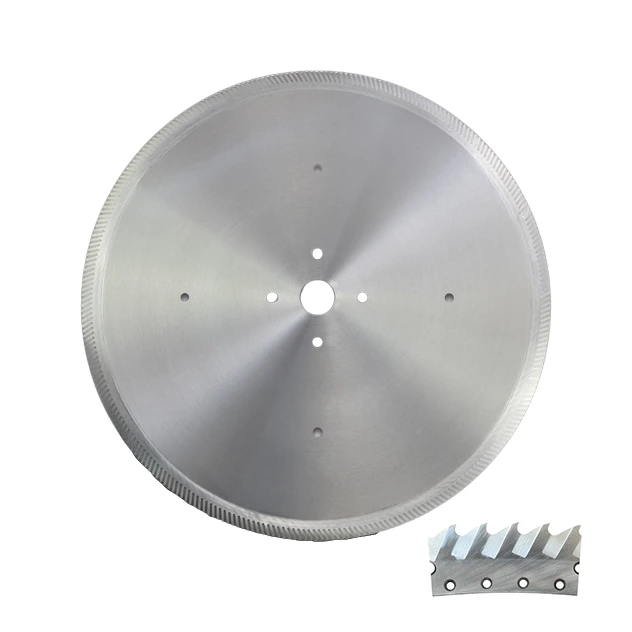
常见应用
- 在装入挤压机前,将加热至 400–500°C 的热态铝棒定尺切断。
- 在挤压生产线铝棒锯和切断系统上进行热态铝棒锯切,将铝棒切成装料长度后直接送入挤压机。
- 冷态切割实心铝棒和大直径圆棒,适用于要求圆锯片基体刚性高、变形小的工况。
- 用于 SMS、DANIELI、UBE、COMETAL 和 SINOMACH 等厂商挤压机配套铝棒锯的改造及替换锯片项目。
该圆锯片可解决的问题
- 普通圆锯片基体接触热态铝棒时释放内部应力,并在高速旋转中瞬间失去张力,从而产生危险的摆动和扭曲。
- 热膨胀和离心力作用于大直径基体,导致锯片偏摆和切面尺寸超差。
- 在 400–500°C 下,软化且接近熔融状态的铝材熔焊在锯齿和基体上,形成积铝(“粘铝”)。
- 挤压生产线连续生产中圆锯片寿命短,切割精度不稳定。
专为热态铝棒锯切设计
- 高刚性 80CrV2 工具钢基体适用于实心铝棒用大直径圆锯片(约 500–1500 mm),可用于热态和冷态切割。
- 采用有限元分析(FEA)计算离心力和热膨胀,并根据每种直径和工作温度布置伸缩槽及降噪槽。
- 由资深校张技师进行动态滚压校张,将锯片在高温和大切削阻力下的基体变形控制在严格公差内。
- 根据合金类型和铝棒直径匹配齿形、硬质合金牌号、切宽和前角,以获得整洁、低毛刺的端面。
应用说明
- 应采用微量润滑(MQL)系统,将润滑油雾化并精确喷射到圆锯片上,以润滑切削区域并防止热铝熔焊在锯齿和基体上(“粘铝”)。
- 应保持夹紧刚性、进给稳定并确保锯机对中良好,在大直径热态铝棒锯上尤其重要。
- 应根据铝棒直径、合金类型和目标产量匹配齿数、前角和圆周速度。
- 对挤压生产线铝棒锯的替换项目,应在最终设计圆锯片前确认锯机类型、锯片直径、内孔、夹紧方式和驱动功率。
- 应及时清洁和修磨圆锯片,以便在连续生产中保持切面平整度、尺寸一致性和可预测的锯片寿命。