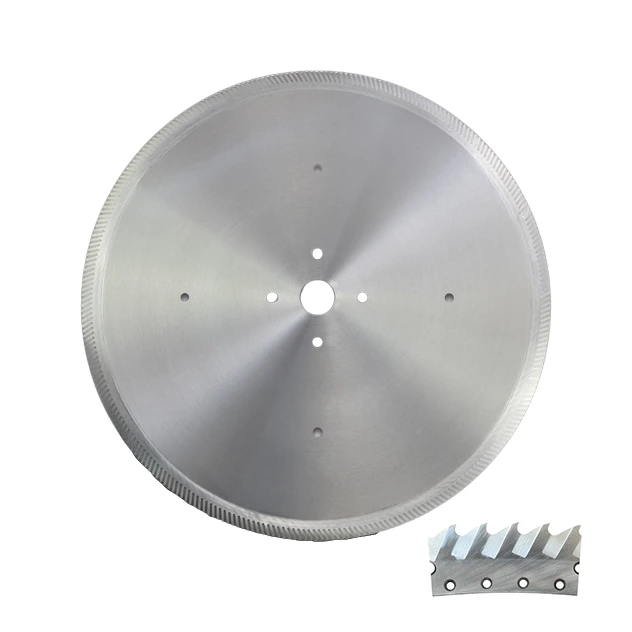
주요 적용 분야
- 압출기에 투입하기 전에 400–500°C로 가열된 열간 알루미늄 빌렛을 정해진 길이로 절단합니다.
- 압출 라인의 빌렛 절단기와 절단 시스템에서 열간 알루미늄 빌렛을 장입 길이로 절단한 후 압출기로 직접 공급합니다.
- 원형톱날 본체의 높은 강성과 낮은 변형이 필요한 조건에서 솔리드 알루미늄 빌렛과 대구경 환봉을 냉간 절단합니다.
- SMS, DANIELI, UBE, COMETAL 및 SINOMACH 등의 압출기용 빌렛 절단기 개조와 교체용 톱날 프로젝트에 사용됩니다.
이 원형톱날이 해결하는 문제
- 일반 원형톱날 본체가 열간 알루미늄 빌렛과 접촉할 때 내부 응력이 풀리고 고속 회전 중 장력을 순간적으로 잃어 위험한 흔들림과 뒤틀림이 발생하는 문제.
- 열팽창과 원심력이 대구경 본체에 작용하여 톱날 편향과 절단면 치수 공차 초과가 발생하는 문제.
- 400–500°C에서 연화되어 용융 상태에 가까워진 알루미늄이 톱니와 본체에 용착되어 알루미늄 부착물이 형성되는 문제.
- 압출 라인의 연속 생산에서 원형톱날 수명이 짧고 절단 정밀도가 불안정한 문제.
열간 알루미늄 빌렛 절단 전용 설계
- 고강성 80CrV2 공구강 본체는 솔리드 알루미늄 빌렛용 대구경 원형톱날(약 500–1500 mm)에 적합하며 열간 및 냉간 절단에 사용할 수 있습니다.
- 유한요소해석(FEA)으로 원심력과 열팽창을 계산하고 각 직경과 작동 온도에 맞춰 팽창 슬롯 및 소음 저감 슬롯을 배치합니다.
- 숙련된 텐셔닝 기술자가 동적 롤 텐셔닝을 수행하여 고온과 높은 절삭 저항에서 발생하는 톱날 본체 변형을 엄격한 공차 내로 제어합니다.
- 합금 종류와 빌렛 직경에 맞춰 톱니 형상, 초경합금 재종, 절단 폭 및 경사각을 설정하여 깔끔하고 버가 적은 단면을 얻습니다.
적용 참고사항
- 미량 윤활(MQL) 시스템으로 윤활유를 미립화하여 원형톱날에 정확히 분사함으로써 절삭부를 윤활하고 열간 알루미늄이 톱니와 본체에 용착되는 현상을 방지하십시오.
- 체결 강성과 안정적인 이송을 유지하고 절단기의 정렬 상태를 양호하게 관리하십시오. 대구경 열간 빌렛 절단기에서는 특히 중요합니다.
- 빌렛 직경, 합금 종류 및 목표 생산량에 맞춰 톱니 수, 경사각 및 원주 속도를 설정하십시오.
- 압출 라인 빌렛 절단기의 교체용 프로젝트에서는 원형톱날을 최종 설계하기 전에 절단기 형식, 톱날 직경, 내경, 체결 방식 및 구동 출력을 확인하십시오.
- 원형톱날을 적기에 세척하고 재연마하여 연속 생산 중 절단면 평탄도, 치수 일관성 및 예측 가능한 톱날 수명을 유지하십시오.