Metal nieżelazny / Aluminium i miedź

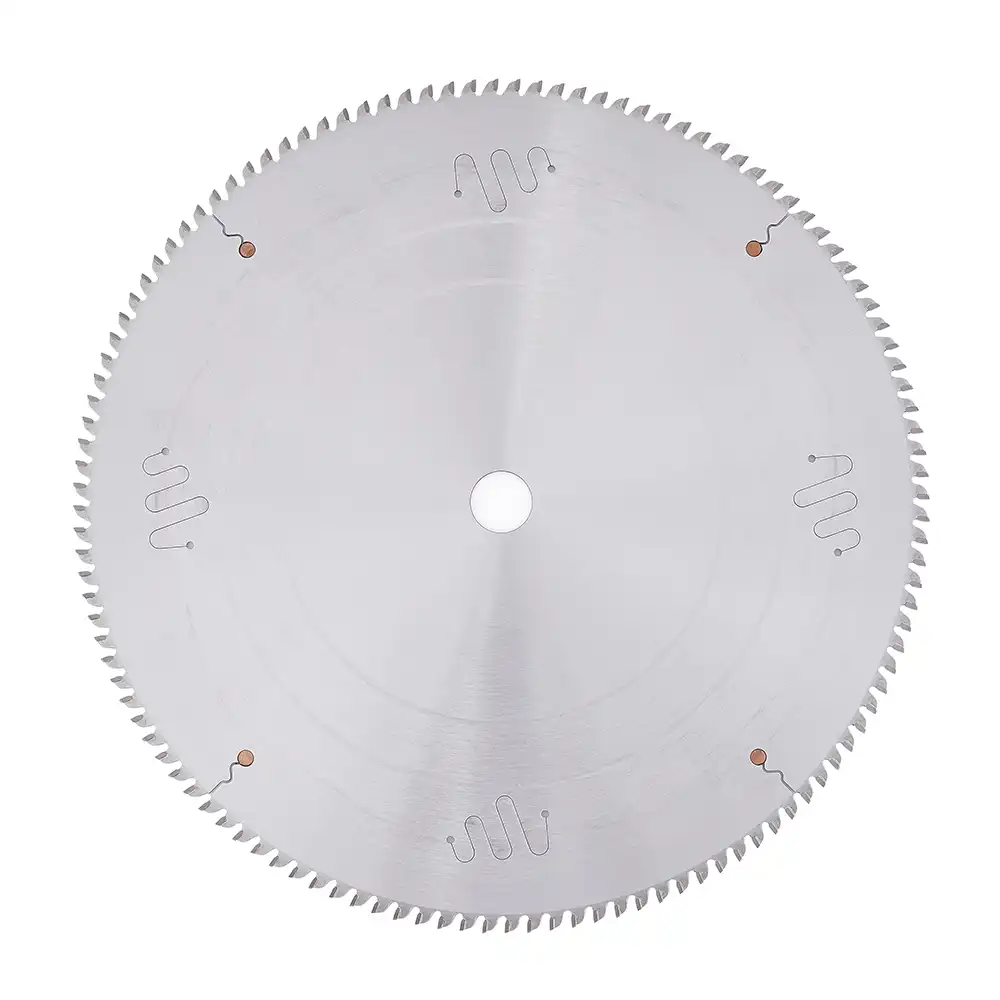
Wielkośrednicowe piły tarczowe TCT do gorących kęsów aluminiowych

Kod produktu: NF5Z

Piły tarczowe TCT zaprojektowane do cięcia na gorąco kęsów i bloków aluminiowych do wyciskania, nagrzanych do 400–500°C. Bardzo sztywny korpus 80CrV2 ze szczelinami dylatacyjnymi zoptymalizowanymi metodą MES oraz dynamicznym naprężaniem walcowym utrzymuje płaskość i stabilność piły pomimo odkształceń cieplnych i tendencji do schodzenia z toru przy dużej prędkości.

Klasa:
Przemysłowa
Maszyny:
Pilarki do bloków i kęsów na liniach wyciskania, pilarki do bloków na gorąco oraz systemy odcinania przed prasą
Materiały:
Gorące i zimne pełne kęsy, bloki oraz duże pręty okrągłe z aluminium przeznaczone do wyciskania
Zastosowania:
Cięcie nagrzanych do 400–500°C kęsów aluminiowych na długość wsadu przed prasą do wyciskania.

Materiały i procesy OEM/ODM

Materiał korpusu:
80CrV2
Materiał zębów:
Węglik spiekany
Szczeliny dylatacyjne:
Dostępne z wkładkami miedzianymi lub bez nich
Konstrukcja antywibracyjna:
Szczeliny puste lub wypełnione termoplastycznym poliuretanem (TPU)
Powłoka:
Wykończenie polerowane
Pierścień naprężający:
Wersja widoczna lub ukryta

Typowe specyfikacje

KodD Średnica (mm)B Szerokość rzazu (mm)b Grubość korpusu (mm)d Otwór (mm)Z Liczba zębówTyp uzębieniaOtwory zabierakoweα Kąt natarcia (°)
NF5Z06616606.54.58060TCG-5
NF5Z06626606.54.58072TCG-5
NF5Z07017006.54.58060TCG-5
NF5Z07027006.54.58072TCG-5
NF5Z08018007.05.08060TCG-5
NF5Z08028007.05.08072TCG-5
NF5Z100110008.06.010072TCG-5
NF5Z100210008.06.010080TCG-5
NF5Z120112008.56.510080TCG-5
NF5Z120212008.56.5100100TCG-5
NF5Z140114009.57.518072TCG-5
NF5Z140214009.57.5180100TCG-5
NF5Z1601160010.58.520072TCG-5
NF5Z1602160010.58.5200100TCG-5
  • Maksymalna średnica dostępna na zamówienie: 2500 mm.
  • Parametry mogą zostać dostosowane do wymagań klienta.

Typowe zastosowania

  • Cięcie na długość gorących kęsów i bloków aluminiowych nagrzanych do 400–500°C przed załadunkiem do prasy do wyciskania.
  • Cięcie bloków i kęsów na gorąco na pilarkach oraz systemach odcinania linii wyciskania, gdzie materiał jest cięty na długość wsadu i podawany bezpośrednio do prasy.
  • Cięcie na zimno pełnych kęsów, bloków i dużych prętów okrągłych z aluminium, gdy wymagany jest sztywny korpus piły o małej podatności na odkształcenia.
  • Modernizacja i wymiana pił do kęsów i bloków przy prasach do wyciskania dostarczanych przez firmy takie jak SMS, DANIELI, UBE, COMETAL i SINOMACH.

Problemy, które pomagają rozwiązać te piły tarczowe

  • Niebezpieczne falowanie i skręcanie występujące, gdy korpus tradycyjnej piły uwalnia naprężenia wewnętrzne w kontakcie z gorącym kęsem i przy wysokiej prędkości obrotowej natychmiast traci prawidłowe naprężenie.
  • Schodzenie piły z toru i powierzchnie cięcia poza tolerancją wskutek rozszerzalności cieplnej oraz siły odśrodkowej działającej na korpus o dużej średnicy.
  • Narost aluminium, gdy zmiękczony, niemal stopiony materiał zgrzewa się z zębami i korpusem w temperaturze 400–500°C.
  • Krótka trwałość piły i niestabilna dokładność cięcia w ciągłej produkcji na linii wyciskania.

Konstrukcja do cięcia kęsów na gorąco

  • Bardzo sztywny korpus ze stali narzędziowej 80CrV2, przeznaczony do pił o dużej średnicy około 500–1500 mm do pełnych kęsów aluminiowych, odpowiedni do cięcia na gorąco i na zimno.
  • Analiza metodą elementów skończonych (MES) służy do obliczenia siły odśrodkowej i rozszerzalności cieplnej, dzięki czemu położenie szczelin dylatacyjnych i tłumiących hałas jest dobierane do każdej średnicy oraz temperatury roboczej.
  • Dynamiczne naprężanie walcowe wykonywane przez doświadczonych techników utrzymuje odkształcenie korpusu w wąskich tolerancjach przy wysokiej temperaturze i dużym oporze cięcia.
  • Geometria zębów, gatunek węglika, szerokość rzazu i kąt natarcia są dopasowane do stopu oraz średnicy kęsa, aby uzyskać czyste powierzchnie czołowe z małą ilością zadziorów.

Uwagi dotyczące zastosowania

  • Należy stosować system smarowania minimalną ilością środka smarnego (MQL), który rozpyla olej i precyzyjnie kieruje go na piłę. Smaruje to strefę cięcia i zapobiega zgrzewaniu gorącego aluminium z zębami oraz korpusem.
  • Należy utrzymywać sztywne mocowanie, stabilny posuw i prawidłowe ustawienie pilarki, zwłaszcza w przypadku pił o dużej średnicy do gorących bloków.
  • Liczbę zębów, kąt natarcia i prędkość obwodową należy dopasować do średnicy kęsa, rodzaju stopu i docelowej wydajności.
  • W projektach wymiany pił do kęsów i bloków na liniach wyciskania przed ostatecznym projektem należy potwierdzić typ pilarki, średnicę i otwór piły, sposób mocowania oraz moc napędu.
  • Piłę należy czyścić i ostrzyć w odpowiednim czasie, aby zachować płaskość cięcia, powtarzalność wymiarową i przewidywalną trwałość w produkcji ciągłej.


Powiązane produkty

Wszystkie produkty
Piła tarczowa PCD do cięcia aluminium

Metal nieżelazny

Piła tarczowa PCD do aluminium i metali nieżelaznych

Dostępne średnice do 2500 mm. Co najmniej 10-krotnie dłuższa trwałość niż pił z węglika. Odpowiednia do cięcia aluminium i jego stopów, a także miedzi, mosiądzu, brązu, ołowiu, magnezu i tytanu.

Piła tarczowa PCD do profili aluminiowych z przekładką termiczną

Metal nieżelazny

Piła tarczowa PCD do profili aluminiowych z przekładką termiczną

Piła tarczowa PCD opracowana specjalnie do cięcia profili aluminiowych z przekładką termiczną stosowanych w energooszczędnych oknach i drzwiach. Poliamidowa przekładka termiczna silnie ściera krawędzie z węglika; zęby PCD zapewniają 10-krotnie dłuższą trwałość, zdecydowanie ograniczając wymiany narzędzi i przestoje w produkcji wielkoseryjnej.

Piła tarczowa TCT do cięcia aluminium

Metal nieżelazny

Piła tarczowa TCT do cięcia aluminium

Piła tarczowa TCT do cięcia aluminium z ujemnym kątem natarcia -5°. Najlepiej sprawdza się w układach, w których wrzeciono znajduje się nad obrabianym elementem, zapewniając lepiej kontrolowane i stabilniejsze cięcie.