Aplicaciones típicas
- Corte a medida de tochos de extrusión de aluminio en caliente (barras) calentados a 400–500 °C antes de cargarlos en la prensa de extrusión.
- Aserrado de tochos y barras en caliente en sierras de barra de línea de extrusión y sistemas de corte, donde los tochos se sierran a la longitud de carga y se introducen directamente en la prensa.
- Corte en frío de tochos, barras y grandes barras redondas macizas de aluminio donde se requiere un cuerpo de disco de sierra circular rígido y de baja distorsión.
- Proyectos de reacondicionamiento y sustitución de discos de sierra circular para sierras de tocho y sierras de barra en prensas de extrusión suministradas por empresas como SMS, DANIELI, UBE, COMETAL y SINOMACH.
Problemas que ayuda a resolver este disco de sierra circular
- El peligroso «aleteo» y retorcimiento que se produce cuando el cuerpo de un disco de sierra circular convencional libera su tensión interna contra un tocho caliente y pierde tensión al instante a alta velocidad de rotación.
- Desviación del disco de sierra y caras de corte fuera de tolerancia causadas por la dilatación térmica y la fuerza centrífuga que actúan sobre un cuerpo de gran diámetro.
- Acumulación de aluminio («adherencia de aluminio») cuando el aluminio ablandado y casi fundido se suelda a los dientes y al cuerpo a 400–500 °C.
- Vida útil corta del disco de sierra circular y precisión de corte inestable en la producción continua de línea de extrusión.
Diseñado para el aserrado de tochos en caliente
- Cuerpo de acero de herramienta 80CrV2 de alta rigidez dimensionado para discos de sierra circular de gran diámetro (aproximadamente 500–1500 mm) para tocho de aluminio macizo, apto tanto para corte en caliente como en frío.
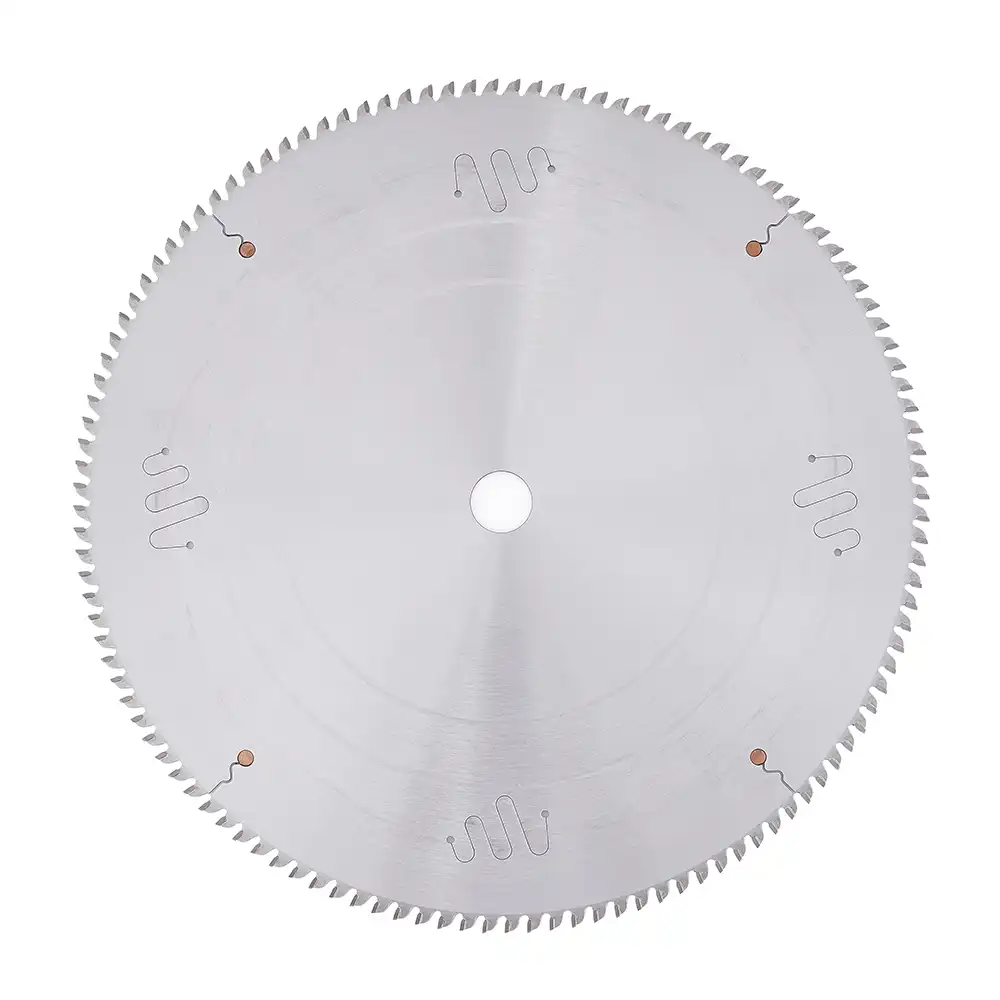
- Se utiliza el análisis por elementos finitos (FEA) para calcular la fuerza centrífuga y la dilatación térmica, de modo que las ranuras de dilatación y las ranuras amortiguadoras de ruido se posicionan para cada diámetro y temperatura de operación.
- El tensado dinámico por laminado, realizado por técnicos de tensado sénior, mantiene la deformación del cuerpo dentro de tolerancias estrictas bajo alta temperatura y una fuerte resistencia de corte.
- La geometría de diente, el grado de metal duro, el ancho de corte y el ángulo de ataque se adaptan a la aleación y al diámetro del tocho para obtener caras finales limpias y con pocas rebabas.
Notas de aplicación
- Use un sistema de lubricación de cantidad mínima (MQL) para atomizar el aceite lubricante y rociarlo con precisión sobre el disco de sierra circular; esto lubrica el corte y evita que el aluminio caliente se suelde a los dientes y al cuerpo («adherencia de aluminio»).
- Mantenga el apriete rígido, el avance estable y la sierra bien alineada, especialmente en sierras de barra en caliente de gran diámetro.
- Adapte el número de dientes, el ángulo de ataque y la velocidad periférica al diámetro del tocho, al tipo de aleación y al ritmo de producción objetivo.
- Para proyectos de sustitución en sierras de tocho y de barra de línea de extrusión, confirme el tipo de sierra, el diámetro del disco de sierra circular, el agujero, el método de apriete y la potencia de accionamiento antes del diseño final del disco.
- Limpie y reafile a tiempo el disco de sierra circular para mantener la planitud del corte, la constancia dimensional y una vida útil predecible del disco en la producción continua.