Estime su ahorro de material: Vea cómo un ancho de corte más fino aumenta el rendimiento de la pieza con nuestra Calculadora de rendimiento de material para piezas cortas.
Aplicaciones típicas
- Corte en tiras de bloques de lámina de aluminio multicapa comprimida antes de su expansión en láminas de núcleo de nido de abeja.
- Corte continuo de tiras para líneas de núcleo de nido de abeja, donde el ancho de la tira define el espesor del núcleo expandido.
- Proceso de corte previo para paneles de nido de abeja de aluminio que luego se unen con chapa de madera, cartón, lámina de plástico o láminas de aluminio.
- Corte de precisión en la fabricación de tableros decorativos, de construcción y de mobiliario, donde se requieren estructuras de panel ligeras, reciclables y resistentes a la humedad.
Ventajas de rendimiento clave
- El diseño de ancho de corte ultrafino es la ventaja central para la economía de la producción de nido de abeja.
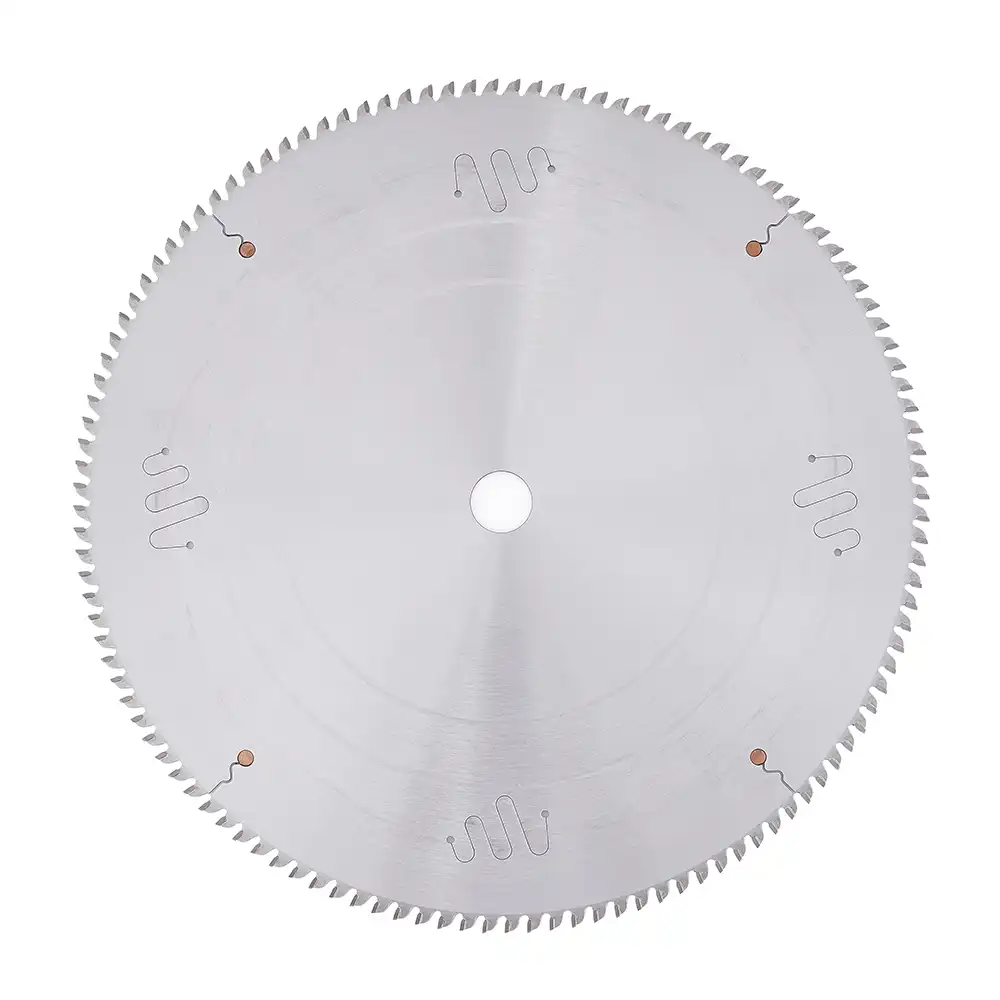
- A 305 mm de diámetro, los valores opcionales de ancho de corte de 2,0/1,8/1,5 mm aportan una gran ventaja de rendimiento de material frente a los discos habituales de 3,0 mm de ancho de corte.
- Un ancho de corte menor significa menos aluminio retirado en cada corte, lo que se convierte en una ventaja de costo significativa cuando se requieren muchas pasadas de corte en tiras.
- El diseño estable del cuerpo y la geometría de diente TCG favorecen un corte en tiras limpio, rebabas controladas y una constancia fiable del ancho de tira.
- Un mejor rendimiento y una menor resistencia de corte ayudan a mejorar la eficiencia de la línea a la vez que reducen el costo total relacionado con el disco por metro cuadrado de panel producido.
Problemas que ayuda a resolver este disco de sierra circular
- Desperdicio excesivo de aluminio causado por un ancho de corte amplio durante el corte repetido en tiras de pilas de lámina.
- Menor rendimiento productivo en la producción de paneles de núcleo delgado, donde cada fracción de milímetro incide en la utilización del material.
- Mala constancia del ancho de tira que afecta a la calidad posterior de expansión del núcleo de nido de abeja.
- Formación de rebabas y deformación de cantos que aumentan los riesgos de encolado y de calidad del panel en las etapas posteriores.
- Alto costo de producción por panel debido a la pérdida innecesaria por ancho de corte y a un rendimiento de corte inestable.
Notas de configuración orientadas al rendimiento
- Hay opciones de ancho de corte ultrafino disponibles para 305 mm de diámetro: 2,0 mm, 1,8 mm y 1,5 mm.
- En comparación con un ancho de corte habitual de 3,0 mm, un ancho más fino reduce significativamente la pérdida de aluminio en el corte repetido en tiras, mejorando el rendimiento del núcleo de nido de abeja y reduciendo el costo por panel.
- Los espesores finales de panel habituales en usos de mobiliario, decorativos y arquitectónicos son relativamente delgados, por lo que los ciclos de corte en tiras son numerosos y el ahorro por ancho de corte se acumula rápidamente.
- Las especificaciones pueden adaptarse a la velocidad de línea del cliente, el objetivo de ancho de tira, la estructura de la pila de lámina y los requisitos de eje y orificios de pasador.
Ejemplo de rendimiento cuantificable (305 mm)
Para una comunicación comercial rápida, puede usar esta comparación breve para el corte en tiras de bloques de lámina comprimida:
| Ancho de corte (mm) | Pérdida de material por corte (relativa) | Pérdida de material en 1000 cortes | Reducción de pérdida frente a 3,0 mm |
|---|---|---|---|
| 3.0 | referencia | 3000 mm (3,0 m) | 0 % |
| 2.0 | -1,0 mm/corte | 2000 mm (2,0 m) | 33,3 % menos pérdida |
| 1.8 | -1,2 mm/corte | 1800 mm (1,8 m) | 40,0 % menos pérdida |
| 1.5 | -1,5 mm/corte | 1500 mm (1,5 m) | 50,0 % menos pérdida |
- Vista de corte único: el ancho de corte de 1,5 mm ahorra 1,5 mm frente al de 3,0 mm en cada pasada.
- Vista de 1000 cortes: el ancho de corte de 1,5 mm ahorra 1500 mm (1,5 m) de pérdida acumulada de ancho de corte frente al de 3,0 mm.
- En la producción de núcleos de nido de abeja, el corte en tiras se repite muchas veces, por lo que esta diferencia de ancho de corte se convierte directamente en una mejor utilización del aluminio y un menor costo por panel.
- El ahorro real varía según el objetivo de ancho de tira, la tolerancia de recorte de canto y la configuración de la línea.
Notas de aplicación
- Seleccione el ancho de corte en función de su objetivo de ancho de tira y de rendimiento; en la producción de alto número de cortes, incluso una reducción de 0,5 mm en el ancho de corte puede generar un ahorro de costo significativo.
- Verifique el ajuste del eje, la excentricidad y la estabilidad del apriete antes de operar con ancho de corte fino para mantener la precisión de la tira y evitar marcas de vibración.
- Use una lubricación/refrigeración adecuada y una buena evacuación de viruta para minimizar la adhesión del aluminio en los filos de los dientes durante el corte continuo en tiras.
- Adapte la velocidad de avance y la velocidad del husillo a la densidad de la pila de lámina y a la condición del adhesivo tras el prensado.
- Inspeccione con frecuencia la calidad del canto y el afilado del disco; un reafilado oportuno es fundamental para mantener bajas las rebabas y estable la calidad de expansión.