Stima il risparmio di materiale: scopri come una minore larghezza di taglio aumenta la resa del pezzo con il nostro calcolatore della resa per materiali di lunghezza ridotta.
Applicazioni tipiche
- Taglio in strisce di blocchi compressi multistrato di fogli di alluminio prima dell’espansione in fogli con anima a nido d’ape.
- Taglio continuo in strisce su linee per anime a nido d’ape, dove la larghezza della striscia determina lo spessore dell’anima espansa.
- Processo di taglio a monte per pannelli alveolari in alluminio successivamente rivestiti con impiallacciatura di legno, cartone, fogli di plastica o lamiere di alluminio.
- Taglio di precisione nella produzione di pannelli decorativi, per l’edilizia e per l’arredamento, quando sono richieste strutture leggere, riciclabili e resistenti all’umidità.
Principali vantaggi prestazionali
- Lo spessore di taglio estremamente ridotto rappresenta il vantaggio principale per l’economia della produzione alveolare.
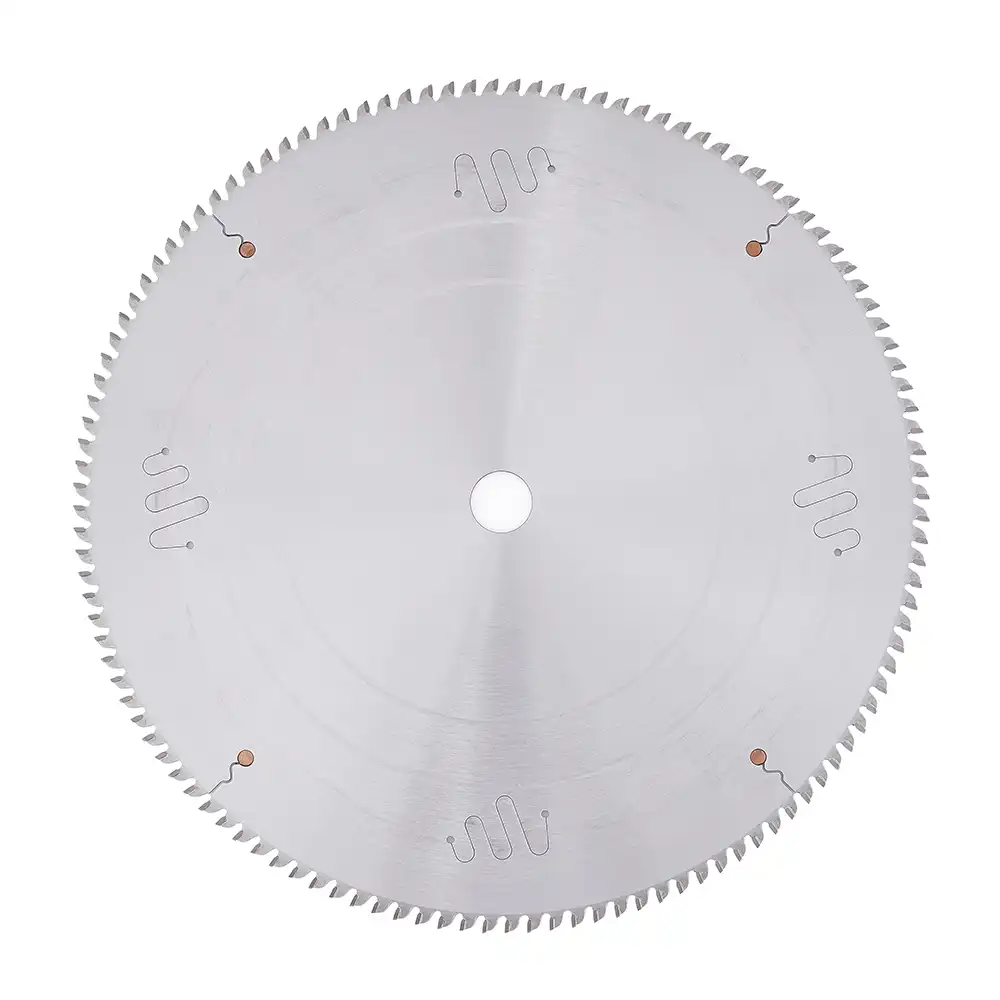
- Con un diametro di 305 mm, le larghezze di taglio opzionali di 2,0/1,8/1,5 mm offrono un notevole vantaggio in termini di resa del materiale rispetto alle comuni lame con taglio da 3,0 mm.
- Una minore larghezza di taglio significa meno alluminio asportato a ogni passata, con un vantaggio economico significativo quando sono necessari numerosi tagli in strisce.
- Il corpo stabile della lama e la geometria TCG favoriscono un taglio pulito, bave controllate e una larghezza delle strisce costante e affidabile.
- La maggiore resa e la minore resistenza al taglio contribuiscono a migliorare l’efficienza della linea, riducendo al contempo il costo complessivo della lama per metro quadrato di pannello prodotto.
Problemi risolti da questa lama circolare
- Eccessivo spreco di alluminio causato da una larghezza di taglio elevata durante il taglio ripetuto in strisce di pacchi di fogli.
- Resa ridotta nella produzione di pannelli con anima sottile, dove ogni frazione di millimetro incide sull’utilizzo del materiale.
- Scarsa uniformità della larghezza delle strisce, che compromette la successiva qualità di espansione dell’anima a nido d’ape.
- Formazione di bave e deformazione dei bordi, con maggiori rischi per l’incollaggio a valle e la qualità dei pannelli.
- Elevato costo di produzione per pannello dovuto a perdite di materiale evitabili e a prestazioni di taglio instabili.
Note di configurazione orientate alla resa
- Per il diametro di 305 mm sono disponibili larghezze di taglio estremamente ridotte: 2,0 mm, 1,8 mm e 1,5 mm.
- Rispetto a una comune larghezza di taglio di 3,0 mm, un taglio più sottile riduce sensibilmente la perdita di alluminio nei ripetuti tagli in strisce, migliorando la resa dell’anima a nido d’ape e diminuendo il costo per pannello.
- Gli spessori finali tipici dei pannelli per arredamento, decorazione e architettura sono relativamente ridotti; i cicli di taglio in strisce sono quindi numerosi e il risparmio sulla larghezza di taglio si accumula rapidamente.
- Le specifiche possono essere adattate alla velocita della linea, alla larghezza desiderata delle strisce, alla struttura del pacco di fogli e ai requisiti di albero e fori di trascinamento del cliente.
Esempio quantificabile di resa (305 mm)
Per una rapida valutazione commerciale, ecco un confronto immediato per il taglio in strisce di blocchi compressi di fogli:
| Larghezza di taglio (mm) | Perdita relativa di materiale per taglio | Perdita di materiale su 1.000 tagli | Riduzione della perdita rispetto a 3,0 mm |
|---|---|---|---|
| 3.0 | riferimento | 3,000 mm (3.0 m) | 0% |
| 2.0 | -1.0 mm/taglio | 2,000 mm (2.0 m) | 33,3% di perdita in meno |
| 1.8 | -1.2 mm/taglio | 1,800 mm (1.8 m) | 40,0% di perdita in meno |
| 1.5 | -1.5 mm/taglio | 1,500 mm (1.5 m) | 50,0% di perdita in meno |
- Per singolo taglio: una larghezza di 1,5 mm consente di risparmiare 1,5 mm a ogni passata rispetto a un taglio di 3,0 mm.
- Su 1.000 tagli: una larghezza di 1,5 mm consente di risparmiare complessivamente 1.500 mm (1,5 m) rispetto a un taglio di 3,0 mm.
- Nella produzione di anime a nido d’ape, il taglio in strisce viene ripetuto numerose volte: questa differenza si traduce direttamente in un migliore utilizzo dell’alluminio e in un minore costo del pannello.
- Il risparmio effettivo varia in funzione della larghezza desiderata delle strisce, del sovrametallo di rifilatura e della configurazione della linea.
Note applicative
- Selezionare la larghezza di taglio in base alla larghezza desiderata delle strisce e all’obiettivo di resa; nelle produzioni con un numero elevato di tagli, anche una riduzione di 0,5 mm può generare un risparmio significativo.
- Prima di lavorare con una lama a taglio sottile, verificare l’accoppiamento sull’albero, l’errore di rotazione e la stabilita del serraggio, per mantenere la precisione delle strisce ed evitare segni di vibrazione.
- Utilizzare lubrificazione o raffreddamento adeguati e un’efficace evacuazione dei trucioli per ridurre al minimo l’adesione dell’alluminio sui taglienti durante il taglio continuo in strisce.
- Adeguare la velocita di avanzamento e quella del mandrino alla densita del pacco di fogli e alle condizioni dell’adesivo dopo la pressatura.
- Controllare frequentemente la qualità dei bordi e l’affilatura della lama; una riaffilatura tempestiva è fondamentale per contenere le bave e mantenere stabile la qualità di espansione.