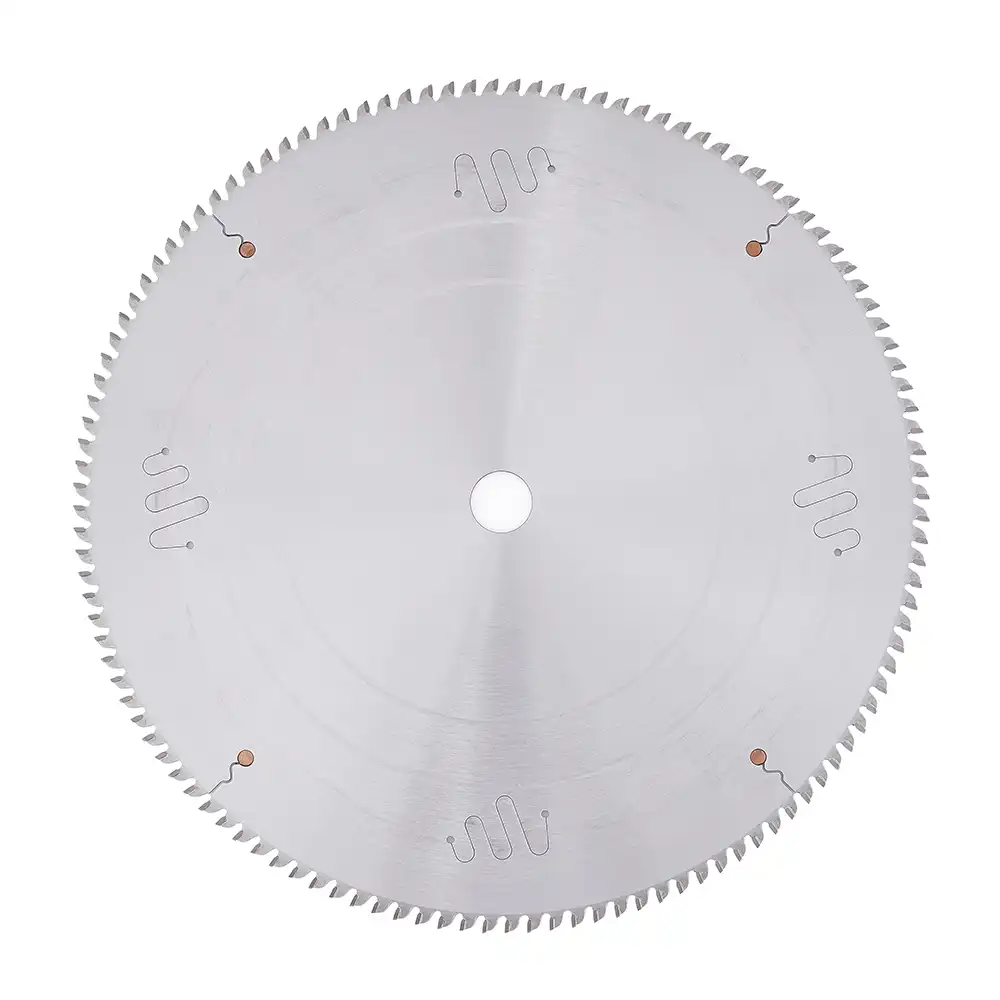
Estimați economia de material: vedeți cum o tăietură mai îngustă mărește randamentul cu calculatorul nostru pentru randamentul materialului la piese scurte.
Aplicații tipice
- Tăierea blocurilor presate din mai multe straturi de folie de aluminiu în benzi înainte de expandarea în foi cu miez tip fagure.
- Tăierea continuă a benzilor pe liniile pentru miezuri tip fagure, unde lățimea benzii determină grosimea miezului expandat.
- Procesul de tăiere din amonte pentru panouri tip fagure din aluminiu care sunt ulterior acoperite cu furnir, carton, foi din plastic sau tablă de aluminiu.
- Tăierea de precizie în producția panourilor decorative, pentru construcții și mobilier, unde sunt necesare structuri ușoare, reciclabile și rezistente la umiditate.
Avantaje principale de performanță
- Designul cu tăietură ultraîngustă este avantajul principal pentru rentabilitatea producției de miezuri tip fagure.
- La diametrul de 305 mm, lățimile opționale de 2,0/1,8/1,5 mm oferă un avantaj important de randament față de pânzele obișnuite cu tăietură de 3,0 mm.
- O tăietură mai îngustă înseamnă mai puțin aluminiu îndepărtat la fiecare trecere, ceea ce devine un avantaj semnificativ de cost când sunt necesare numeroase tăieri longitudinale.
- Corpul stabil și geometria dinților TCG permit tăiere curată, bavuri controlate și o lățime constantă și fiabilă a benzilor.
- Randamentul mai bun și rezistența mai mică la tăiere îmbunătățesc eficiența liniei și reduc costul total al pânzelor pe metru pătrat de panou produs.
Probleme pe care această pânză circulară ajută să le rezolve
- Deșeurile excesive de aluminiu cauzate de tăietura lată în timpul secționării repetate a stivelor de folie.
- Randamentul redus la producția panourilor cu miez subțire, unde fiecare fracțiune de milimetru influențează utilizarea materialului.
- Variațiile lățimii benzilor care afectează calitatea expandării ulterioare a miezului tip fagure.
- Formarea bavurilor și deformarea muchiilor, care măresc riscurile la lipirea ulterioară și pentru calitatea panourilor.
- Costul ridicat pe panou cauzat de pierderile inutile prin tăiere și performanța instabilă.
Configurații orientate spre randamentul materialului
- Pentru diametrul de 305 mm sunt disponibile lățimi ultraînguste de 2,0 mm, 1,8 mm și 1,5 mm.
- Comparativ cu o tăietură obișnuită de 3,0 mm, variantele mai înguste reduc semnificativ pierderea de aluminiu la secționarea repetată, îmbunătățind randamentul miezului și reducând costul pe panou.
- Grosimile finale uzuale ale panourilor pentru mobilier, aplicații decorative și arhitecturale sunt relativ mici, astfel încât numărul ciclurilor de tăiere este ridicat, iar economiile se acumulează rapid.
- Specificațiile pot fi adaptate vitezei liniei, lățimii vizate a benzilor, structurii stivei de folie și cerințelor pentru ax și orificiile de antrenare.
Exemplu cuantificabil de randament (305 mm)
Pentru o prezentare comercială rapidă, puteți folosi această comparație la tăierea blocurilor presate din folie:
| Lățime de tăiere (mm) | Pierdere de material per tăiere (relativă) | Pierdere de material la 1.000 de tăieri | Reducerea pierderii față de 3,0 mm |
|---|---|---|---|
| 3.0 | referință | 3,000 mm (3.0 m) | 0% |
| 2.0 | -1.0 mm/tăiere | 2,000 mm (2.0 m) | pierdere cu 33,3% mai mică |
| 1.8 | -1.2 mm/tăiere | 1,800 mm (1.8 m) | pierdere cu 40,0% mai mică |
| 1.5 | -1.5 mm/tăiere | 1,500 mm (1.5 m) | pierdere cu 50,0% mai mică |
- La o singură tăiere: lățimea de 1,5 mm economisește 1,5 mm la fiecare trecere față de tăietura de 3,0 mm.
- La 1.000 de tăieri: lățimea de 1,5 mm economisește cumulat 1.500 mm (1,5 m) față de tăietura de 3,0 mm.
- În producția miezurilor tip fagure, secționarea benzilor se repetă de numeroase ori, astfel încât această diferență se transformă direct într-o utilizare mai bună a aluminiului și un cost mai mic al panoului.
- Economiile reale variază în funcție de lățimea vizată a benzii, adaosul pentru retezarea muchiilor și configurația liniei.
Recomandări de utilizare
- Selectați lățimea de tăiere în funcție de lățimea vizată a benzilor și obiectivul de randament; la producția cu multe cicluri, chiar și o reducere de 0,5 mm poate genera economii semnificative.
- Verificați potrivirea pe ax, bătaia și stabilitatea fixării înainte de lucrul cu tăietură îngustă, pentru a menține precizia benzilor și a evita urmele de vibrații.
- Utilizați lubrifiere și răcire adecvate și evacuați eficient așchiile pentru a minimiza aderarea aluminiului pe muchiile dinților în timpul tăierii continue.
- Adaptați viteza de avans și turația arborelui la densitatea stivei de folie și starea adezivului după presare.
- Inspectați frecvent calitatea muchiilor și ascuțimea pânzei; reascuțirea la timp este esențială pentru menținerea bavurilor reduse și a unei calități stabile la expandare.