估算材料節省量: 使用我們的短料材料利用率計算器,瞭解更窄的鋸縫如何提高工件出材率。
常見應用
- 將壓制多層鋁箔塊分切成條,然後拉伸成蜂窩芯板。
- 用於蜂窩芯生產線的連續分條加工,分條寬度決定拉伸後蜂窩芯的厚度。
- 用於鋁蜂窩板的前道切割工序,後續與木飾面、紙板、塑料板或鋁板面層粘合。
- 用於裝飾、建築和傢俱板材製造中的精密切割,滿足板材結構輕量化、可回收和防潮的要求。
核心性能優勢
- 超薄鋸縫設計是提升蜂窩芯生產經濟性的核心優勢。
- 305 mm 直徑可選 2.0/1.8/1.5 mm 切寬,與常見的 3.0 mm 切寬鋸片相比,可顯著提高材料出材率。
- 鋸縫越窄,每次切割去除的鋁材越少;當生產需要大量重複分條時,可形成顯著的成本優勢。
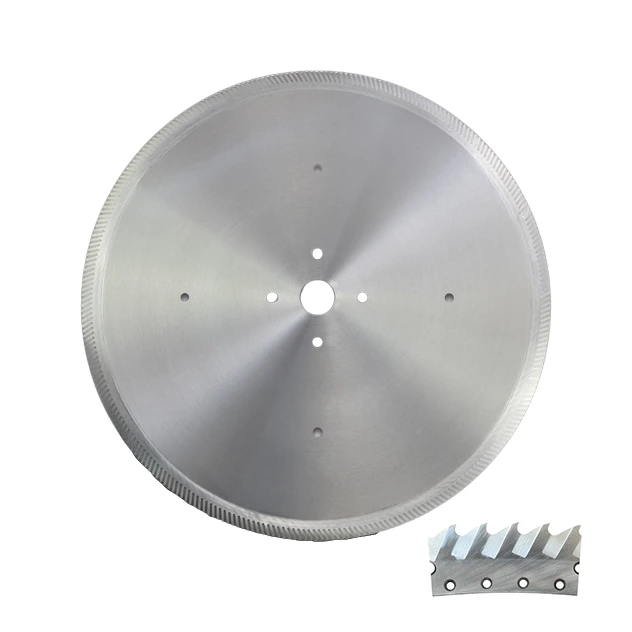
- 穩定的基體設計和 TCG 齒型有助於實現整潔分條、控制毛刺並可靠保持條料寬度一致。
- 更高的出材率和更低的切削阻力可提高生產線效率,同時降低每平方米蜂窩板產量對應的鋸片綜合成本。
該圓鋸片可解決的問題
- 鋁箔疊塊反覆分條時,切寬過大造成鋁材浪費過多。
- 生產薄芯蜂窩板時,每零點幾毫米都會影響材料利用率,導致成品出材率下降。
- 條料寬度一致性差,影響蜂窩芯後續拉伸成型質量。
- 產生毛刺和邊緣變形,增加後續粘合及蜂窩板質量風險。
- 不必要的鋸縫損耗和切割性能不穩定,導致單塊蜂窩板生產成本過高。
出材率優化配置説明
- 305 mm 直徑可選的超薄切寬為 2.0 mm、1.8 mm 和 1.5 mm。
- 與常見的 3.0 mm 切寬相比,更窄的切寬可顯著減少反覆分條中的鋁材損耗,提高蜂窩芯出材率並降低每塊板材的成本。
- 傢俱、裝飾和建築應用中的常見成品板厚度相對較薄,因此分條次數多,切寬節省量會迅速累積。
- 可根據客户生產線速度、目標條料寬度、鋁箔疊塊結構以及刀軸 / 銷孔要求訂製規格。
可量化的出材率示例(305 mm)
在銷售溝通中,可使用以下壓制鋁箔塊分條對比快速説明節省效果:
| 切寬 (mm) | 每次切割的相對材料損耗 | 1,000 次切割的材料損耗 | 相比 3.0 mm 的損耗降幅 |
|---|---|---|---|
| 3.0 | 基準 | 3,000 mm (3.0 m) | 0% |
| 2.0 | 每次減少 1.0 mm | 2,000 mm (2.0 m) | 損耗減少 33.3% |
| 1.8 | 每次減少 1.2 mm | 1,800 mm (1.8 m) | 損耗減少 40.0% |
| 1.5 | 每次減少 1.5 mm | 1,500 mm (1.5 m) | 損耗減少 50.0% |
- 單次切割:與 3.0 mm 切寬相比,1.5 mm 切寬每次可節省 1.5 mm 材料。
- 1,000 次切割:與 3.0 mm 切寬相比,1.5 mm 切寬可累計減少 1,500 mm(1.5 m)的分條寬度損耗。
- 蜂窩芯生產需要多次重複分條,因此切寬差異會直接轉化為更高的鋁材利用率和更低的蜂窩板成本。
- 實際節省量會因目標條料寬度、修邊餘量和生產線設置而有所不同。
應用説明
- 應根據目標條料寬度和出材率目標選擇切寬;對於切割次數多的生產,即使切寬減少 0.5 mm 也能帶來可觀的成本節省。
- 進行超薄切寬加工前,應檢查刀軸配合、鋸片跳動和夾緊穩定性,以保持條料精度並避免振紋。
- 連續分條時應採用適當的潤滑 / 冷卻和排屑方式,儘量減少鋁材黏附在鋸齒刃口上。
- 應根據鋁箔疊塊密度和壓制後的膠黏劑狀態匹配進給速度與主軸轉速。
- 應經常檢查邊緣品質和鋸片鋒利度;及時修磨對於減少毛刺和保持拉伸成型質量穩定至關重要。