Malzeme tasarrufunuzu hesaplayın: Daha ince kesim genişliğinin iş parçası verimini nasıl artırdığını Kısa Malzeme Verimi Hesaplayıcımızla görün.
Tipik Uygulamalar
- Sıkıştırılmış çok katmanlı alüminyum folyo bloklarının petek çekirdek levhalara genişletilmeden önce şeritler hâlinde dilinmesi.
- Şerit genişliğinin genişletilmiş çekirdek kalınlığını belirlediği petek çekirdek hatlarında sürekli şerit kesimi.
- Daha sonra ahşap kaplama, karton, plastik levha veya alüminyum levha yüzeylerle birleştirilen alüminyum petek paneller için ilk aşama kesim prosesi.
- Hafif, geri dönüştürülebilir ve neme dayanıklı panel yapılarının gerektiği dekorasyon, yapı ve mobilya levhası üretiminde hassas kesim.
Temel Performans Avantajları
- Ultra ince kesim tasarımı, petek üretim ekonomisinin temel avantajıdır.
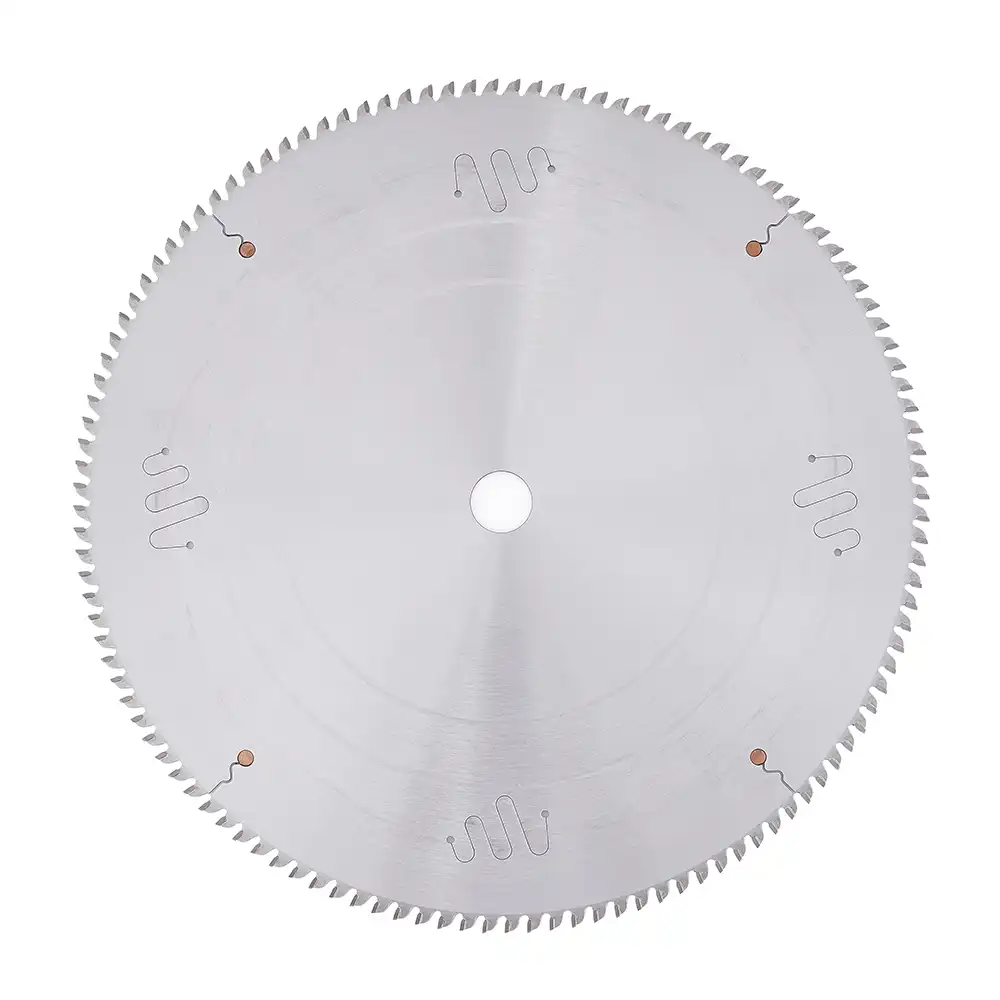
- 305 mm çapta sunulan 2,0/1,8/1,5 mm kesim genişliği seçenekleri, yaygın 3,0 mm kesimli bıçaklara göre önemli bir malzeme verimi avantajı sağlar.
- Daha düşük kesim genişliği her kesimde daha az alüminyumun uzaklaştırılması anlamına gelir; çok sayıda dilme geçişi gerektiğinde bu durum önemli bir maliyet avantajına dönüşür.
- Kararlı gövde tasarımı ve TCG diş geometrisi temiz dilmeyi, kontrollü çapak oluşumunu ve güvenilir şerit genişliği tutarlılığını destekler.
- Daha yüksek verim ve daha düşük kesme direnci hat verimliliğini artırırken metrekare panel çıktısı başına bıçakla ilgili toplam maliyeti azaltmaya yardımcı olur.
Bu Daire Testere Bıçağının Çözmeye Yardımcı Olduğu Sorunlar
- Folyo istiflerinin tekrarlı şerit kesiminde geniş kesim kanalının neden olduğu aşırı alüminyum kaybı.
- Milimetrenin her kesrinin malzeme kullanımını etkilediği ince çekirdekli panel üretiminde düşük çıktı verimi.
- Petek çekirdeğin sonraki genişletme kalitesini etkileyen zayıf şerit genişliği tutarlılığı.
- Sonraki yapıştırma işlemlerini ve panel kalitesi risklerini artıran çapak oluşumu ve kenar deformasyonu.
- Gereksiz kesim kaybı ve kararsız kesim performansı nedeniyle panel başına yüksek üretim maliyeti.
Verim Odaklı Yapılandırma Notları
- 305 mm çap için 2,0 mm, 1,8 mm ve 1,5 mm ultra ince kesim seçenekleri sunulur.
- Yaygın 3,0 mm kesim genişliğiyle karşılaştırıldığında daha ince kesim, tekrarlı şerit kesimlerinde alüminyum kaybını önemli ölçüde azaltarak petek çekirdek verimini artırır ve panel başına maliyeti düşürür.
- Mobilya, dekorasyon ve mimari uygulamalardaki tipik nihai panel kalınlıkları nispeten incedir; bu nedenle şerit kesim döngüsü sayısı yüksektir ve kesim tasarrufu hızla birikir.
- Teknik özellikler müşterinin hat hızına, hedef şerit genişliğine, folyo istifi yapısına ve mil/pim deliği gereksinimlerine göre özelleştirilebilir.
Ölçülebilir Verim Örneği (305 mm)
Hızlı satış iletişimi için sıkıştırılmış folyo bloklarının dilimlenmesine ilişkin şu kısa karşılaştırmayı kullanabilirsiniz:
| Kesim genişliği (mm) | Kesim başına malzeme kaybı (göreli) | 1.000 kesimde malzeme kaybı | 3,0 mm’ye göre kayıp azalması |
|---|---|---|---|
| 3.0 | referans | 3.000 mm (3,0 m) | %0 |
| 2.0 | -1,0 mm/kesim | 2.000 mm (2,0 m) | %33,3 daha az kayıp |
| 1.8 | -1,2 mm/kesim | 1.800 mm (1,8 m) | %40,0 daha az kayıp |
| 1.5 | -1,5 mm/kesim | 1.500 mm (1,5 m) | %50,0 daha az kayıp |
- Tek kesim görünümü: 1,5 mm kesim genişliği her geçişte 3,0 mm’ye göre 1,5 mm tasarruf sağlar.
- 1.000 kesim görünümü: 1,5 mm kesim genişliği, 3,0 mm’ye göre toplam şerit genişliği kaybından 1.500 mm (1,5 m) tasarruf sağlar.
- Petek çekirdek üretiminde şerit kesimi çok kez tekrarlandığından bu kesim genişliği farkı doğrudan daha iyi alüminyum kullanımına ve daha düşük panel maliyetine dönüşür.
- Gerçek tasarruf hedef şerit genişliğine, kenar düzeltme payına ve hat düzenine göre değişir.
Uygulama Notları
- Kesim genişliğini hedef şerit genişliğinize ve verim amacınıza göre seçin; kesim sayısı yüksek üretimlerde 0,5 mm’lik bir azalma bile anlamlı maliyet tasarrufu sağlayabilir.
- Şerit hassasiyetini korumak ve titreşim izlerini önlemek için ince kesim işleminden önce mil uyumunu, salgıyı ve sıkma kararlılığını doğrulayın.
- Sürekli dilme sırasında alüminyumun diş kenarlarına yapışmasını en aza indirmek için uygun yağlama/soğutma ve talaş tahliyesi kullanın.
- İlerleme hızını ve mil devrini folyo istifi yoğunluğuna ve presleme sonrası yapıştırıcı durumuna göre ayarlayın.
- Kenar kalitesini ve bıçak keskinliğini sık sık kontrol edin; zamanında bileme, çapakları düşük ve genişletme kalitesini kararlı tutmak için kritik önemdedir.