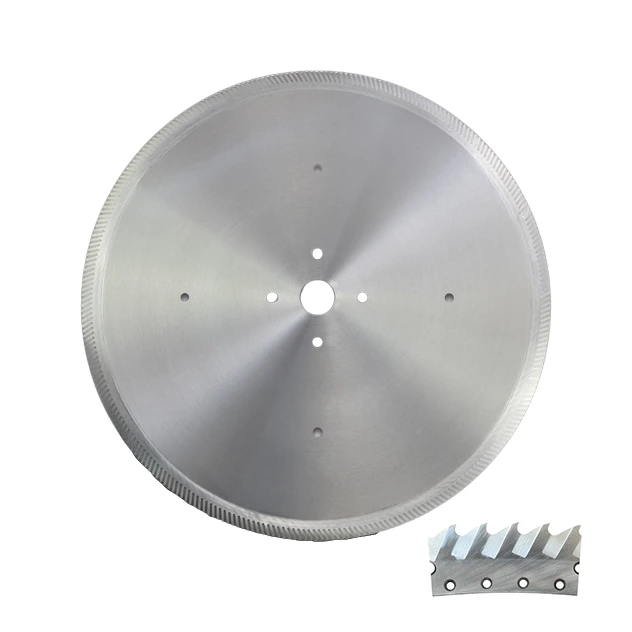
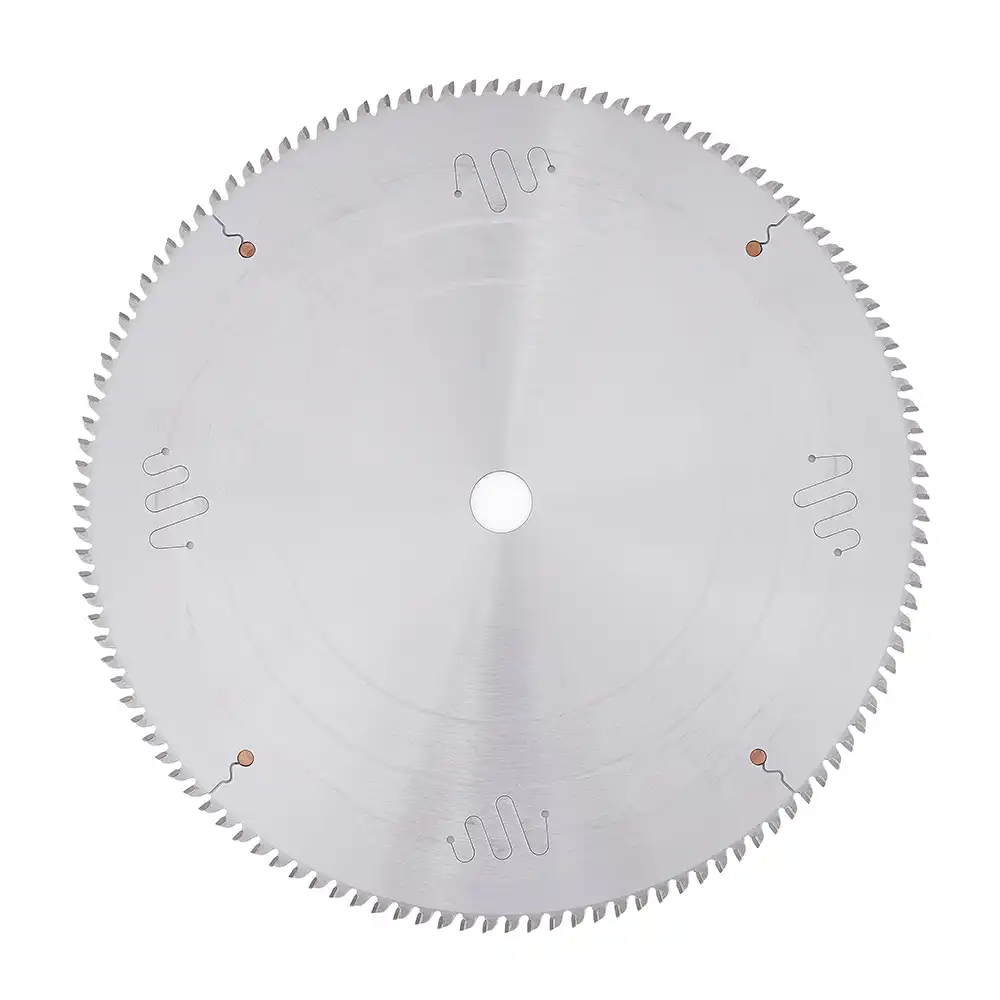
قدّر وفوراتك من المواد: تعرَّف على كيفية زيادة شق أرفع للجدوى الإنتاجية لقطعة العمل باستخدام حاسبة جدوى المواد للمخزون القصير.
التطبيقات النموذجية
- تخديد كتل رقائق الألومنيوم المضغوطة متعددة الطبقات إلى شرائط قبل توسيعها إلى ألواح قلب خلية النحل.
- القص المستمر للشرائط في خطوط قلب خلية النحل حيث يحدد عرض الشريط سُمك القلب الموسَّع.
- عملية القص التمهيدية لألواح الألومنيوم الخلوية التي تُلصَق لاحقًا بقشرة خشبية أو ورق مقوى أو صفائح بلاستيكية أو صفائح ألومنيوم.
- القص الدقيق في تصنيع الألواح الزخرفية وألواح البناء وألواح الأثاث حيث تلزم بنية ألواح خفيفة الوزن وقابلة لإعادة التدوير ومقاومة للرطوبة.
أبرز مزايا الأداء
- تصميم الشق فائق الرقة هو الميزة الأساسية لجدوى إنتاج قلب خلية النحل.
- بقطر 305 مم، توفر قيم الشق الاختيارية 2.0/1.8/1.5 مم فائدة كبيرة في الجدوى الإنتاجية للمواد مقارنة بشفرات الشق الشائعة 3.0 مم.
- انخفاض عرض الشق يعني إزالة كمية أقل من الألومنيوم في كل قطع، ما يشكّل ميزة كبيرة في التكلفة عند الحاجة إلى العديد من تمريرات التخديد.
- يدعم تصميم القرص الثابت وهندسة أسنان TCG تخديدًا نظيفًا وزوائد متحكَّمًا بها وثبات عرض الشريط.
- تحسّن الجدوى الإنتاجية الأفضل ومقاومة القص الأقل كفاءة الخط مع خفض إجمالي تكلفة الشفرة لكل متر مربع من إنتاج الألواح.
المشكلات التي تساعد هذه الشفرة على حلّها
- هدر ألومنيوم مفرط ناتج عن عرض شق كبير أثناء تخديد الشرائط المتكرر لأكوام الرقائق.
- انخفاض الجدوى الإنتاجية في إنتاج الألواح رقيقة القلب حيث يؤثر كل جزء من الميليمتر على استغلال المواد.
- ضعف ثبات عرض الشريط، ما يؤثر على جودة التوسيع اللاحق لقلب خلية النحل.
- تكوّن الزوائد وتشوّه الحواف، ما يزيد مخاطر جودة اللصق والألواح لاحقًا.
- ارتفاع تكلفة إنتاج اللوح الواحد بسبب فقد الشق غير الضروري وأداء القص غير الثابت.
ملاحظات التكوين الموجَّهة نحو الجدوى الإنتاجية
- تتوفر خيارات شق فائقة الرقة بقطر 305 مم: 2.0 مم و1.8 مم و1.5 مم.
- مقارنة بشق شائع مقداره 3.0 مم، يقلل الشق الأرفع بشكل كبير هدر الألومنيوم في القص المتكرر للشرائط، ما يحسّن جدوى قلب خلية النحل ويخفض تكلفة اللوح الواحد.
- عادةً ما تكون السماكات النهائية للألواح في استخدامات الأثاث والديكور والعمارة رقيقة نسبيًا، لذا تكون دورات قص الشرائط كثيرة وتتراكم وفورات الشق بسرعة.
- يمكن تكييف المواصفات وفق سرعة خط العميل وعرض الشريط المستهدف وبنية كومة الرقائق ومتطلبات المغزل/ثقوب التثبيت.
مثال قابل للقياس على الجدوى الإنتاجية (305 مم)
للتواصل السريع في المبيعات، يمكن استخدام هذه المقارنة السريعة لتخديد كتل الرقائق المضغوطة:
| الشق (مم) | فقد المادة لكل قطعة (نسبي) | فقد المادة خلال 1,000 قطعة | تقليل الفقد مقارنة بـ 3.0 مم |
|---|---|---|---|
| 3.0 | خط الأساس | 3,000 مم (3.0 م) | 0% |
| 2.0 | -1.0 مم/قطعة | 2,000 مم (2.0 م) | تقليل الفقد 33.3% |
| 1.8 | -1.2 مم/قطعة | 1,800 مم (1.8 م) | تقليل الفقد 40.0% |
| 1.5 | -1.5 مم/قطعة | 1,500 مم (1.5 م) | تقليل الفقد 50.0% |
- عرض القطعة الواحدة: يوفر شق 1.5 مم مقدار 1.5 مم مقارنة بشق 3.0 مم في كل تمريرة.
- عرض 1,000 قطعة: يوفر شق 1.5 مم مقدار 1,500 مم (1.5 م) من فقد عرض التخديد التراكمي مقارنة بشق 3.0 مم.
- في إنتاج قلب خلية النحل، يتكرر قص الشرائط مرات عديدة، لذا تتحول فجوة الشق هذه مباشرة إلى استغلال أفضل للألومنيوم وتكلفة أقل للوح.
- تختلف الوفورات الفعلية حسب عرض الشريط المستهدف وسماحية تشذيب الحواف وإعداد الخط.
ملاحظات التطبيق
- اختر عرض الشق بناءً على عرض الشريط المستهدف وهدف الجدوى الإنتاجية؛ ففي الإنتاج عالي عدد القطوع، حتى تقليل 0.5 مم في الشق يمكن أن يحقق وفورات ملموسة في التكلفة.
- تحقق من ملاءمة المغزل والدوران والثبات في التثبيت قبل تشغيل الشق الرفيع للحفاظ على دقة الشريط وتجنب علامات الاهتزاز.
- استخدم تشحيمًا/تبريدًا مناسبًا وإخلاءً فعالًا للرايش لتقليل التصاق الألومنيوم على حواف الأسنان أثناء التخديد المستمر.
- طابق سرعة التغذية وسرعة المغزل مع كثافة كومة الرقائق وحالة المادة اللاصقة بعد الكبس.
- افحص جودة الحواف وحدة الشفرة بشكل متكرر؛ إعادة الشحذ في الوقت المناسب أمر بالغ الأهمية للحفاظ على انخفاض الزوائد وثبات جودة التوسيع.