ประเมินการประหยัดวัตถุดิบของคุณ: ดูว่าร่องตัดที่บางลงช่วยเพิ่มอัตราการใช้ประโยชน์จากชิ้นงานได้อย่างไรด้วย เครื่องคำนวณอัตราการใช้วัตถุดิบสำหรับชิ้นงานสั้น
การใช้งานทั่วไป
- การซอยบล็อกฟอยล์อลูมิเนียมอัดหลายชั้นเป็นแถบก่อนนำไปขยายเป็นแผ่นแกนรังผึ้ง
- การตัดแถบต่อเนื่องสำหรับสายการผลิตแกนรังผึ้ง ซึ่งความกว้างของแถบเป็นตัวกำหนดความหนาของแกนหลังการขยาย
- กระบวนการตัดต้นน้ำสำหรับแผ่นรังผึ้งอลูมิเนียมที่จะนำไปปิดผิวด้วยวีเนียร์ไม้ แผ่นกระดาษ แผ่นพลาสติก หรือแผ่นอลูมิเนียมในภายหลัง
- การตัดความเที่ยงตรงสูงในการผลิตแผ่นสำหรับงานตกแต่ง ก่อสร้าง และเฟอร์นิเจอร์ ซึ่งต้องการโครงสร้างแผ่นน้ำหนักเบา รีไซเคิลได้ และทนความชื้น
จุดเด่นด้านประสิทธิภาพ
- การออกแบบร่องตัดบางพิเศษคือข้อได้เปรียบหลักด้านความคุ้มค่าในการผลิตแกนรังผึ้ง
- ที่เส้นผ่านศูนย์กลาง 305 มม. ตัวเลือกร่องตัด 2.0/1.8/1.5 มม. ช่วยเพิ่มอัตราการใช้วัตถุดิบได้อย่างมากเมื่อเทียบกับใบเลื่อยร่องตัดมาตรฐาน 3.0 มม.
- ร่องตัดที่แคบลงหมายถึงอลูมิเนียมถูกตัดทิ้งน้อยลงในแต่ละครั้ง จึงประหยัดต้นทุนได้มากเมื่อต้องซอยซ้ำหลายแนว
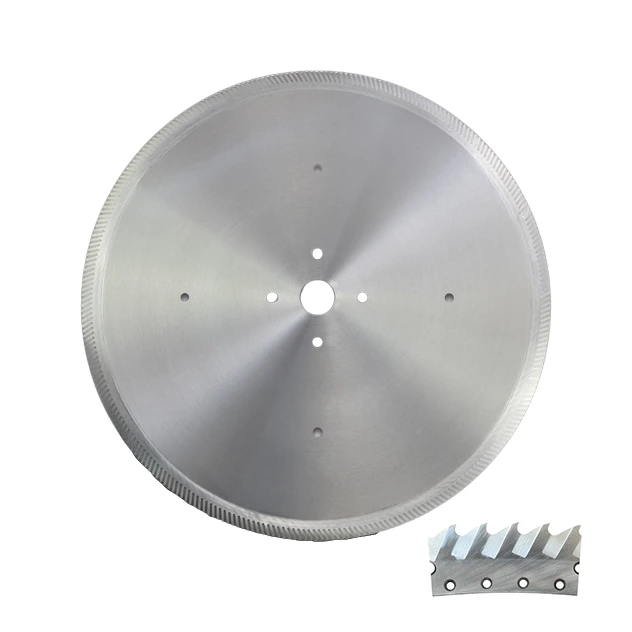
- การออกแบบตัวใบเลื่อยที่มั่นคงและรูปทรงฟัน TCG ช่วยให้ซอยได้สะอาด ควบคุมครีบ และรักษาความกว้างของแถบให้สม่ำเสมอเชื่อถือได้
- อัตราการใช้วัตถุดิบที่ดีขึ้นและแรงต้านการตัดที่ลดลงช่วยเพิ่มประสิทธิภาพสายการผลิต พร้อมลดต้นทุนรวมด้านใบเลื่อยต่อพื้นที่แผ่นสำเร็จหนึ่งตารางเมตร
ปัญหาที่ใบเลื่อยวงเดือนนี้ช่วยแก้ไข
- การสูญเสียอลูมิเนียมมากเกินไปจากร่องตัดกว้างระหว่างการซอยกองฟอยล์เป็นแถบซ้ำหลายครั้ง
- อัตราผลผลิตลดลงในการผลิตแผ่นแกนบาง ซึ่งทุกเศษส่วนของมิลลิเมตรส่งผลต่อการใช้ประโยชน์จากวัตถุดิบ
- ความกว้างของแถบไม่สม่ำเสมอ ซึ่งกระทบคุณภาพการขยายแกนรังผึ้งในขั้นตอนถัดไป
- การเกิดครีบและขอบเสียรูป ซึ่งเพิ่มความเสี่ยงต่อการยึดติดและคุณภาพแผ่นในกระบวนการถัดไป
- ต้นทุนการผลิตต่อแผ่นสูงจากการสูญเสียวัตถุดิบในร่องตัดโดยไม่จำเป็นและประสิทธิภาพการตัดที่ไม่มั่นคง
ข้อแนะนำในการกำหนดค่าที่เน้นอัตราการใช้วัตถุดิบ
- สำหรับเส้นผ่านศูนย์กลาง 305 มม. มีตัวเลือกร่องตัดบางพิเศษ 2.0 มม., 1.8 มม. และ 1.5 มม.
- เมื่อเทียบกับร่องตัดทั่วไป 3.0 มม. ร่องตัดที่บางกว่าจะลดการสูญเสียอลูมิเนียมจากการซอยแถบซ้ำได้อย่างมาก เพิ่มอัตราผลผลิตของแกนรังผึ้งและลดต้นทุนต่อแผ่น
- แผ่นสำเร็จสำหรับงานเฟอร์นิเจอร์ งานตกแต่ง และงานสถาปัตยกรรมโดยทั่วไปค่อนข้างบาง จึงต้องตัดแถบหลายรอบและสะสมการประหยัดจากร่องตัดได้อย่างรวดเร็ว
- สามารถปรับข้อมูลจำเพาะให้เหมาะกับความเร็วสายการผลิต ความกว้างแถบเป้าหมาย โครงสร้างกองฟอยล์ และข้อกำหนดของเพลาหรือรูพินของลูกค้าได้
ตัวอย่างอัตราการใช้วัตถุดิบที่คำนวณได้ (305 มม.)
สำหรับการสื่อสารงานขายอย่างรวดเร็ว สามารถใช้การเปรียบเทียบต่อไปนี้สำหรับการซอยบล็อกฟอยล์อัด:
| ร่องตัด (มม.) | การสูญเสียวัตถุดิบต่อการตัด (เปรียบเทียบ) | การสูญเสียวัตถุดิบเมื่อตัด 1,000 ครั้ง | การสูญเสียลดลงเทียบกับ 3.0 มม. |
|---|---|---|---|
| 3.0 | ค่าฐาน | 3,000 มม. (3.0 ม.) | 0% |
| 2.0 | -1.0 มม./ครั้ง | 2,000 มม. (2.0 ม.) | สูญเสียน้อยลง 33.3% |
| 1.8 | -1.2 มม./ครั้ง | 1,800 มม. (1.8 ม.) | สูญเสียน้อยลง 40.0% |
| 1.5 | -1.5 มม./ครั้ง | 1,500 มม. (1.5 ม.) | สูญเสียน้อยลง 50.0% |
- มุมมองต่อการตัดหนึ่งครั้ง: ร่องตัด 1.5 มม. ประหยัดวัตถุดิบได้ 1.5 มม. ต่อแนว เมื่อเทียบกับร่องตัด 3.0 มม.
- มุมมองเมื่อตัด 1,000 ครั้ง: ร่องตัด 1.5 มม. ลดการสูญเสียสะสมจากความกว้างร่องซอยได้ 1,500 มม. (1.5 ม.) เมื่อเทียบกับร่องตัด 3.0 มม.
- ในการผลิตแกนรังผึ้งต้องซอยแถบซ้ำหลายครั้ง ความแตกต่างของร่องตัดจึงแปรเป็นการใช้อลูมิเนียมที่คุ้มค่าขึ้นและต้นทุนแผ่นที่ลดลงโดยตรง
- การประหยัดจริงแตกต่างกันตามความกว้างแถบเป้าหมาย ระยะเผื่อตัดแต่งขอบ และการตั้งค่าสายการผลิต
ข้อแนะนำในการใช้งาน
- เลือกร่องตัดตามความกว้างแถบเป้าหมายและเป้าหมายการใช้วัตถุดิบ สำหรับการผลิตที่มีจำนวนครั้งตัดสูง แม้ลดร่องตัดเพียง 0.5 มม. ก็ประหยัดต้นทุนได้อย่างมีนัยสำคัญ
- ตรวจสอบความพอดีของเพลา ค่ารันเอาต์ และความมั่นคงของการจับยึดก่อนใช้ใบเลื่อยร่องตัดบาง เพื่อรักษาความแม่นยำของแถบและหลีกเลี่ยงรอยสั่น
- ใช้การหล่อลื่นหรือหล่อเย็นและการระบายเศษที่เหมาะสม เพื่อลดอลูมิเนียมเกาะขอบฟันระหว่างการซอยต่อเนื่อง
- ปรับความเร็วป้อนและความเร็วสปินเดิลให้เหมาะกับความหนาแน่นของกองฟอยล์และสภาพกาวหลังการอัด
- ตรวจสอบคุณภาพขอบและความคมของใบเลื่อยเป็นประจำ การลับคมตามกำหนดมีความสำคัญต่อการควบคุมครีบให้ต่ำและรักษาคุณภาพการขยายให้สม่ำเสมอ