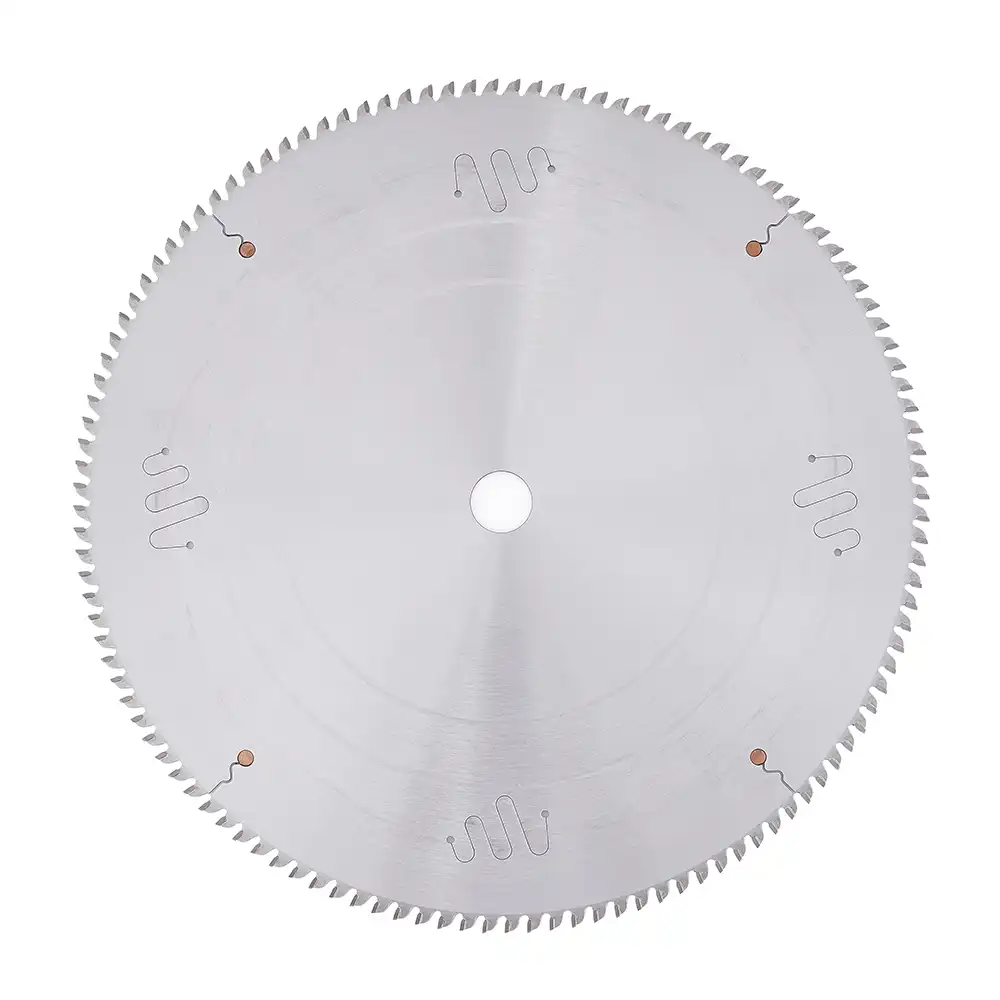
Oszacuj oszczędność materiału: Sprawdź, jak cieńszy rzaz zwiększa uzysk, korzystając z naszego kalkulatora uzysku z krótkich odcinków materiału.
Typowe zastosowania
- Rozcinanie sprasowanych wielowarstwowych bloków folii aluminiowej na pasy przed rozprężeniem do postaci arkuszy rdzenia o strukturze plastra miodu.
- Ciągłe cięcie pasów na liniach do rdzeni, gdzie szerokość pasa określa grubość rozprężonego rdzenia.
- Wstępny etap cięcia w produkcji aluminiowych płyt o strukturze plastra miodu, które są następnie łączone z okładzinami z forniru, tektury, tworzywa sztucznego lub blachy aluminiowej.
- Precyzyjne cięcie przy produkcji płyt dekoracyjnych, budowlanych i meblowych wymagających lekkiej, nadającej się do recyklingu i odpornej na wilgoć konstrukcji.
Kluczowe zalety
- Ultracienki rzaz stanowi główną zaletę ekonomiczną w produkcji rdzeni o strukturze plastra miodu.
- Przy średnicy 305 mm opcjonalne szerokości rzazu 2,0/1,8/1,5 mm zapewniają znacznie lepszy uzysk materiału niż typowe piły o rzazie 3,0 mm.
- Węższy rzaz oznacza mniej aluminium usuwanego przy każdym cięciu, co daje istotną przewagę kosztową przy dużej liczbie przejść rozcinających.
- Stabilna konstrukcja korpusu i geometria uzębienia TCG zapewniają czyste rozcinanie, kontrolę zadziorów i powtarzalną szerokość pasów.
- Lepszy uzysk i mniejszy opór cięcia zwiększają wydajność linii, jednocześnie obniżając całkowity koszt pił na metr kwadratowy produkowanych płyt.
Problemy, które pomaga rozwiązać ta piła tarczowa
- Nadmierne odpady aluminium powodowane szerokim rzazem podczas wielokrotnego cięcia stosów folii na pasy.
- Niski uzysk przy produkcji płyt z cienkim rdzeniem, gdzie każdy ułamek milimetra wpływa na wykorzystanie materiału.
- Niewystarczająca powtarzalność szerokości pasów wpływająca na późniejszą jakość rozprężania rdzenia.
- Powstawanie zadziorów i odkształcenia krawędzi zwiększające ryzyko problemów podczas późniejszego klejenia oraz obniżenia jakości płyt.
- Wysoki koszt produkcji jednej płyty wskutek niepotrzebnych strat na rzazie i niestabilnych parametrów cięcia.
Uwagi dotyczące konfiguracji pod kątem uzysku
- Dla średnicy 305 mm dostępne są warianty ultracienkiego rzazu 2,0 mm, 1,8 mm i 1,5 mm.
- W porównaniu z typowym rzazem 3,0 mm cieńszy rzaz znacząco ogranicza straty aluminium podczas wielokrotnego cięcia pasów, zwiększając uzysk rdzenia i obniżając koszt jednej płyty.
- Typowe końcowe grubości płyt stosowanych w meblarstwie, dekoracji i architekturze są stosunkowo niewielkie, dlatego liczba cykli cięcia pasów jest duża, a oszczędności na rzazie szybko się kumulują.
- Parametry można dostosować do prędkości linii klienta, docelowej szerokości pasa, budowy stosu folii oraz wymagań dotyczących trzpienia i otworów zabierakowych.
Ilościowy przykład uzysku (305 mm)
W rozmowach handlowych można wykorzystać następujące szybkie porównanie rozcinania sprasowanych bloków folii:
| Rzaz (mm) | Względna strata materiału na cięcie | Strata materiału po 1000 cięć | Ograniczenie straty względem 3,0 mm |
|---|---|---|---|
| 3.0 | poziom odniesienia | 3,000 mm (3.0 m) | 0% |
| 2.0 | -1.0 mm/cięcie | 2,000 mm (2.0 m) | strata mniejsza o 33,3% |
| 1.8 | -1.2 mm/cięcie | 1,800 mm (1.8 m) | strata mniejsza o 40,0% |
| 1.5 | -1.5 mm/cięcie | 1,500 mm (1.5 m) | strata mniejsza o 50,0% |
- Jedno cięcie: rzaz 1,5 mm oszczędza 1,5 mm materiału na każdym przejściu w porównaniu z rzazem 3,0 mm.
- 1000 cięć: rzaz 1,5 mm ogranicza skumulowaną stratę szerokości o 1500 mm (1,5 m) w porównaniu z rzazem 3,0 mm.
- W produkcji rdzeni cięcie pasów powtarza się wielokrotnie, dlatego ta różnica szerokości rzazu bezpośrednio przekłada się na lepsze wykorzystanie aluminium i niższy koszt płyty.
- Rzeczywiste oszczędności zależą od docelowej szerokości pasa, naddatku na obcinanie krawędzi i konfiguracji linii.
Uwagi dotyczące zastosowania
- Szerokość rzazu należy dobrać do docelowej szerokości pasa i zakładanego uzysku. Przy dużej liczbie cięć nawet zmniejszenie rzazu o 0,5 mm może przynieść istotne oszczędności.
- Przed pracą piłą o cienkim rzazie należy sprawdzić dopasowanie trzpienia, bicie i stabilność mocowania, aby utrzymać dokładność pasów i uniknąć śladów drgań.
- Podczas ciągłego rozcinania należy stosować odpowiednie smarowanie lub chłodzenie i odprowadzanie wiórów, aby ograniczyć przywieranie aluminium do krawędzi zębów.
- Posuw i prędkość wrzeciona należy dopasować do gęstości stosu folii oraz stanu kleju po prasowaniu.
- Należy często kontrolować jakość krawędzi i ostrość piły; terminowe ostrzenie ma kluczowe znaczenie dla ograniczenia zadziorów i utrzymania stabilnej jakości rozprężania.