Typiska användningsområden
- Längdkapning av varma aluminiumämnen och göt vid 400–500 °C innan de matas in i strängpressen.
- Varmkapning av göt och ämnen i strängpressningslinjens ämnessågar och kapsystem, där materialet kapas till presslängd och matas direkt in i pressen.
- Kallkapning av massiva aluminiumämnen, göt och stora rundstänger där en styv klingstomme med låg deformation krävs.
- Ombyggnads- och ersättningsprojekt för ämnes- och götsågar på strängpressar från leverantörer som SMS, DANIELI, UBE, COMETAL och SINOMACH.
Problem som denna sågklinga hjälper till att lösa
- Den farliga fladdring och vridning som uppstår när en konventionell klingstomme frigör sina inre spänningar mot ett varmt ämne och omedelbart förlorar spänningen vid högt varvtal.
- Avvikande klinggång och snittytor utanför tolerans på grund av termisk expansion och centrifugalkraft i en klingstomme med stor diameter.
- Aluminiumuppbyggnad när uppmjukat, nästan smält aluminium svetsar fast på tänderna och klingstommen vid 400–500 °C.
- Kort klinglivslängd och instabil kapnoggrannhet i kontinuerlig produktion på strängpressningslinjer.
Konstruerad för varmkapning av aluminiumämnen
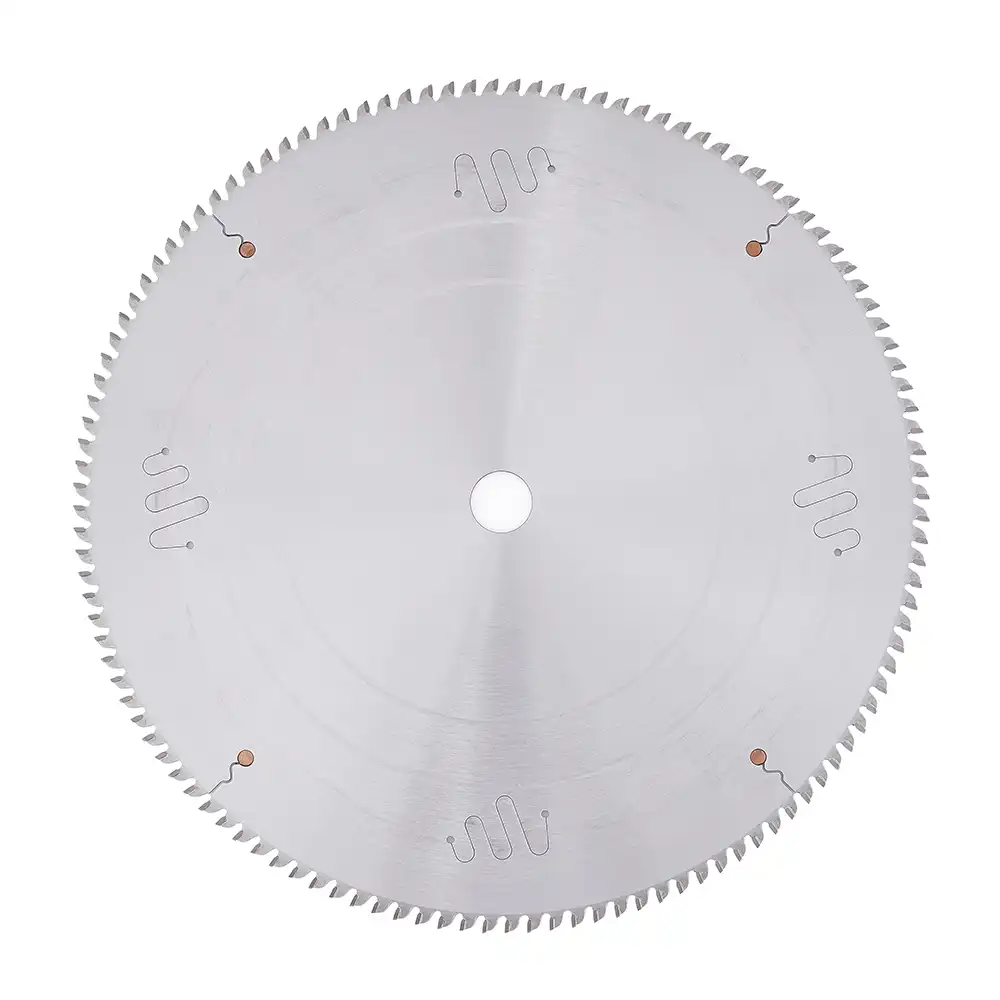
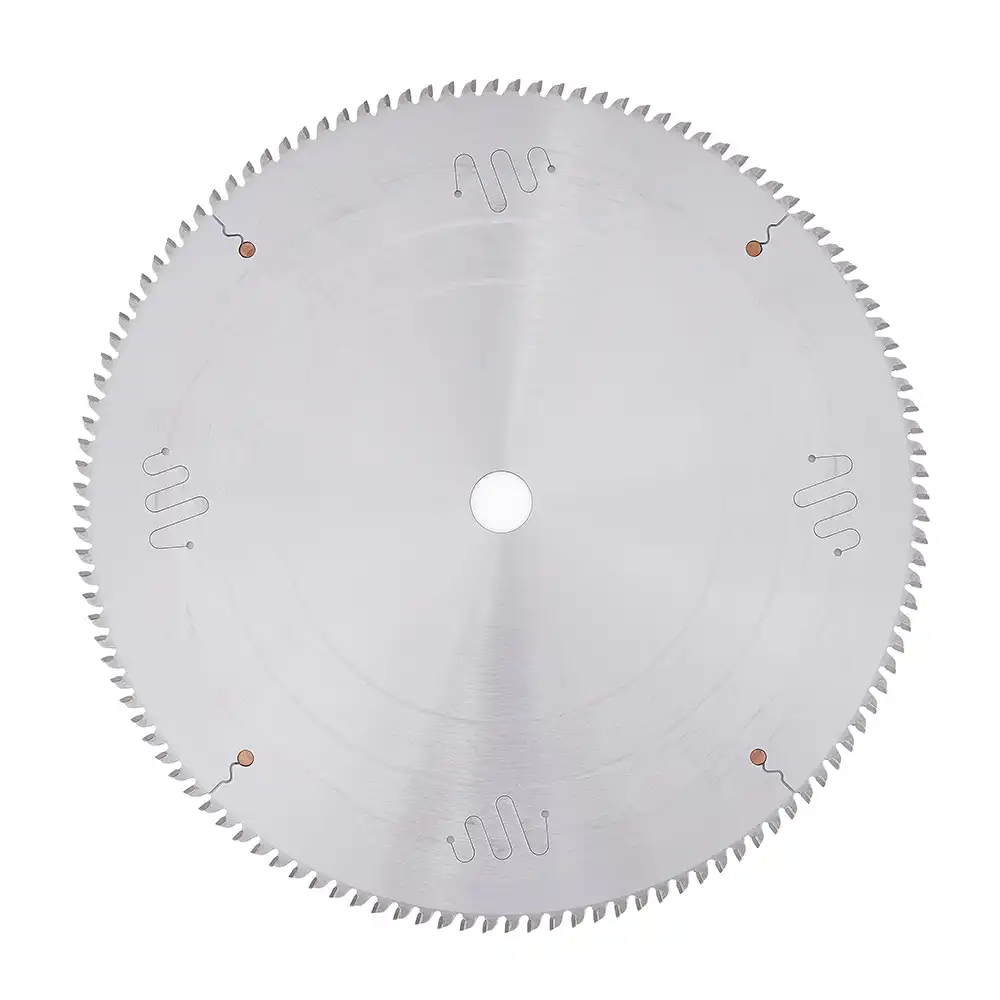
- Mycket styv klingstomme av verktygsstålet 80CrV2, dimensionerad för sågklingor med stor diameter, cirka 500–1 500 mm, för massiva aluminiumämnen och lämpad för både varm- och kallkapning.
- Finita elementanalys (FEA) används för att beräkna centrifugalkraft och termisk expansion, så att expansions- och ljuddämpningsspåren kan placeras efter varje diameter och arbetstemperatur.
- Dynamisk valsning utförd av erfarna spänningstekniker håller stomdeformationen inom snäva toleranser vid hög temperatur och stort skärmotstånd.
- Tandgeometri, hårdmetallkvalitet, sågspårsbredd och spånvinkel anpassas efter legeringen och ämnesdiametern för rena ändytor med låg gradbildning.
Användningsanvisningar
- Använd ett system för minimalsmörjning (MQL) som finfördelar smörjoljan och sprutar den exakt på klingan. Det smörjer snittet och förhindrar att varmt aluminium svetsar fast på tänderna och klingstommen.
- Håll fastspänningen styv, matningen stabil och sågen noggrant uppriktad, särskilt på varmgötsågar med stor diameter.
- Anpassa tandantal, spånvinkel och periferihastighet efter ämnesdiameter, legeringstyp och önskad produktionskapacitet.
- Vid ersättningsprojekt för ämnes- och götsågar i strängpressningslinjer ska sågtyp, klingdiameter, centrumhål, fastspänningsmetod och drivkraft bekräftas före slutlig klingkonstruktion.
- Rengör och slipa om klingan i rätt tid för att bibehålla plana snittytor, jämn måttnoggrannhet och förutsägbar klinglivslängd i kontinuerlig produktion.