主な用途
- 押出プレスへ投入する前に400~500℃へ加熱されたアルミ押出ビレット(ログ)の定寸切断。
- 押出ライン用ログソーや切断システムでの高温ログ・ビレット切断。ビレットをチャージ長さに切り、プレスへ直接供給します。
- 剛性が高く変形しにくい台金が必要な、アルミソリッドビレット、ログ、大径丸棒の常温切断。
- SMS、DANIELI、UBE、COMETAL、SINOMACHなどが供給する押出プレス用ビレットソー・ログソーの改造・交換案件。
このチップソーで解決できる課題
- 従来のチップソー台金が高温ビレットに対して内部応力を解放し、高回転で張力を失うことで発生する危険なばたつきやねじれ。
- 大径台金に作用する熱膨張と遠心力によるチップソーの蛇行、公差外れの切断面。
- 400~500℃で軟化・半溶融したアルミが歯と台金に溶着する、アルミの堆積(アルミ付着)。
- 押出ラインの連続生産で起こる短いチップソー寿命と不安定な切断精度。
高温ビレット切断のための設計
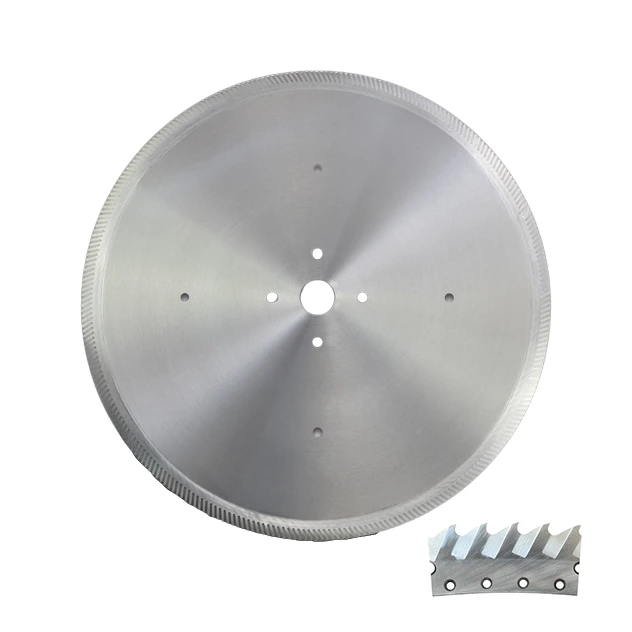
- ソリッドアルミビレット用の大径(約500~1500 mm)チップソーに合わせた高剛性80CrV2工具鋼台金で、高温・常温の両切断に対応します。
- 有限要素解析(FEA)で遠心力と熱膨張を計算し、外径と運転温度ごとに膨張スロットと消音スロットを配置します。
- 熟練のテンション技術者が動的ロールテンションを施し、高温・高切断抵抗下でも台金変形を厳しい公差内に抑えます。
- 合金種とビレット外径に合わせて歯形、超硬材種、切断幅、フック角を設定し、きれいでバリの少ない端面を実現します。
使用上の注意
- 微量潤滑(MQL)システムで潤滑油を微粒化し、チップソーへ正確に噴霧してください。切断を潤滑し、高温アルミが歯と台金に溶着する「アルミ付着」を防ぎます。
- 特に大径高温ログソーでは、クランプを剛性の高い状態に保ち、送りを安定させ、チップソーを正確に芯出ししてください。
- ビレット外径、合金種、目標生産量に合わせて歯数、フック角、周速を設定してください。
- 押出ラインのビレット・ログソー交換では、最終設計前に機械形式、外径、穴径、クランプ方法、駆動出力を確認してください。
- 連続生産で切断の平面度、寸法の一貫性、予測可能な寿命を維持するため、チップソーを適時に清掃・再研磨してください。