Типични приложения
- Отрязване по дължина на горещи алуминиеви заготовки (трупи) за екструдиране, нагрети до 400–500 °C, преди зареждането им в екструзионната преса.
- Горещо рязане на трупи и заготовки с циркуляри и отрезни системи в екструзионни линии, при което заготовките се режат до дължината на зареждане и се подават директно в пресата.
- Студено рязане на масивни алуминиеви заготовки, трупи и големи кръгли пръти, когато е необходим твърд корпус на циркулярния диск с ниска деформация.
- Проекти за модернизация и подмяна на циркулярни дискове за машини за заготовки и трупи към екструзионни преси от доставчици като SMS, DANIELI, UBE, COMETAL и SINOMACH.
Проблеми, които този циркулярен диск помага да се решат
- Опасното трептене и усукване, което възниква, когато корпусът на обикновен циркулярен диск освободи вътрешните си напрежения при контакт с гореща заготовка и моментално загуби натягане при високи обороти.
- Отклоняване на диска и челни повърхности извън допуските поради термично разширение и центробежни сили върху корпуса с голям диаметър.
- Натрупване и полепване на алуминий, когато омекналият, почти разтопен алуминий се заварява към зъбите и корпуса при 400–500 °C.
- Кратък живот на циркулярния диск и нестабилна точност на рязане при непрекъснато производство в екструзионни линии.
Проектиран за горещо рязане на заготовки
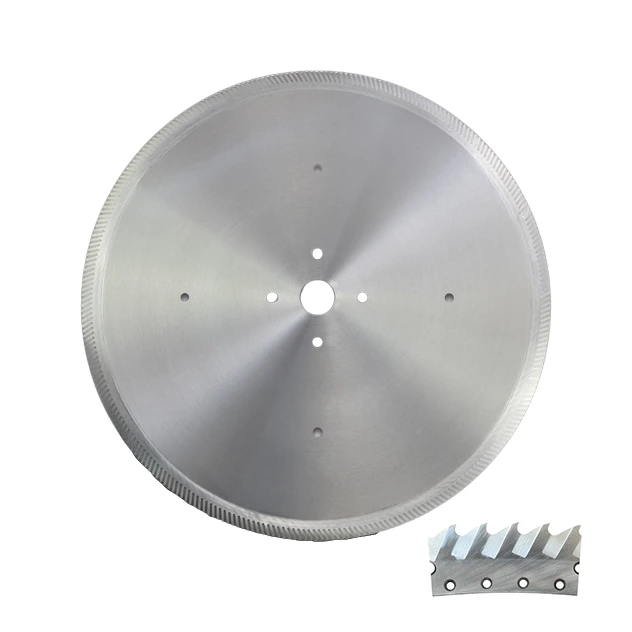
- Високотвърд корпус от инструментална стомана 80CrV2, оразмерен за циркулярни дискове с голям диаметър (приблизително 500–1500 mm) за масивни алуминиеви заготовки и подходящ както за горещо, така и за студено рязане.
- Анализът по метода на крайните елементи (FEA) изчислява центробежните сили и термичното разширение, така че компенсационните и шумопоглъщащите прорези се разполагат според всеки диаметър и работна температура.
- Динамичното валцово натягане, извършвано от опитни специалисти, задържа деформацията на корпуса в тесни допуски при висока температура и голямо съпротивление при рязане.
- Геометрията на зъбите, класът на твърдосплавния материал, ширината на рязане и предният ъгъл се съобразяват със сплавта и диаметъра на заготовката за чисти челни повърхности с малко мустаци.
Указания за приложение
- Използвайте система за смазване с минимално количество (MQL), която разпрашава смазочното масло и го подава точно върху циркулярния диск; така срезът се смазва и се предотвратява заваряването на горещ алуминий към зъбите и корпуса.
- Поддържайте твърдо затягане, стабилно подаване и точно центрована машина, особено при циркуляри за горещи трупи с голям диаметър.
- Съобразете броя на зъбите, предния ъгъл и периферната скорост с диаметъра на заготовката, вида на сплавта и целевата производителност.
- При проекти за подмяна на дискове за заготовки и трупи в екструзионни линии потвърдете вида на машината, диаметъра и отвора на диска, начина на затягане и мощността на задвижването преди окончателното проектиране.
- Почиствайте и презаточвайте циркулярния диск навреме, за да поддържате равнинността на среза, постоянството на размерите и предвидимия живот на диска при непрекъснато производство.