Typische Anwendungen
- Besäumen auf automatisierten Sperrholz-Produktionslinien, auf denen mehrere Kreissägeblätter alle vier Kanten feuchter oder heißgepresster Sperrholzplatten rechtwinklig auf das Sollmaß schneiden.
- Formatieren und Ablängen auf Sperrholz-Produktionslinien, um großformatige Platten auf das fertige Plattenmaß zuzuschneiden.
- Nachgelagerte Sperrholzbearbeitung auf Format- und Tischkreissägen bei Herstellern von Möbeln, Bodenbelägen und Bauelementen.
- Geeignet für Standardsperrholz, Filmsperrholz, melaminbeschichtetes Sperrholz und andere Holzwerkstoffplatten mit verleimtem Furnieraufbau.
Wesentliche Leistungsvorteile
- Die für harzreiche Leimfugen in Sperrholz optimierte Zahngeometrie und Hartmetallsorte wirken Belagbildung entgegen, die bei Standard-Kreissägeblättern raue Schnittflächen, Gratbildung und vorzeitigen Schneidenverschleiß verursacht.
- Eine Antihaft-Oberflächenbehandlung des Stammblatts und der Zahnflanken, wahlweise poliert oder verchromt, reduziert Harzanhaftungen und hält die Schneidkante während des Produktionslaufs sauber.
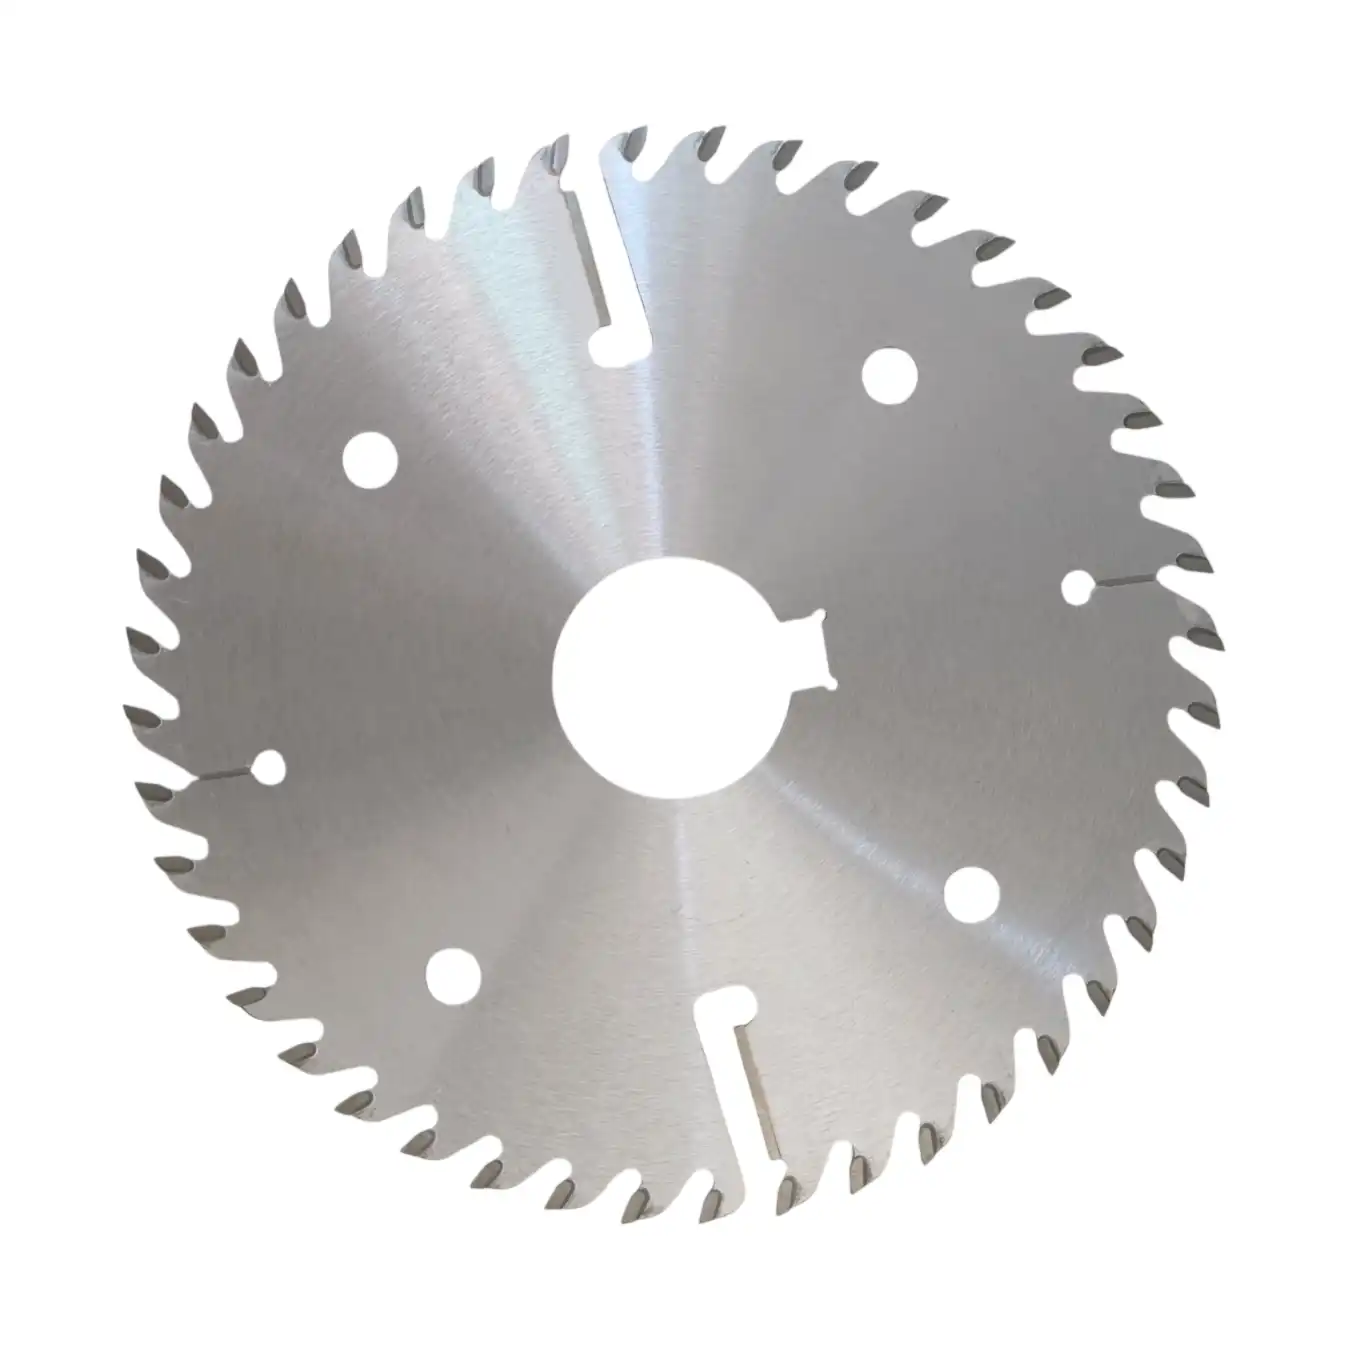
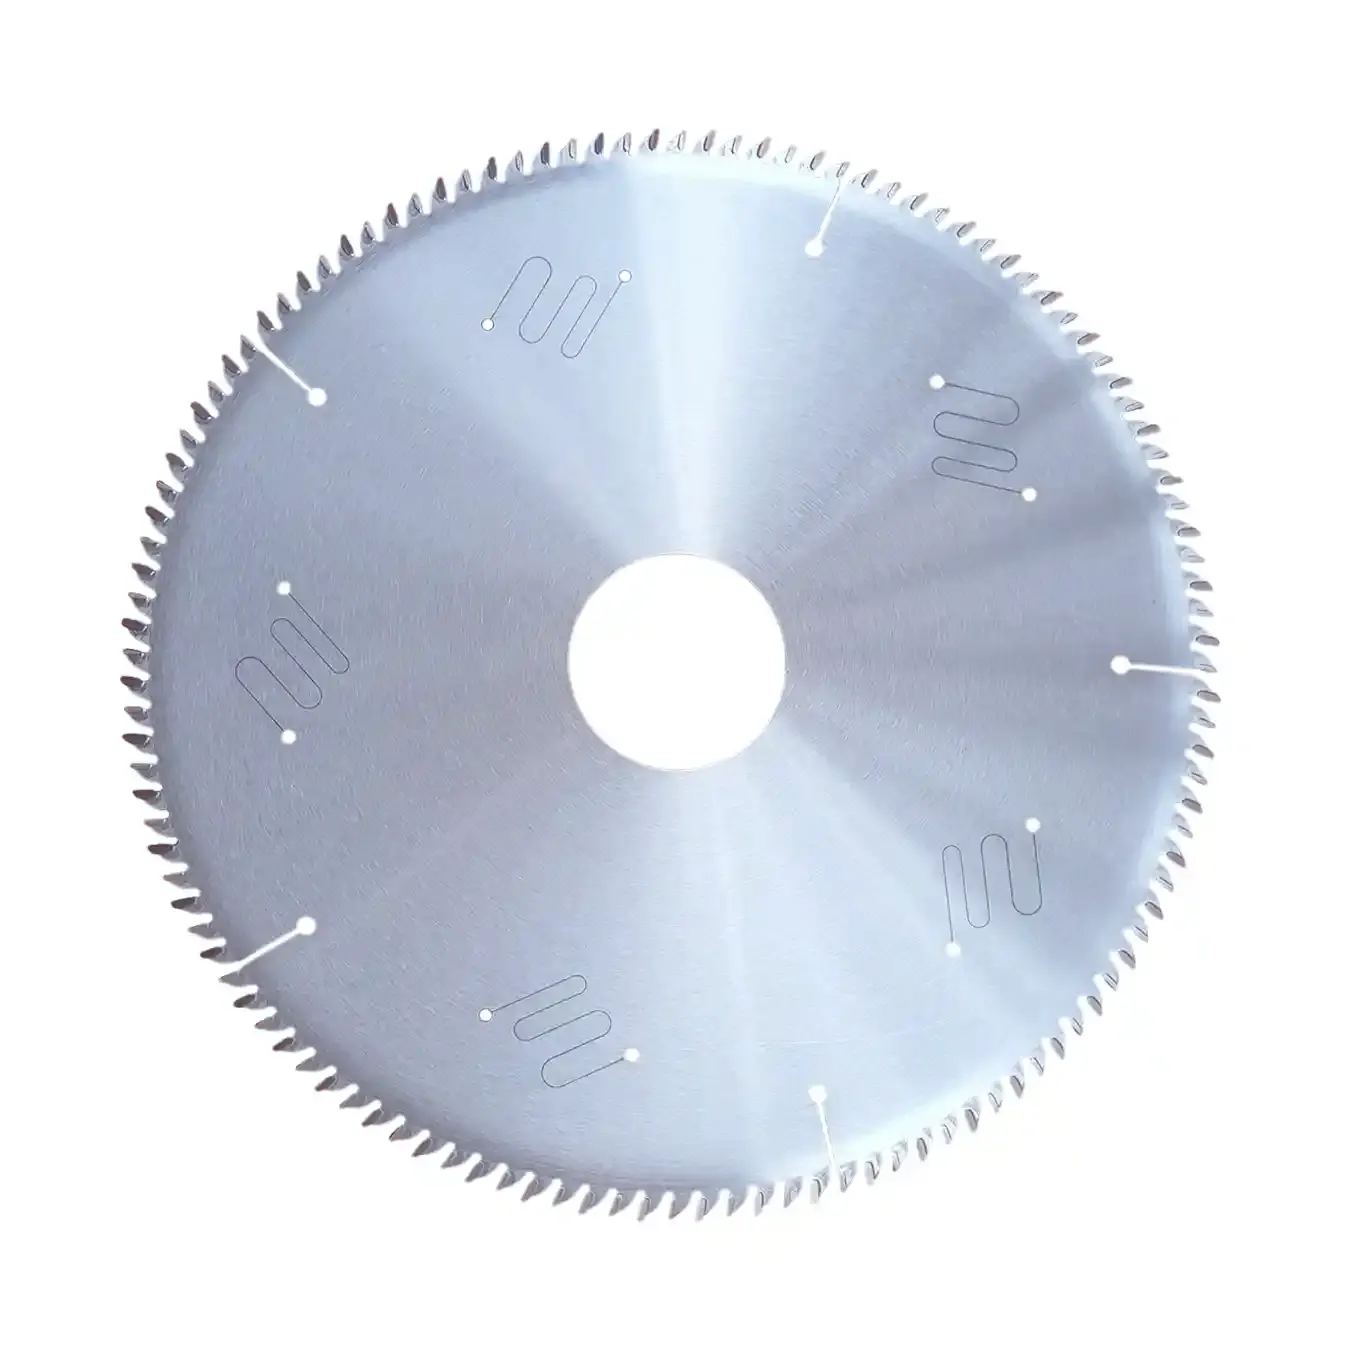
- Die Zahnformen ATB, 3L1R und 3R1L ermöglichen die Anpassung an unterschiedliche Vorschubrichtungen, Plattenaufbauten und Anforderungen an die Schnittfläche in Produktionslinien und nachgelagerten Bearbeitungsmaschinen.
- Schwingungsdämpfende Dehnungsschlitze mit optionaler TPU-Füllung und präzise Blattspannung sichern die Stabilität bei den für Sperrholz-Besäumanlagen typischen hohen Drehzahlen, gewährleisten gleichbleibende Schnittqualität und reduzieren Geräusche.
- Präzisionsgeschliffene Hartmetallzähne bleiben zwischen den Nachschärfzyklen länger scharf und senken so die Kosten pro Schnitt in der Hochleistungsfertigung.
Probleme, die dieses Kreissägeblatt löst
- Leim- und Harzablagerungen am Stammblatt und an den Schneiden, die raue Schnittflächen, ausgefranste Kanten und Brandspuren verursachen.
- Vorzeitiger Zahnverschleiß oder Schneidkantenausbrüche durch den Wechsel zwischen harten Leimfugen und weichen Furnierlagen im Sperrholz.
- Übermäßige Stillstandszeiten durch häufige Blattwechsel an schnelllaufenden Besäumanlagen im Mehrschichtbetrieb.
- Unzureichende Kantenqualität, die den Ausschuss erhöht oder zusätzliches Schleifen und Nachbearbeiten nach dem Formatieren erfordert.
Anwendungshinweise
- Verwenden Sie einen moderaten, auf Plattendicke und Leimanteil abgestimmten Vorschub; ein zu geringer Vorschub verlängert die Kontaktzeit an der Schneide und beschleunigt Harzablagerungen.
- Reinigen Sie das Kreissägeblatt regelmäßig mit einem harzlösenden Mittel, bevor Leimablagerungen aushärten und Unwucht oder Schwingungen verursachen.
- Schärfen Sie das Blatt planmäßig nach: Ein stumpfes Kreissägeblatt erzeugt mehr Wärme, verstärkt Harzanhaftungen und erhöht das Risiko einer Delamination an der Schnittkante.
- Prüfen Sie Rundlauf und Plananlage der Sägewelle an den Besäumspindeln, da sich bereits geringe Fehlausrichtungen bei hohen Drehzahlen verstärken und ungleichmäßigen Zahnverschleiß verursachen.