การใช้งานทั่วไป
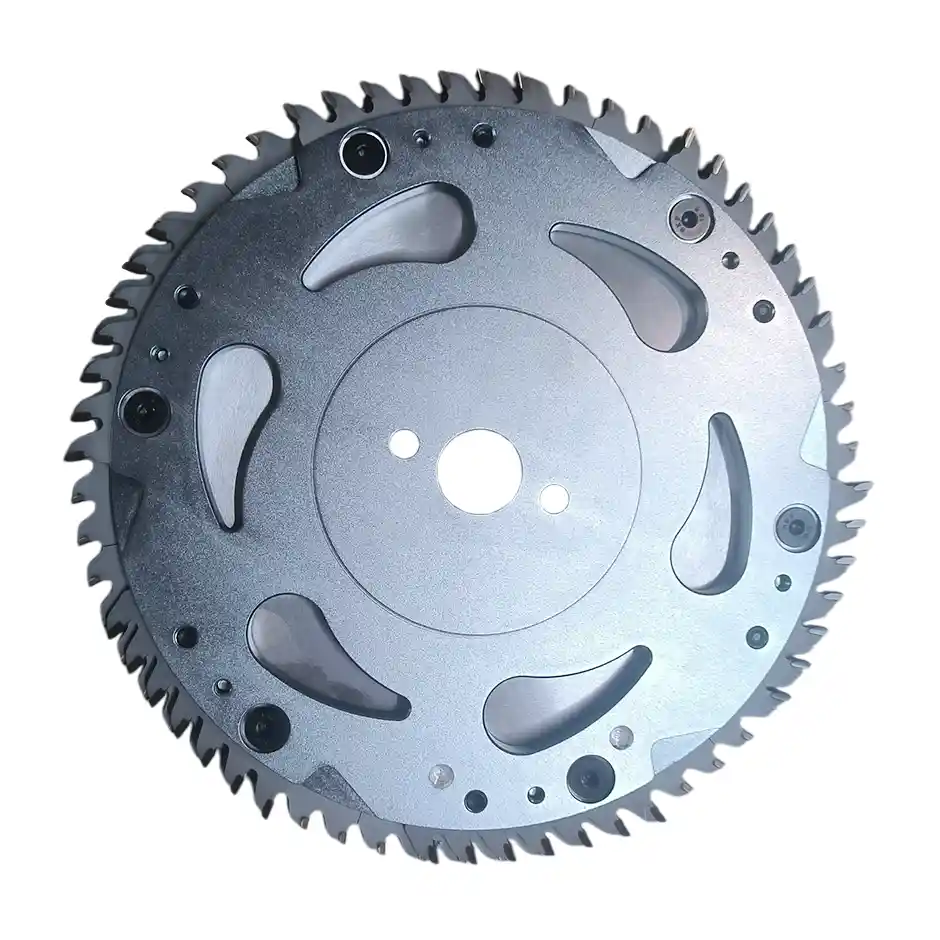
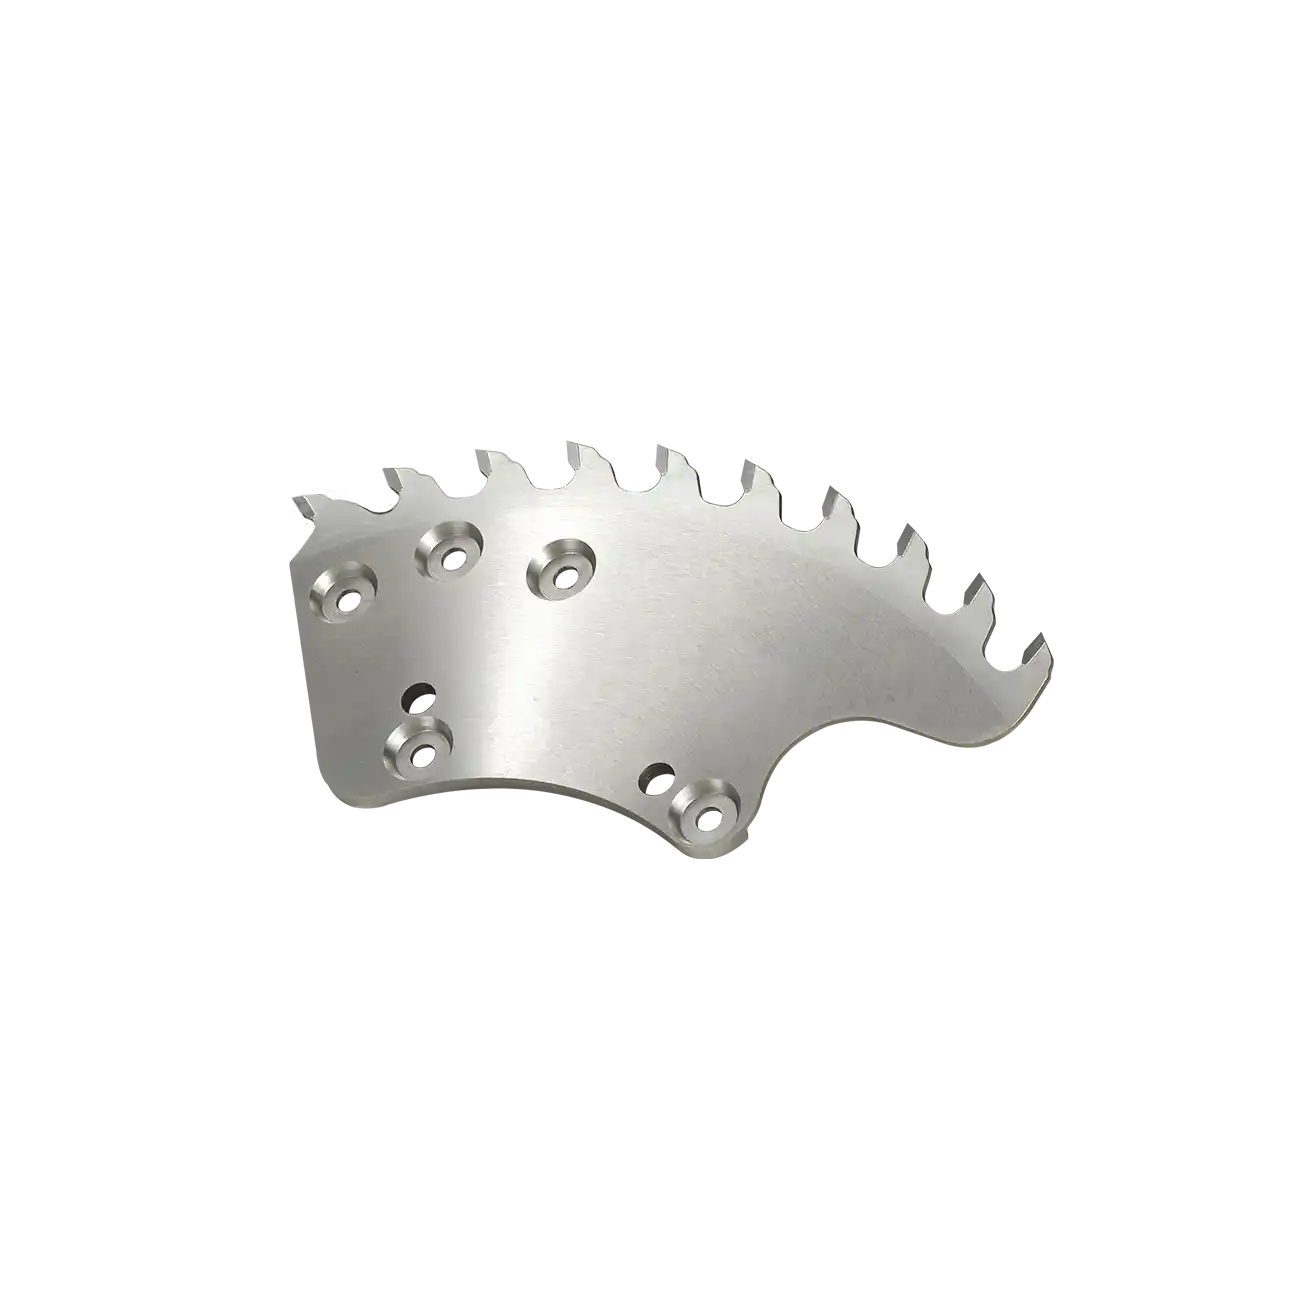
- การตัดแต่งขอบบนสายผลิตไม้อัดอัตโนมัติ ซึ่งใช้ใบเลื่อยวงเดือนหลายใบตัดขอบทั้งสี่ด้านของแผ่นไม้อัดดิบหรือแผ่นอัดร้อนให้ได้ฉากและขนาดที่ถูกต้อง
- การตัดให้ได้ขนาดและความยาวบนสายผลิตไม้อัด โดยตัดแผ่นขนาดเต็มให้เป็นขนาดแผ่นสำเร็จ
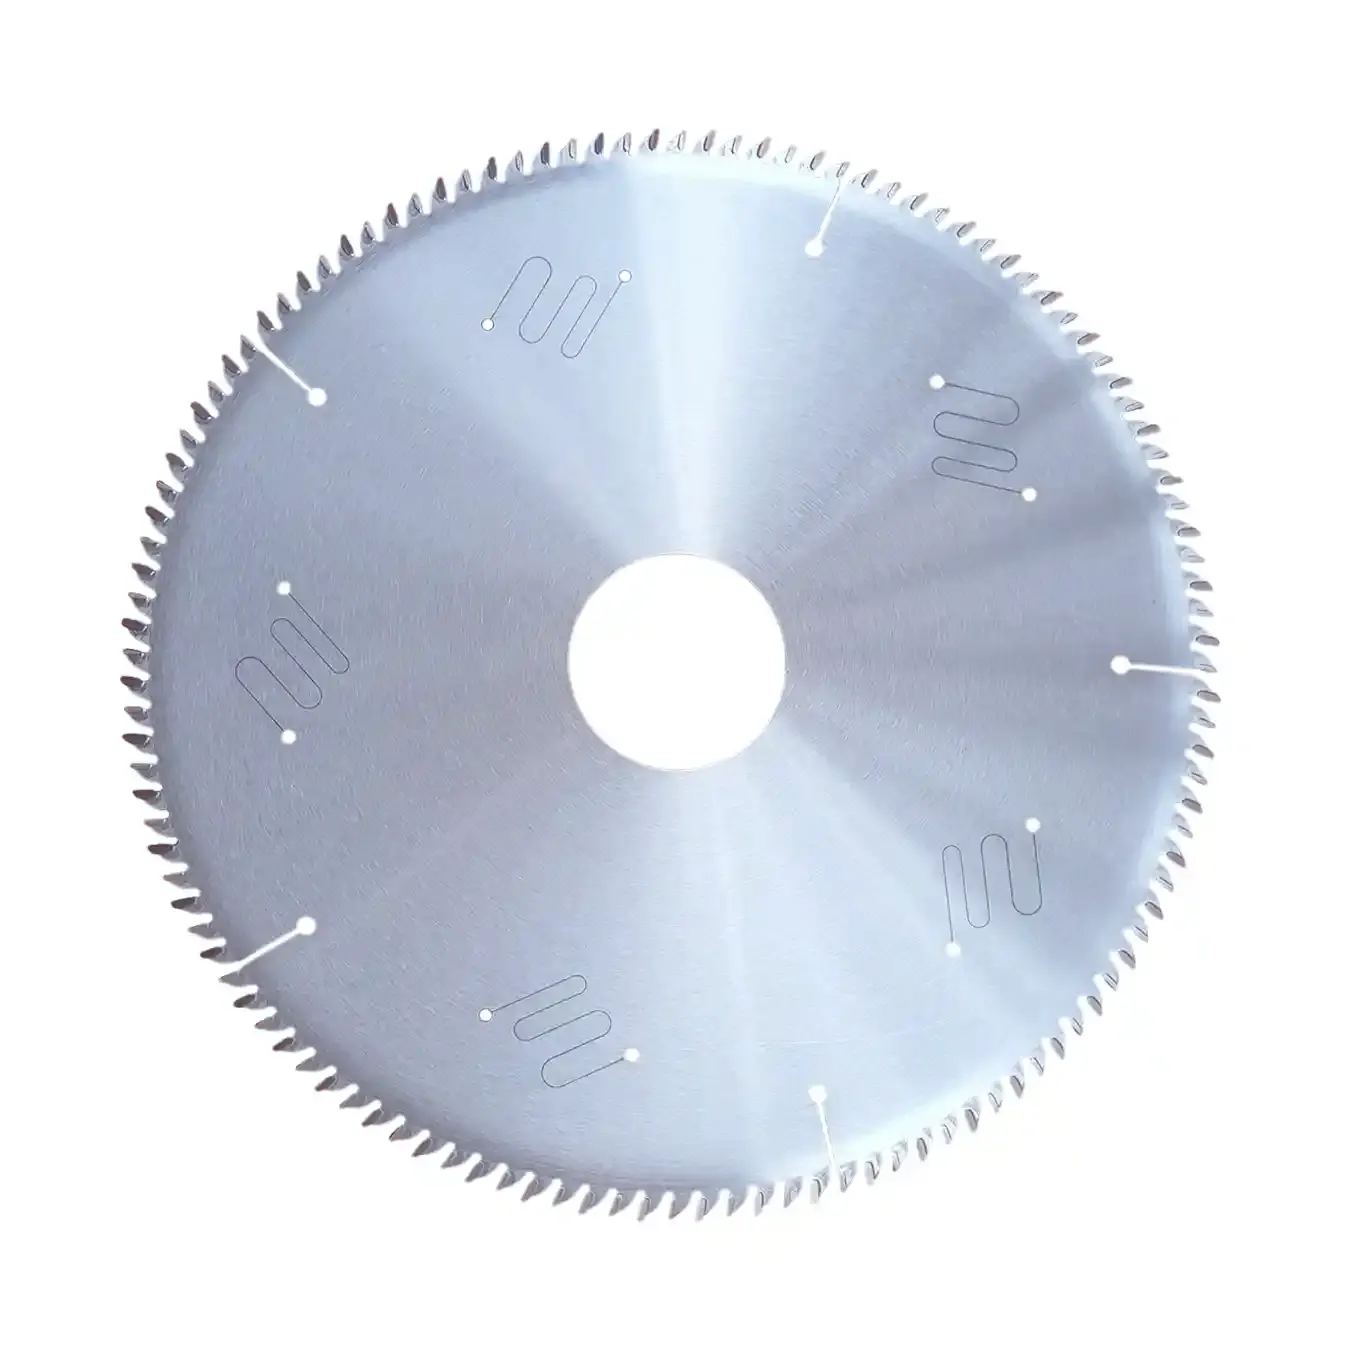
- การแปรรูปไม้อัดขั้นปลาย เช่น การตัดแผ่นให้ได้ขนาดด้วยเครื่องเลื่อยโต๊ะสไลด์และเครื่องเลื่อยโต๊ะในโรงงานเฟอร์นิเจอร์ พื้นไม้ และชิ้นส่วนก่อสร้าง
- เหมาะสำหรับไม้อัดมาตรฐาน ไม้อัดเคลือบฟิล์ม ไม้อัดเคลือบเมลามีน และแผ่นไม้ประกอบชนิดอื่นที่ใช้โครงสร้างวีเนียร์ยึดด้วยกาว
จุดเด่นด้านประสิทธิภาพ
- รูปทรงฟันและเกรดคาร์ไบด์ปรับให้เหมาะกับแนวกาวที่มีเรซินสูงในไม้อัด ต้านคราบเหนียวสะสมซึ่งทำให้ผิวตัดหยาบ เกิดครีบ และคมของใบเลื่อยวงเดือนมาตรฐานสึกก่อนเวลา
- การปรับผิวต้านการเกาะติด ทั้งผิวขัดเงาหรือชุบโครเมียม บนตัวใบเลื่อยและด้านข้างฟันช่วยลดเรซินเกาะและรักษาคมตัดให้สะอาดตลอดการผลิต
- มีรูปแบบฟัน ATB, 3L1R และ 3R1L ให้เลือกตามทิศทางป้อน โครงสร้างแผ่น และคุณภาพผิวหน้าตัดที่ต้องการบนสายการผลิตและเครื่องแปรรูปขั้นปลาย
- ร่องขยายตัวลดการสั่นสะเทือนที่เลือกอุด TPU ได้และการปรับความตึงอย่างเที่ยงตรง ช่วยรักษาเสถียรภาพของใบเลื่อยเมื่อหมุนด้วยความเร็วสูงบนเครื่องตัดแต่งในสายผลิตไม้อัด ให้คุณภาพการตัดสม่ำเสมอและลดเสียง
- ฟันคาร์ไบด์เจียรอย่างเที่ยงตรงรักษาความคมได้นานขึ้นระหว่างรอบลับคม จึงลดต้นทุนต่อการตัดในสภาพการผลิตที่มีอัตราผลผลิตสูง
ปัญหาที่ใบเลื่อยวงเดือนนี้ช่วยแก้ไข
- คราบเหนียวและเรซินสะสมบนตัวใบเลื่อยวงเดือนและคมตัด ทำให้ผิวตัดหยาบ ขอบเป็นขุย และผิวหน้าตัดไหม้
- ฟันสึกหรอหรือบิ่นก่อนเวลาจากการตัดสลับระหว่างแนวกาวแข็งกับชั้นวีเนียร์อ่อนในโครงสร้างไม้อัด
- เวลาหยุดเครื่องมากเกินไปจากการเปลี่ยนใบเลื่อยบ่อยบนเครื่องตัดแต่งความเร็วสูงที่ทำงานต่อเนื่องหลายกะ
- คุณภาพขอบต่ำซึ่งเพิ่มอัตราของเสียหรือต้องขัดและเก็บผิวเพิ่มเติมหลังตัดให้ได้ขนาด
ข้อแนะนำในการใช้งาน
- ใช้ความเร็วป้อนปานกลางให้เหมาะกับความหนาแผ่นและปริมาณกาว อัตราป้อนต่ำเกินไปเพิ่มเวลาที่คมตัดสัมผัสวัสดุและเร่งการสะสมของเรซิน
- ทำความสะอาดใบเลื่อยวงเดือนเป็นประจำด้วยตัวทำละลายเรซิน เพื่อขจัดคราบเหนียวก่อนแข็งตัวและทำให้ใบเลื่อยไม่สมดุลหรือสั่น
- ลับคมตามกำหนด เพราะใบเลื่อยวงเดือนที่ทื่อจะก่อความร้อนมากขึ้น เร่งการเกาะของเรซิน และเพิ่มความเสี่ยงที่ชั้นวัสดุจะแยกตัวบริเวณขอบตัด
- ตรวจสอบค่ารันเอาต์ของเพลาและความเรียบของการจับยึดบนสปินเดิลเครื่องตัดแต่งในสายการผลิต เพราะแนวคลาดเพียงเล็กน้อยจะขยายผลเมื่อหมุนด้วยความเร็วสูงและทำให้ฟันสึกไม่สม่ำเสมอ