Tipik Uygulamalar
- Otomatik kontrplak üretim hatlarında kenar düzeltme; birden çok daire testere bıçağı yaş veya sıcak preslenmiş kontrplak panellerin dört kenarını doğru ölçüde dikdörtgen hale getirir.
- Kontrplak üretim hatlarında ebatlama ve boy kesme; tam boy panellerin nihai levha ölçülerine kesilmesi.
- Mobilya, zemin kaplaması ve yapı bileşeni üreticilerinde yatar daire ve tezgâh testereleriyle panel ebatlama gibi sonraki kontrplak işleme operasyonları.
- Standart kontrplak, film kaplı kontrplak, melamin kaplı kontrplak ve tutkalla birleştirilmiş kaplama yapısındaki diğer mühendislik ahşap panellerine uygundur.
Temel Performans Avantajları
- Diş geometrisi ve karbür kalitesi, kontrplaktaki reçine bakımından zengin tutkal hatlarına göre optimize edilmiştir; standart bıçaklarda kaba kesim yüzeyine, çapaklanmaya ve erken ağız aşınmasına yol açan yapışkan birikimine direnç gösterir.
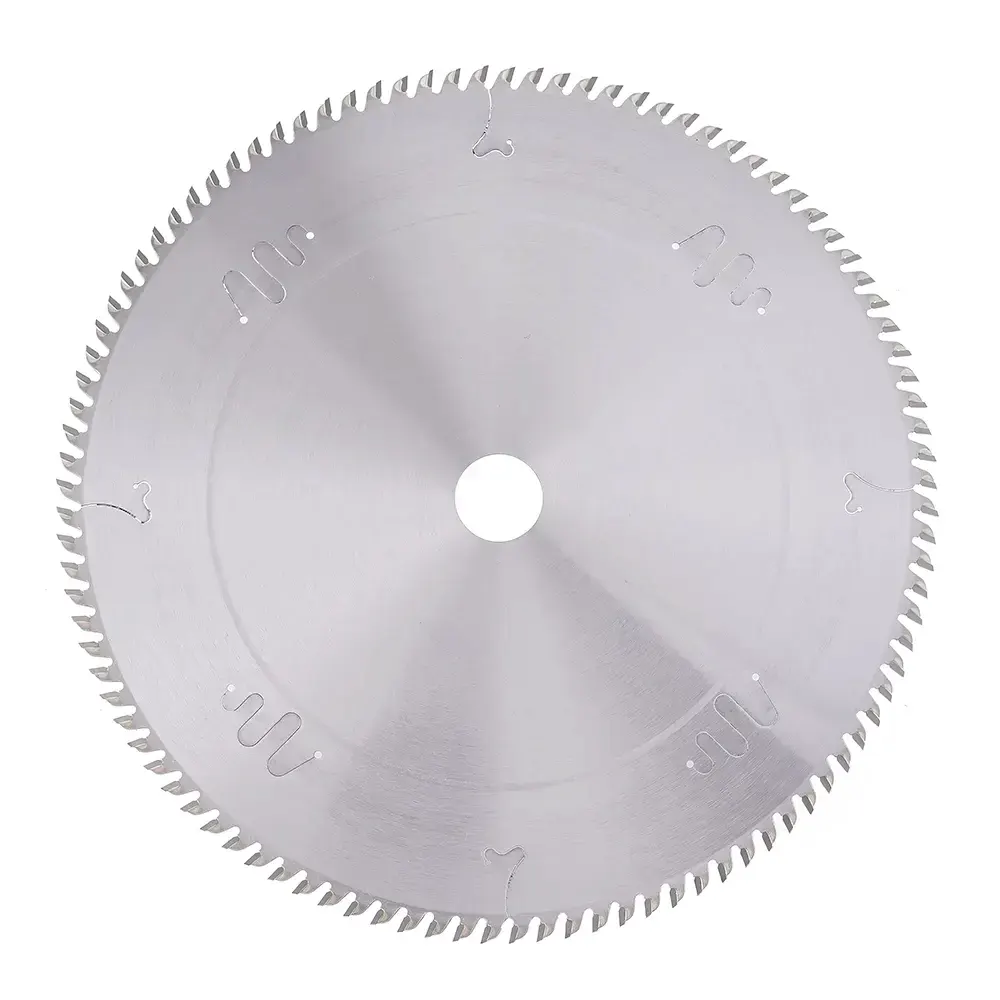
- Bıçak gövdesi ve diş yan yüzeylerindeki yapışma önleyici işlem (polisajlı yüzey veya krom kaplama), reçine tutunmasını azaltır ve üretim boyunca kesici ağzı temiz tutar.
- Farklı ilerleme yönlerine, panel yapılarına ve üretim hattı ile sonraki işleme makinelerinde gereken kesim yüzeyi kalitesine uygun ATB, 3L1R ve 3R1L diş profilleri sunulur.
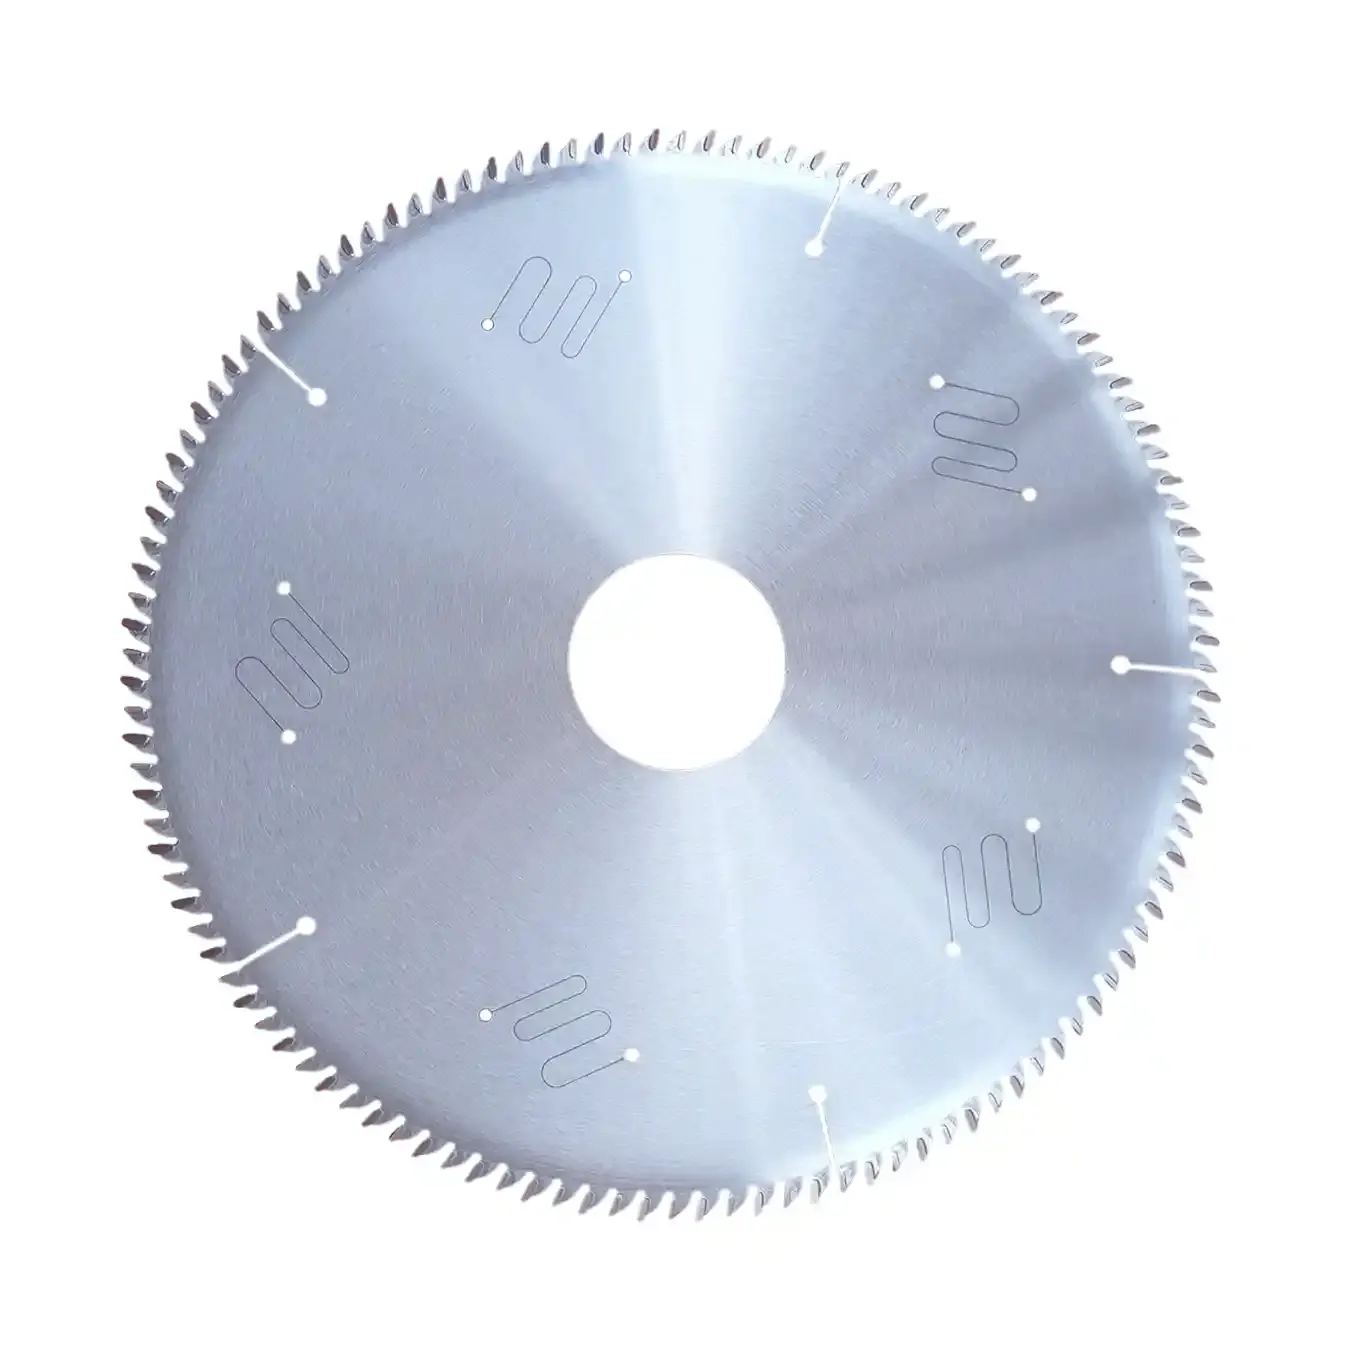
- İsteğe bağlı TPU dolgulu titreşim önleyici genleşme kanalları ve hassas germe, kontrplak üretim hattı kenar düzeltme testerelerindeki yüksek devirlerde bıçak kararlılığını korur, tutarlı kesim kalitesi sağlar ve gürültüyü azaltır.
- Hassas taşlanmış karbür uçlar bileme çevrimleri arasında daha uzun süre keskin kalarak yüksek kapasiteli üretimde kesim başına maliyeti düşürür.
Bu Daire Testere Bıçağının Çözmeye Yardımcı Olduğu Sorunlar
- Bıçak gövdesi ve kesici ağızlarda kaba yüzeylere, lifli kenarlara ve kesim yüzeyinde yanmaya yol açan tutkal ve reçine birikimi.
- Kontrplak yapısındaki dönüşümlü sert tutkal hatları ve yumuşak kaplama katmanlarının neden olduğu erken diş aşınması veya kırılması.
- Sürekli vardiyada çalışan yüksek hızlı üretim hattı kenar düzeltme testerelerinde sık bıçak değişiminden kaynaklanan aşırı duruş.
- Iskarta oranını artıran veya ebatlama sonrasında ek zımparalama ve finisaj gerektiren düşük kenar kalitesi.
Uygulama Notları
- Panel kalınlığına ve tutkal miktarına uygun orta ilerleme hızı kullanın; çok düşük ilerleme kesici ağzın temas süresini uzatır ve reçine birikimini hızlandırır.
- Yapışkan kalıntıları sertleşip balanssızlık veya titreşim oluşturmadan önce bıçağı reçine çözücüyle düzenli olarak temizleyin.
- Zamanında bileyin; körelmiş bıçak daha fazla ısı oluşturarak reçine yapışmasını hızlandırır ve kesim kenarında tabaka ayrılması riskini artırır.
- Hafif hizasızlık yüksek devirlerde büyüyerek düzensiz diş aşınmasına yol açtığından üretim hattı kenar düzeltme millerindeki mil salgısını ve bağlama düzlemselliğini kontrol edin.