목재 / 목질 판재

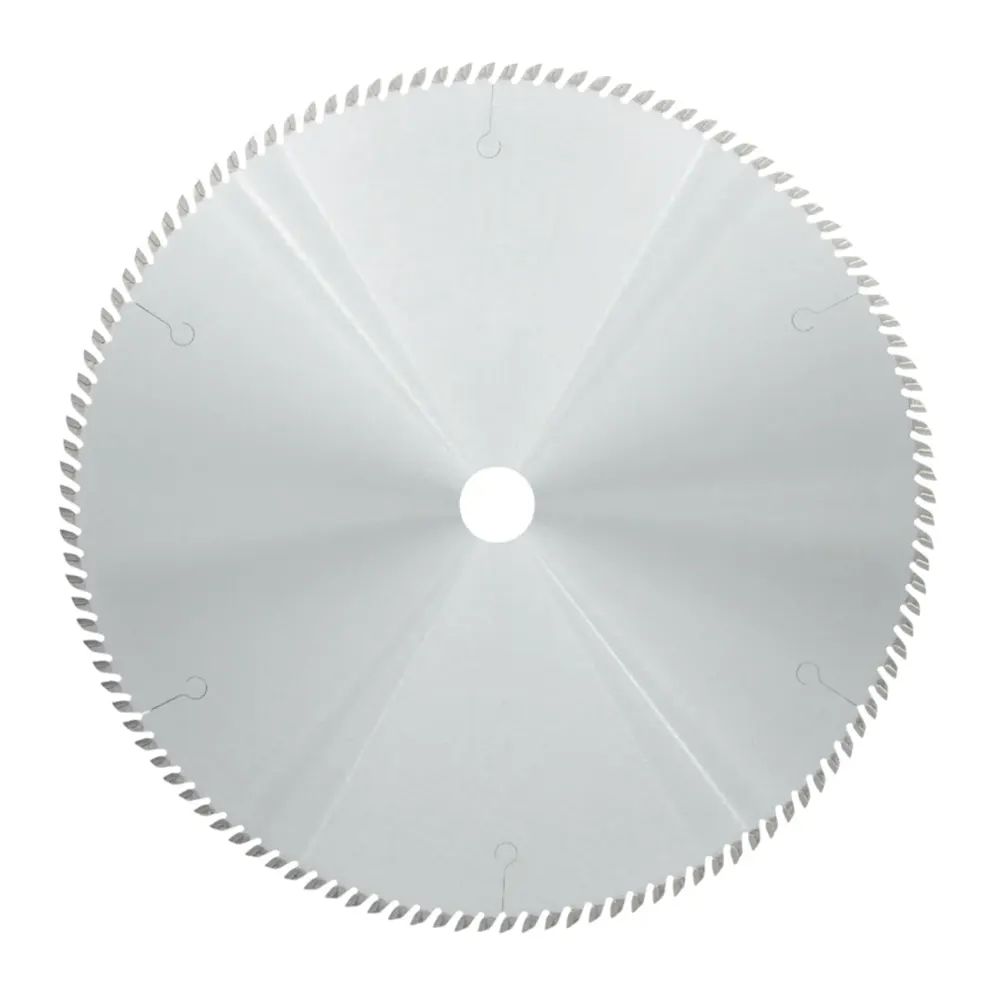
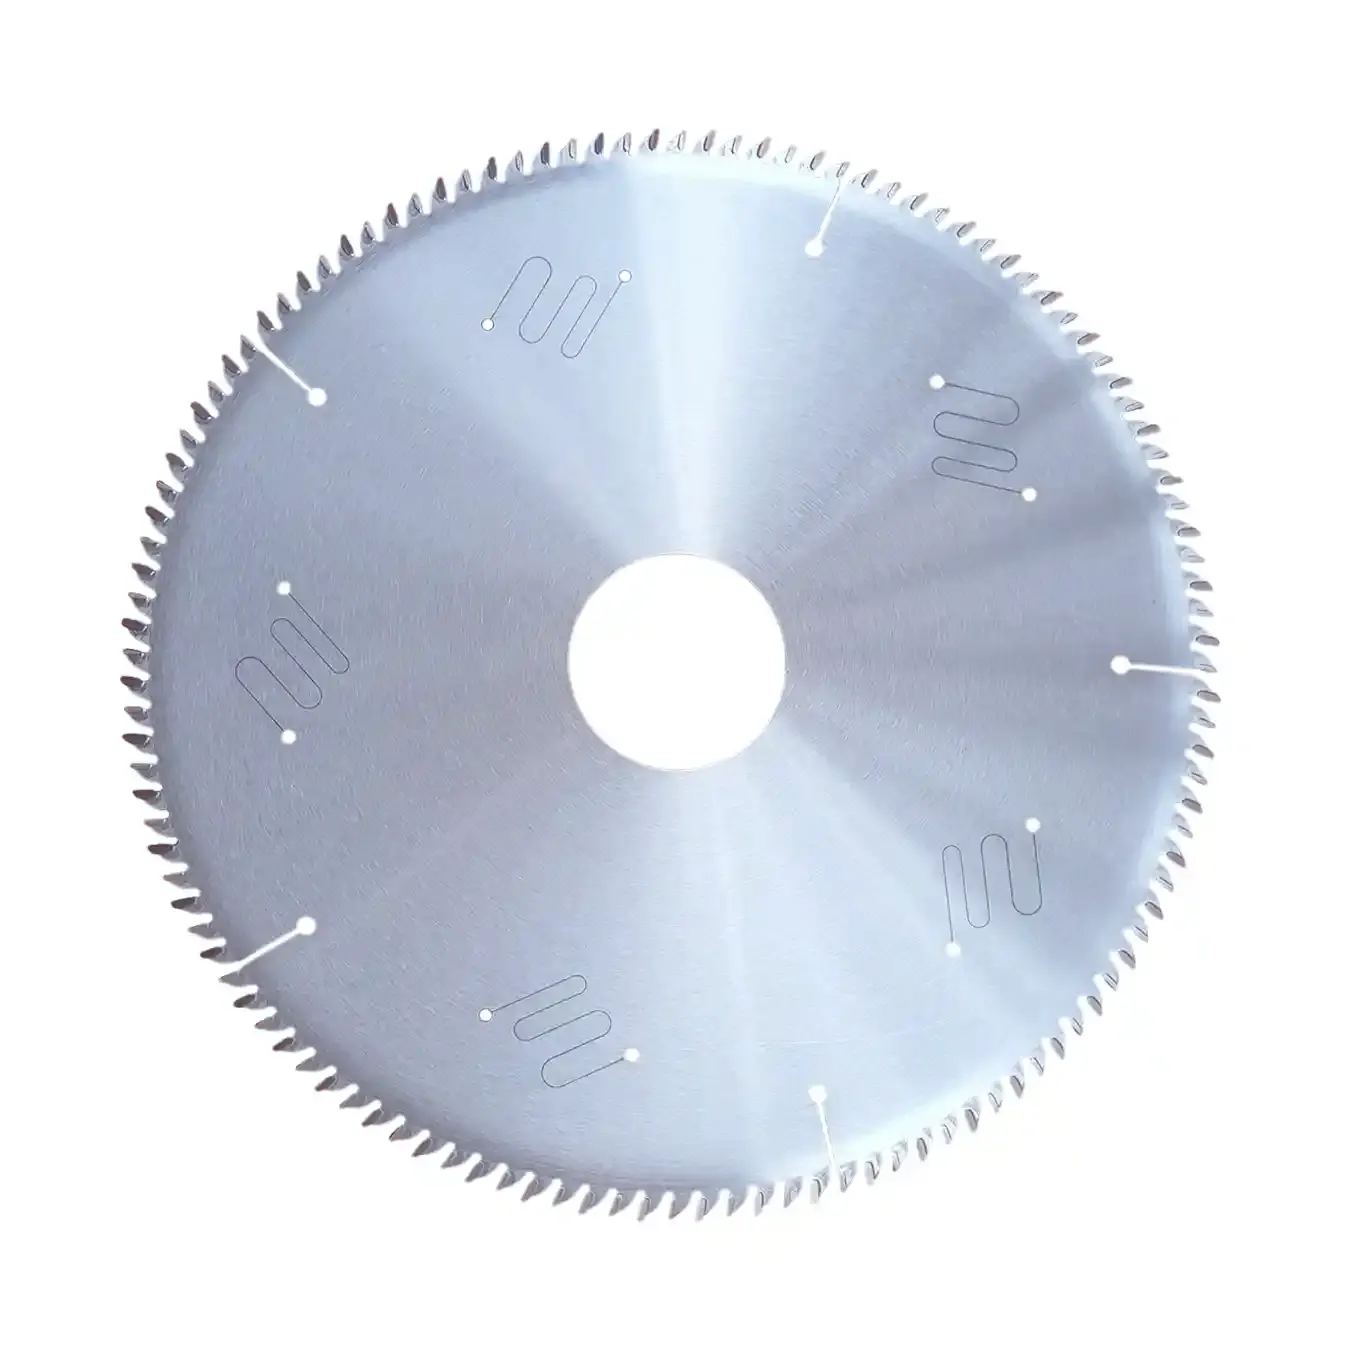
합판 전용 초경 원형톱날

제품 코드: PW5P

합판 생산 라인의 가장자리 트리밍과 규격 재단용으로 설계되었습니다.

등급:
산업용
기계:
합판 생산 라인 트리밍 톱, 슬라이딩 테이블쏘 및 테이블쏘
가공 재질:
합판
적용 분야:
합판 가장자리 트리밍 및 규격 재단

OEM/ODM 소재 및 공정

본체 재질:
75Cr1/80CrV2/SKS51
팁 재질:
초경합금
팽창 슬롯:
구리 플러그 적용 또는 미적용 선택 가능
표면 처리:
연마 마감 또는 크롬 도금
텐션 링:
노출형 또는 은폐형 구조
진동 저감 설계:
진동 저감 슬롯 또는 열가소성 폴리우레탄(TPU) 충전 슬롯

일반 사양

제품 코드D 외경 (mm)B 절단 폭 (mm)b 본체 두께 (mm)d 내경 (mm)Z 톱니 수톱니 형상핀홀α 경사각 (°)
PW5P02512553.22.225.4100ATB15
PW5P02522553.22.225.41003L1R15
PW5P02532553.22.225.41003R1L15
PW5P02542553.22.225.4120ATB15
PW5P02552553.22.225.41203L1R15
PW5P02562553.22.225.41203R1L15
PW5P02572553.42.425.4100ATB15
PW5P02582553.42.425.4120ATB15
PW5P03013003.22.225.4100ATB15
PW5P03023003.22.225.41003L1R15
PW5P03033003.22.225.41003R1L15
PW5P03043003.22.230100ATB15
PW5P03053003.22.2301003L1R15
PW5P03063003.22.2301003R1L15
PW5P03073003.22.260100ATB15
PW5P03083003.22.2601003L1R15
PW5P03093003.22.2601003R1L15
PW5P030A3003.22.225.4120ATB15
PW5P030B3003.22.225.41203L1R15
PW5P030C3003.22.225.41203R1L15
PW5P030D3003.22.230120ATB15
PW5P030E3003.22.2301203L1R15
PW5P030F3003.22.2301203R1L15
PW5P030G3003.22.260120ATB15
PW5P030H3003.22.2601203L1R15
PW5P030I3003.22.2601203R1L15
PW5P030J3053.22.265100ATB15
PW5P030K3053.22.265120ATB15
PW5P030L3053.42.465100ATB15
PW5P030M3053.42.465120ATB15
  • 고객 요구에 따라 사양을 맞춤 제작할 수 있습니다.

주요 적용 분야

  • 자동화 합판 생산 라인에서 여러 원형톱날로 습윤 판재 또는 열압 후 합판의 네 변을 트리밍하여 정확한 직각과 치수를 확보합니다.
  • 합판 생산 라인에서 대형 원판을 완제품 규격으로 재단합니다.
  • 가구, 바닥재 및 건축 부재 제조업체의 슬라이딩 테이블쏘와 테이블쏘 등 합판 후가공 설비에서 규격 재단에 사용됩니다.
  • 일반 합판, 필름 코팅 합판, 멜라민 표면 합판 및 기타 단판 적층 목질 판재에 적합합니다.

핵심 성능 이점

  • 톱니 형상과 초경합금 재종을 합판의 고수지 접착층에 맞춰 최적화하여 접착제 축적을 억제하고 일반 톱날에서 발생하기 쉬운 거친 절단면, 버 및 조기 마모를 줄입니다.
  • 본체와 톱니 측면의 비점착 표면 처리(연마 또는 크롬 도금)가 수지 부착을 줄여 생산 전반에 걸쳐 절삭날을 깨끗하게 유지합니다.
  • ATB, 3L1R 및 3R1L 톱니 형상을 제공하여 이송 방향, 판재 구조, 생산 라인 및 후가공 장비별 절단면 요구에 대응합니다.
  • 선택 사양인 TPU 충전 진동 저감 팽창 슬롯과 정밀 텐셔닝으로 합판 라인 트리밍 톱의 고속 회전에서도 안정성을 유지하여 절단 품질을 일정하게 하고 소음을 줄입니다.
  • 정밀 연삭한 초경합금 팁은 재연마 사이의 예리함을 오래 유지하여 대량 생산의 절단 1회당 비용을 낮춥니다.

이 초경 원형톱날이 해결하는 문제

  • 원형톱날 본체와 절삭날에 접착제와 수지가 쌓여 절단면이 거칠어지고 가장자리가 일어나거나 타는 문제.
  • 합판의 단단한 접착층과 부드러운 단판층이 교대로 배치되어 톱니가 조기에 마모되거나 치핑되는 문제.
  • 고속 라인 트리밍 톱의 연속 교대 운전 중 잦은 톱날 교체로 가동 중단 시간이 늘어나는 문제.
  • 가장자리 품질 불량으로 불량률이 높아지거나 규격 재단 후 추가 샌딩과 마감 가공이 필요한 문제.

적용 참고사항

  • 판재 두께와 접착제 함량에 맞춰 적절한 이송 속도를 적용하십시오. 이송이 지나치게 느리면 절삭날 체류 시간이 늘어 수지가 더 빨리 쌓입니다.
  • 수지 제거제로 원형톱날을 정기적으로 세척하여 접착제가 굳어 불균형이나 진동을 일으키기 전에 제거하십시오.
  • 계획에 따라 제때 재연마하십시오. 무뎌진 원형톱날은 열을 더 많이 발생시켜 수지 부착을 촉진하고 절단 가장자리의 박리 위험을 높입니다.
  • 생산 라인 트리밍 톱 스핀들의 방사 방향 런아웃과 클램핑 평면도를 점검하십시오. 미세한 편심도 고속에서 증폭되어 톱니가 불균일하게 마모될 수 있습니다.

라디얼 암쏘 및 펜듈럼쏘용 목공 초경 원형톱날

목재

라디얼 암쏘용 목공 초경 원형톱날

라디얼 암쏘와 펜듈럼쏘 목공 작업에서 깨끗하고 정밀한 절삭을 수행하도록 설계되었습니다. 위에서 스핀들을 제어하는 플런지 절삭 형상에 최적화되어 경질목과 연질목 원목을 칩핑이 적게 횡절, 종절 및 트리밍할 수 있습니다.