Aplicações típicas
- Refilo em linhas automatizadas de compensado, nas quais vários discos cortam as quatro bordas de painéis verdes ou prensados a quente para esquadrejá-los na dimensão correta.
- Dimensionamento em linhas de produção de compensado, cortando painéis inteiros nas dimensões finais das chapas.
- Operações posteriores de processamento, incluindo o dimensionamento em esquadrejadeiras e serras de mesa de fabricantes de móveis, pisos e componentes para construção.
- Adequado para compensado convencional, compensado plastificado, compensado revestido com melamina e outros painéis de madeira engenheirada formados por lâminas coladas.
Principais vantagens de desempenho
- A geometria dos dentes e a classe de metal duro são otimizadas para as linhas de cola ricas em resina do compensado, resistindo aos depósitos que causam superfícies ásperas, rebarbas e desgaste prematuro em discos convencionais.
- O tratamento superficial antiaderente, com acabamento polido ou cromado no corpo e nas faces laterais dos dentes, reduz a aderência da resina e mantém o gume limpo durante a produção.
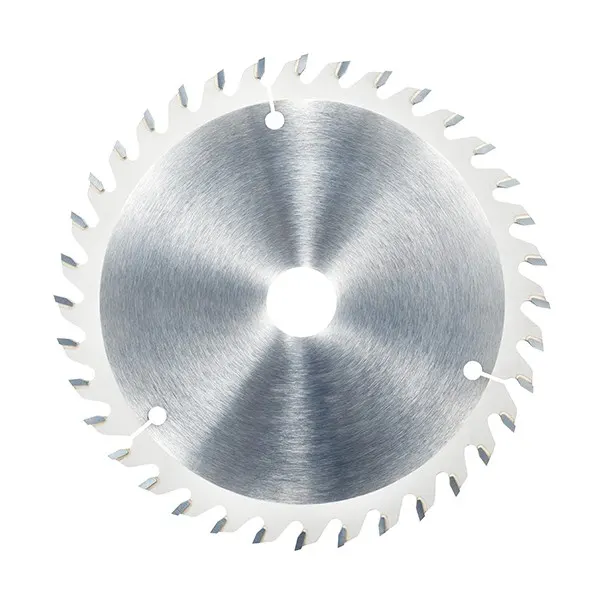
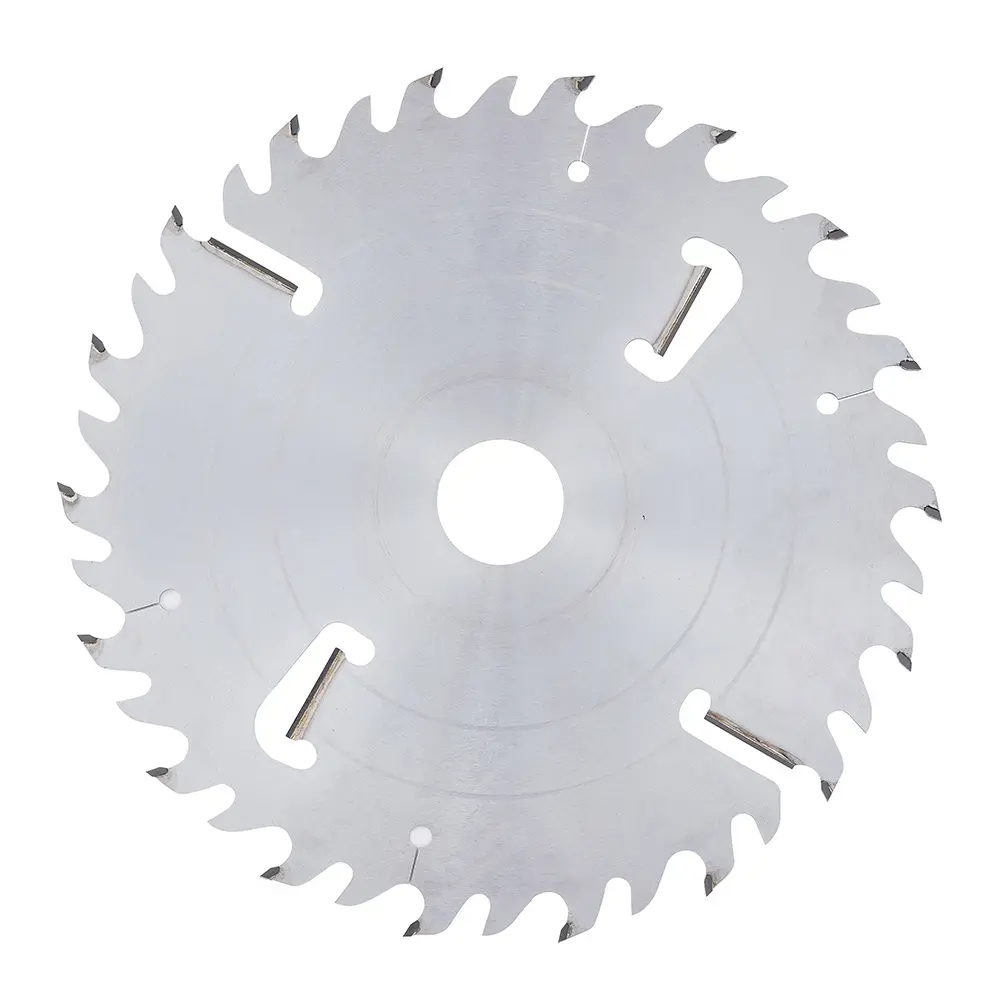
- Disponível com perfis de dentes ATB, 3L1R e 3R1L para diferentes sentidos de avanço, construções de painel e níveis de qualidade exigidos nas linhas e máquinas posteriores.
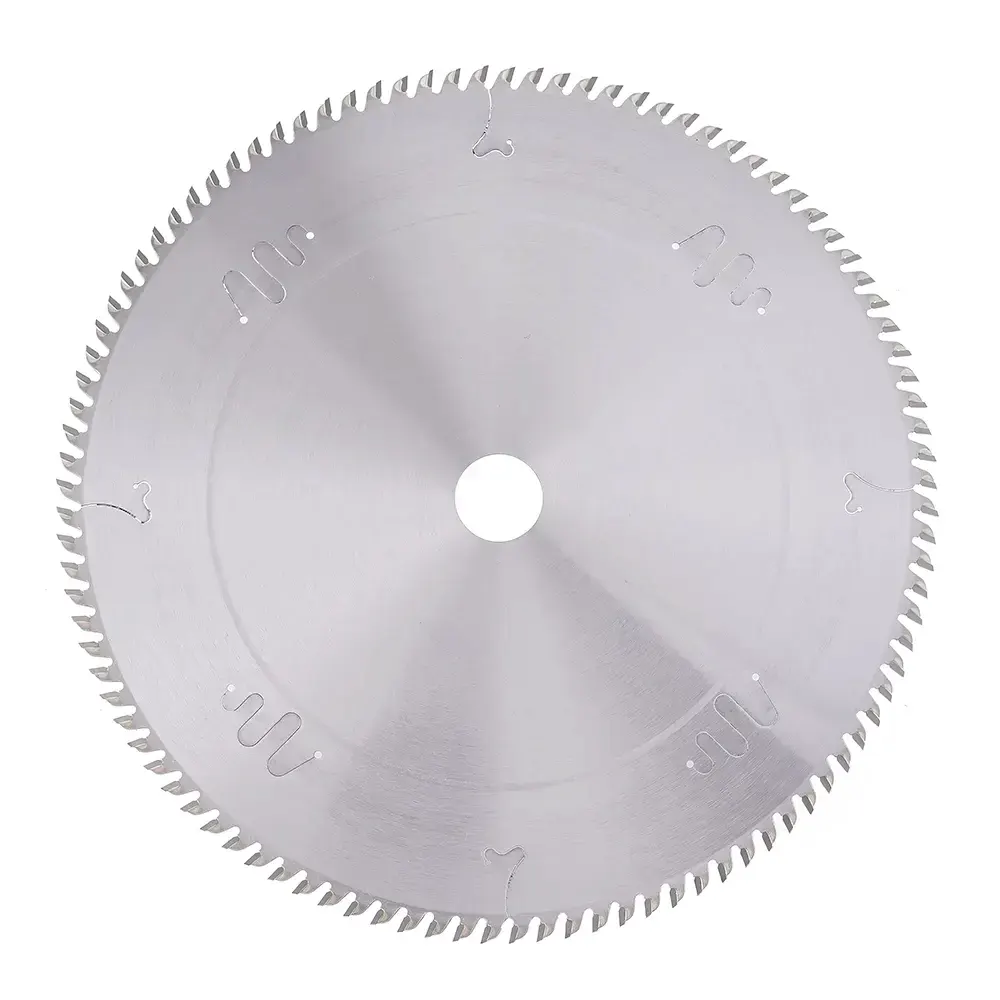
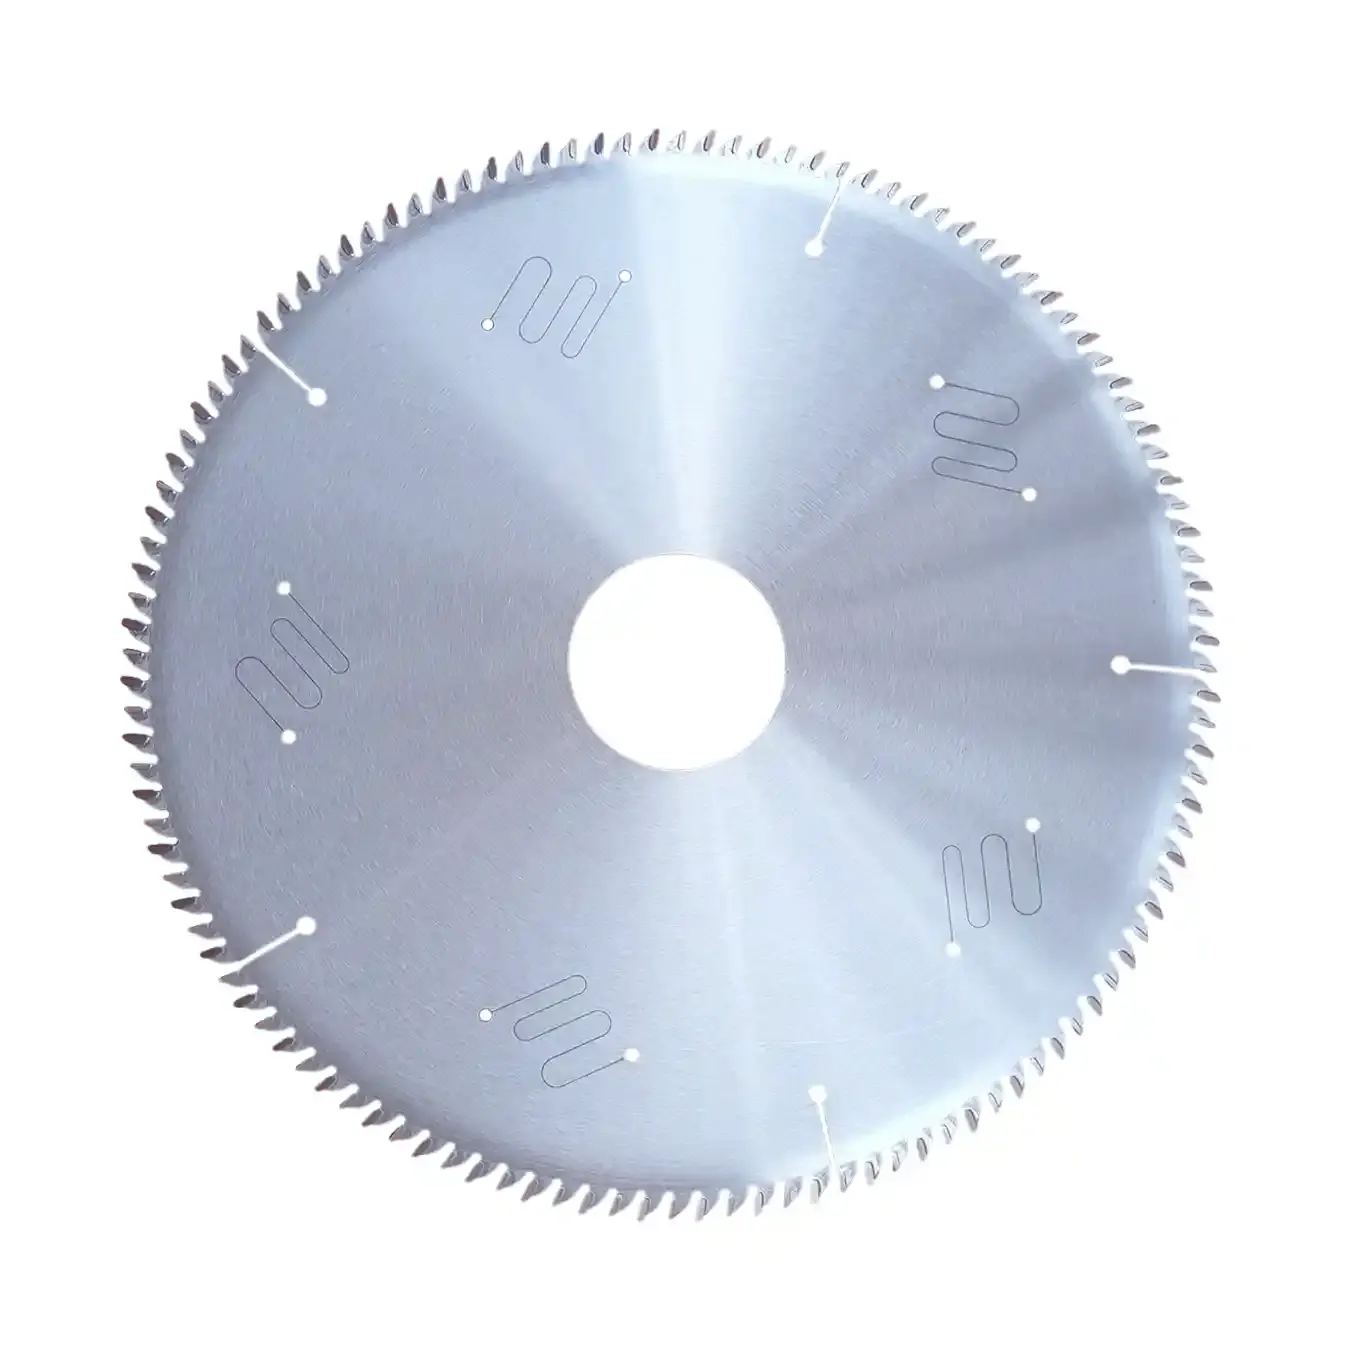
- Rasgos de expansão antivibração, com preenchimento opcional de TPU, e tensionamento de precisão mantêm a estabilidade nas altas rotações típicas das refiladeiras de compensado, proporcionando qualidade uniforme e menos ruído.
- Os dentes de metal duro retificados com precisão permanecem afiados por mais tempo entre reafiações, reduzindo o custo por corte em ambientes de alta produção.
Problemas que este disco de serra circular ajuda a resolver
- Acúmulo de cola e resina no corpo e nos gumes, que causa superfícies ásperas, bordas felpudas e queimaduras na face cortada.
- Desgaste prematuro ou lascamento dos dentes causado pela alternância entre linhas de cola duras e lâminas macias na estrutura do compensado.
- Paradas excessivas devido a trocas frequentes de discos em refiladeiras de alta velocidade que operam em turnos contínuos.
- Baixa qualidade das bordas, que aumenta o índice de rejeição ou exige lixamento e acabamento adicionais após o dimensionamento.
Notas de aplicação
- Use avanço moderado, ajustado à espessura do painel e ao teor de cola; avanço muito baixo aumenta o tempo de contato do gume e acelera o acúmulo de resina.
- Limpe o disco regularmente com solvente apropriado para resina, removendo depósitos antes que endureçam e causem desbalanceamento ou vibração.
- Faça a reafiação no intervalo programado; um disco sem fio gera mais calor, acelera a aderência de resina e aumenta o risco de delaminação na borda cortada.
- Verifique o batimento do eixo e a planicidade da fixação nos fusos das refiladeiras, pois pequenos desalinhamentos são ampliados em altas rotações e causam desgaste irregular dos dentes.