木材 / 木質パネル

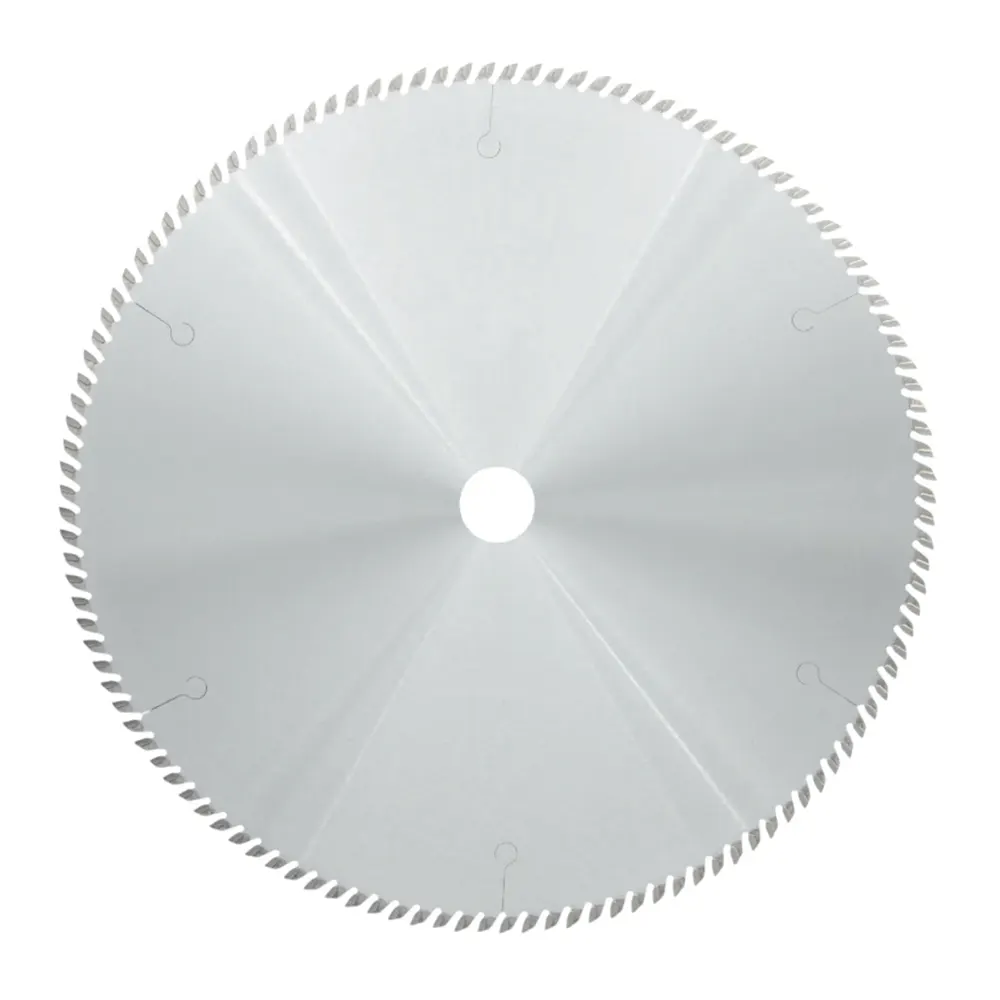
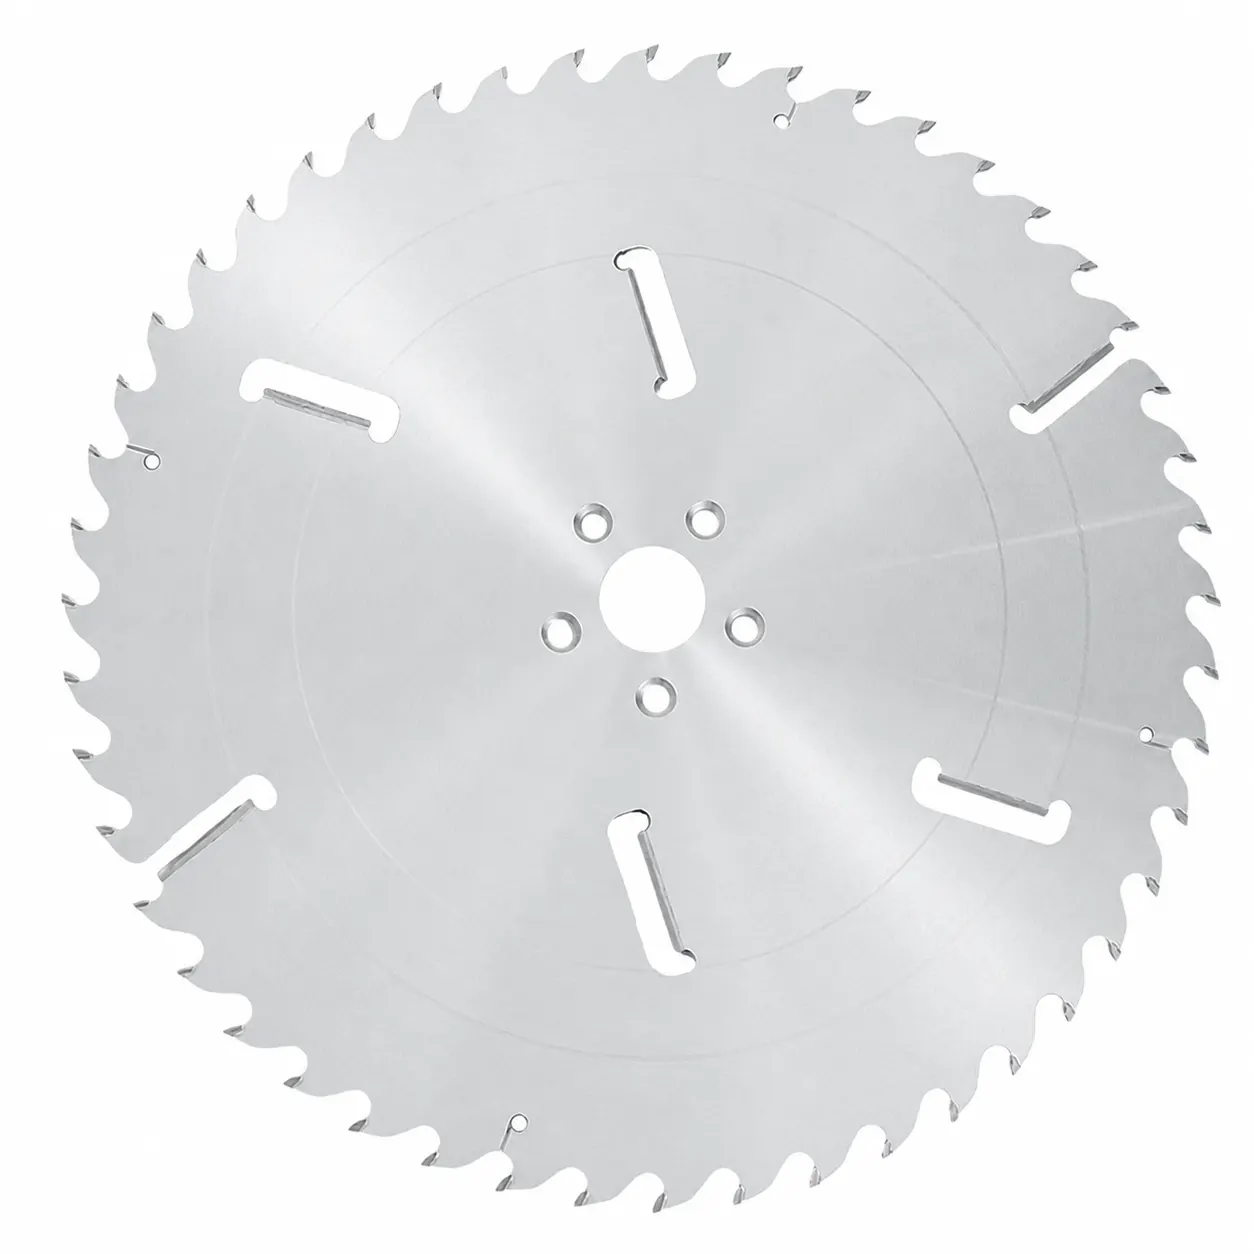
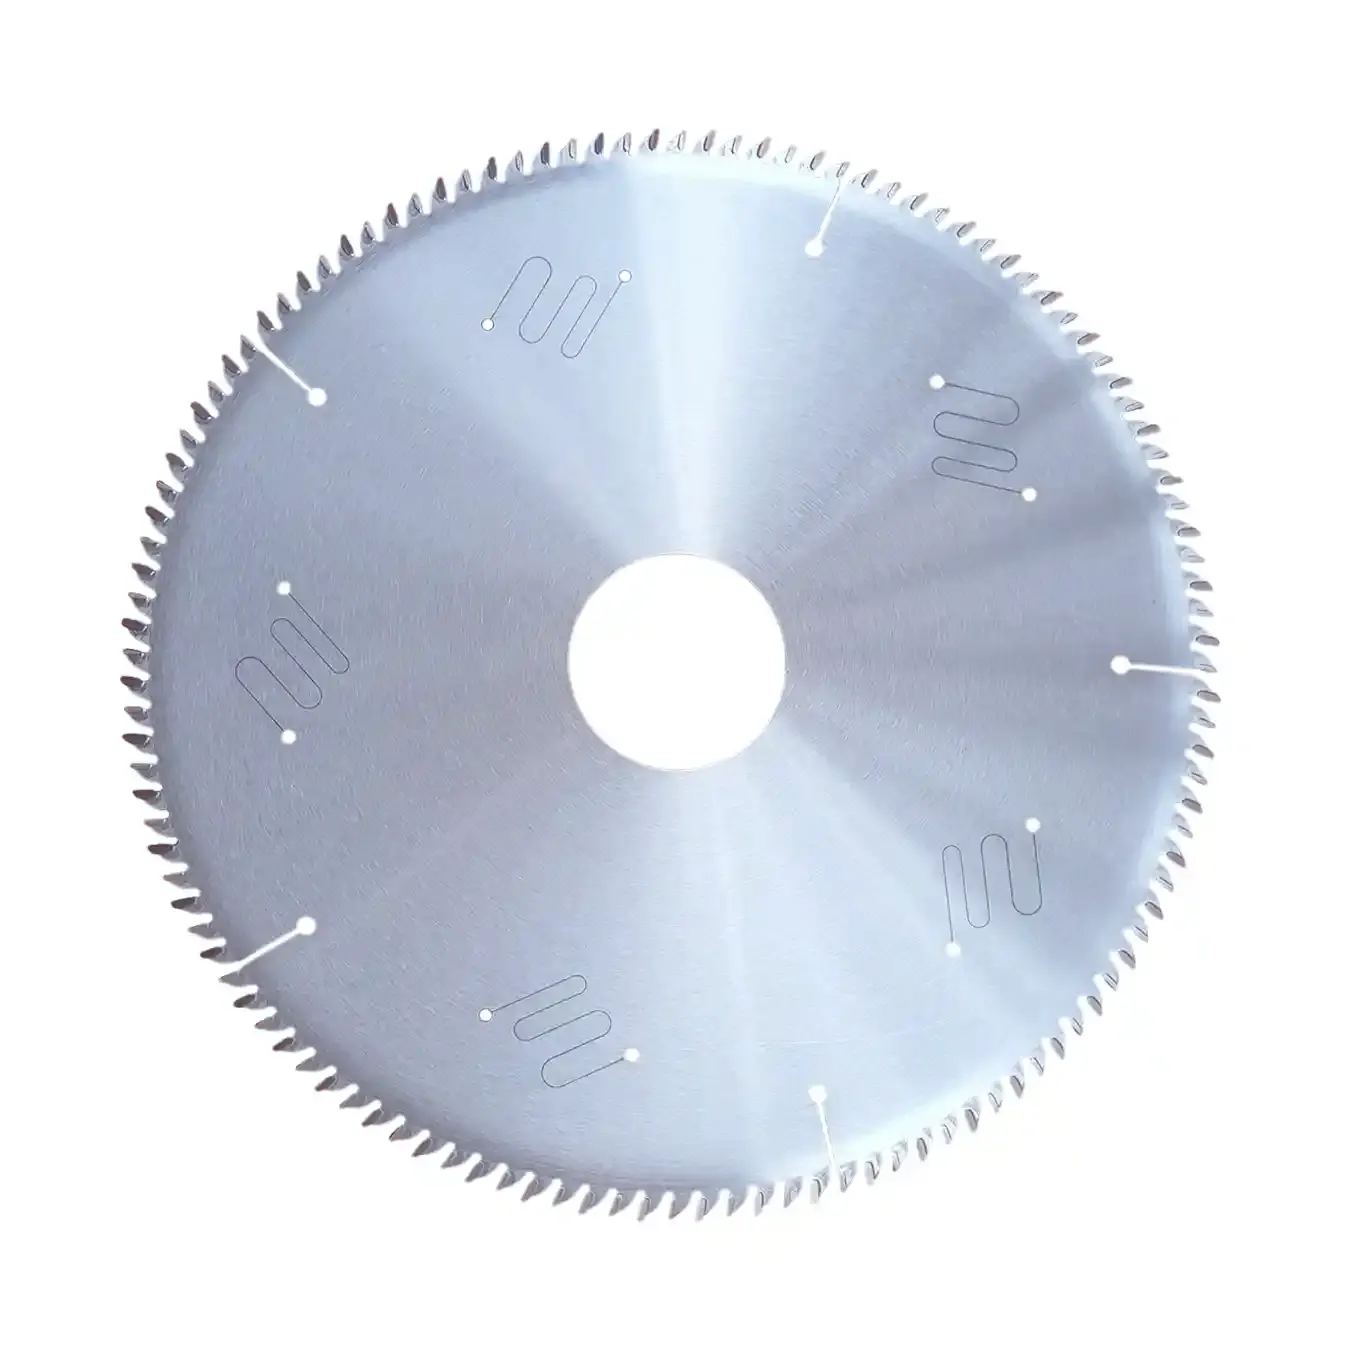
合板用チップソー

製品コード: PW5P

合板生産ラインでのエッジトリミングと定寸切断用に設計されています。

グレード:
産業用
機械:
合板ライン用エッジャー、スライドテーブルソー、テーブルソー
材料:
合板
応用:
合板生産ラインでのエッジトリミングと定寸切断用に設計されています。

OEM/ODM用材料およびプロセス

台金材質:
75Cr1/80CrV2/SKS51
チップ材質:
超硬合金
膨張スロット:
銅プラグあり・なしを選択可能
表面処理:
研磨仕上げまたはクロムめっき
テンションリング:
外周露出型または内蔵型
防振設計:
防振スロット、または在槽内填充热塑性聚氨酯(TPU)

共通仕様

コードD 外径(mm)B 切断幅(mm)b 台金厚(mm)d 穴径(mm)Z 歯数歯形ピンホールα フック角(°)
PW5P02512553.22.225.4100ATB15
PW5P02522553.22.225.41003L1R15
PW5P02532553.22.225.41003R1L15
PW5P02542553.22.225.4120ATB15
PW5P02552553.22.225.41203L1R15
PW5P02562553.22.225.41203R1L15
PW5P02572553.42.425.4100ATB15
PW5P02582553.42.425.4120ATB15
PW5P03013003.22.225.4100ATB15
PW5P03023003.22.225.41003L1R15
PW5P03033003.22.225.41003R1L15
PW5P03043003.22.230100ATB15
PW5P03053003.22.2301003L1R15
PW5P03063003.22.2301003R1L15
PW5P03073003.22.260100ATB15
PW5P03083003.22.2601003L1R15
PW5P03093003.22.2601003R1L15
PW5P030A3003.22.225.4120ATB15
PW5P030B3003.22.225.41203L1R15
PW5P030C3003.22.225.41203R1L15
PW5P030D3003.22.230120ATB15
PW5P030E3003.22.2301203L1R15
PW5P030F3003.22.2301203R1L15
PW5P030G3003.22.260120ATB15
PW5P030H3003.22.2601203L1R15
PW5P030I3003.22.2601203R1L15
PW5P030J3053.22.265100ATB15
PW5P030K3053.22.265120ATB15
PW5P030L3053.42.465100ATB15
PW5P030M3053.42.465120ATB15
  • 仕様はお客様の要件に合わせてカスタマイズできます。

主な用途

  • 自動合板生産ラインで、湿潤板または熱圧後の合板の四辺を複数の丸鋸刃で切りそろえ、直角で正確な寸法に仕上げる工程。
  • 合板生産ラインで原板を完成品寸法へ定寸切断する工程。
  • 家具、床材、建築部材メーカーにおける、スライドテーブルソーやテーブルソーを使用した合板の二次加工。
  • 普通合板、フィルムフェイス合板、メラミン化粧合板など、単板を接着した木質パネルに適しています。

主な性能上の特長

  • 樹脂分の多い合板接着層に合わせた歯形と超硬材種により、一般的な丸鋸刃で起こりやすい接着剤の付着、粗い切断面、バリ、早期摩耗を抑えます。
  • 台金と歯側面の付着防止処理(研磨仕上げまたはクロムめっき)が樹脂の付着を抑え、生産中の刃先を清浄に保ちます。
  • ATB、3L1R、3R1Lの歯形を用意し、送り方向、パネル構造、必要な切断面品質に合わせて選定できます。
  • TPU充填を選択できる防振膨張スロットと精密なテンショニングにより、高速回転する合板ライン用トリミングソーでも安定性を維持し、騒音を低減します。
  • 精密研削した超硬チップは再研磨間の切れ味を長く保ち、大量生産における切断当たりの工具コストを抑えます。

このチップソーで解決できる課題

  • 台金や刃先への接着剤・樹脂の堆積による、粗い切断面、毛羽立ち、焼け。
  • 硬い接着層と軟らかい単板層が交互に現れることで生じる歯の早期摩耗や欠損。
  • 高速トリミングラインで頻繁なソー交換が必要となり、停止時間が増える問題。
  • エッジ品質不良による不良率上昇や、定寸切断後の追加研磨・仕上げ作業。

使用上の注意

  • パネル厚さと接着剤量に合わせて適度な送り速度を使用してください。送りが遅すぎると刃先の滞留時間が増え、樹脂の堆積が進みます。
  • 樹脂が硬化してアンバランスや振動を起こす前に、樹脂溶解剤で丸鋸刃を定期的に清掃してください。
  • 計画的に再研磨してください。摩耗した刃は発熱を増やし、樹脂付着と切断端の剥離リスクを高めます。
  • ライン用トリミングソーの主軸振れとクランプ面の平面度を点検してください。わずかな偏心も高速回転時には不均一な歯の摩耗につながります。