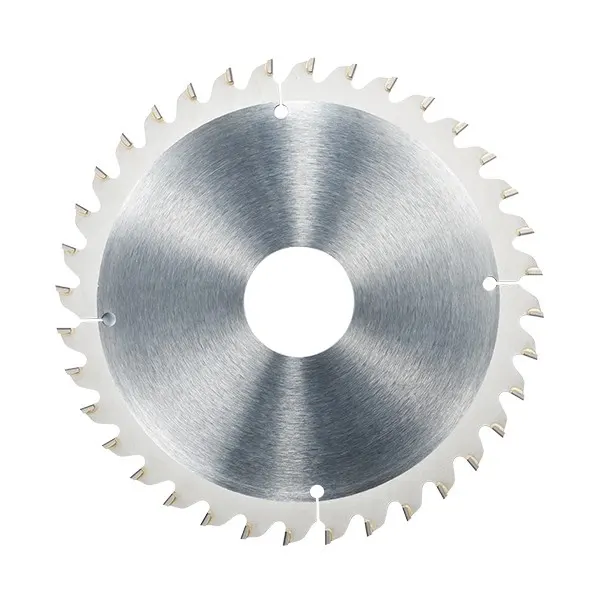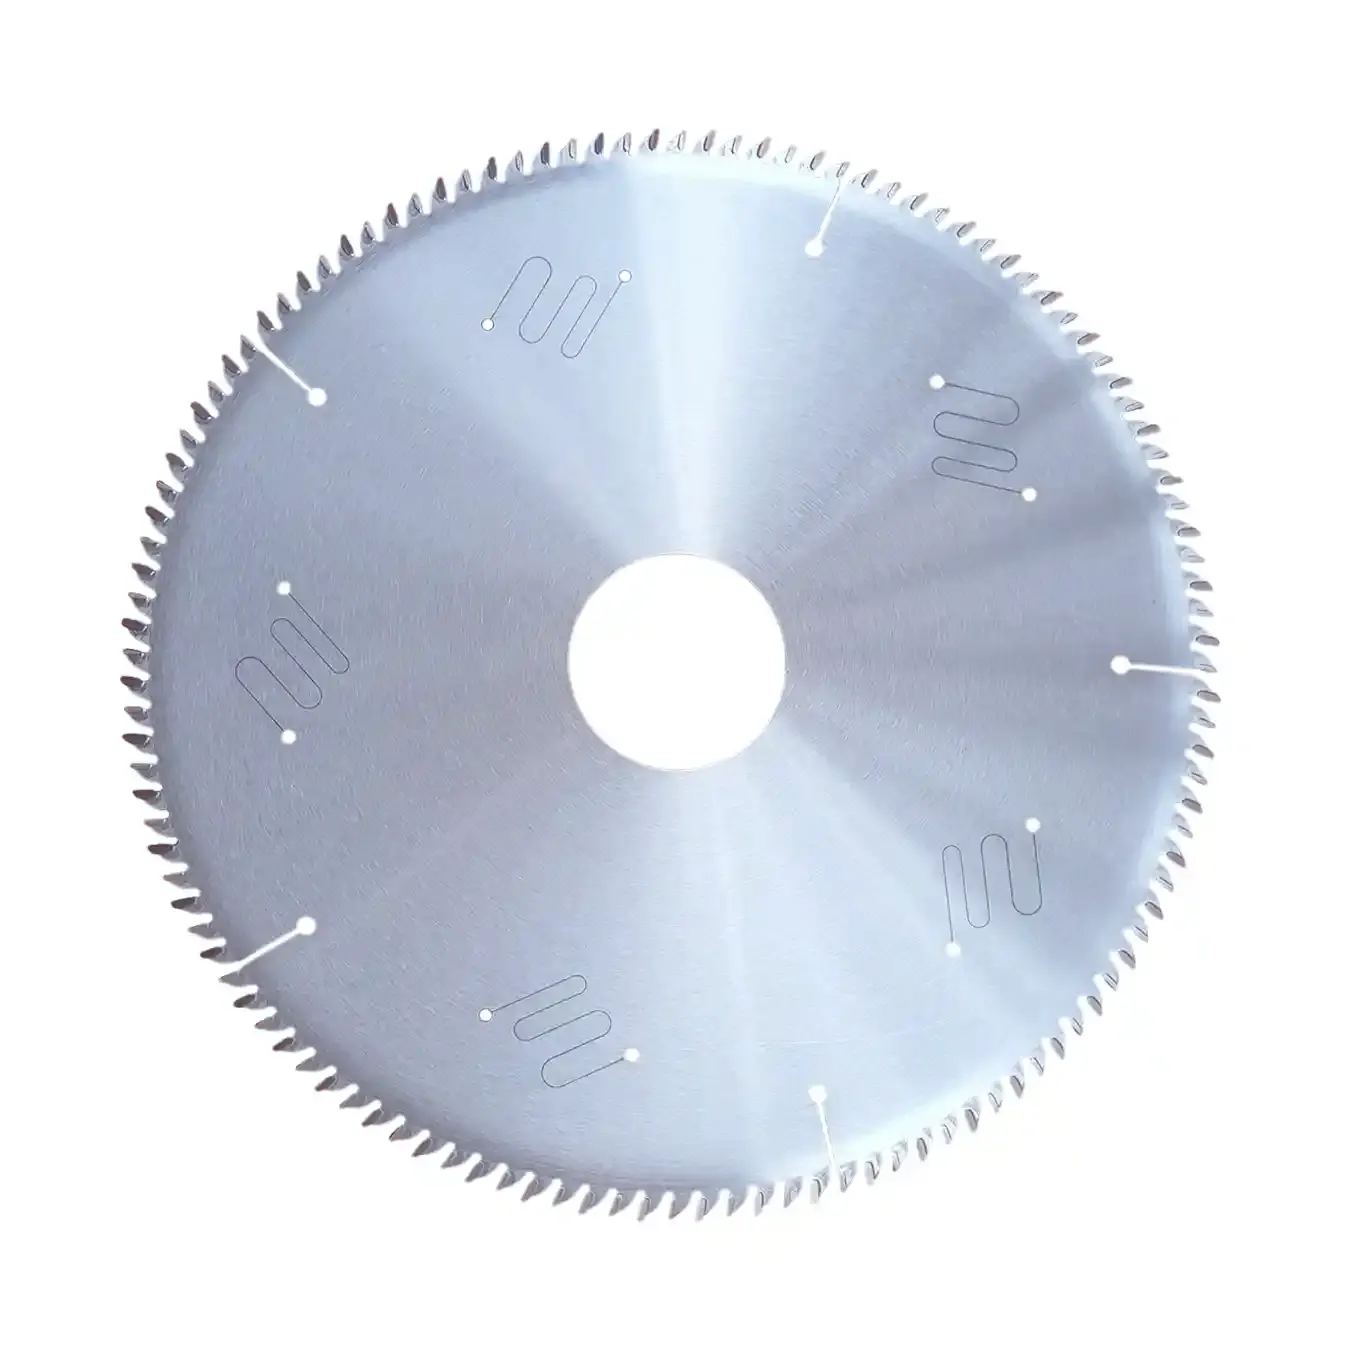
Типичные области применения
- Торцовка на автоматизированных производственных линиях фанеры, где несколько пильных дисков одновременно обрезают все четыре кромки сырых или горячепрессованных фанерных плит, придавая им точные размеры.
- Форматирование (раскрой в размер) на производственных линиях фанеры — разрезка полноформатных листов на готовые размеры.
- Последующая обработка фанеры — форматная раскройка на форматно-раскроечных и циркулярных станках у производителей мебели, напольных покрытий и строительных компонентов.
- Подходит для стандартной фанеры, ламинированной (пленочной) фанеры, фанеры с меламиновым покрытием и других плитных материалов на основе склеенного шпона.
Основные преимущества
- Геометрия зубьев и марка твёрдого сплава оптимизированы с учётом богатых смолой клеевых швов фанеры — это предотвращает налипание смолы, которое у стандартных пильных дисков вызывает шероховатость поверхности реза, заусенцы и преждевременный износ кромок.
- Антиадгезионная обработка поверхности (полировка или хромирование) корпуса диска и боковых граней зубьев снижает прилипание смолы и сохраняет чистоту режущей кромки на протяжении всей производственной смены.
- Профили зубьев ATB, 3L1R и 3R1L подбираются под направление подачи, конструкцию плиты и требуемое качество поверхности реза на производственных линиях и оборудовании для последующей обработки.
- Антивибрационные компенсационные прорези с опциональным заполнением TPU и прецизионное натяжение диска обеспечивают стабильность при высоких оборотах, характерных для торцовочного оборудования производственных линий, — это гарантирует стабильное качество реза и снижает уровень шума.
- Прецизионно-заточенные твёрдосплавные напайки дольше сохраняют остроту между циклами переточки, снижая себестоимость реза в высокопроизводительных производственных условиях.
Какие проблемы решает этот пильный диск
- Налипание смолы и клея на корпус и режущие кромки диска, что приводит к шероховатой поверхности реза, ворсистым кромкам и подгоранию.
- Преждевременный износ или выкрашивание зубьев из-за чередования твёрдых клеевых швов и мягких слоёв шпона в конструкции фанеры.
- Значительные простои из-за частой замены дисков на высокоскоростных производственных торцовочных агрегатах, работающих в непрерывном режиме.
- Низкое качество кромок, увеличивающее процент брака или требующее дополнительного шлифования и отделки после раскройки.
Рекомендации по применению
- Подбирайте скорость подачи с учётом толщины плиты и содержания клея — слишком низкая скорость увеличивает время контакта с режущей кромкой и ускоряет налипание смолы.
- Регулярно очищайте пильный диск растворителем для смолы, чтобы удалять смоляные отложения до их затвердевания — иначе возможны разбалансировка и вибрация.
- Придерживайтесь графика переточки — затупившийся пильный диск выделяет больше тепла, что ускоряет адгезию смолы и повышает риск расслоения кромки реза.
- Проверяйте биение шпинделя и плоскостность зажима на торцовочных агрегатах производственных линий: даже незначительное отклонение усиливается при высоких оборотах и вызывает неравномерный износ зубьев.