
· Cutek-Team · Kaufratgeber · 8 Min. Lesezeit
Was ist ein Kreissägeblatt? Bauarten nach Werkstoff und Konstruktion
Eine praxisnahe Einführung in Kreissägeblätter aus Werkzeugstahl, HSS und Vollhartmetall sowie in HM-, Cermet- und PKD-bestückte Ausführungen.

Ein Kreissägeblatt ist ein rundes, rotierendes Schneidwerkzeug mit Zähnen am äußeren Umfang. Es wird auf einer Maschine aufgenommen und mit hoher Drehzahl angetrieben, um ein Werkstück entlang einer kontrollierten Schnittbahn zu trennen. Je nach Ausführung schneidet ein Kreissägeblatt Stahl, Aluminium, Holz, Kunststoffe, Verbundwerkstoffe und weitere industrielle Werkstoffe.
Vereinfacht gesagt trägt der Blattkörper die Schneiden, die Zähne greifen nacheinander in das Werkstück ein und die Maschine steuert Drehzahl und Vorschub. Industrie-Kreissägeblätter sind für wiederholgenaue Schnitte auf Produktionsanlagen ausgelegt, von CNC-Sägen und Plattenaufteilsägen bis zu Kaltkreissägen, Rohrwerken und Aluminium-Strangpresslinien.
Ein wesentlicher Unterschied zwischen Kreissägeblättern liegt im Schneidstoff. Manche Blätter bestehen vollständig aus einem Werkstoff. Andere kombinieren einen zähen Stahlkörper mit eingelöteten oder mechanisch befestigten Schneiden aus einem härteren Material. Dieser Aufbau beeinflusst Härte, Zähigkeit, Wärmebeständigkeit, Standzeit, Schnittfläche, Instandhaltung und Kosten pro Schnitt.
Aufbau eines Kreissägeblatts
Die meisten Industrie-Kreissägeblätter besitzen drei Funktionsbereiche:
- Blattkörper: Die Scheibe, welche die Zähne trägt und auf der Maschinenspindel sitzt. Körperdicke, Vorspannung, Auswuchtung und Planlauf beeinflussen Stabilität und Schwingungsverhalten.
- Zähne oder Schneiden: Der Bereich, der in das Werkstück eindringt und die Schnittfuge erzeugt. Zahnform, Zähnezahl, Spanwinkel und Freiwinkel bestimmen Spanbildung und Spanabfuhr.
- Bohrung und Aufnahmeelemente: Mittelbohrung, Nuten, Mitnehmerbohrungen oder Flanschflächen übertragen das Drehmoment der Maschine auf das Blatt.
Der Blattdurchmesser ist wesentlich größer als die Stammblattdicke. Deshalb muss ein Industrieblatt bei hoher Drehzahl seitlicher Auslenkung widerstehen. Ein dünnes Blatt reduziert Materialverlust und Schnittkraft, während ein dickerer Körper bei schweren Schnitten meist mehr Steifigkeit bietet. Die passende Abstimmung hängt von Maschine, Werkstück, Durchmesser, Schnittbreite und Schnittparametern ab.
Zwei grundlegende Konstruktionsarten
Kreissägeblätter lassen sich zunächst in einteilige und bestückte Kreissägeblätter unterteilen.
Einteilige Kreissägeblätter
Ein einteiliges Blatt besteht überwiegend aus einem Werkstoff; die Zähne werden direkt in den Blattkörper geschliffen. Separate Hartmetall-, Cermet- oder Diamantschneiden sind nicht eingelötet. Das Blatt kann als Ganzes nachgeschärft werden, doch der eingesetzte Werkstoff muss sowohl die Festigkeit des Körpers als auch die Verschleißfestigkeit der Zähne bereitstellen.
Zu den üblichen einteiligen Ausführungen zählen Werkzeugstahl-, HSS- und Vollhartmetall-Kreissägeblätter.
Bestückte Kreissägeblätter
Ein bestücktes Blatt verbindet einen Stahlkörper mit separaten Schneiden. Der Körper liefert Zähigkeit, Elastizität und Schwingungsdämpfung; die Schneiden stellen Härte oder Wärmebeständigkeit an der Schnittkante bereit. Sie können aus Wolframkarbid-Hartmetall, Cermet oder PKD bestehen und werden meist in vorbereitete Zahnsitze eingelötet.
So lassen sich Blattkörper und Schneide unabhängig optimieren. Auf diesem Prinzip beruhen zahlreiche produktive HM/TCT-, Cermet- und PKD-Kreissägeblätter.
Gängige Kreissägeblatt-Typen nach Werkstoff
1. Kreissägeblätter aus Werkzeugstahl

Ein einteiliges Kreissägeblatt aus Werkzeugstahl wird aus Kohlenstoffstahl oder niedriglegiertem Werkzeugstahl gefertigt; die Zähne werden direkt in die Scheibe geschliffen. „Werkzeugstahlblatt“ bezeichnet hier ein konventionelles einteiliges Stahlblatt und nicht die höher legierten HSS-Sorten im nächsten Abschnitt.
Werkzeugstahlblätter sind wirtschaftlich und vergleichsweise einfach herzustellen. Sie eignen sich für mäßige Schnittgeschwindigkeiten, Belastungen und Verschleißanforderungen, etwa für ausgewählte Holzschnitte, leichte mechanische Trennaufgaben oder Anwendungen mit häufigem Austausch beziehungsweise Nachschärfen. Wärmebeständigkeit und Standzeit liegen im Allgemeinen unter denen von HSS- oder hartmetallbestückten Blättern; für die schnelle industrielle Metallzerspanung sind sie daher keine Universallösung.
2. HSS-Kreissägeblätter

HSS bedeutet Schnellarbeitsstahl und bezeichnet eine Gruppe hochlegierter Werkzeugstähle, die bei erhöhten Schnitttemperaturen eine nutzbare Härte behalten. HSS-Kreissägeblätter bestehen durchgehend aus HSS; manche Ausführungen erhalten zusätzlich PVD-Beschichtungen wie TiN, TiAlN oder CrN, um Reibungs- und Verschleißverhalten zu verbessern.
Gegenüber konventionellem Werkzeugstahl bietet HSS eine höhere Warmhärte und Verschleißfestigkeit bei weiterhin brauchbarer Zähigkeit. HSS-Blätter werden häufig zum Kalttrennen von Metall, Rohren und Profilen sowie für andere eisenhaltige Werkstücke eingesetzt. Solange Blattkörper und Zahngeometrie intakt sind, lassen sie sich in der Regel mehrfach nachschärfen.
HSS ist nicht gleichbedeutend mit jedem Werkzeugstahlblatt. Es handelt sich um eine leistungsfähigere Untergruppe, deren Legierung und Wärmebehandlung auf höhere Schnitttemperaturen und -geschwindigkeiten ausgelegt sind.
3. Vollhartmetall-Kreissägeblätter
Ein Vollhartmetall-Kreissägeblatt besteht in seiner Schneidstruktur vollständig aus gesintertem Hartmetall und besitzt keinen Stahlkörper mit eingelöteten Schneiden. Hartmetall bietet sehr hohe Härte, Steifigkeit und Verschleißfestigkeit, ist jedoch spröder und weniger tolerant gegenüber Stößen oder Maschinenschwingungen als Stahl.
VHM-Blätter werden deshalb gezielt eingesetzt, häufig bei kleinen Durchmessern, Präzisionsschlitzen, Mikrobearbeitung, Leiterplatten oder elektronischen Werkstoffen und dort, wo Maßhaltigkeit wichtiger als Stoßfestigkeit ist. Eine steife Maschine, geringer Spindelrundlauf und kontrollierte Schnittbedingungen sind nötig, um Ausbrüche oder Blattbruch zu vermeiden.
4. Hartmetallbestückte TCT-Kreissägeblätter
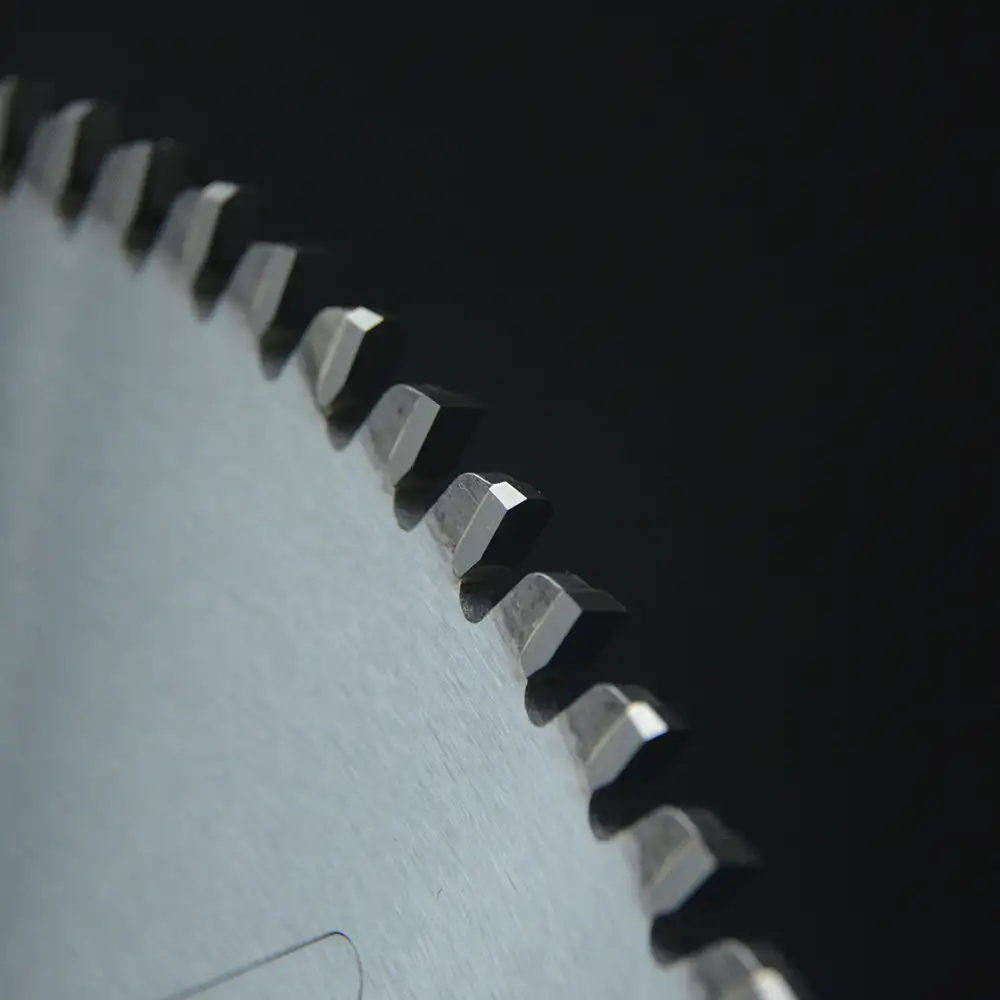
TCT steht für Tungsten Carbide Tipped, also wolframkarbidbestückt. Ein HM/TCT-Kreissägeblatt besitzt einen Stahlkörper mit einzeln eingelöteten Hartmetallschneiden. Der Stahlkörper liefert Zähigkeit und Dämpfung, während die Hartmetallzähne eine harte, verschleißfeste Schneide bilden.
HM-bestückte Blätter sind die vielseitigste Kategorie industrieller Kreissägeblätter. Sie schneiden Aluminium und andere Nichteisenmetalle, Massivholz, Holzwerkstoffplatten, Kunststoffe und zahlreiche allgemeine Anwendungen. Hartmetallsorte und Zahngeometrie müssen zum Werkstück passen: Eine Geometrie für Aluminium ist nicht automatisch für Stahl oder abrasive Verbundplatten geeignet.
Kreissägeblätter für Aluminium arbeiten beispielsweise häufig mit positivem Spanwinkel und einer Zahnform für sicheren Spanauswurf. Bei Holz und Plattenwerkstoffen kommen etwa Wechselzahn, Trapez-Flachzahn oder weitere Geometrien zum Einsatz, um Schnittgüte und Kantenausbruch auszubalancieren.
5. Cermet-Kreissägeblätter
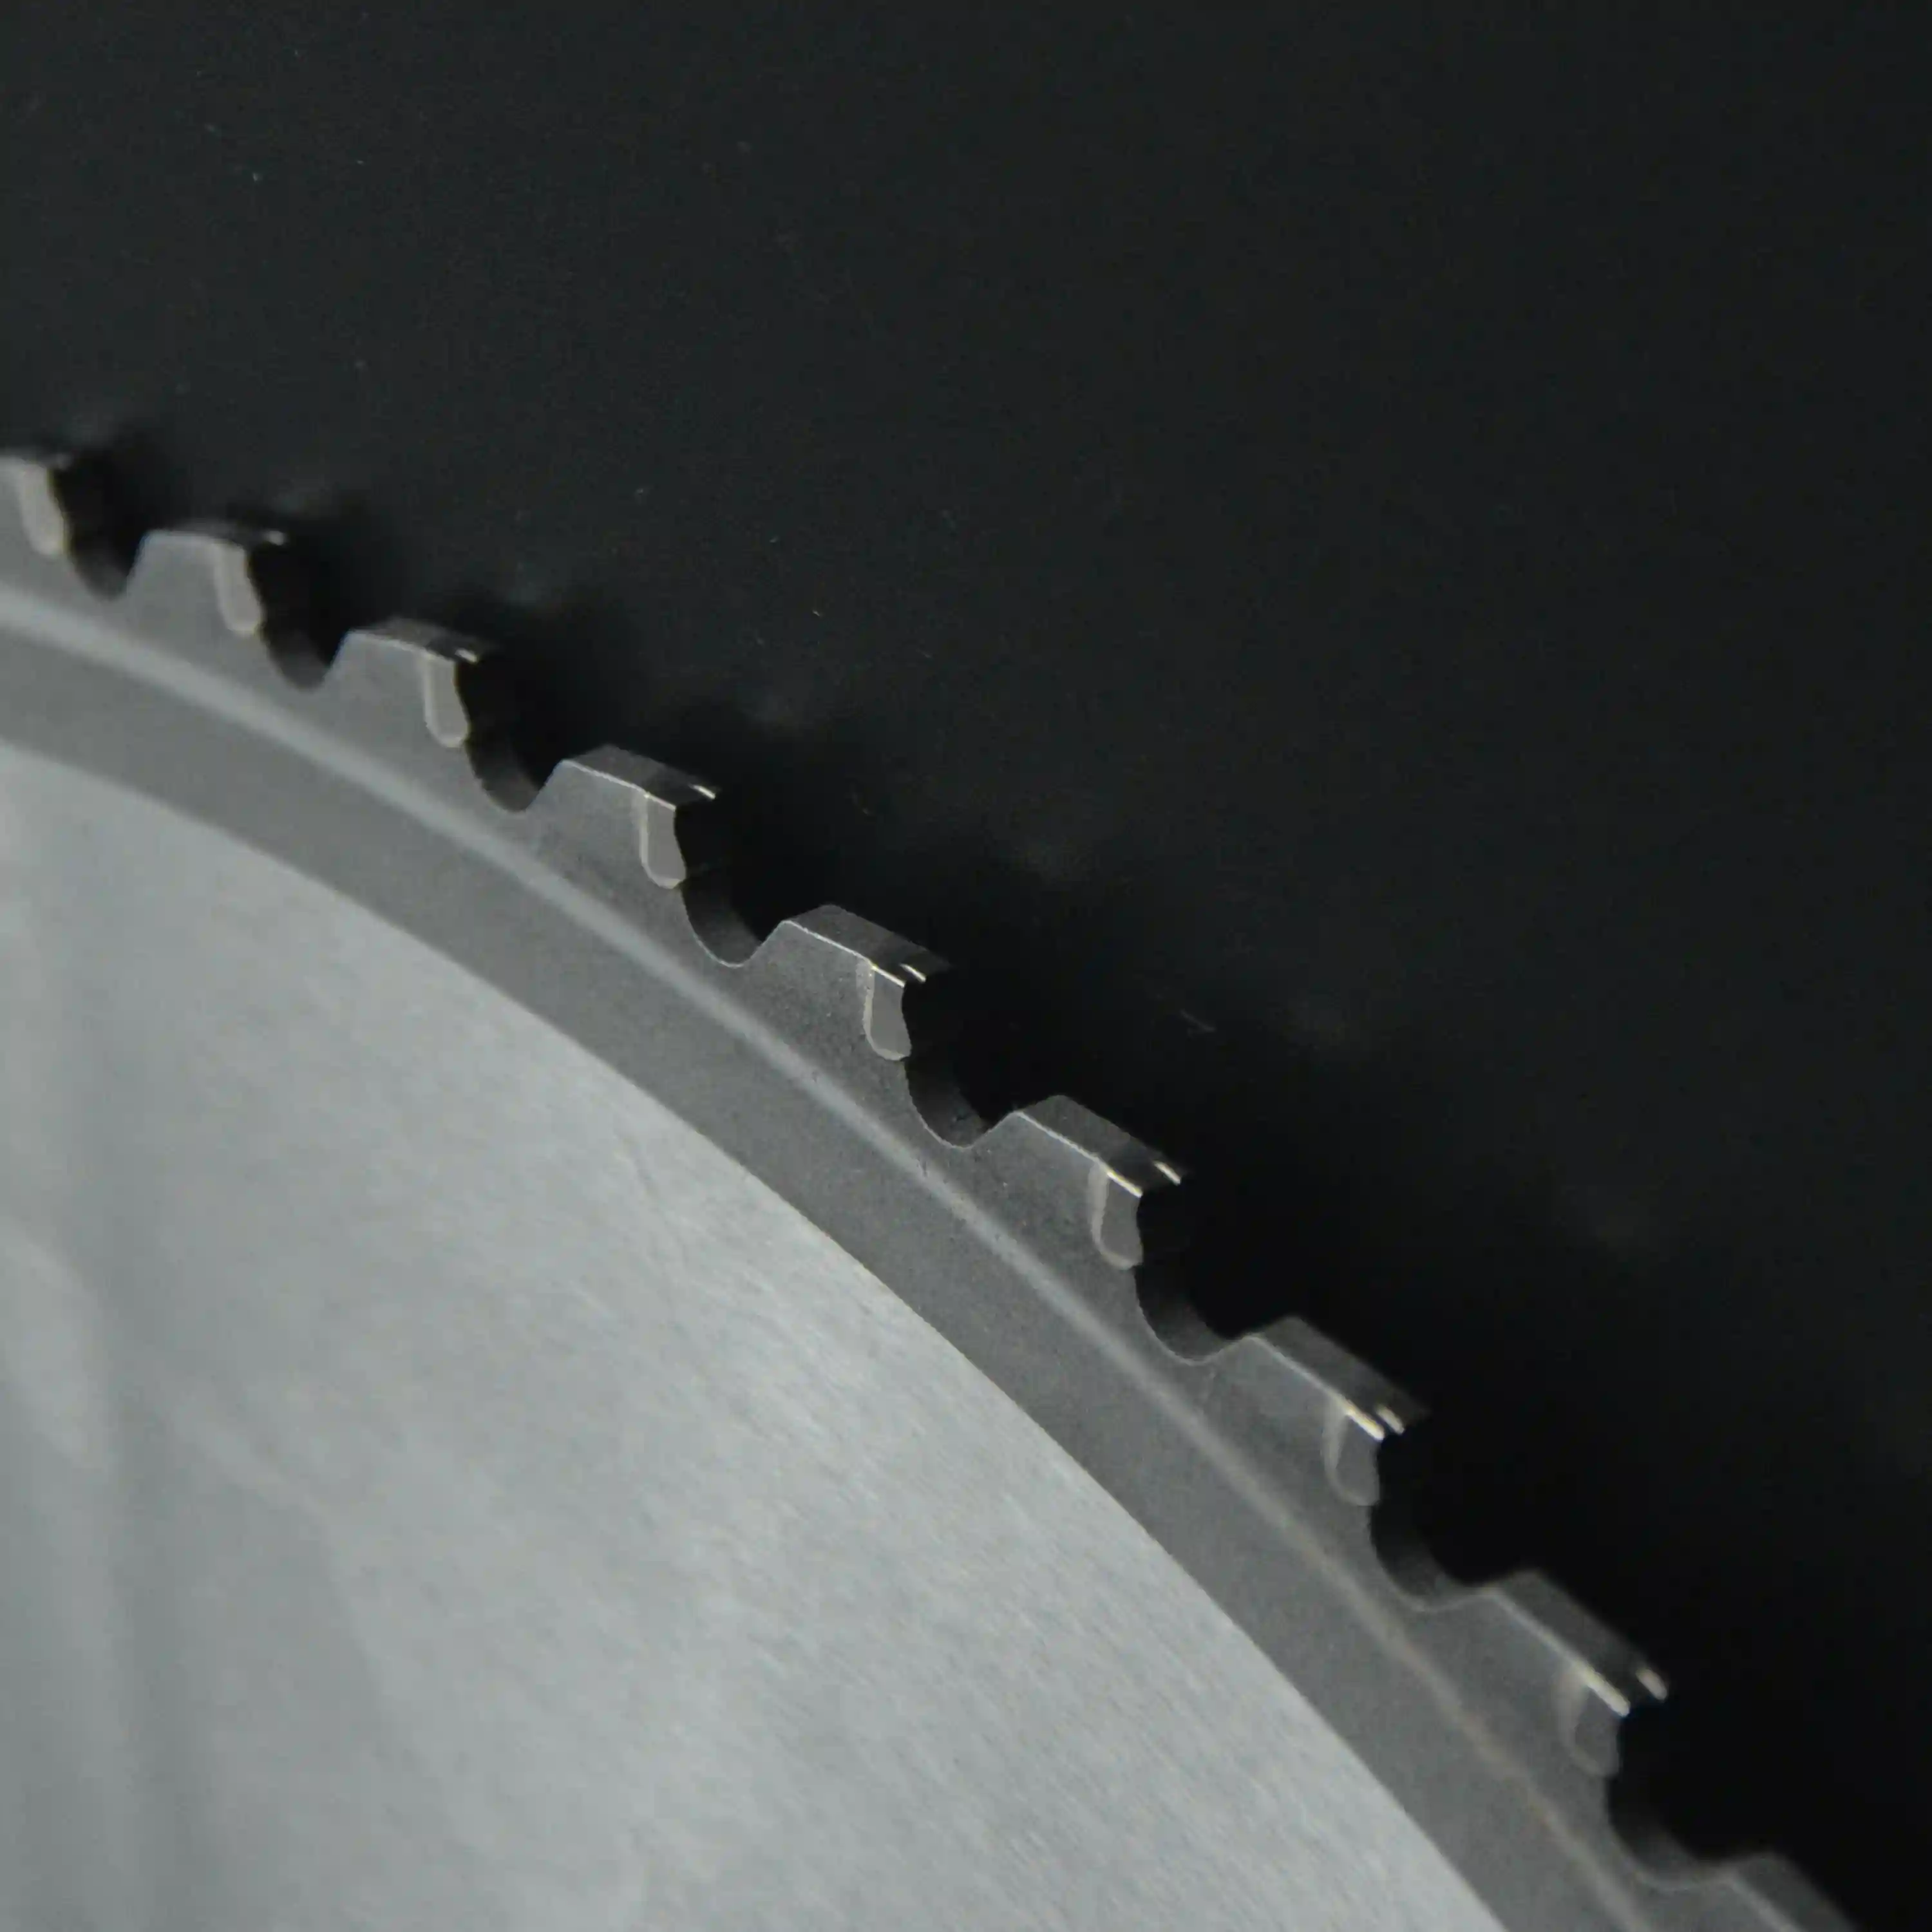
Cermet ist ein Schneidstoffverbund aus keramischen Phasen wie Titankarbid oder Titannitrid und einem metallischen Binder. Bei einem Cermet-Kreissägeblatt werden Cermet-Schneiden auf einen legierten Stahlkörper gelötet.
Cermet kann hohe Oxidationsbeständigkeit bei Temperatur und geringe chemische Affinität zu Eisen bieten. Dadurch eignet es sich für das produktive trockene oder minimalgeschmierte Trennen von Kohlenstoffstahl, Baustahl und weiteren Eisenwerkstoffen. Bei abgestimmter Maschine, Werkstückspannung und Schnittparametern sind saubere Schnittflächen und lange Standzeiten möglich.
Cermet ist härter und warmfester als viele herkömmliche Hartmetallsorten, kann aber empfindlicher auf harte Schläge oder unterbrochenen Schnitt reagieren. Eine stabile Maschine, genaue Einrichtung und geeignete Zahngeometrie sind besonders wichtig.
6. PKD-Kreissägeblätter
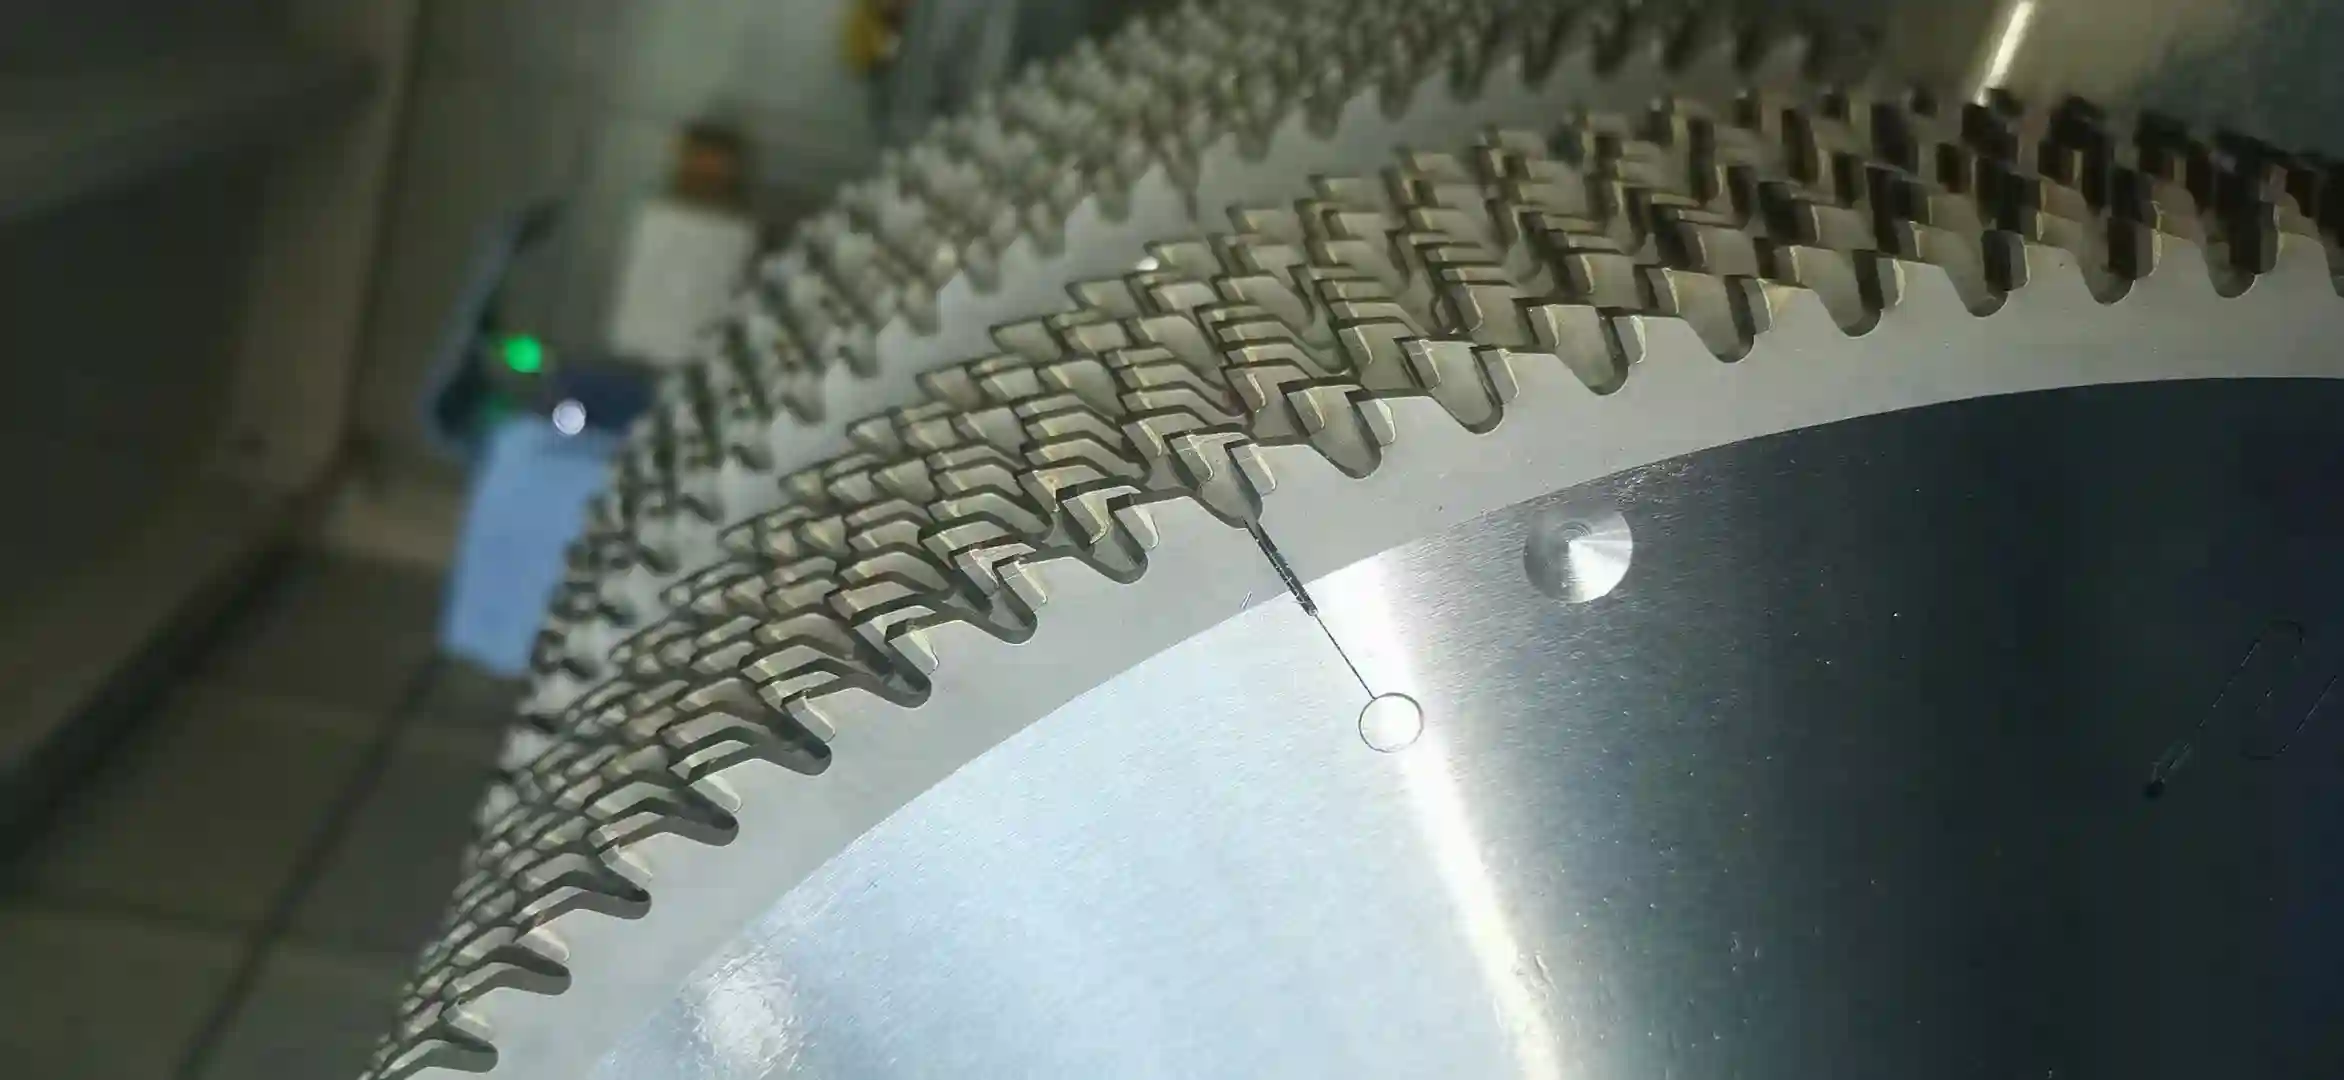
PKD, international PCD, bedeutet polykristalliner Diamant. Bei einem PKD-Kreissägeblatt werden synthetische Diamantkörner zu einer Schneidschicht gesintert, meist von einem Hartmetallsubstrat getragen und auf den Stahlkörper gelötet.
PKD besitzt außergewöhnliche Verschleißfestigkeit an stark abrasiven Nichteisen- und Nichtmetallwerkstoffen. Typische Anwendungen sind Faserzement- und Kalziumsilikatplatten, kohlenstofffaserverstärkte Verbunde, hochdichte Laminate, abrasive Aluminiumlegierungen und weitere Werkstoffe, die konventionelles Hartmetall schnell verschleißen. PKD kommt auch bei bestimmten Aluminium- und thermisch getrennten Profilen zum Einsatz, wenn eine lange stabile Schneidenstandzeit gefragt ist.
Der höhere Anschaffungspreis kann sich rechnen, wenn lange Standzeit, weniger Werkzeugwechsel und konstante Produktion wichtiger als der Stückpreis sind. Die tatsächliche Standzeit hängt von Werkstück, Verunreinigungen, Maschinenstabilität, Zahnform, Schnittwerten und Nachschärfprozess ab. Pauschale Aussagen wie ein stets festes Vielfaches gegenüber TCT sind daher mit Vorsicht zu behandeln.
Werkstoffvergleich für Kreissägeblätter
| Blatttyp | Hauptaufbau | Wichtigste Vorteile | Typische Anwendungen |
|---|---|---|---|
| Werkzeugstahl | Einteiliger Körper aus Kohlenstoff- oder niedriglegiertem Werkzeugstahl | Geringe Kosten, einfaches Nachschärfen, brauchbare Zähigkeit | Leichte Holz- und mechanische Trennaufgaben |
| HSS | Einteiliger Schnellarbeitsstahlkörper | Warmhärte, Verschleißfestigkeit, mehrfaches Nachschärfen | Stahlrohre, Profile und Metalltrennen bei mittlerem Tempo |
| Vollhartmetall | Monolithisches gesintertes Hartmetall | Hohe Steifigkeit, Härte und Präzision | Kleine Präzisionsschnitte und Sonderwerkstoffe |
| HM/TCT | Stahlkörper mit Hartmetallschneiden | Vielseitig, zäh, breite Werkstoffpalette | Aluminium, Holz, Platten, Kunststoffe und allgemeine Industrieschnitte |
| Cermet | Stahlkörper mit Cermet-Schneiden | Wärmebeständigkeit und saubere Eisenmetallschnitte | Kohlenstoffstahl, Baustahl und produktives Kaltsägen |
| PKD/PCD | Stahlkörper mit polykristallinen Diamantschneiden | Sehr hohe Abrasionsbeständigkeit | Faserzement, Laminate, Verbunde und abrasives Aluminium |
Weitere Auswahlkriterien
Der Schneidstoff ist nur der Ausgangspunkt. Folgende Faktoren können die Schnittleistung ebenso stark beeinflussen.
Zahngeometrie und Zähnezahl
Die Zahnform steuert Eintritt, Spanaufteilung und Austritt der Schneide. Übliche Geometrien sind Wechselzahn (ATB), Flachzahn (FTG) und Trapez-Flachzahn (TCG). Die Zähnezahl beeinflusst Spanlast und Oberfläche: Mehr Zähne können die Oberfläche verbessern und kleinere Späne erzeugen, weniger Zähne schaffen in bestimmten Anwendungen mehr Spanraum und höhere Produktivität.
Schnittbreite und Blattdicke
Die Schnittfuge ist die vom Blatt entfernte Materialbreite. Eine dünne Fuge reduziert Materialverlust, Maschinenlast und Abfall, was bei wertvollem Aluminium oder Holz wichtig ist. Ein dickerer Körper und eine breitere Fuge können schweren Schnitten mehr Stabilität geben. Das Blatt muss dennoch zu Spindel, Schutzhaube, Flanschen und Vorschubsystem passen.
Maschinensteifigkeit, Geschwindigkeit und Vorschub
Der Schneidstoff kann eine ungeeignete Maschine nicht ausgleichen. Spindelrundlauf, Flanschzustand, Werkstückspannung, Schnittgeschwindigkeit, Vorschub, Kühlung oder Minimalmengenschmierung und Spanabfuhr bestimmen die Standzeit mit. Hochleistungsblätter benötigen eine stabile Einrichtung und Schnittwerte, die Zahnbelastung und Wärme im vorgesehenen Bereich halten.
Werkstück und Produktionsziel
Zu berücksichtigen sind Härte, Abrasivität, Querschnitt, Wandstärke, gewünschte Schnittfläche, Menge und zulässige Kosten pro Schnitt. Für eine Werkstatt mit wechselnden Materialien kann ein vielseitiges HM-Blatt sinnvoll sein; auf einer Großserienlinie für abrasive Platten ist PKD unter Umständen wirtschaftlicher. Eine spezielle Linie für Eisenwerkstoffe kann besser mit Cermet oder HSS arbeiten.
Zusammenfassung
Ein Kreissägeblatt ist ein rundes, gezahntes Schneidwerkzeug, das bei hoher Drehzahl Material abträgt. Zu den wichtigsten Werkstoffklassen gehören einteilige Werkzeugstahl-, HSS- und Vollhartmetallblätter sowie bestückte HM/TCT-, Cermet- und PKD-Blätter. Jede Ausführung setzt andere Schwerpunkte bei Härte, Zähigkeit, Wärmebeständigkeit, Standzeit, Wartung und Kosten.
Die richtige Wahl hängt nicht allein vom Schneidstoff ab. Blattaufbau und Zahngeometrie müssen zu Werkstück, Maschine, Schnittparametern, Oberflächenziel und Produktionsmenge passen. Wenn Sie ein Kreissägeblatt für Aluminium, Stahl, Holz, Kunststoff oder Verbundwerkstoff auswählen möchten, senden Sie Ihre Werkstoff- und Anlagendaten an das Engineering-Team von Cutek.


