
· Cutek Team · Hướng dẫn mua hàng · 9 phút đọc
Lưỡi cưa đĩa là gì? Các loại theo vật liệu và kết cấu
Hướng dẫn cơ bản về lưỡi cưa đĩa bằng thép dụng cụ, HSS, carbide nguyên khối, cùng các loại TCT, Cermet và PCD.

Lưỡi cưa đĩa là dụng cụ cắt quay hình tròn có các răng phân bố quanh vành ngoài. Lưỡi được lắp trên máy và quay ở tốc độ cao để cắt rời phôi bằng cách bóc vật liệu theo đường được kiểm soát. Tùy thiết kế, lưỡi có thể cắt thép, nhôm, gỗ, nhựa, composite và nhiều vật liệu công nghiệp khác.
Nói đơn giản, thân lưỡi đỡ các mép cắt, từng răng lần lượt đi vào phôi, còn máy điều khiển tốc độ và lượng chạy dao. Lưỡi cưa công nghiệp được thiết kế cho hoạt động cắt lặp lại trên máy cưa CNC, máy chia ván, máy cưa nguội, dây chuyền ống và dây chuyền ép đùn nhôm.
Một khác biệt quan trọng là vật liệu mép cắt. Một số lưỡi được làm hoàn toàn từ một vật liệu; số khác kết hợp thân thép dai với các mảnh cắt cứng hơn được hàn hoặc gá cơ khí. Kết cấu ảnh hưởng đến độ cứng, độ dai, khả năng chịu nhiệt, tuổi thọ, bề mặt, bảo trì và chi phí mỗi nhát cắt.
Cấu tạo của lưỡi cưa đĩa
Phần lớn lưỡi công nghiệp có ba khu vực chức năng:
- Thân lưỡi: đĩa mang răng và lắp lên trục chính. Chiều dày, ứng suất căng, cân bằng và độ phẳng ảnh hưởng đến ổn định và rung.
- Răng hoặc mép cắt: đi vào phôi và tạo mạch cưa. Hình học, số răng, góc trước và góc sau quyết định sự hình thành và thoát phoi.
- Lỗ tâm và chi tiết lắp: lỗ tâm, rãnh then, lỗ truyền động hoặc mặt bích truyền mô-men từ máy sang lưỡi.
Đường kính lớn hơn nhiều so với chiều dày thân, vì vậy lưỡi phải chống biến dạng ngang khi quay nhanh. Lưỡi mỏng giảm hao hụt và tải cắt, còn thân dày thường tăng độ cứng cho cắt nặng. Sự cân bằng phù hợp phụ thuộc máy, phôi, đường kính, chiều rộng mạch cưa và thông số.
Hai dạng kết cấu chính
Lưỡi được chia thành loại nguyên khối và gắn mảnh cắt.
Lưỡi cưa nguyên khối
Lưỡi nguyên khối chủ yếu làm từ một vật liệu, răng được mài trực tiếp trên thân. Không có mảnh carbide, Cermet hoặc kim cương hàn riêng. Có thể mài lại như một chi tiết, nhưng vật liệu phải đồng thời đảm bảo độ bền thân và chống mòn cho răng.
Các loại thông dụng gồm thép dụng cụ, HSS và carbide nguyên khối.
Lưỡi cưa gắn mảnh
Loại này kết hợp thân thép với mảnh cắt riêng. Thân cung cấp độ dai, đàn hồi và giảm rung; mảnh cung cấp độ cứng hoặc chịu nhiệt. Mảnh có thể là carbide vonfram, Cermet hoặc PCD và thường được hàn vào đế răng đã chuẩn bị.
Nhờ vậy thân và mép cắt được tối ưu độc lập. Đây là nền tảng của nhiều lưỡi TCT, Cermet và PCD năng suất cao.
Các loại phổ biến theo vật liệu
1. Lưỡi thép dụng cụ

Lưỡi thép dụng cụ nguyên khối làm từ thép carbon hoặc thép dụng cụ hợp kim thấp, với răng được mài trực tiếp trên đĩa. Thuật ngữ ở đây không bao gồm các mác HSS hợp kim cao hơn được trình bày sau.
Loại này kinh tế và dễ sản xuất. Nó phù hợp tốc độ, tải và yêu cầu mài mòn vừa phải, như một số công việc gỗ, cắt cơ khí nhẹ hoặc thay và mài thường xuyên. Khả năng chịu nhiệt và tuổi thọ thường thấp hơn HSS hoặc răng carbide, nên không phải giải pháp phổ quát cho cắt kim loại công nghiệp tốc độ cao.
2. Lưỡi cưa HSS

HSS là thép gió, nhóm thép dụng cụ hợp kim cao vẫn giữ độ cứng hữu ích ở nhiệt độ cắt cao. Lưỡi HSS làm hoàn toàn từ HSS; một số được phủ TiN, TiAlN hoặc CrN để cải thiện ma sát và chống mòn.
So với thép dụng cụ thông thường, HSS có độ cứng nóng và chống mòn tốt hơn trong khi vẫn đủ dai. Nó phổ biến trong cắt nguội kim loại, ống, profile và các phôi chứa sắt. Thường có thể mài lại nhiều lần khi thân và hình học còn sử dụng được.
HSS không đồng nghĩa với mọi thép dụng cụ, mà là phân nhóm hiệu năng cao được hợp kim hóa và nhiệt luyện cho nhiệt độ và tốc độ lớn hơn.
3. Lưỡi carbide nguyên khối
Toàn bộ kết cấu cắt làm từ carbide vonfram thiêu kết, không có thân thép và mảnh hàn. Vật liệu có độ cứng, độ cứng vững và chống mòn rất cao, nhưng giòn hơn và kém chịu va đập hoặc rung so với thép.
Vì vậy nó được dùng có chọn lọc cho đường kính nhỏ, xẻ rãnh chính xác, vi gia công, PCB và vật liệu điện tử, nơi độ chính xác quan trọng hơn khả năng chịu sốc. Cần máy cứng vững, độ đảo trục thấp và điều kiện được kiểm soát để tránh mẻ hoặc gãy.
4. Lưỡi cưa TCT
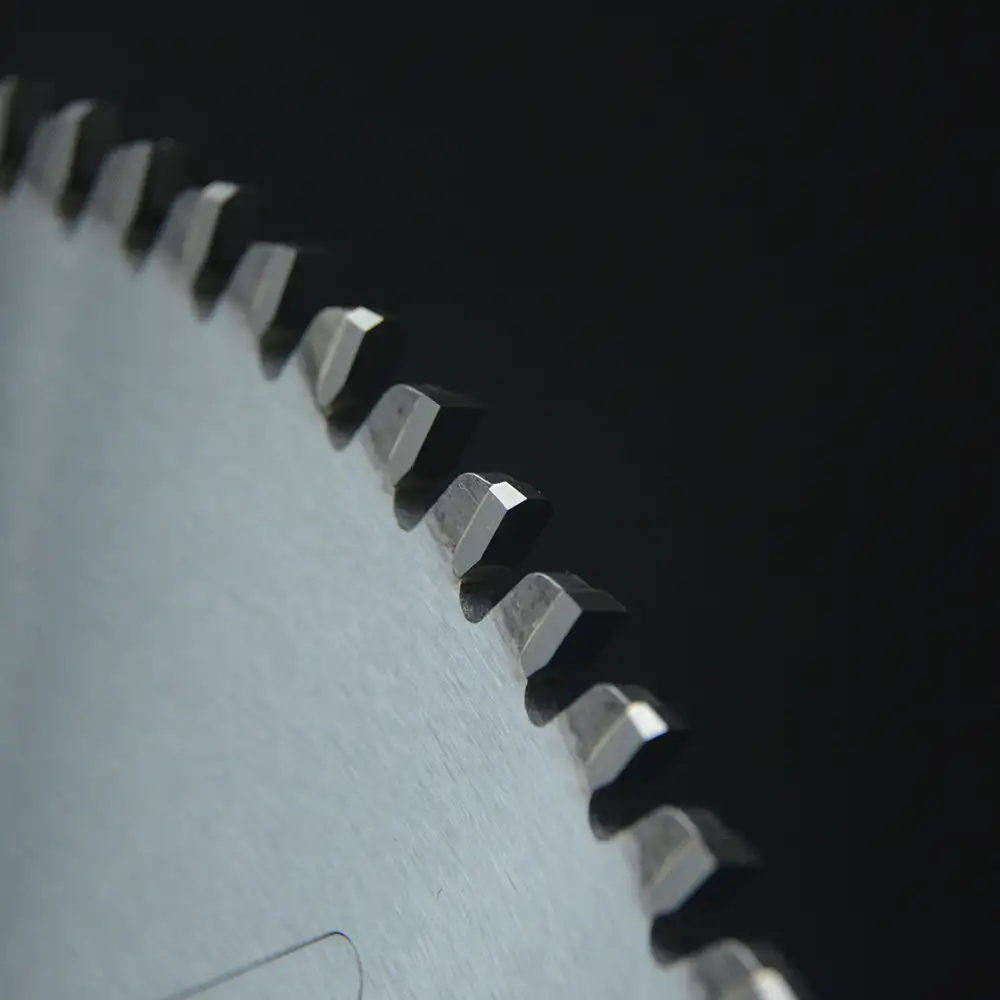
TCT là Tungsten Carbide Tipped, tức gắn răng carbide vonfram. Thân thép mang từng mảnh hợp kim cứng được hàn. Thép cung cấp độ dai và giảm rung, còn carbide tạo mép cứng và chống mòn.
TCT là nhóm công nghiệp linh hoạt nhất. Nó cắt nhôm và kim loại màu, gỗ đặc, ván gỗ, nhựa và nhiều vật liệu thông dụng. Mác carbide và hình học phải phù hợp phôi: răng cho nhôm chưa chắc phù hợp thép hoặc composite có tính mài mòn.
Lưỡi cưa đĩa cho nhôm thường dùng góc trước dương và hình học hỗ trợ thoát phoi. Với gỗ và ván, răng ATB, hình thang-phẳng hoặc dạng khác được dùng để cân bằng bề mặt và chống mẻ.
5. Lưỡi cưa Cermet
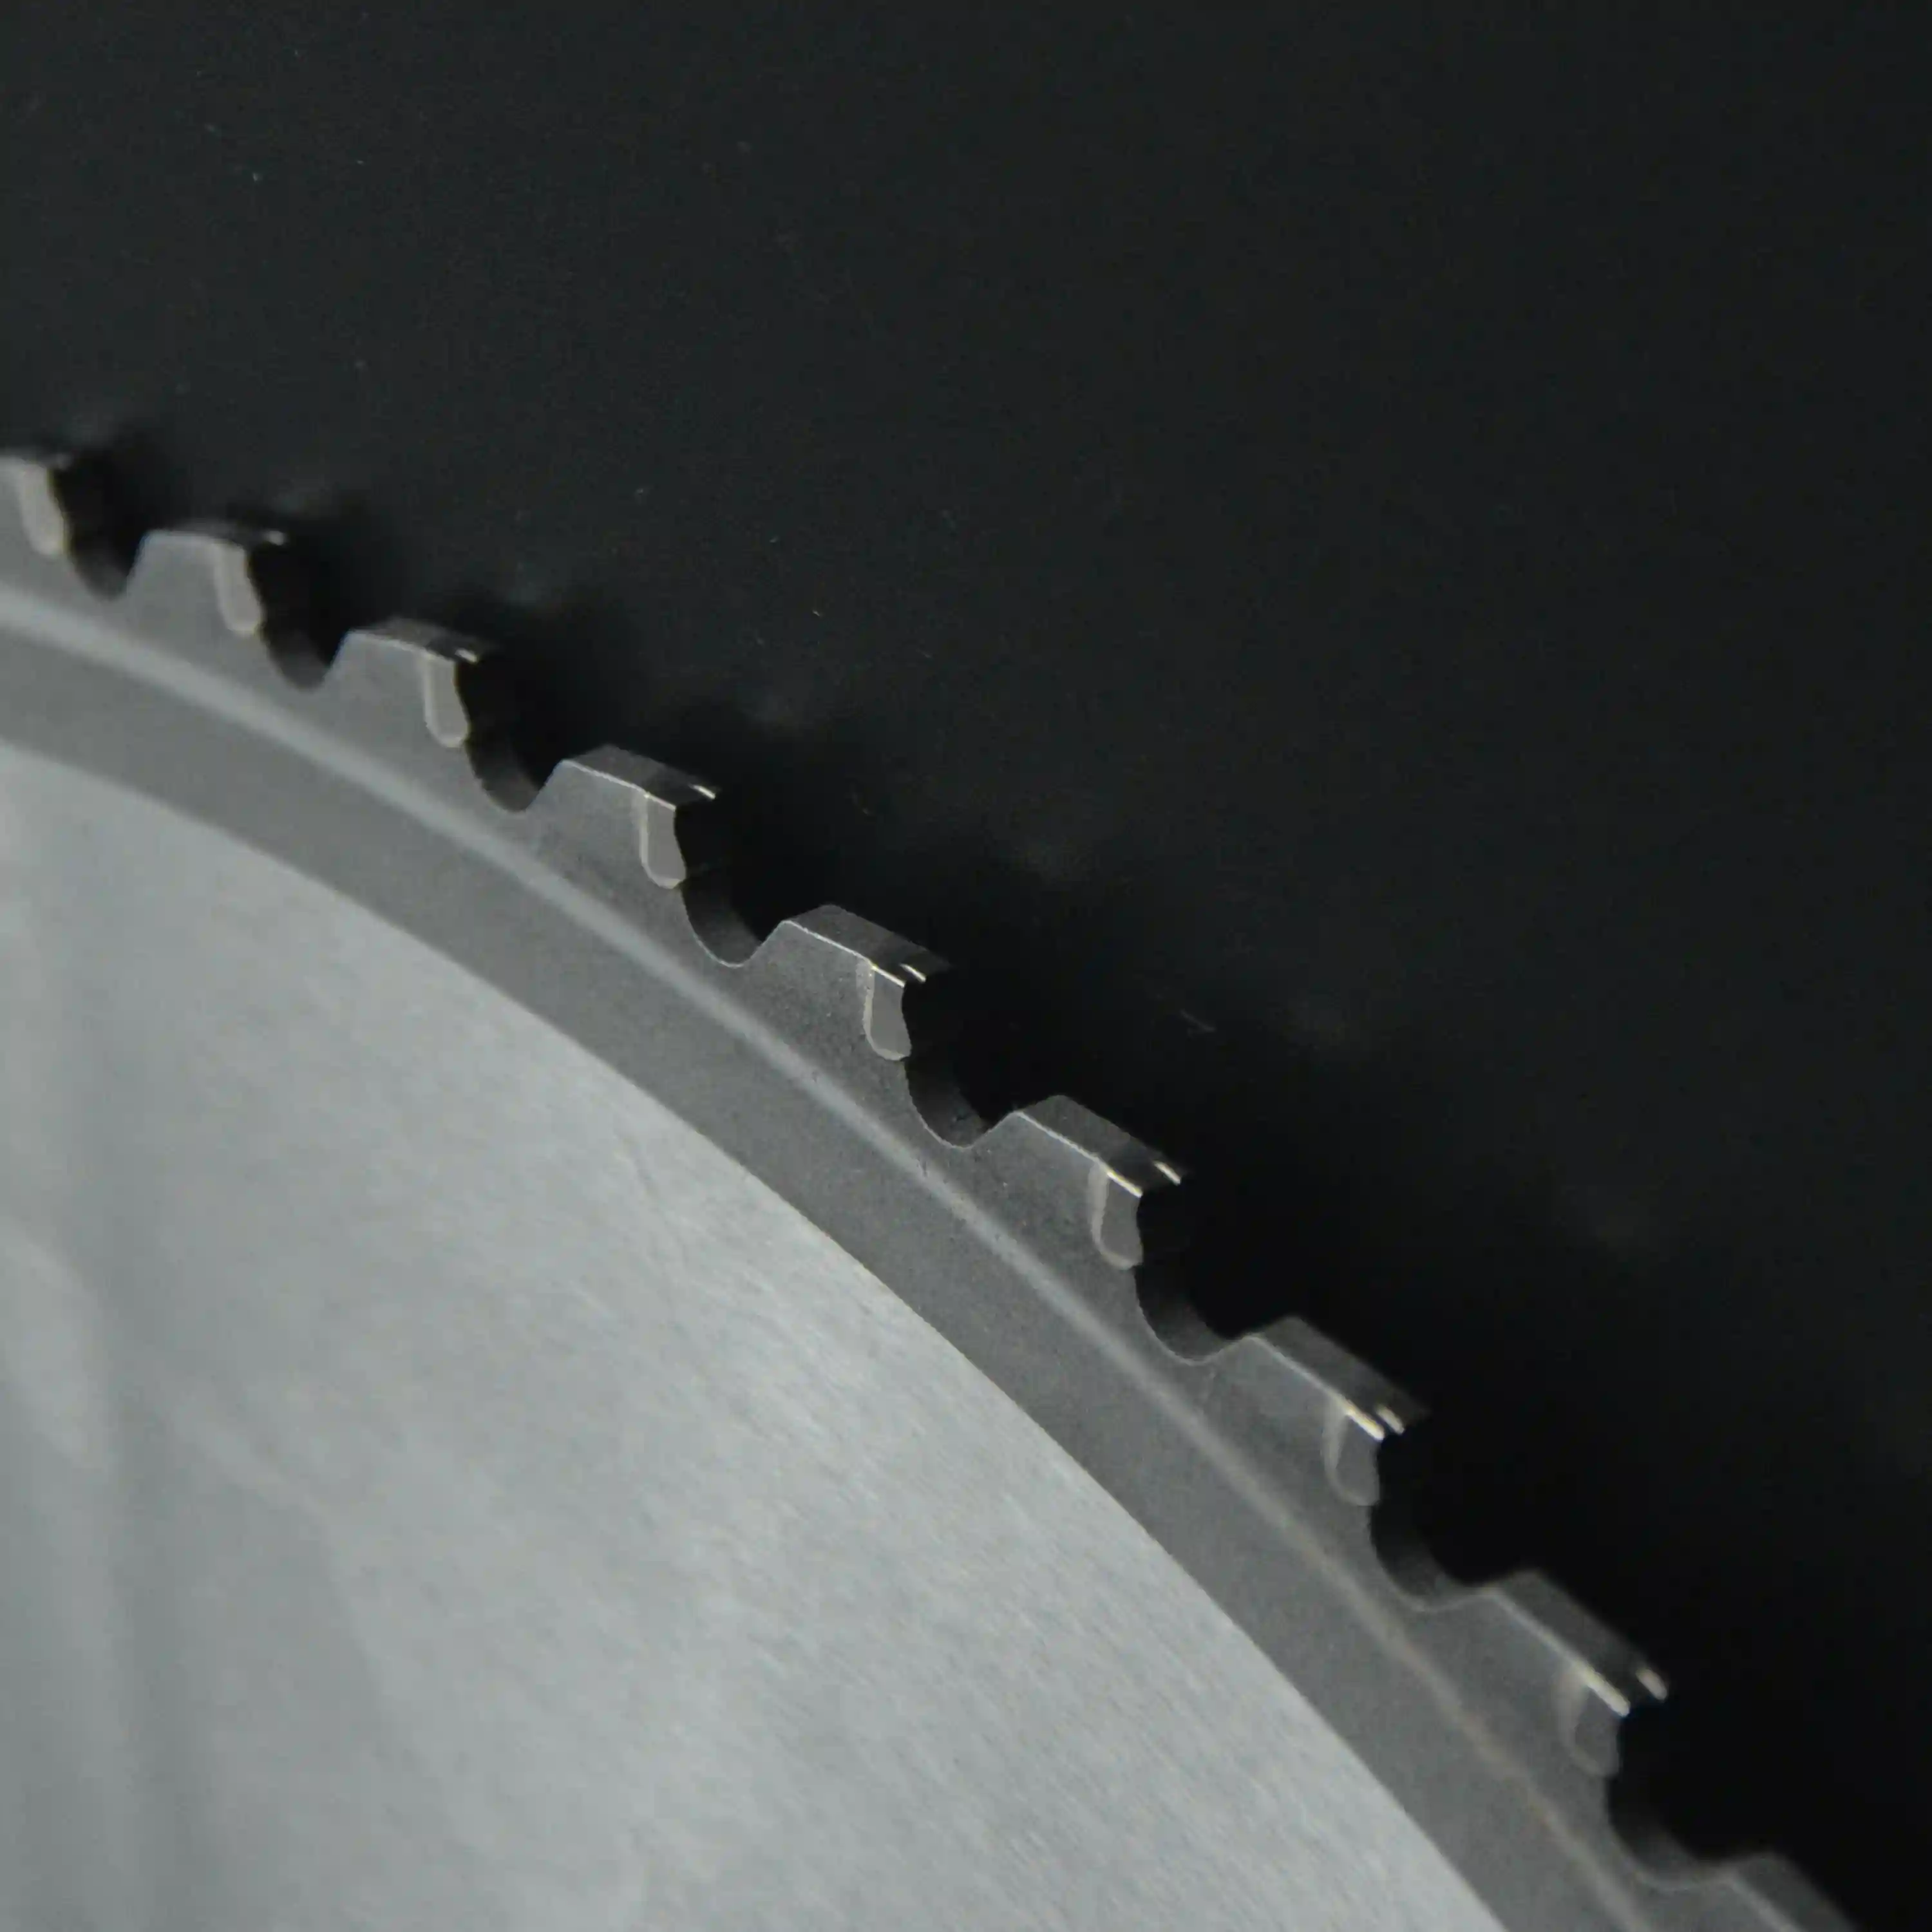
Cermet là composite của pha gốm, như carbide hoặc nitride titan, và chất kết dính kim loại. Trên lưỡi Cermet, các mảnh được hàn vào thân thép hợp kim.
Cermet có thể chống oxy hóa ở nhiệt độ cao và có ái lực hóa học thấp với sắt. Nó phù hợp cắt khô hoặc bôi trơn tối thiểu năng suất cao đối với thép carbon, thép kết cấu và vật liệu ferrous khác. Khi máy và thông số phù hợp, bề mặt sạch và tuổi mép dài có thể đạt được.
Cermet cứng và chịu nhiệt hơn nhiều carbide thông thường, nhưng có thể kém chịu va đập mạnh hoặc cắt gián đoạn. Độ ổn định, thiết lập chính xác và hình học phù hợp đặc biệt quan trọng.
6. Lưỡi cưa PCD
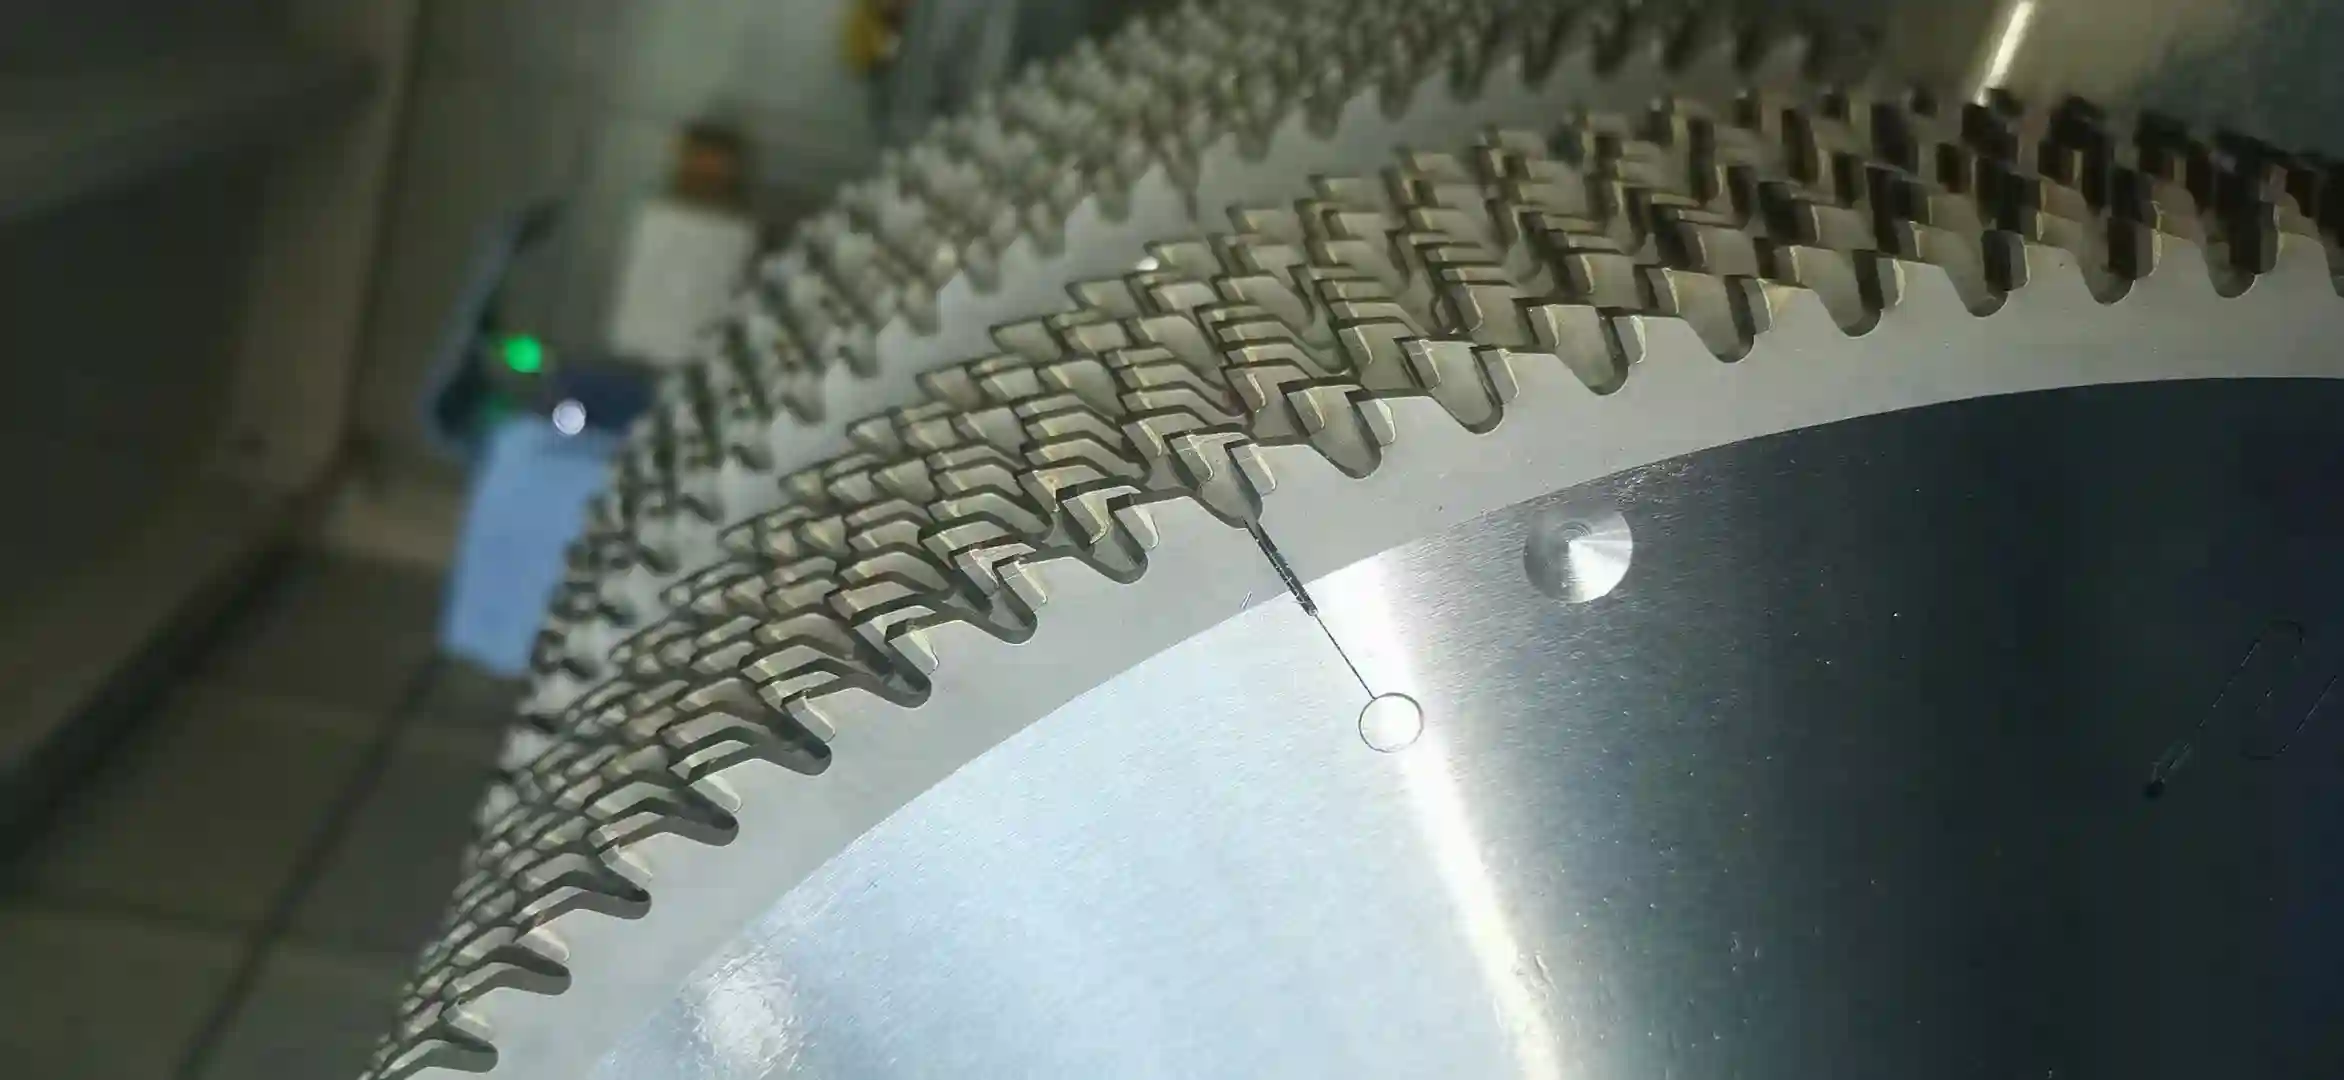
PCD là kim cương đa tinh thể. Trong lưỡi PCD, hạt kim cương tổng hợp được thiêu kết thành lớp cắt, thường được đỡ bằng nền carbide và hàn vào thân thép.
PCD có khả năng chống mòn đặc biệt trên vật liệu màu và phi kim rất mài mòn: tấm xi măng sợi, silicat canxi, composite sợi carbon, laminate mật độ cao và hợp kim nhôm mài mòn. Nó cũng dùng cho một số profile nhôm và profile cách nhiệt khi cần mép ổn định lâu dài.
Giá cao hơn có thể hợp lý khi tuổi dài, ít thay và sản xuất ổn định quan trọng hơn chi phí ban đầu. Tuổi thực tế phụ thuộc phôi, tạp chất, máy, răng, thông số và mài lại; không nên áp dụng một bội số cố định so với TCT.
So sánh vật liệu
| Loại | Kết cấu | Ưu điểm chính | Ứng dụng thường gặp |
|---|---|---|---|
| Thép dụng cụ | Thép carbon hoặc hợp kim thấp nguyên khối | Giá thấp, dễ mài, đủ dai | Gỗ và cắt cơ khí nhẹ |
| HSS | Thép gió nguyên khối | Độ cứng nóng, chống mòn, mài lại | Ống, profile và kim loại tốc độ trung bình |
| Carbide nguyên khối | Carbide thiêu kết nguyên khối | Cứng vững, cứng và chính xác | Vết cắt nhỏ chính xác và vật liệu đặc biệt |
| TCT | Thân thép với răng carbide | Đa dụng, dai, nhiều vật liệu | Nhôm, gỗ, ván, nhựa và cắt thông dụng |
| Cermet | Thân thép với răng Cermet | Chịu nhiệt và cắt ferrous sạch | Thép carbon, kết cấu và cắt nguội năng suất cao |
| PCD | Thân thép với răng kim cương đa tinh thể | Chống mài mòn rất cao | Xi măng sợi, laminate, composite, nhôm mài mòn |
Các yếu tố lựa chọn khác
Vật liệu chỉ là điểm bắt đầu; các yếu tố sau có thể ảnh hưởng tương đương.
Hình học và số răng
Hình dạng điều khiển lúc vào, chia phoi và thoát ra. ATB, FTG phẳng và TCG hình thang-phẳng là các dạng phổ biến. Nhiều răng có thể cải thiện bề mặt; ít răng đôi khi cho không gian phoi và năng suất cao hơn.
Mạch cưa và chiều dày
Mạch cưa là chiều rộng vật liệu bị lấy đi. Mạch mỏng giảm hao hụt, tải và phế liệu, hữu ích với nhôm hoặc gỗ giá trị cao. Thân dày và mạch rộng có thể tăng ổn định khi cắt nặng. Lưỡi phải phù hợp trục, che chắn, mặt bích và hệ thống tiến dao.
Độ cứng vững, tốc độ và tiến dao
Vật liệu lưỡi không bù được máy không phù hợp. Độ đảo, mặt bích, kẹp, tốc độ, tiến dao, làm mát hoặc bôi trơn tối thiểu và thoát phoi đều ảnh hưởng tuổi thọ. Lưỡi hiệu năng cao cần thiết lập ổn định và thông số trong giới hạn.
Phôi và mục tiêu sản xuất
Hãy xét độ cứng, mài mòn, tiết diện, thành, bề mặt, sản lượng và chi phí mỗi nhát. TCT có thể tốt cho xưởng đa vật liệu, PCD cho dây chuyền ván mài mòn sản lượng cao, còn Cermet hoặc HSS cho dây chuyền ferrous chuyên dụng.
Tổng kết
Lưỡi cưa đĩa là dụng cụ tròn có răng, bóc vật liệu khi quay nhanh. Các nhóm chính gồm thép dụng cụ, HSS, carbide nguyên khối và các loại gắn mảnh TCT, Cermet, PCD. Mỗi loại cân bằng độ cứng, độ dai, nhiệt, tuổi thọ, bảo trì và chi phí khác nhau.
Lựa chọn không chỉ phụ thuộc vật liệu. Kết cấu và răng phải phù hợp phôi, máy, thông số, bề mặt và sản lượng. Để chọn lưỡi cho nhôm, thép, gỗ, nhựa hoặc composite, hãy gửi dữ liệu ứng dụng cho đội ngũ kỹ thuật Cutek.


