
· تیم Cutek · راهنمای خرید · 7 دقیقه مطالعه
تیغ اره دیسکی چیست؟ انواع بر اساس جنس و ساختار
معرفی کاربردی تیغ ارههای دیسکی از فولاد ابزار، HSS و کاربید یکپارچه و همچنین تیغهای TCT، سرمت و PCD.

تیغ اره دیسکی ابزار برشی دوار و گردی است که دندانهها در پیرامون خارجی آن قرار دارند. تیغ روی دستگاه نصب میشود و با سرعت زیاد میچرخد تا با برداشتن کنترلشده ماده، قطعه را ببرد. بسته به طراحی، میتواند فولاد، آلومینیوم، چوب، پلاستیک، کامپوزیت و دیگر مواد صنعتی را برش دهد.
به زبان ساده، بدنه تیغ لبههای برنده را نگه میدارد، دندانهها یکی پس از دیگری وارد قطعه میشوند و دستگاه سرعت و پیشروی را کنترل میکند. تیغهای صنعتی برای برش تکرارپذیر روی ارههای CNC، دستگاههای برش پانل، اره سرد، خطوط لوله و خطوط اکستروژن آلومینیوم طراحی شدهاند.
یکی از مهمترین تفاوتها جنس لبه برنده است. برخی تیغها سراسر از یک ماده ساخته میشوند؛ برخی دیگر بدنه فولادی چقرمه را با نوکهای سختتر لحیمشده یا مکانیکی ترکیب میکنند. ساختار بر سختی، چقرمگی، مقاومت حرارتی، عمر، سطح برش، نگهداری و هزینه هر برش اثر میگذارد.
ساختار تیغ اره دیسکی
بیشتر تیغهای صنعتی سه ناحیه عملکردی دارند:
- بدنه تیغ: دیسکی که دندانهها را حمل میکند و روی محور نصب میشود. ضخامت، تنشدهی، بالانس و تختی آن بر پایداری و لرزش مؤثرند.
- دندانه یا لبه برنده: وارد قطعه میشود و شکاف برش را میسازد. هندسه، تعداد دندانه، زاویه براده و زاویه آزاد، تشکیل و تخلیه براده را تعیین میکنند.
- سوراخ و اجزای نصب: سوراخ مرکزی، شیار خار، سوراخهای محرک یا سطوح فلنج گشتاور دستگاه را منتقل میکنند.
قطر بسیار بیشتر از ضخامت بدنه است؛ بنابراین تیغ باید در سرعت بالا در برابر انحراف جانبی مقاومت کند. تیغ نازک اتلاف و بار برش را کم میکند و بدنه ضخیمتر معمولاً در برش سنگین صلبیت بیشتری میدهد. انتخاب به دستگاه، قطعه، قطر، پهنای برش و پارامترها بستگی دارد.
دو ساختار اصلی
تیغها ابتدا به یکپارچه و نوکدار تقسیم میشوند.
تیغهای یکپارچه
تیغ یکپارچه عمدتاً از یک ماده ساخته شده و دندانهها مستقیماً در بدنه سنگزنی میشوند. نوک جداگانه کاربیدی، سرمت یا الماس ندارد. میتوان آن را بهصورت یک قطعه تیز کرد، اما ماده باید هم استحکام بدنه و هم مقاومت سایشی دندانه را فراهم کند.
فولاد ابزار، HSS و کاربید یکپارچه از انواع رایجاند.
تیغهای نوکدار
این تیغها بدنه فولادی و نوکهای جداگانه را ترکیب میکنند. بدنه چقرمگی، انعطاف و میرایی میدهد و نوکها سختی یا مقاومت حرارتی لبه را تأمین میکنند. نوک میتواند کاربید تنگستن، سرمت یا PCD باشد و معمولاً در جایگاه آماده لحیم میشود.
این ساختار امکان بهینهسازی مستقل بدنه و لبه را میدهد و پایه بسیاری از تیغهای پربازده TCT، سرمت و PCD است.
انواع رایج بر اساس جنس
1. تیغهای فولاد ابزار

تیغ یکپارچه فولاد ابزار از فولاد کربنی یا کمآلیاژ ساخته و دندانهها در دیسک سنگزنی میشوند. منظور در اینجا تیغ فولادی معمولی است، نه گریدهای پرآلیاژ HSS که در ادامه میآیند.
این تیغ اقتصادی و ساخت آن ساده است. برای سرعت، بار و نیاز سایشی متوسط، مانند بعضی برشهای چوب، برش مکانیکی سبک یا تعویض و تیزکاری مکرر مناسب است. مقاومت حرارتی و عمر آن معمولاً از HSS یا نوک کاربیدی کمتر است و راهحل همگانی برش سریع فلز نیست.
2. تیغهای HSS

HSS یعنی فولاد تندبر؛ خانوادهای از فولادهای ابزار پرآلیاژ که در دمای بالای برش سختی مفید را حفظ میکنند. تیغهای HSS سراسر از این فولادند و برخی با TiN، TiAlN یا CrN پوشش میگیرند تا لغزش و مقاومت سایشی بهتر شود.
HSS نسبت به فولاد ابزار معمولی سختی گرم و مقاومت سایشی بالاتری همراه با چقرمگی مفید دارد. در برش سرد فلز، لوله، پروفیل و مواد آهنی رایج است و تا وقتی بدنه و هندسه سالم باشند معمولاً چند بار تیز میشود.
HSS مترادف هر فولاد ابزار نیست؛ زیرگروهی پربازده با آلیاژ و عملیات حرارتی مناسب دما و سرعت بالاتر است.
3. تیغهای کاربید یکپارچه
ساختار برشی این تیغ سراسر از کاربید تنگستن زینترشده است و بدنه فولادی با نوک لحیمشده ندارد. سختی، صلبیت و مقاومت سایشی بسیار بالا دارد، اما از فولاد تردتر و نسبت به ضربه و لرزش حساستر است.
بنابراین در قطرهای کوچک، شیارزنی دقیق، میکروماشینکاری، PCB و مواد الکترونیکی، جایی که دقت ابعادی مهمتر از مقاومت ضربه است، بهصورت انتخابی استفاده میشود. دستگاه صلب، لنگی کم محور و شرایط کنترلشده برای جلوگیری از لبپریدگی یا شکست لازماند.
4. تیغهای TCT
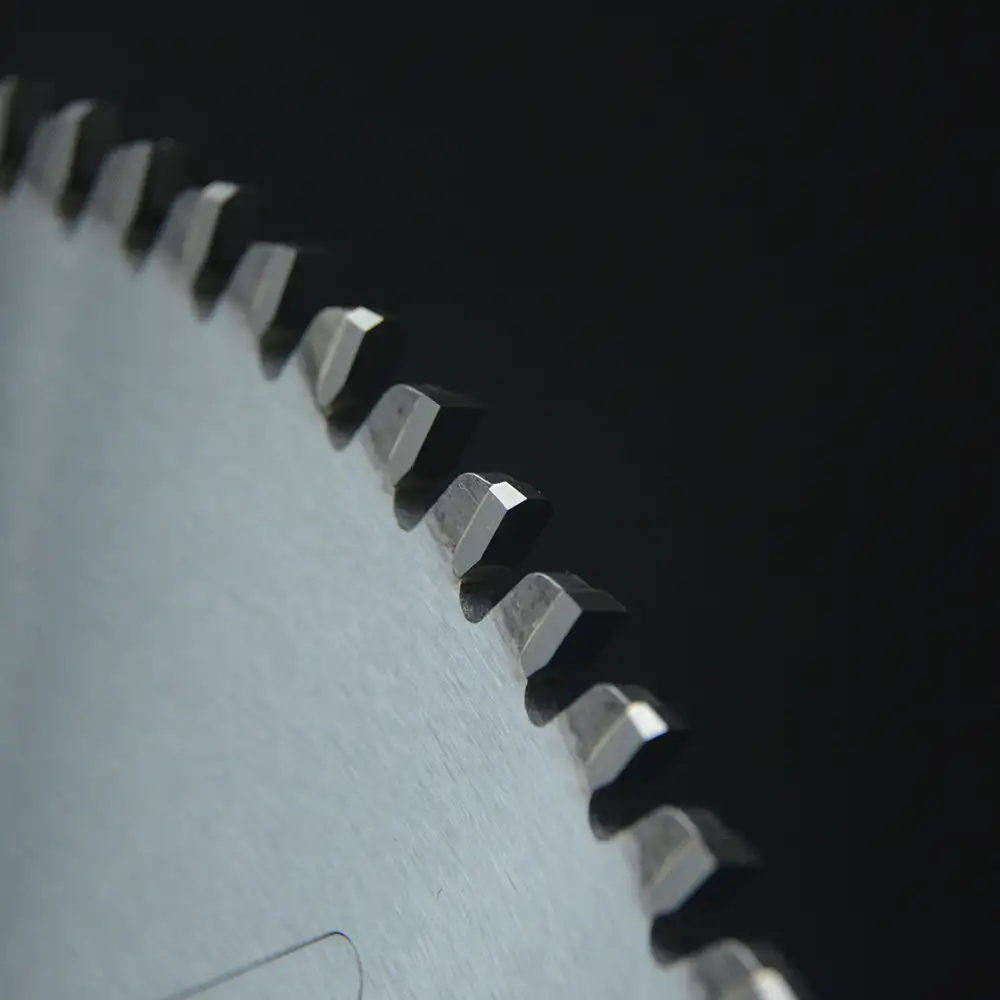
TCT یعنی Tungsten Carbide Tipped، دارای دندانههای کاربید تنگستن. بدنه فولادی نوکهای کاربیدی جداگانه و لحیمشده دارد. فولاد چقرمگی و میرایی میدهد و کاربید لبهای سخت و مقاوم به سایش میسازد.
TCT متنوعترین رده صنعتی است. آلومینیوم و فلزات غیرآهنی، چوب، پانل، پلاستیک و کاربردهای عمومی را میبرد. گرید کاربید و هندسه باید با قطعه متناسب باشد؛ دندانه آلومینیوم لزوماً برای فولاد یا کامپوزیت ساینده مناسب نیست.
تیغهای آلومینیوم اغلب زاویه براده مثبت و هندسه مناسب تخلیه دارند. برای چوب و پانل از ATB، ذوزنقهای-تخت یا هندسههای دیگر برای تعادل سطح و لبپریدگی استفاده میشود.
5. تیغهای سرمت
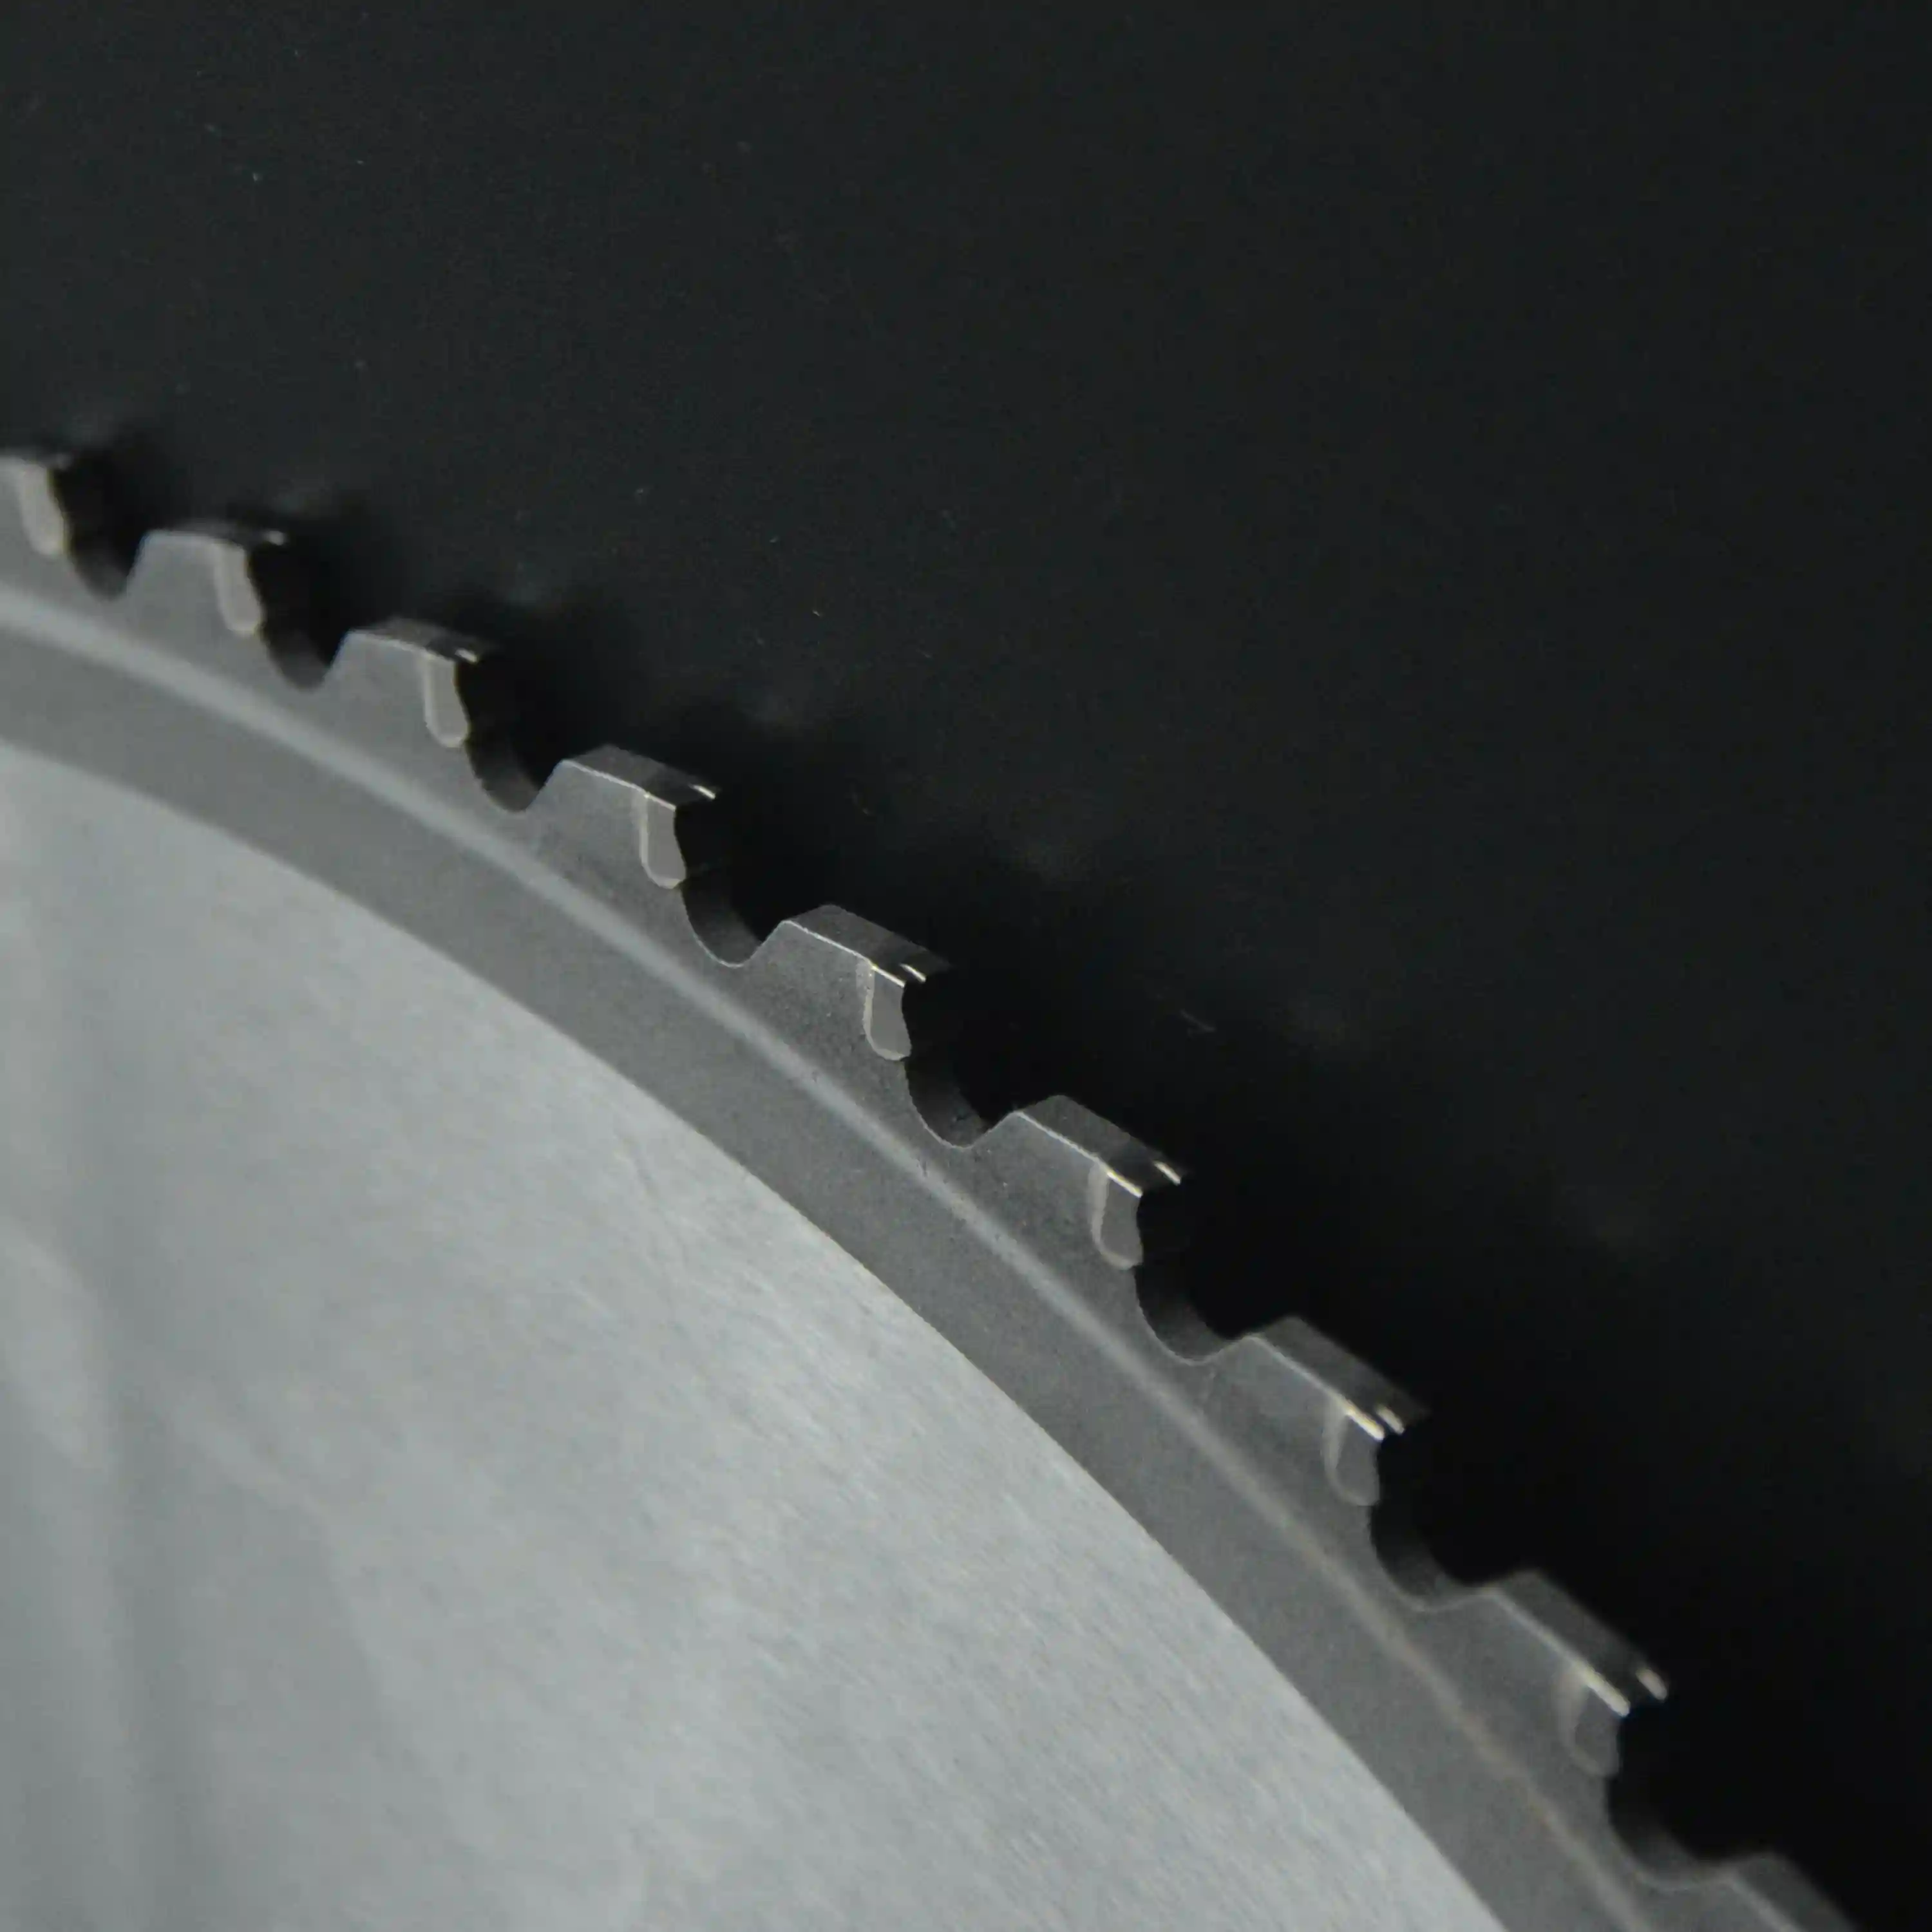
سرمت کامپوزیتی از فازهای سرامیکی، مانند کاربید یا نیترید تیتانیوم، و چسب فلزی است. در تیغ سرمت نوکها به بدنه فولاد آلیاژی لحیم میشوند.
سرمت میتواند مقاومت اکسیداسیون گرم و میل شیمیایی کم به آهن داشته باشد. برای برش پربازده خشک یا با روانکاری کم فولاد کربنی، ساختمانی و دیگر مواد آهنی مناسب است. با دستگاه و پارامتر درست، سطح تمیز و عمر لبه بلند میدهد.
از بسیاری کاربیدهای معمولی سختتر و گرمامقاومتر است، اما شاید ضربه شدید یا برش منقطع را کمتر تحمل کند. پایداری، تنظیم دقیق و هندسه مناسب حیاتیاند.
6. تیغهای PCD
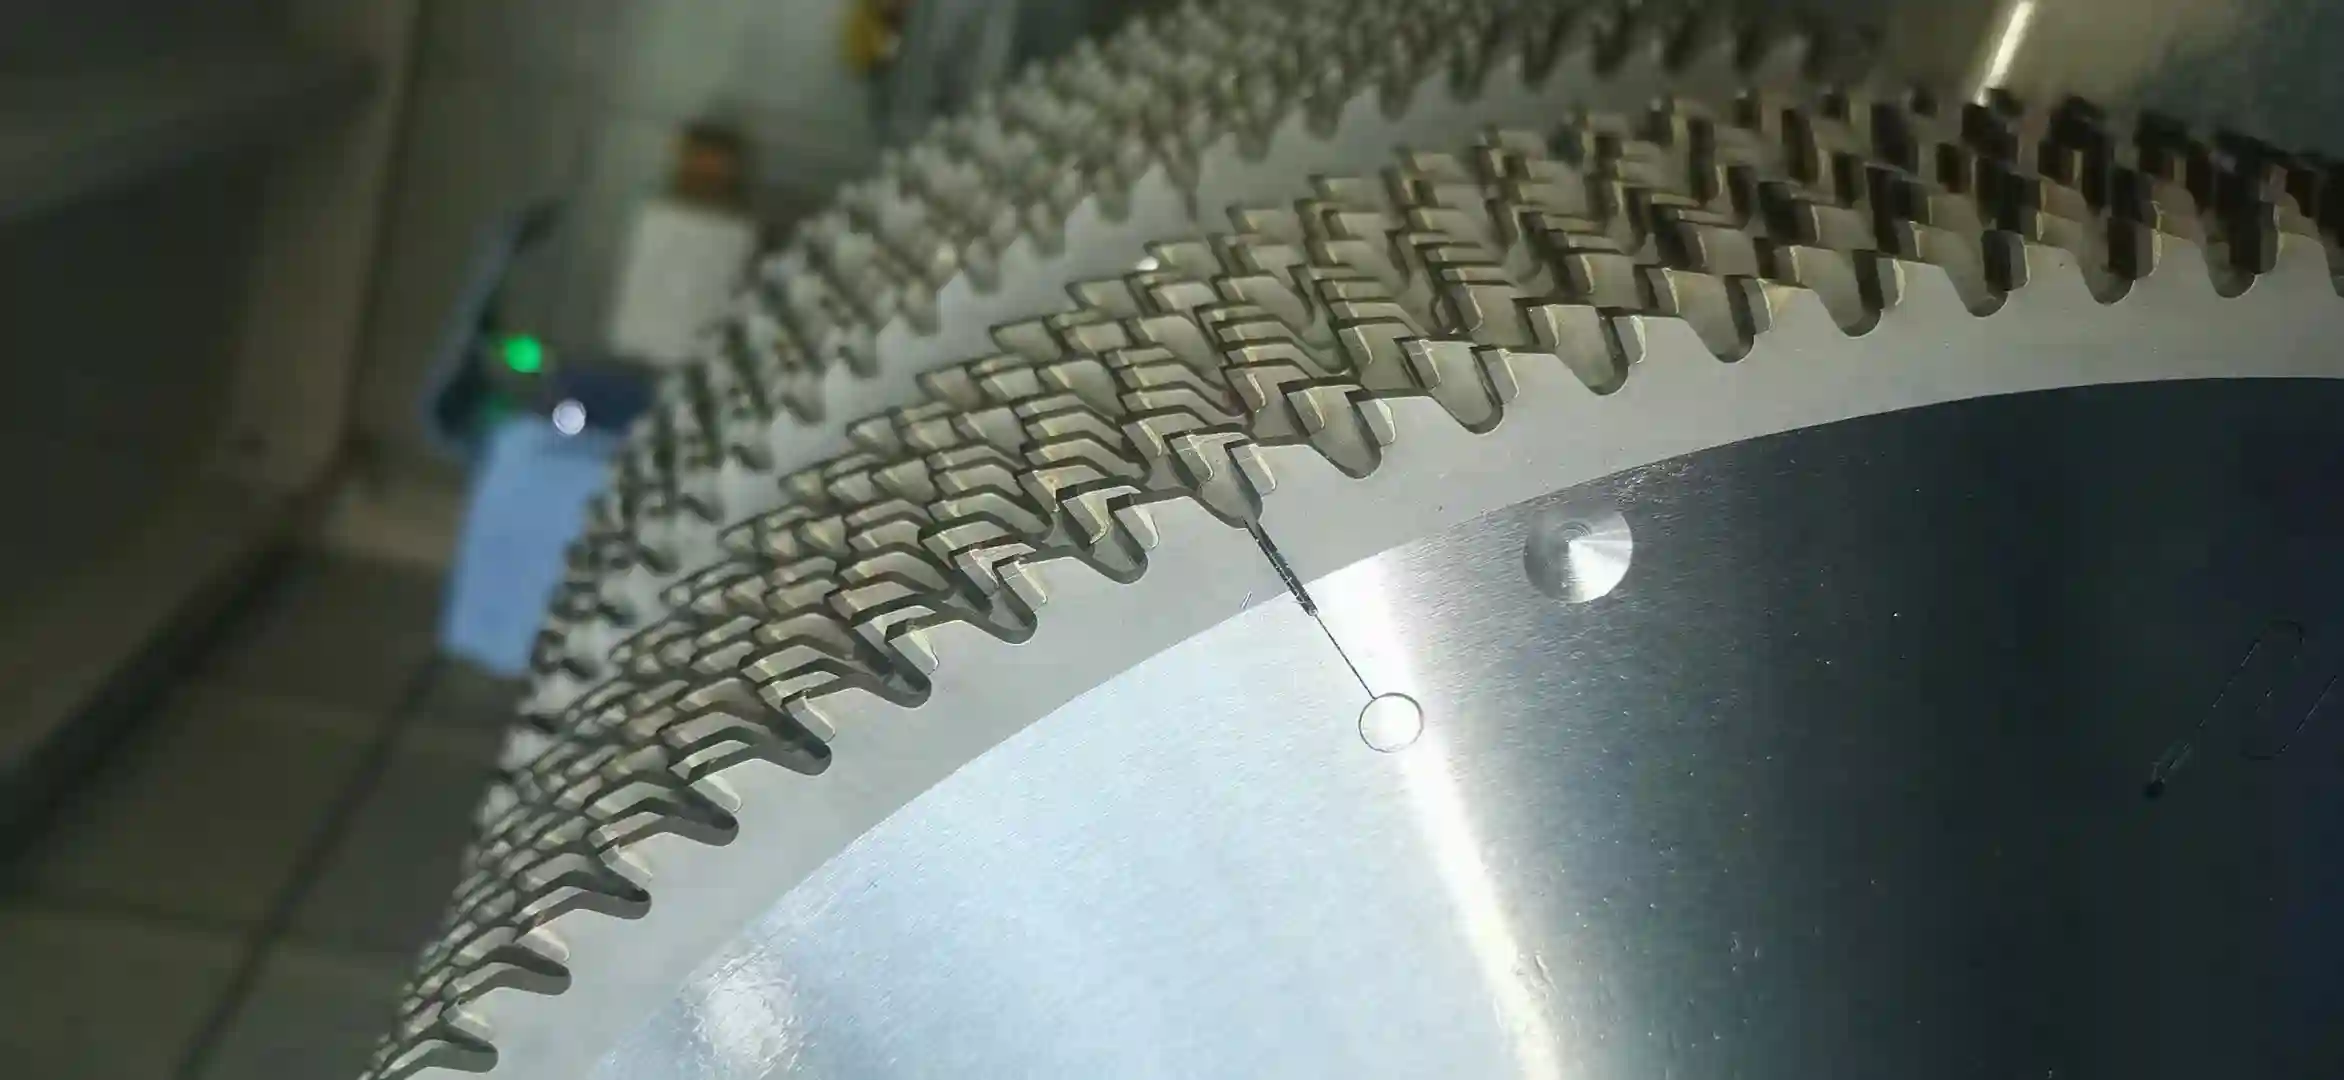
PCD یعنی الماس پلیکریستال. در تیغ PCD ذرات الماس مصنوعی به لایه برشی زینتر میشوند که معمولاً روی زیرلایه کاربیدی قرار دارد و به بدنه فولادی لحیم میشود.
PCD روی مواد غیرآهنی و غیرفلزی بسیار ساینده مقاومت استثنایی دارد: فایبرسمنت، سیلیکات کلسیم، کامپوزیت کربن، لمینیت متراکم، آلیاژ آلومینیوم ساینده و موادی که کاربید معمولی را سریع فرسوده میکنند. برای بعضی پروفیلهای آلومینیوم و ترمالبریک نیز، وقتی لبه پایدار طولانی لازم است، کاربرد دارد.
قیمت بالاتر وقتی عمر، تعویض کمتر و تولید پایدار مهمترند توجیه میشود. عمر واقعی به قطعه، آلودگی، پایداری، دندانه، پارامتر و تیزکاری وابسته است؛ پس ضریب ثابت نسبت به TCT قابل تعمیم نیست.
مقایسه مواد
| نوع | ساختار | مزیت اصلی | کاربرد معمول |
|---|---|---|---|
| فولاد ابزار | بدنه یکپارچه کربنی یا کمآلیاژ | هزینه کم، تیزکاری ساده، چقرمگی | چوب و برش مکانیکی سبک |
| HSS | بدنه یکپارچه فولاد تندبر | سختی گرم، مقاومت، تیزکاری | لوله، پروفیل و فلز با سرعت متوسط |
| کاربید یکپارچه | کاربید زینترشده یکپارچه | صلبیت، سختی و دقت | برشهای دقیق کوچک و مواد ویژه |
| TCT | بدنه فولادی با دندانه کاربیدی | تنوع، چقرمگی، مواد بسیار | آلومینیوم، چوب، پانل، پلاستیک و برش عمومی |
| Cermet | بدنه فولادی با دندانه سرمت | مقاومت حرارتی و برش تمیز فولاد | فولاد کربنی و ساختمانی و برش سرد |
| PCD | بدنه فولادی با دندانه الماس پلیکریستال | مقاومت سایشی بسیار بالا | فایبرسمنت، لمینیت، کامپوزیت و آلومینیوم ساینده |
عوامل دیگر انتخاب
جنس فقط نقطه آغاز است و عوامل زیر میتوانند به همان اندازه مؤثر باشند.
هندسه و تعداد دندانه
شکل دندانه ورود، شکستن براده و خروج را کنترل میکند. ATB، تخت FTG و ذوزنقهای-تخت TCG رایجاند. دندانه بیشتر میتواند سطح را بهتر کند و دندانه کمتر گاهی فضای براده و بهرهوری بیشتری میدهد.
پهنای برش و ضخامت
پهنای برش مقدار ماده برداشتهشده است. شیار باریک اتلاف، بار و ضایعات را کاهش میدهد و برای آلومینیوم یا چوب گران ارزشمند است. بدنه و شیار ضخیمتر میتواند پایداری برش سنگین را بالا ببرد. تیغ باید با محور، حفاظ، فلنج و پیشروی سازگار باشد.
صلبیت، سرعت و پیشروی
جنس تیغ دستگاه نامناسب را جبران نمیکند. لنگی، فلنج، گیرش، سرعت، پیشروی، خنککاری یا روانکاری کم و تخلیه بر عمر اثر دارند. تیغ پربازده به نصب پایدار و پارامترهای محدودکننده بار دندانه و گرما نیاز دارد.
قطعه و هدف تولید
سختی، سایندگی، مقطع، ضخامت دیواره، سطح، حجم و هزینه برش را بسنجید. TCT عمومی برای کارگاه متنوع، PCD برای خط پُرحجم پانل ساینده و سرمت یا HSS برای خط مخصوص مواد آهنی مناسبتر است.
جمعبندی
تیغ اره دیسکی ابزار گرد و دندانهداری است که با چرخش سریع ماده را برمیدارد. ردههای اصلی شامل فولاد ابزار، HSS و کاربید یکپارچه و نیز TCT، سرمت و PCD نوکدارند. هرکدام سختی، چقرمگی، حرارت، عمر، نگهداری و هزینه را متفاوت متعادل میکنند.
انتخاب فقط به جنس وابسته نیست. ساختار و دندانه باید با قطعه، دستگاه، پارامتر، سطح و حجم هماهنگ باشند. برای انتخاب تیغ آلومینیوم، فولاد، چوب، پلاستیک یا کامپوزیت، اطلاعات کاربرد را برای تیم مهندسی Cutek ارسال کنید.


