
· Cutek Team · Vásárlási útmutatók · 6 perc olvasási idő
Mi az a körfűrészlap? Típusok anyag és felépítés szerint
Gyakorlati bevezetés a szerszámacél, HSS és tömör keményfém körfűrészlapok, valamint a TCT, Cermet és PCD kivitelek világába.

A körfűrészlap kör alakú, forgó forgácsolószerszám, amelynek külső kerületén fogak helyezkednek el. Gépbe szerelve nagy fordulatszámon forog, és szabályozott anyagleválasztással darabolja a munkadarabot. Kialakításától függően acélt, alumíniumot, fát, műanyagot, kompozitot és más ipari anyagokat vághat.
Egyszerűen fogalmazva a laptest hordozza az éleket, a fogak egymás után lépnek a munkadarabba, a gép pedig szabályozza a fordulatszámot és az előtolást. Az ipari lapokat ismételhető vágásra tervezik CNC fűrészeken, lapszabász gépeken, hidegfűrészeken, csőgyártó és alumíniumextrudáló sorokon.
A legfontosabb különbség gyakran az él anyaga. Egyes lapok teljes egészükben egy anyagból készülnek, mások szívós acéltestet kombinálnak keményebb, forrasztott vagy mechanikusan rögzített lapkákkal. A felépítés meghatározza a keménységet, szívósságot, hőállóságot, élettartamot, felületet, karbantartást és vágási költséget.
A körfűrészlap felépítése
A legtöbb ipari lapnak három funkcionális része van:
- Laptest: a fogakat hordozó, orsóra szerelt tárcsa. Vastagsága, feszítése, kiegyensúlyozása és síkfutása befolyásolja a stabilitást és rezgést.
- Fogak vagy vágóélek: a munkadarabba hatolva létrehozzák a vágásrést. Geometriájuk, számuk, homlok- és hátszögük szabályozza a forgácsképzést és -elvezetést.
- Furat és felfogás: a központi furat, reteszhornyok, hajtófuratok vagy karimafelületek adják át a nyomatékot.
Az átmérő sokkal nagyobb a laptest vastagságánál, ezért a lapnak nagy sebességnél ellen kell állnia az oldalirányú kitérésnek. A vékony lap csökkenti az anyagveszteséget és terhelést, a vastagabb test általában merevebb nehéz vágásnál. A helyes arány a géptől, munkadarabtól, átmérőtől, vágásszélességtől és paraméterektől függ.
Két alapvető szerkezet
A lapok monolitikus és külön vágóelemekkel ellátott kivitelre oszthatók.
Monolitikus körfűrészlapok
A monolitikus lap alapvetően egy anyagból készül, fogait közvetlenül a testbe köszörülik. Nincsenek külön forrasztott keményfém-, Cermet- vagy gyémántlapkái. Egy darabként újraélezhető, de anyagának a test szilárdságát és a fogak kopásállóságát is biztosítania kell.
Ide tartozik a szerszámacél, HSS és tömör keményfém kivitel.
Lapkás körfűrészlapok
Acéltestet és külön vágólapkákat kombinálnak. A test szívósságot, rugalmasságot és csillapítást, a lapka keménységet vagy hőállóságot ad. Anyaga volfrám-karbid, Cermet vagy PCD lehet, és rendszerint előkészített fogülésbe forrasztják.
Így a test és az él külön optimalizálható; ezen alapul sok nagy teljesítményű TCT, Cermet és PCD lap.
Gyakori típusok anyag szerint
1. Szerszámacél körfűrészlapok

A monolitikus szerszámacél körfűrészlap szénacélból vagy gyengén ötvözött szerszámacélból készül, fogait a tárcsába köszörülik. Itt a kifejezés nem jelenti az alább tárgyalt, erősebben ötvözött HSS minőségeket.
Gazdaságos és egyszerűen gyártható. Mérsékelt sebességhez, terheléshez és kopási igényhez alkalmas: bizonyos favágásokhoz, könnyű mechanikus daraboláshoz vagy gyakori cseréhez és élezéshez. Hőállósága és élettartama többnyire kisebb a HSS vagy keményfémlapkás lapokénál, ezért gyors ipari fémvágásra nem univerzális.
2. HSS körfűrészlapok

A HSS gyorsacél: erősen ötvözött szerszámacélok családja, amely magasabb vágási hőmérsékleten is megtartja használható keménységét. A HSS lapok teljes egészükben ebből készülnek; egyesek TiN, TiAlN vagy CrN bevonatot kapnak a súrlódás és kopás javítására.
A hagyományos szerszámacélnál jobb melegkeménységet és kopásállóságot ad hasznos szívósság mellett. Fémek, csövek, profilok és más vastartalmú darabok hidegvágásánál gyakori. A test és geometria megfelelő állapotában többször élezhető.
A HSS nem minden szerszámacél neve, hanem magasabb teljesítményű, nagyobb hőmérsékletre és sebességre ötvözött és hőkezelt alcsoport.
3. Tömör keményfém körfűrészlapok
E lap teljes vágószerkezete szinterezett volfrám-karbid, acéltest és forrasztott lapkák nélkül. Nagyon kemény, merev és kopásálló, de az acélnál ridegebb, kevésbé tűri az ütést és rezgést.
Ezért szelektíven használják kis átmérőnél, precíz hornyolásnál, mikromegmunkálásnál, PCB- és elektronikai anyagoknál, ahol a méretpontosság fontosabb az ütésállóságnál. Merev gép, kis orsóütés és szabályozott körülmények szükségesek.
4. TCT körfűrészlapok
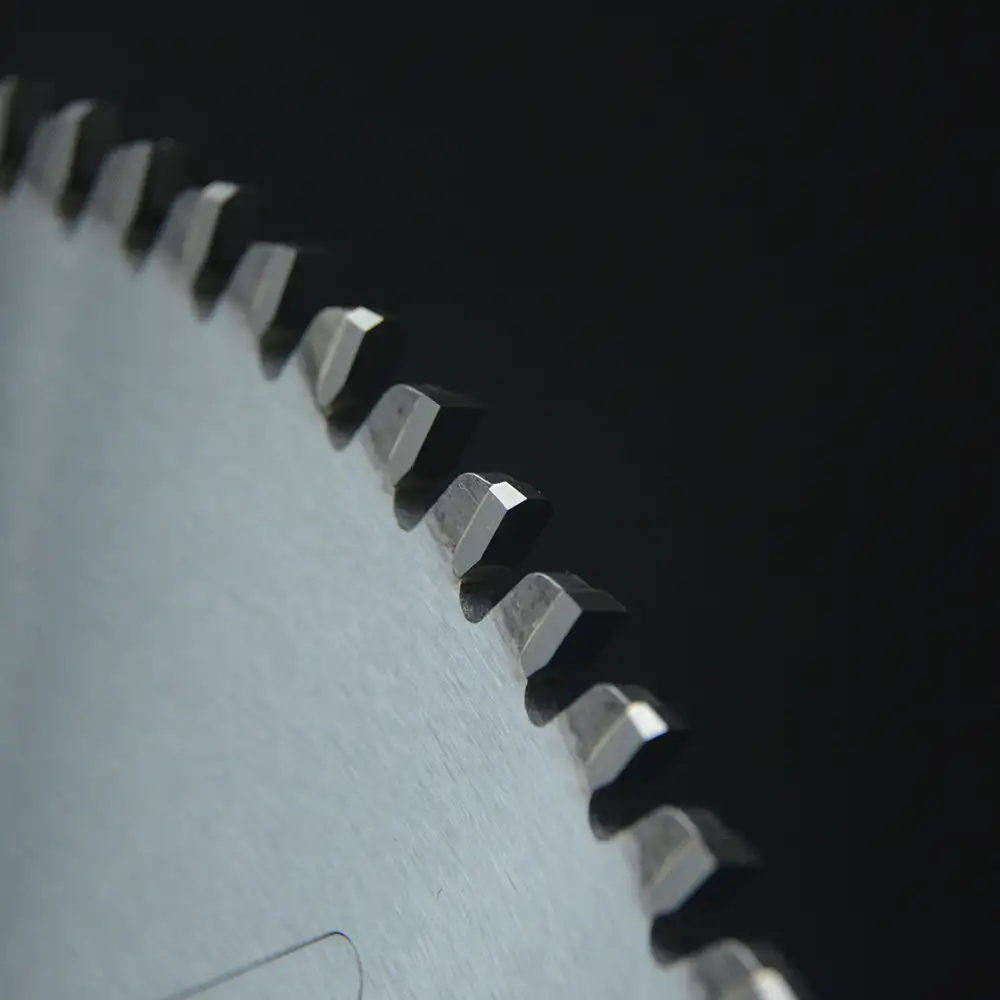
A TCT jelentése Tungsten Carbide Tipped, vagyis volfrám-karbid lapkás. Az acéltest külön forrasztott keményfém fogakat hordoz. Az acél szívósságot és csillapítást, a karbid kemény, kopásálló élt ad.
A TCT a legsokoldalúbb ipari kategória. Alumíniumot és más színesfémet, tömör fát, falemezeket, műanyagot és sok általános anyagot vág. A karbidminőségnek és geometriának illeszkednie kell: az alumíniumfog nem feltétlenül jó acélhoz vagy abrazív kompozithoz.
Az alumínium körfűrészlapok gyakran pozitív homlokszöget és forgácselvezető geometriát használnak. Fánál és lemeznél ATB, trapéz-lapos vagy más fog alakít ki egyensúlyt a felület és kipattogzás között.
5. Cermet körfűrészlapok
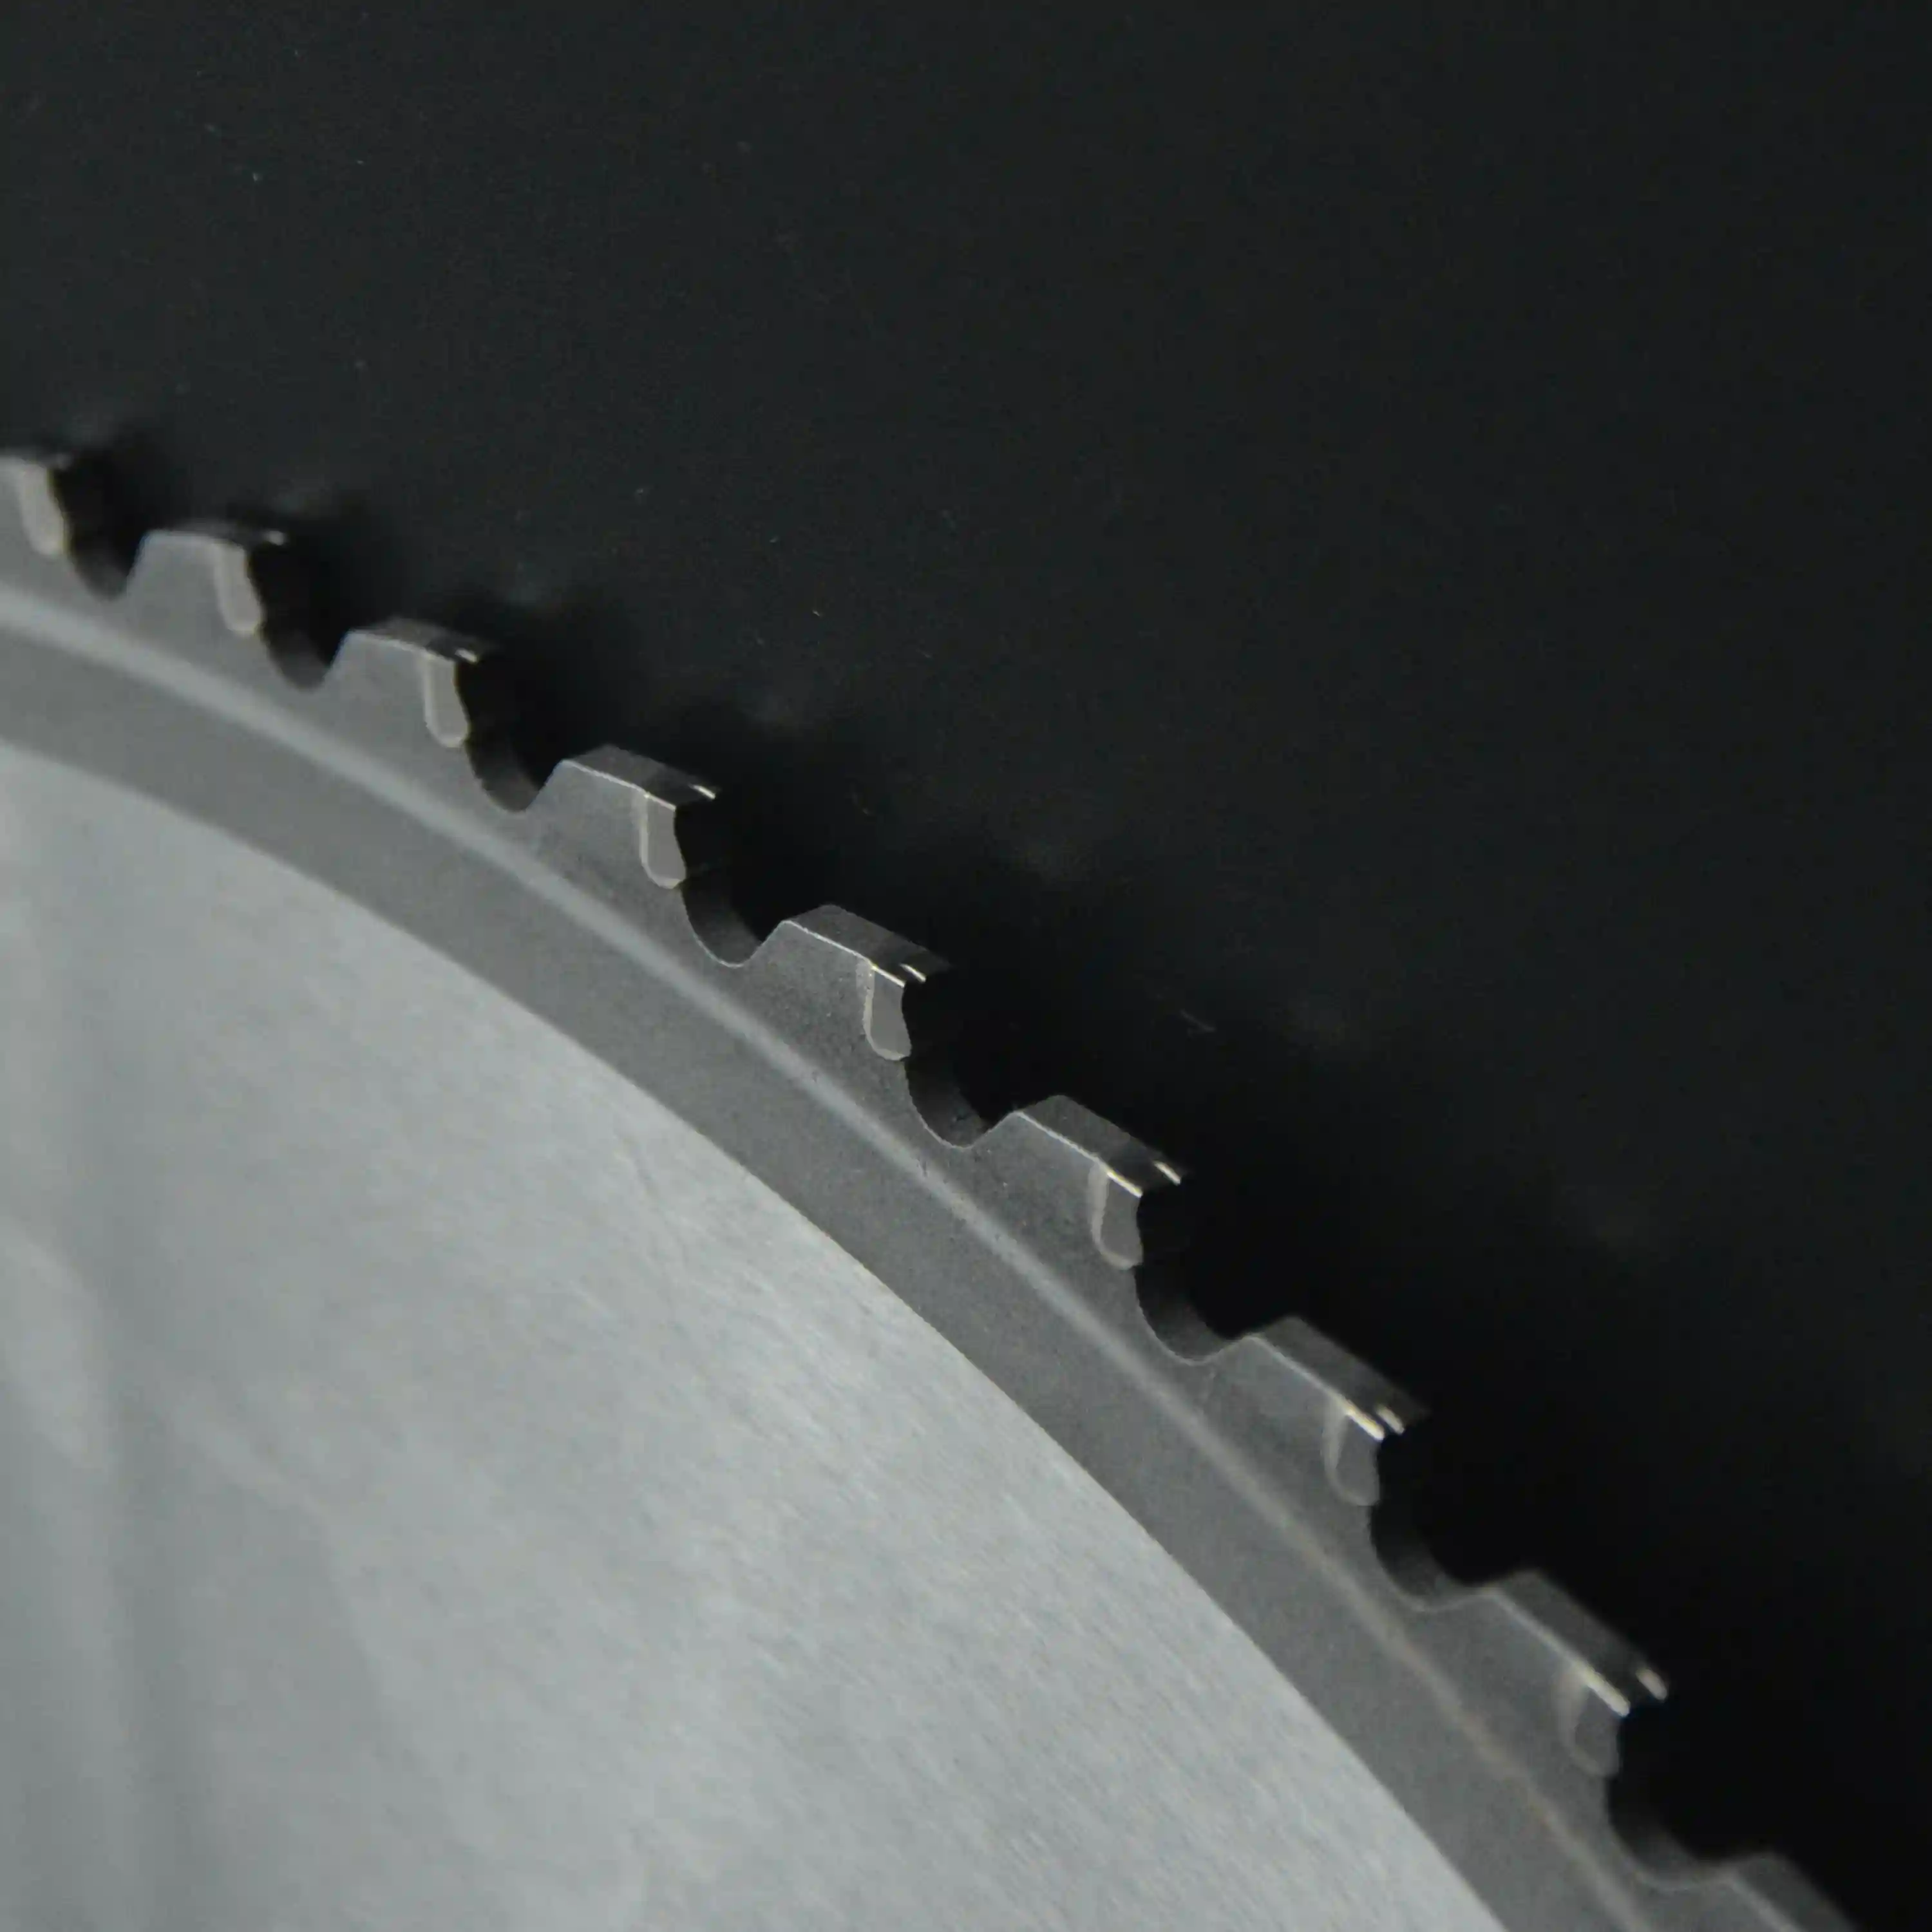
A Cermet kerámiafázisok, például titán-karbid vagy -nitrid és fémes kötőanyag kompozitja. A Cermet lapnál a lapkákat ötvözött acéltestre forrasztják.
Magas hőmérsékletű oxidációállóságot és vassal szembeni kis kémiai affinitást adhat. Alkalmas szén- és szerkezeti acél termelékeny száraz vagy minimálkenésű vágására. Jó géppel és paraméterekkel tiszta felületet és hosszú éltartamot ad.
Sok hagyományos karbidnál keményebb és hőállóbb, de az erős ütést vagy megszakított vágást kevésbé tűrheti. Fontos a stabilitás, pontos beállítás és megfelelő geometria.
6. PCD körfűrészlapok
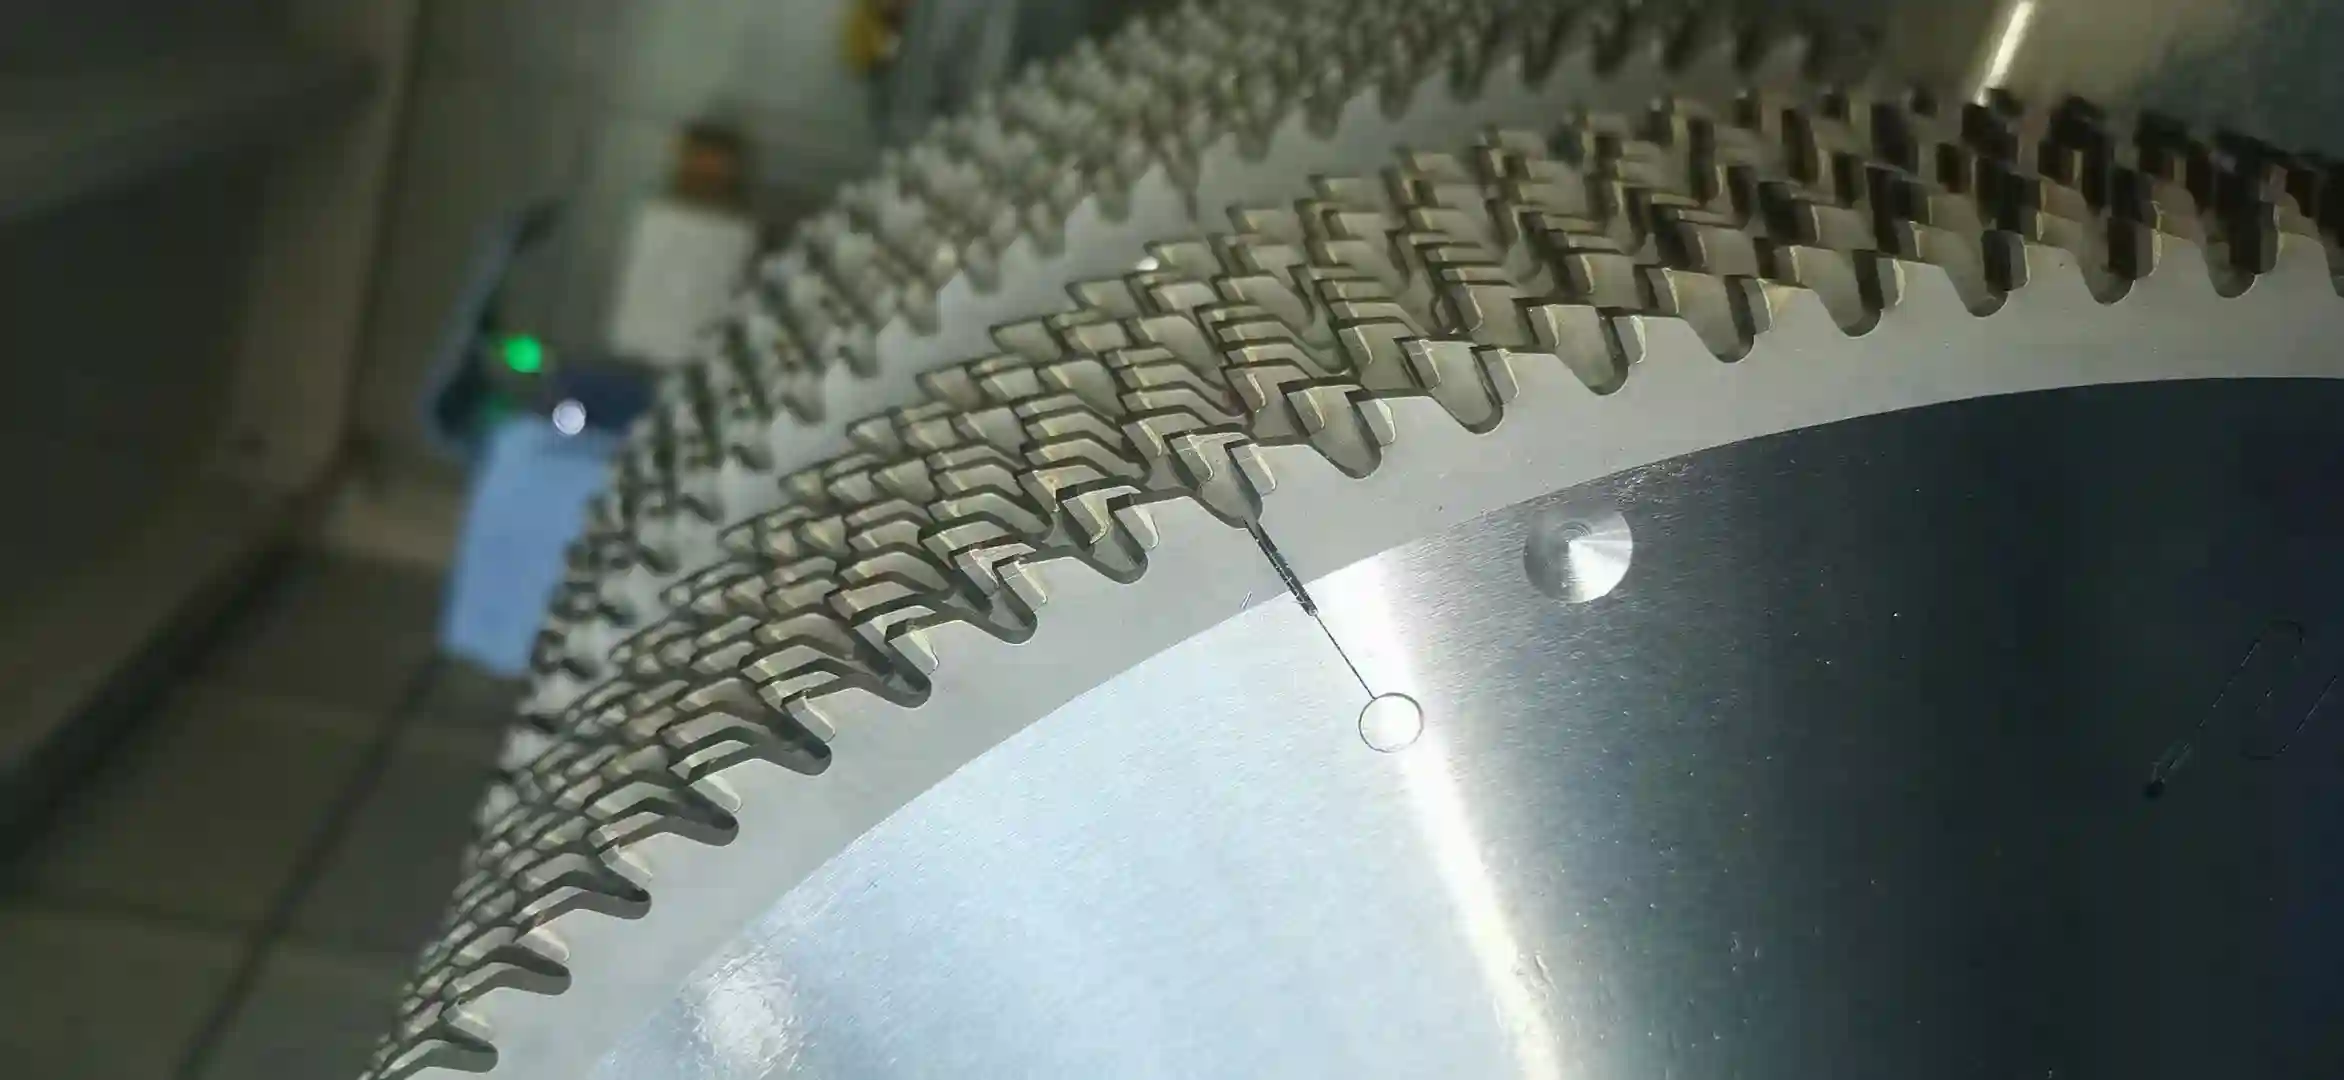
A PCD polikristályos gyémánt. A PCD lapnál szintetikus gyémántszemcséket vágóréteggé szintereznek, rendszerint az acéltestre forrasztott keményfém hordozón.
Kivételesen kopásálló erősen abrazív színesfém és nemfém anyagokon: szálcementen, kalcium-szilikáton, szénszálas kompoziton, laminátumon és abrazív alumíniumötvözeten. Bizonyos alumínium- és hőhídmegszakításos profiloknál is használják, ha hosszú stabil él kell.
Magasabb ára indokolt lehet, ha az élettartam, kevesebb csere és stabil termelés fontosabb. A tényleges tartam a munkadarabtól, szennyeződéstől, géptől, fogtól, paraméterektől és élezéstől függ; a TCT-hez képesti általános fix szorzók nem megbízhatók.
Anyag-összehasonlítás
| Típus | Felépítés | Fő előny | Tipikus alkalmazás |
|---|---|---|---|
| Szerszámacél | Monolitikus szén- vagy gyengén ötvözött acél | Alacsony ár, egyszerű élezés, szívósság | Könnyű fa- és mechanikus vágás |
| HSS | Monolitikus gyorsacél | Melegkeménység, kopás, élezhetőség | Cső, profil és közepes sebességű fémvágás |
| Tömör keményfém | Monolitikus szinterezett karbid | Merevség, keménység, pontosság | Kis precíz vágások és különleges anyagok |
| TCT | Acéltest keményfém fogakkal | Sokoldalúság, szívósság, sok anyag | Alumínium, fa, lemez, műanyag, általános vágás |
| Cermet | Acéltest Cermet fogakkal | Hőállóság és tiszta acélvágás | Szén- és szerkezeti acél, hidegvágás |
| PCD | Acéltest polikristályos gyémánt fogakkal | Nagyon nagy abrazív kopásállóság | Szálcement, laminátum, kompozit, abrazív alumínium |
További választási tényezők
Az anyag csak a kezdet; a következők ugyanennyire befolyásolhatják a teljesítményt.
Foggeometria és fogszám
Az alak irányítja a belépést, forgácsosztást és kilépést. Gyakori az ATB, sík FTG és trapéz-sík TCG. Több fog javíthatja a felületet, kevesebb bizonyos esetben nagyobb forgácsteret és termelékenységet ad.
Vágásszélesség és vastagság
A vágásrés az eltávolított anyag szélessége. A keskeny rés csökkenti a veszteséget, terhelést és hulladékot, ami értékes alumíniumnál vagy fánál fontos. Vastagabb test és szélesebb rés növelheti a stabilitást. A lapnak illeszkednie kell az orsóhoz, burkolathoz, karimához és előtoláshoz.
Gépmerevség, sebesség és előtolás
Az anyag nem pótolja a nem megfelelő gépet. Orsóütés, karima, befogás, sebesség, előtolás, hűtés vagy minimálkenés és forgácselvezetés mind hat az élettartamra. Nagy teljesítményű laphoz stabil beállítás és határértéken belüli fogterhelés kell.
Munkadarab és termelési cél
Vegye figyelembe a keménységet, abrazivitást, keresztmetszetet, falat, felületet, mennyiséget és vágási költséget. Vegyes műhelyben TCT, nagy volumenű abrazív lapon PCD, célzott acélsoron Cermet vagy HSS lehet gazdaságosabb.
Összefoglalás
A körfűrészlap gyorsan forgó, kör alakú fogazott szerszám. Fő osztályai a monolitikus szerszámacél, HSS és tömör karbid, valamint a lapkás TCT, Cermet és PCD. Mindegyik másképp egyensúlyozza a keménységet, szívósságot, hőt, élettartamot, karbantartást és árat.
A választás nem csak az anyagon múlik. A felépítésnek és fognak illeszkednie kell a munkadarabhoz, géphez, paraméterekhez, felülethez és mennyiséghez. Alumíniumhoz, acélhoz, fához, műanyaghoz vagy kompozithoz küldje el az adatokat a Cutek mérnökeinek.


