
· Cutek Team · 购买指南 · 16 分钟阅读
什么是圆锯片?按材料与结构分类
圆锯片基础指南,介绍TCT、金属陶瓷、PCD、高速钢、工具钢和整体硬质合金圆锯片的结构、特点与常见应用。

圆锯片是一种圆盘形旋转切削刀具,其外缘分布有锯齿。圆锯片安装在机器上并高速旋转,通过沿受控路径去除材料来切断工件。根据设计不同,圆锯片可用于切割钢铁、铝材、木材、塑料、复合材料及其他工业材料。
简单来说,锯片基体支撑切削刃,锯齿依次切入工件,机器则控制锯片的转速与进给。工业圆锯片专为生产设备上的重复切削而设计,适用于CNC锯床、裁板锯、冷锯机、制管生产线和铝型材挤压生产线等设备。
圆锯片之间最重要的区别通常在于切削刃所用材料。有些锯片整体由一种材料制成,另一些则使用具有韧性的钢制基体,并钎焊或机械安装由更硬材料制成的刀头。这种结构差异会影响硬度、韧性、耐热性、耐磨寿命、切面质量、维护方式及单次切削成本。
圆锯片的基本结构
大多数工业圆锯片由三个功能区域组成:
- 锯片基体: 承载锯齿并与机器主轴连接的圆盘。基体厚度、张力处理、动平衡和平面度都会影响锯片稳定性与振动。
- 锯齿或切削刃: 实际切入工件并形成锯缝的部分。齿形、齿数、前角和后角决定切屑的形成与排出方式。
- 中心孔与安装结构: 中心孔、键槽、传动孔或法兰接触面负责将机器扭矩传递给锯片。
锯片直径远大于基体厚度,因此工业圆锯片在高速旋转时必须抵抗侧向偏摆。薄锯片可减少材料损耗和切削负载,而较厚的基体通常能为重载切削提供更高刚性。正确的平衡取决于设备、工件、直径、锯缝宽度及切削参数。
两种主要结构类型
圆锯片首先可以分为整体式圆锯片和镶齿式圆锯片。
整体式圆锯片
整体式锯片主要由一种材料制成,锯齿直接在锯片本体上磨削成形,不另行钎焊硬质合金、金属陶瓷或金刚石刀头。这种结构形成连续的切削部分,整片可以重复修磨,但同一种材料必须同时满足基体强度和锯齿耐磨性的要求。
常见整体式产品包括高速钢、工具钢和整体硬质合金圆锯片。
镶齿式圆锯片
镶齿式锯片由钢制基体与独立刀头组合而成。基体提供韧性、弹性和减振能力,刀头则提供切削刃所需的硬度或耐热性。刀头可采用碳化钨硬质合金、金属陶瓷或PCD,通常钎焊在预先加工好的齿座上。
这种结构允许制造商分别优化基体和切削刃,也是许多高效生产型TCT、金属陶瓷和PCD圆锯片的基础。
按材料划分的常见圆锯片类型
1. 工具钢圆锯片

整体工具钢圆锯片由碳素工具钢或低合金工具钢制成,锯齿直接在圆盘上磨削成形。本文所说的“工具钢锯片”是指传统整体钢制锯片,而不是下文所述合金含量更高的高速钢牌号。
工具钢锯片成本较低,制造方式也相对简单,适用于切削速度、负载和耐磨要求适中的场景,例如部分木材切割、低负载机械切断,以及需要频繁更换或修磨锯片的应用。其耐热性和耐磨寿命通常低于高速钢或硬质合金镶齿锯片,因此并不是高速工业金属切削的通用方案。
2. 高速钢圆锯片

HSS即高速钢,是一类经过专门设计、在较高切削温度下仍能保持有效硬度的高合金工具钢。高速钢圆锯片整体由高速钢制成,部分产品还会采用TiN、TiAlN或CrN等涂层,以改善摩擦性能和耐磨性。
与普通工具钢相比,高速钢在保持良好韧性的同时具有更好的红硬性和耐磨性。高速钢锯片常用于金属冷切、管材和型材切断,以及其他黑色金属加工。只要基体和齿形仍处于可用状态,通常可以进行多次修磨。
HSS并不是所有工具钢锯片的同义词。它属于性能更高的工具钢子类,其合金体系和热处理专门面向更高温度与更高速度的切削。
3. 整体硬质合金圆锯片
整体硬质合金圆锯片的切削结构全部由硬质合金制成,而不是在钢制基体上钎焊刀头。硬质合金具有很高的硬度、刚性和耐磨性,但比钢更脆,对冲击和设备振动的容忍度更低。
因此,整体硬质合金锯片通常用于小直径精密开槽、微细加工、PCB或电子材料加工,以及尺寸精度比抗冲击能力更重要的特殊切断。为降低崩齿或断片风险,它需要高刚性设备、很小的主轴跳动和受到严格控制的切削条件。
4. TCT硬质合金圆锯片
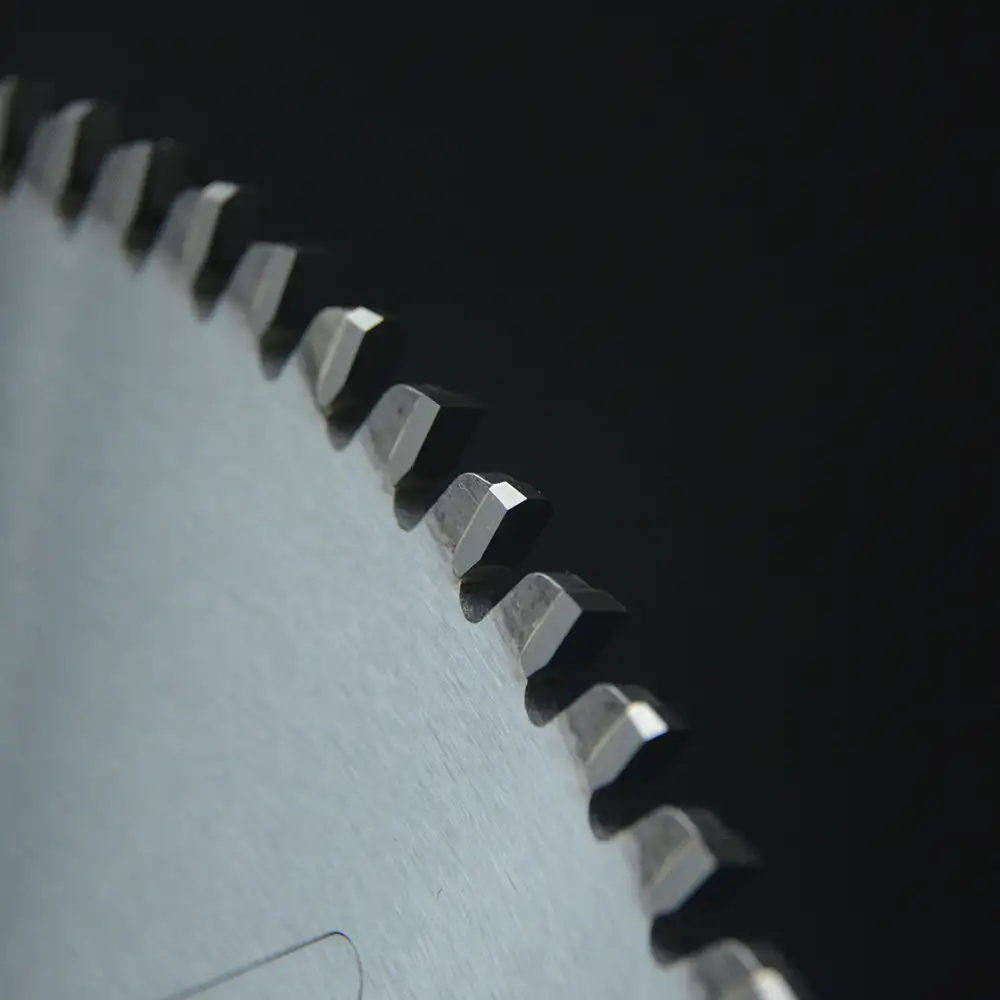
TCT是**Tungsten Carbide Tipped(碳化钨硬质合金镶齿)**的缩写。TCT圆锯片采用钢制基体,并在齿座上钎焊独立的硬质合金刀头。钢制基体提供韧性和减振能力,硬质合金齿则形成坚硬、耐磨的切削刃。
TCT是用途最广泛的工业圆锯片类型,常用于铝及其他有色金属、实木、人造板、塑料和多种通用工业切削。硬质合金牌号和齿形必须根据工件选择:适合铝材的齿形不一定适合钢材或磨蚀性复合板材。
例如,铝材切割圆锯片通常采用较大的正前角和有利于排屑的齿形。木材及板材加工锯片则可采用ATB、梯平齿或其他齿形,以兼顾切面质量和抗崩边能力。
5. 金属陶瓷圆锯片
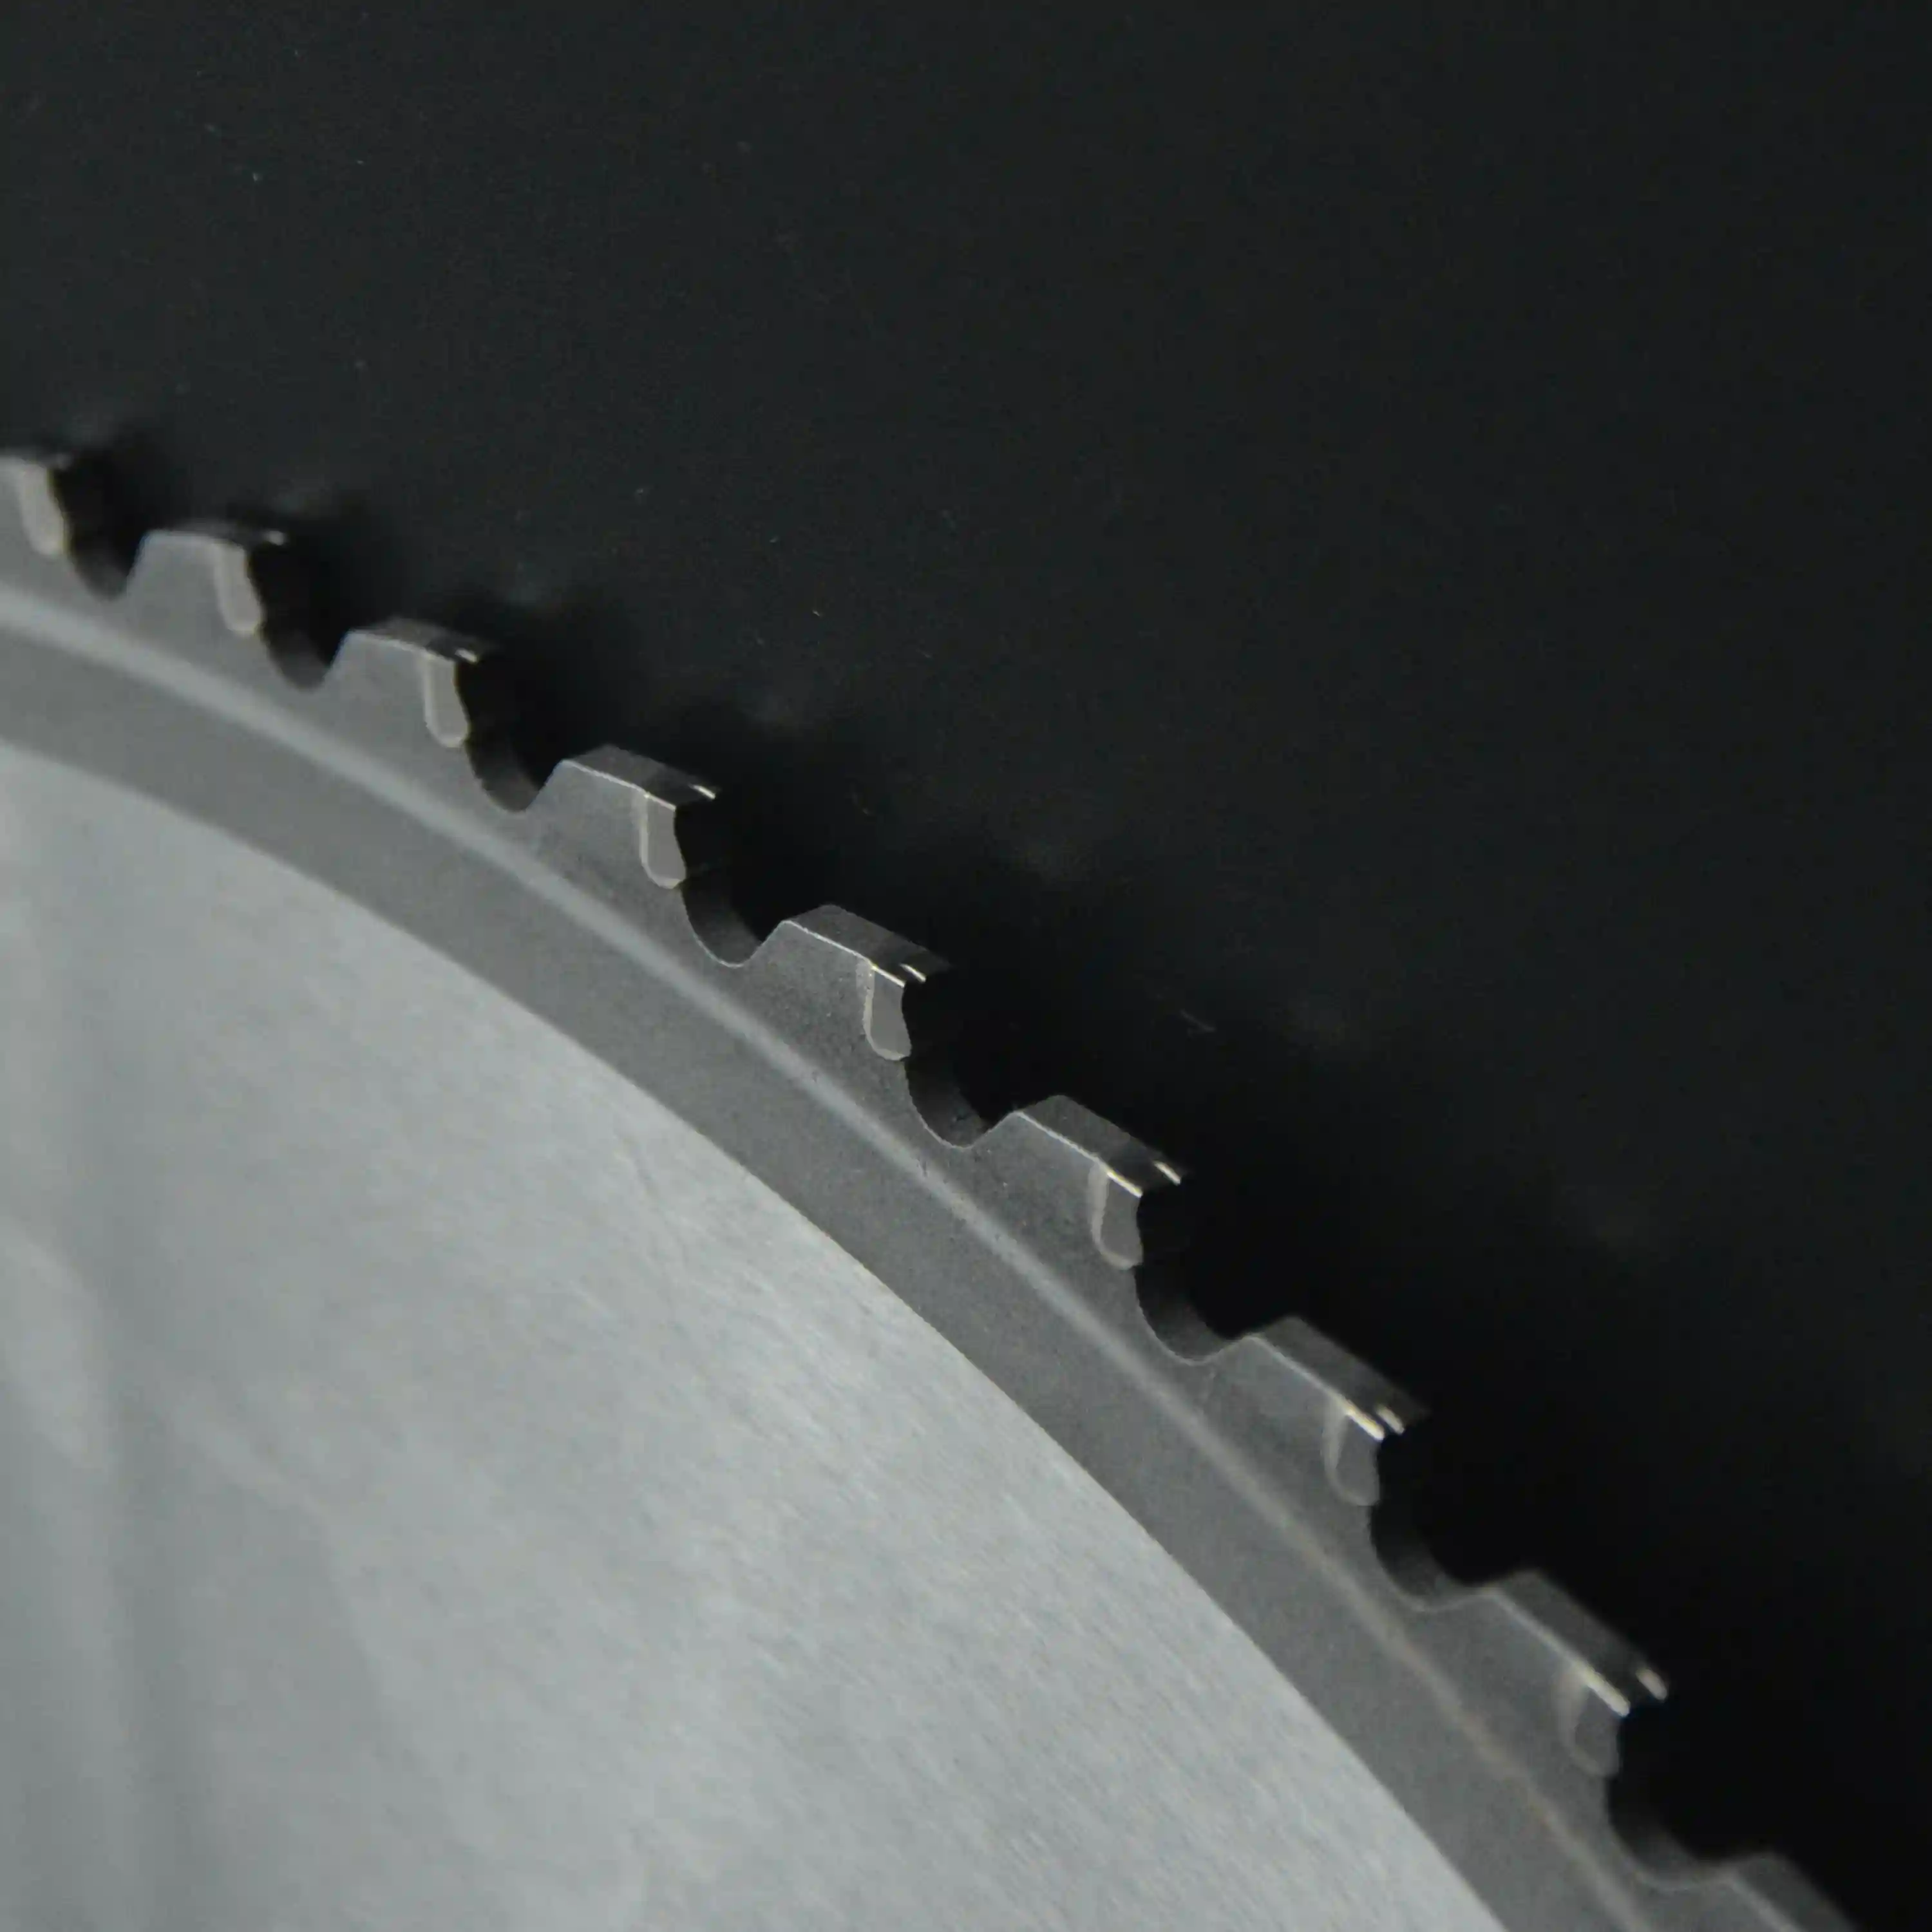
金属陶瓷(Cermet)是一种由碳化钛、氮化钛等陶瓷相与金属结合相组成的复合切削材料。在金属陶瓷圆锯片上,金属陶瓷刀头被钎焊到合金钢基体上。
金属陶瓷刀头具有良好的高温抗氧化性能,并且与铁的化学亲和力较低,因此适合高效率干式或微量润滑切削碳钢、结构钢及其他黑色金属。设备、工件和切削参数匹配良好时,可以获得整洁切面和较长刃口寿命。
金属陶瓷比许多传统硬质合金更硬、耐热性更好,但对严重冲击或断续切削的容忍度可能更低。稳定的设备、准确的装夹和合适的齿形对生产应用尤其重要。
6. PCD圆锯片
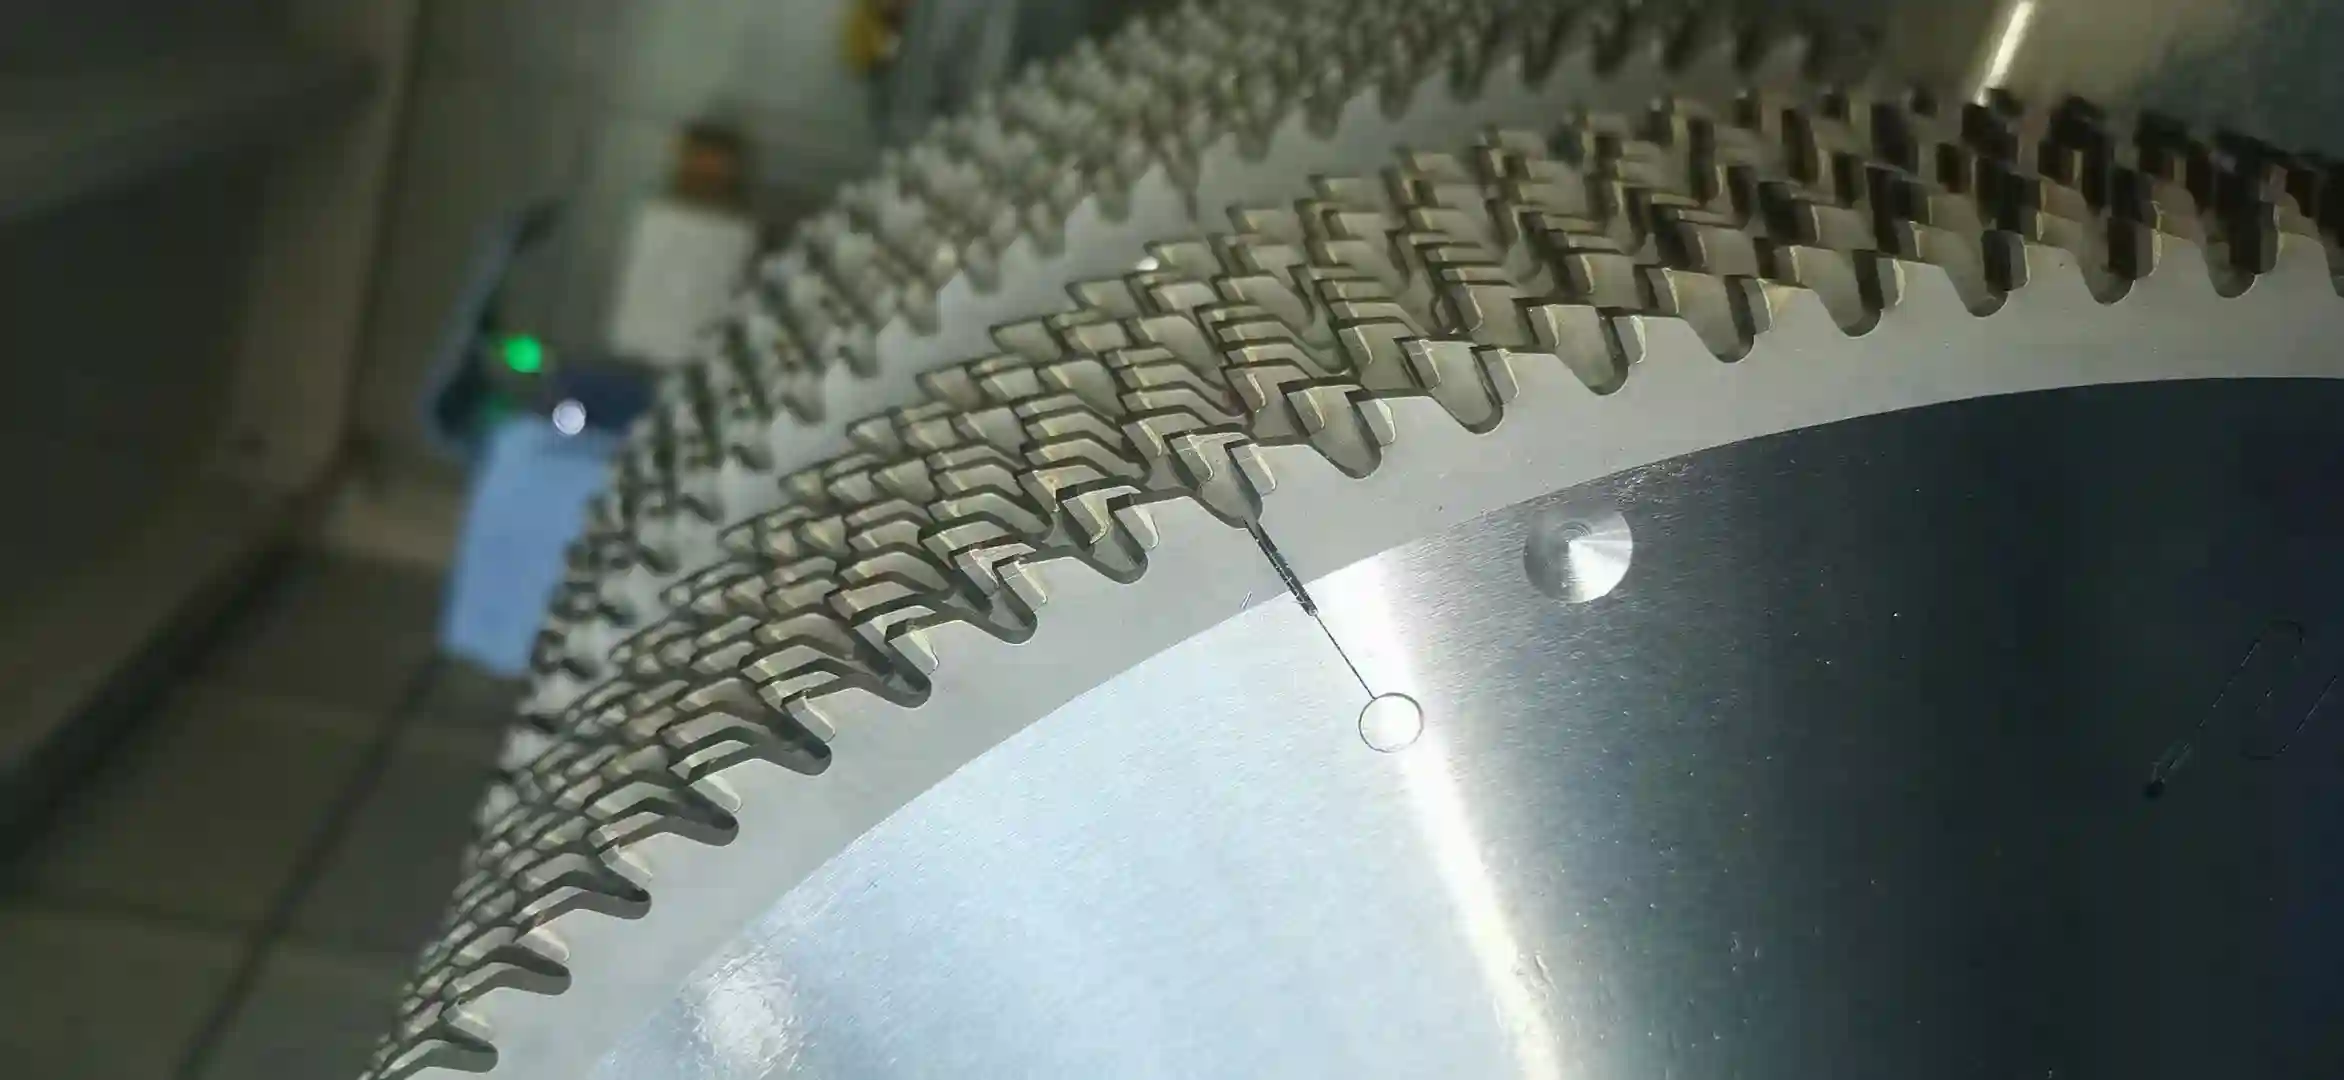
PCD即聚晶金刚石。在PCD圆锯片中,人造金刚石颗粒烧结成切削层,通常由硬质合金基底支撑,再钎焊到钢制锯片基体上。
PCD对高磨蚀性有色金属和非金属材料具有极高耐磨性,典型应用包括纤维水泥板、硅酸钙板、碳纤维复合材料、高密度层压板、磨蚀性铝合金,以及其他会快速磨损普通硬质合金的材料。当应用需要长期保持稳定刃口时,PCD也可用于部分铝型材和断桥铝型材。
当较长刀具寿命、更少换片次数和稳定生产比初始价格更重要时,PCD锯片较高的采购成本可能是合理的。实际寿命取决于工件、杂质、设备稳定性、齿形、切削参数和修磨工艺,因此不应把“寿命一定是TCT的若干倍”等固定说法当作普遍结论。
圆锯片材料对比
| 锯片类型 | 主要结构 | 主要优势 | 典型应用 |
|---|---|---|---|
| 工具钢 | 整体碳素或低合金工具钢基体 | 成本低、修磨简单、具有实用韧性 | 轻载木材或机械切断 |
| HSS | 整体高速钢基体 | 红硬性、耐磨性及可修磨性 | 钢管、型材和中速金属锯切 |
| 整体硬质合金 | 整体硬质合金 | 高刚性、高硬度和高精度 | 小直径精密切断及特殊材料 |
| TCT | 钢制基体加硬质合金刀头 | 用途广、韧性好、适配多种材料 | 铝材、木材、板材、塑料及通用工业切削 |
| 金属陶瓷 | 钢制基体加金属陶瓷刀头 | 耐热、适合高质量黑色金属切削 | 碳钢、结构钢和生产型冷切 |
| PCD | 钢制基体加聚晶金刚石刀头 | 极高的抗磨粒磨损能力 | 纤维水泥、层压板、复合材料和磨蚀性铝材 |
选择锯片时还应考虑的因素
材料只是选型起点。以下因素对切削性能的影响可能与锯片材料本身同样重要。
齿形与齿数
齿形决定切削刃如何进入材料、分断切屑及离开切面。常见齿形包括交替斜齿(ATB)、平齿(FTG)和梯平齿(TCG)。齿数会影响单齿切削量和表面质量:更多锯齿可改善切面并减小切屑,而较少锯齿在某些应用中可提供更大的容屑空间和更高生产率。
锯缝与锯片厚度
锯缝是锯片切除材料的宽度。薄锯缝可以减少材料损耗、设备负载和切削废料,在加工高价值铝材或木材时尤其有用。较厚的基体和较宽的锯缝则可为重载切削提供更高稳定性。无论如何,锯片必须与设备主轴、防护罩、法兰和进给系统匹配。
设备刚性、速度与进给
锯片材料无法弥补设备匹配不当。主轴跳动、法兰状态、工件夹持、切削速度、进给速度、冷却液或微量润滑以及排屑都会影响刀具寿命。高性能锯片需要稳定的装夹,并通过合理参数把单齿负载和热量控制在设计范围内。
工件与生产目标
应综合考虑材料硬度、磨蚀性、截面、壁厚、切面要求、预计产量和可接受的单次切削成本。对于材料种类多变的加工车间,通用TCT锯片可能是最佳选择;在大批量磨蚀性板材生产线上,PCD可能更经济;专用黑色金属生产线则可能更适合金属陶瓷或高速钢锯片。
总结
圆锯片是一种高速旋转并去除材料的圆形有齿切削刀具。按材料和结构划分,主要包括整体工具钢、高速钢和整体硬质合金锯片,以及镶齿式TCT、金属陶瓷和PCD锯片。每种类型在硬度、韧性、耐热性、耐磨寿命、维护方式和成本之间都有不同取舍。
正确选型不能只看锯片材料,还应使锯片结构和齿形与工件、设备、切削参数、切面目标及生产批量相匹配。如果你需要为铝材、钢材、木材、塑料或复合材料选择圆锯片,请将材料和生产线要求发送给Cutek工程团队,我们可以协助进行针对性选型。


