
· Cutek Team · 購買指南 · 16 分鐘閱讀
甚麼是圓鋸片?按材料與結構分類
圓鋸片基礎指南,介紹TCT、金屬陶瓷、PCD、高速鋼、工具鋼和整體硬質合金圓鋸片的結構、特點與常見應用。

圓鋸片是一種圓盤形旋轉切削刀具,其外緣分佈有鋸齒。圓鋸片安裝在機器上並高速旋轉,通過沿受控路徑去除材料來切斷工件。根據設計不同,圓鋸片可用於切割鋼鐵、鋁材、木材、塑膠、複合材料及其他工業材料。
簡單來說,鋸片基體支撐切削刃,鋸齒依次切入工件,機器則控制鋸片的轉速與進給。工業圓鋸片專為生產設備上的重複切削而設計,適用於CNC鋸床、裁板鋸、冷鋸機、製管生產線和鋁型材擠壓生產線等設備。
圓鋸片之間最重要的區別通常在於切削刃所用材料。有些鋸片整體由一種材料製成,另一些則使用具有韌性的鋼製基體,並釬焊或機械安裝由更硬材料製成的刀頭。這種結構差異會影響硬度、韌性、耐熱性、耐磨壽命、切面質量、維護方式及單次切削成本。
圓鋸片的基本結構
大多數工業圓鋸片由三個功能區域組成:
- 鋸片基體: 承載鋸齒並與機器主軸連接的圓盤。基體厚度、張力處理、動平衡和平面度都會影響鋸片穩定性與振動。
- 鋸齒或切削刃: 實際切入工件並形成鋸縫的部分。齒形、齒數、前角和後角決定切屑的形成與排出方式。
- 中心孔與安裝結構: 中心孔、鍵槽、傳動孔或法蘭接觸面負責將機器扭矩傳遞給鋸片。
鋸片直徑遠大於基體厚度,因此工業圓鋸片在高速旋轉時必須抵抗側向偏擺。薄鋸片可減少材料損耗和切削負載,而較厚的基體通常能為重載切削提供更高剛性。正確的平衡取決於設備、工件、直徑、鋸縫寬度及切削參數。
兩種主要結構類型
圓鋸片首先可以分為整體式圓鋸片和鑲齒式圓鋸片。
整體式圓鋸片
整體式鋸片主要由一種材料製成,鋸齒直接在鋸片本體上磨削成形,不另行釬焊硬質合金、金屬陶瓷或金剛石刀頭。這種結構形成連續的切削部分,整片可以重複修磨,但同一種材料必須同時滿足基體強度和鋸齒耐磨性的要求。
常見整體式產品包括高速鋼、工具鋼和整體硬質合金圓鋸片。
鑲齒式圓鋸片
鑲齒式鋸片由鋼製基體與獨立刀頭組合而成。基體提供韌性、彈性和減振能力,刀頭則提供切削刃所需的硬度或耐熱性。刀頭可採用碳化鎢硬質合金、金屬陶瓷或PCD,通常釬焊在預先加工好的齒座上。
這種結構允許製造商分別優化基體和切削刃,也是許多高效生產型TCT、金屬陶瓷和PCD圓鋸片的基礎。
按材料劃分的常見圓鋸片類型
1. 工具鋼圓鋸片

整體工具鋼圓鋸片由碳素工具鋼或低合金工具鋼製成,鋸齒直接在圓盤上磨削成形。本文所說的「工具鋼鋸片」是指傳統整體鋼製鋸片,而不是下文所述合金含量更高的高速鋼牌號。
工具鋼鋸片成本較低,製造方式也相對簡單,適用於切削速度、負載和耐磨要求適中的場景,例如部分木材切割、低負載機械切斷,以及需要頻繁更換或修磨鋸片的應用。其耐熱性和耐磨壽命通常低於高速鋼或硬質合金鑲齒鋸片,因此並不是高速工業金屬切削的通用方案。
2. 高速鋼圓鋸片

HSS即高速鋼,是一類經過專門設計、在較高切削溫度下仍能保持有效硬度的高合金工具鋼。高速鋼圓鋸片整體由高速鋼製成,部分產品還會採用TiN、TiAlN或CrN等塗層,以改善摩擦性能和耐磨性。
與普通工具鋼相比,高速鋼在保持良好韌性的同時具有更好的紅硬性和耐磨性。高速鋼鋸片常用於金屬冷切、管材和型材切斷,以及其他黑色金屬加工。只要基體和齒形仍處於可用狀態,通常可以進行多次修磨。
HSS並不是所有工具鋼鋸片的同義詞。它屬於性能更高的工具鋼子類,其合金體系和熱處理專門面向更高溫度與更高速度的切削。
3. 整體硬質合金圓鋸片
整體硬質合金圓鋸片的切削結構全部由硬質合金製成,而不是在鋼製基體上釬焊刀頭。硬質合金具有很高的硬度、剛性和耐磨性,但比鋼更脆,對衝擊和設備振動的容忍度更低。
因此,整體硬質合金鋸片通常用於小直徑精密開槽、微細加工、PCB或電子材料加工,以及尺寸精度比抗衝擊能力更重要的特殊切斷。為降低崩齒或斷片風險,它需要高剛性設備、很小的主軸跳動和受到嚴格控制的切削條件。
4. TCT硬質合金圓鋸片
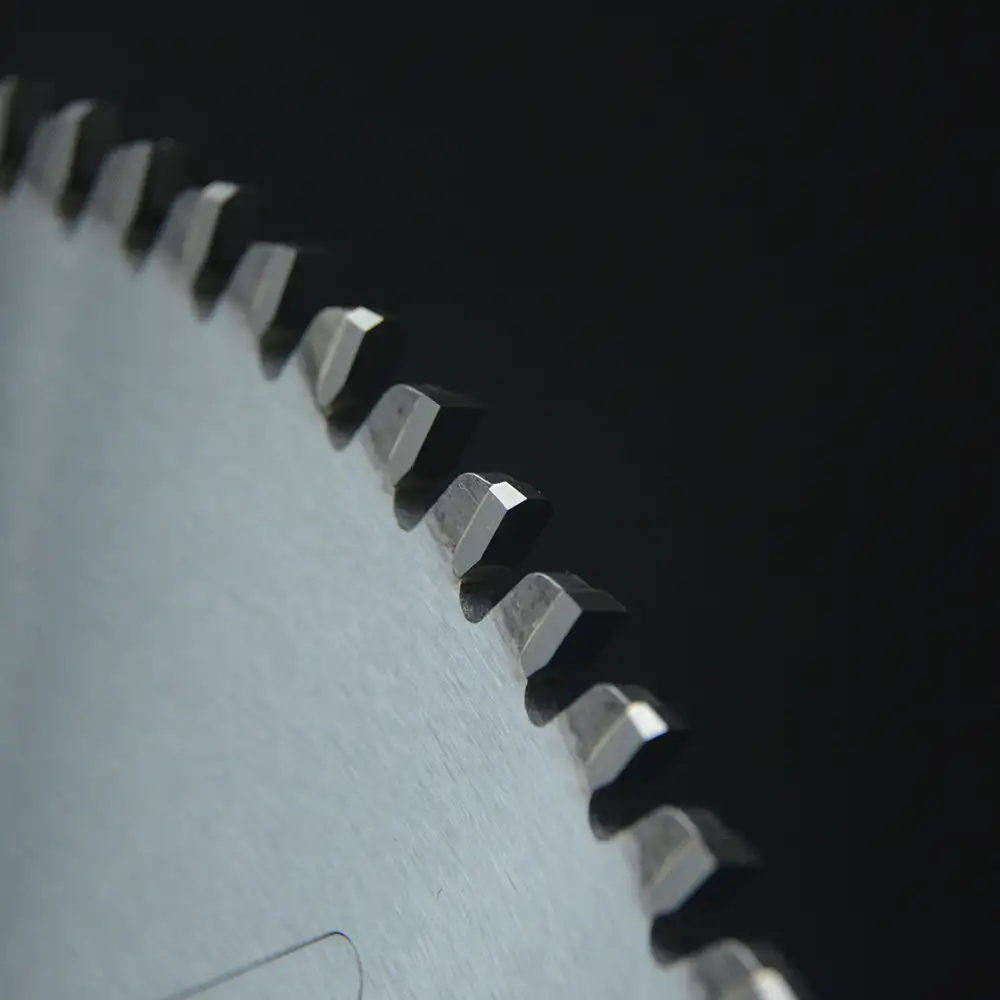
TCT是**Tungsten Carbide Tipped(碳化鎢硬質合金鑲齒)**的縮寫。TCT圓鋸片採用鋼製基體,並在齒座上釬焊獨立的硬質合金刀頭。鋼製基體提供韌性和減振能力,硬質合金齒則形成堅硬、耐磨的切削刃。
TCT是用途最廣泛的工業圓鋸片類型,常用於鋁及其他有色金屬、實木、人造板、塑膠和多種通用工業切削。硬質合金牌號和齒形必須根據工件選擇:適合鋁材的齒形不一定適合鋼材或磨蝕性複合板材。
例如,鋁材切割圓鋸片通常採用較大的正前角和有利於排屑的齒形。木材及板材加工鋸片則可採用ATB、梯平齒或其他齒形,以兼顧切面質量和抗崩邊能力。
5. 金屬陶瓷圓鋸片
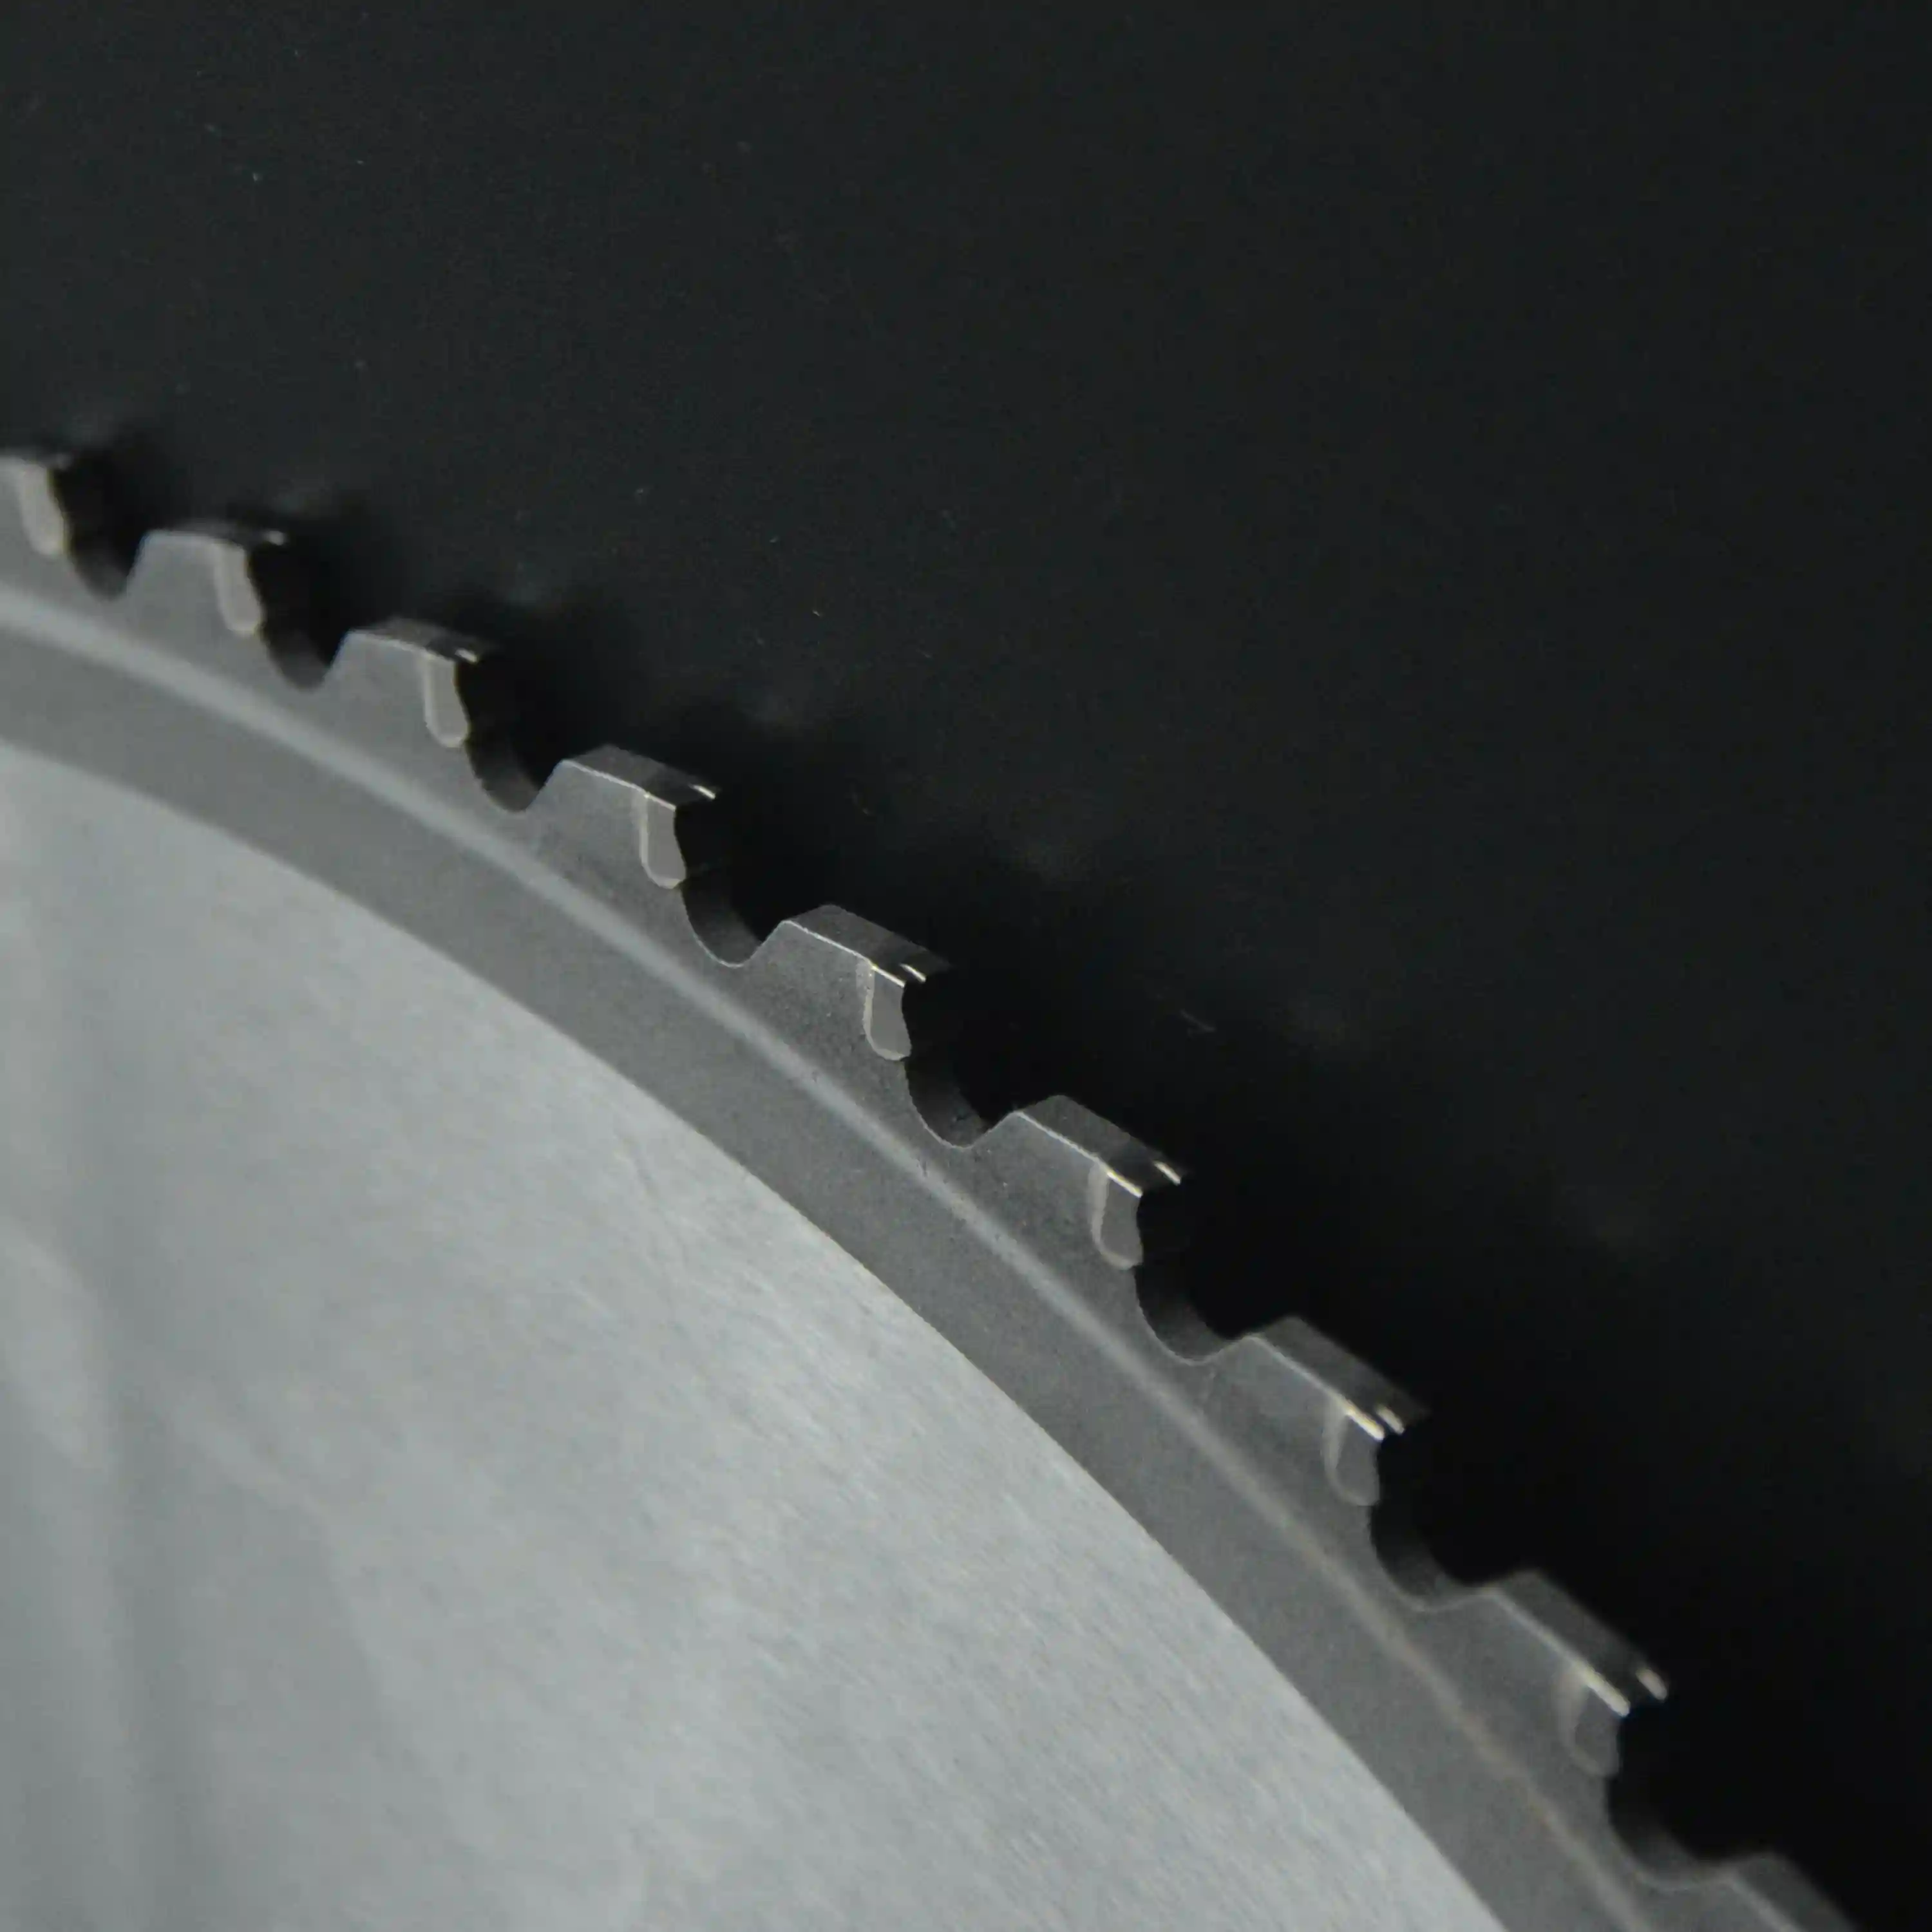
金屬陶瓷(Cermet)是一種由碳化鈦、氮化鈦等陶瓷相與金屬結合相組成的複合切削材料。在金屬陶瓷圓鋸片上,金屬陶瓷刀頭被釬焊到合金鋼基體上。
金屬陶瓷刀頭具有良好的高溫抗氧化性能,並且與鐵的化學親和力較低,因此適合高效率乾式或微量潤滑切削碳鋼、結構鋼及其他黑色金屬。設備、工件和切削參數匹配良好時,可以獲得整潔切面和較長刃口壽命。
金屬陶瓷比許多傳統硬質合金更硬、耐熱性更好,但對嚴重衝擊或斷續切削的容忍度可能更低。穩定的設備、準確的裝夾和合適的齒形對生產應用尤其重要。
6. PCD圓鋸片
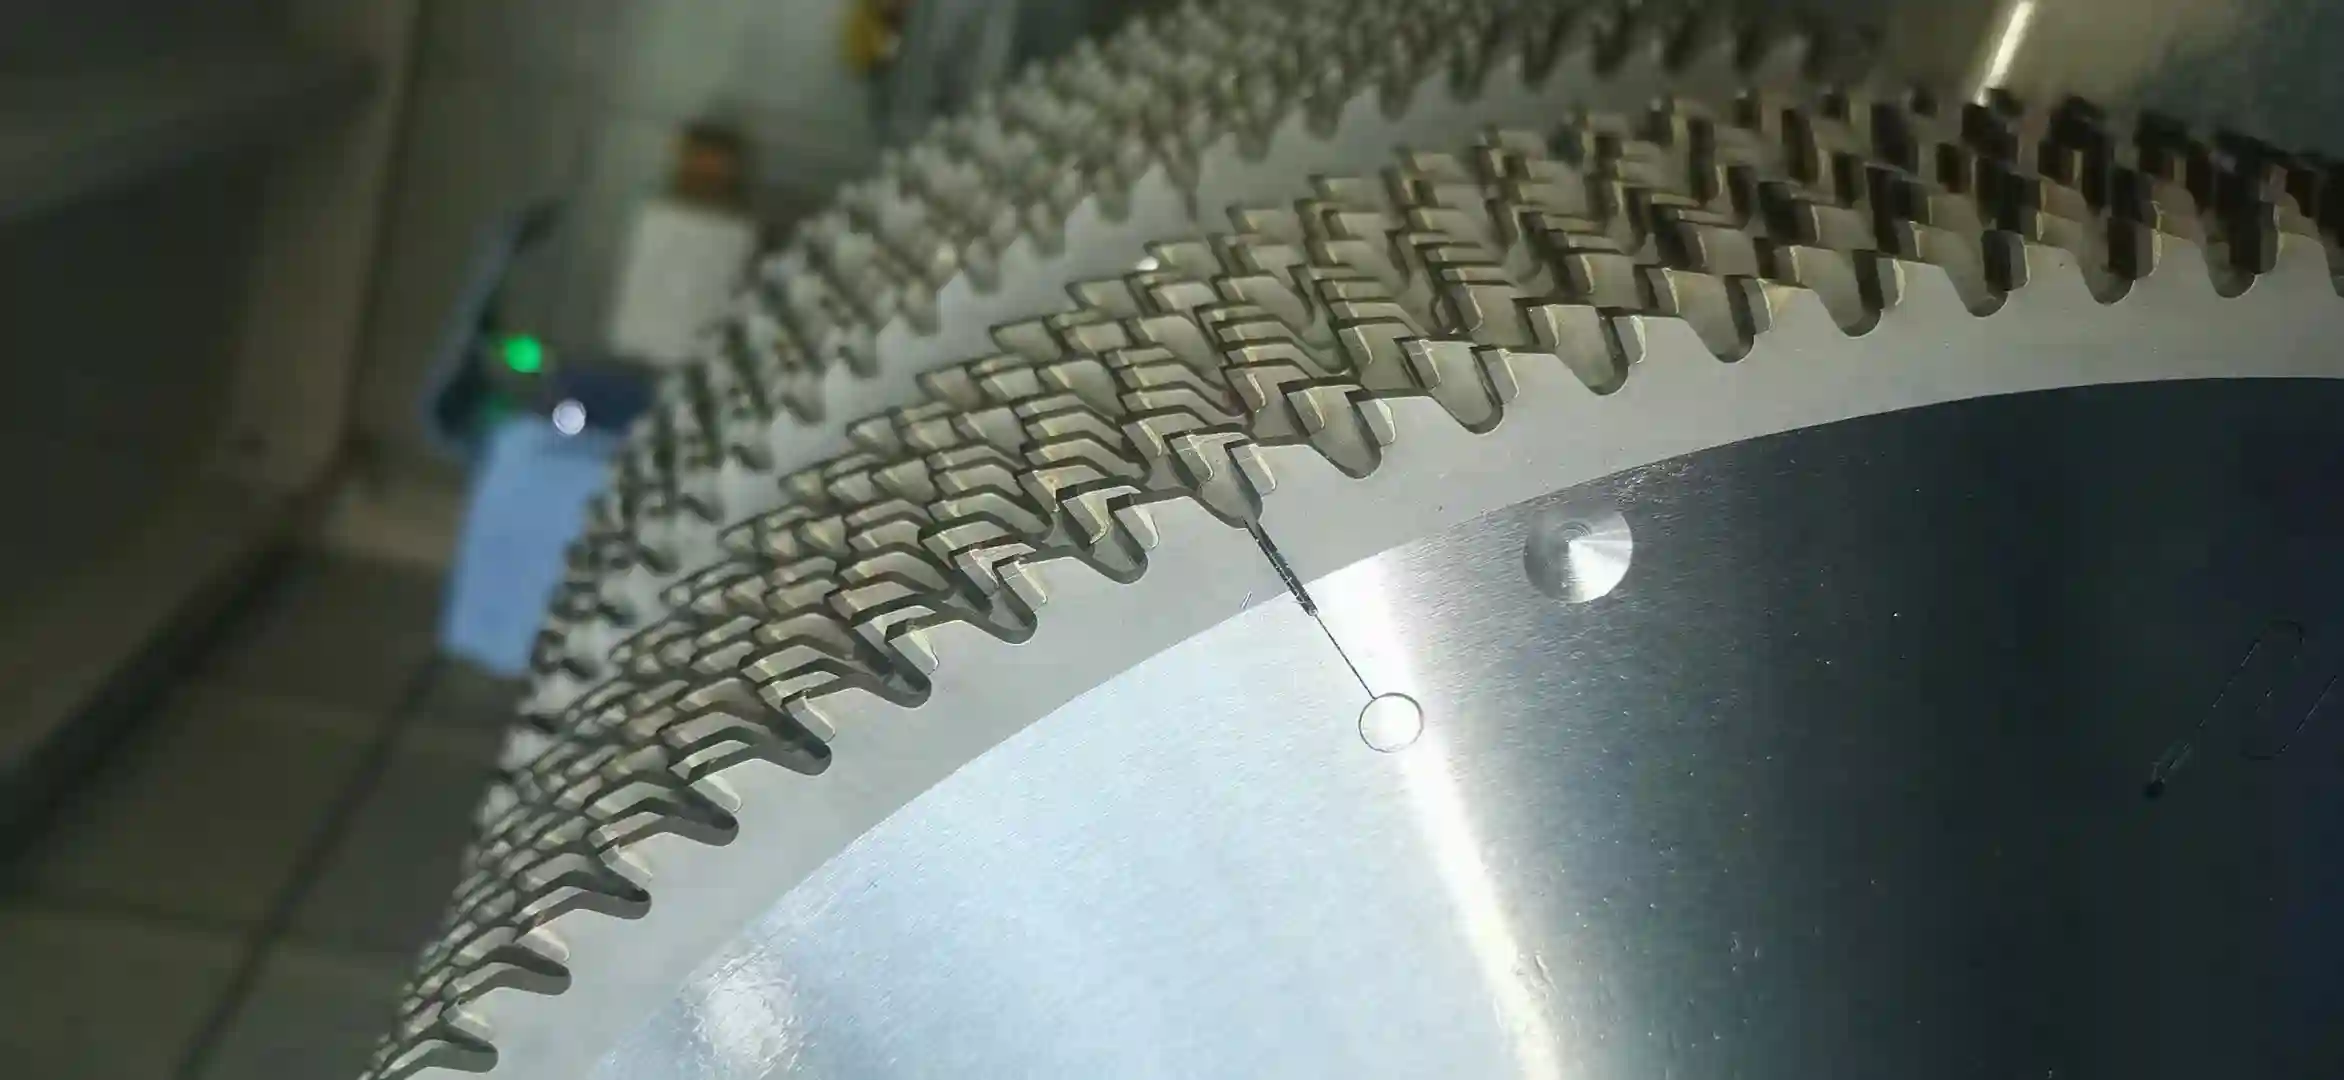
PCD即聚晶金剛石。在PCD圓鋸片中,人造金剛石顆粒燒結成切削層,通常由硬質合金基底支撐,再釬焊到鋼製鋸片基體上。
PCD對高磨蝕性有色金屬和非金屬材料具有極高耐磨性,典型應用包括纖維水泥板、矽酸鈣板、碳纖維複合材料、高密度層壓板、磨蝕性鋁合金,以及其他會快速磨損普通硬質合金的材料。當應用需要長期保持穩定刃口時,PCD也可用於部分鋁型材和斷橋鋁型材。
當較長刀具壽命、更少換片次數和穩定生產比初始價格更重要時,PCD鋸片較高的採購成本可能是合理的。實際壽命取決於工件、雜質、設備穩定性、齒形、切削參數和修磨工藝,因此不應把「壽命一定是TCT的若干倍」等固定說法當作普遍結論。
圓鋸片材料對比
| 鋸片類型 | 主要結構 | 主要優勢 | 典型應用 |
|---|---|---|---|
| 工具鋼 | 整體碳素或低合金工具鋼基體 | 成本低、修磨簡單、具有實用韌性 | 輕載木材或機械切斷 |
| HSS | 整體高速鋼基體 | 紅硬性、耐磨性及可修磨性 | 鋼管、型材和中速金屬鋸切 |
| 整體硬質合金 | 整體硬質合金 | 高剛性、高硬度和高精度 | 小直徑精密切斷及特殊材料 |
| TCT | 鋼製基體加硬質合金刀頭 | 用途廣、韌性好、適配多種材料 | 鋁材、木材、板材、塑膠及通用工業切削 |
| 金屬陶瓷 | 鋼製基體加金屬陶瓷刀頭 | 耐熱、適合高質量黑色金屬切削 | 碳鋼、結構鋼和生產型冷切 |
| PCD | 鋼製基體加聚晶金剛石刀頭 | 極高的抗磨粒磨損能力 | 纖維水泥、層壓板、複合材料和磨蝕性鋁材 |
選擇鋸片時還應考慮的因素
材料只是選型起點。以下因素對切削性能的影響可能與鋸片材料本身同樣重要。
齒形與齒數
齒形決定切削刃如何進入材料、分斷切屑及離開切面。常見齒形包括交替斜齒(ATB)、平齒(FTG)和梯平齒(TCG)。齒數會影響單齒切削量和表面質量:更多鋸齒可改善切面並減小切屑,而較少鋸齒在某些應用中可提供更大的容屑空間和更高生產率。
鋸縫與鋸片厚度
鋸縫是鋸片切除材料的寬度。薄鋸縫可以減少材料損耗、設備負載和切削廢料,在加工高價值鋁材或木材時尤其有用。較厚的基體和較寬的鋸縫則可為重載切削提供更高穩定性。無論如何,鋸片必須與設備主軸、防護罩、法蘭和進給系統匹配。
設備剛性、速度與進給
鋸片材料無法彌補設備匹配不當。主軸跳動、法蘭狀態、工件夾持、切削速度、進給速度、冷卻液或微量潤滑以及排屑都會影響刀具壽命。高性能鋸片需要穩定的裝夾,並通過合理參數把單齒負載和熱量控制在設計範圍內。
工件與生產目標
應綜合考慮材料硬度、磨蝕性、截面、壁厚、切面要求、預計產量和可接受的單次切削成本。對於材料種類多變的加工車間,通用TCT鋸片可能是最佳選擇;在大批量磨蝕性板材生產線上,PCD可能更經濟;專用黑色金屬生產線則可能更適合金屬陶瓷或高速鋼鋸片。
總結
圓鋸片是一種高速旋轉並去除材料的圓形有齒切削刀具。按材料和結構劃分,主要包括整體工具鋼、高速鋼和整體硬質合金鋸片,以及鑲齒式TCT、金屬陶瓷和PCD鋸片。每種類型在硬度、韌性、耐熱性、耐磨壽命、維護方式和成本之間都有不同取捨。
正確選型不能只看鋸片材料,還應使鋸片結構和齒形與工件、設備、切削參數、切面目標及生產批量相匹配。如果你需要為鋁材、鋼材、木材、塑膠或複合材料選擇圓鋸片,請將材料和生產線要求發送給Cutek工程團隊,我們可以協助進行針對性選型。


