
· Cutek-teamet · Köpguider · 6 min lästid
Vad är en sågklinga? Typer efter material och konstruktion
En praktisk introduktion till sågklingor av verktygsstål, HSS och massiv hårdmetall samt TCT-, Cermet- och PCD-klingor.

En sågklinga är ett runt roterande skärverktyg med tänder längs ytterkanten. Den monteras i en maskin och roterar med hög hastighet för att kapa ett arbetsstycke genom kontrollerad materialavverkning. Beroende på konstruktion kan den skära stål, aluminium, trä, plast, komposit och andra industrimaterial.
Klingstommen bär skären, tänderna går in i arbetsstycket en efter en och maskinen styr varvtal och matning. Industriella klingor är konstruerade för repeterbar kapning i CNC-sågar, skivsågar, kallsågar, rörlinjer och extruderingslinjer för aluminium.
En avgörande skillnad är ofta skärmaterialet. Vissa klingor består helt av ett material; andra kombinerar en seg stålstomme med hårdare fastlödda eller mekaniskt fästa skär. Konstruktionen påverkar hårdhet, seghet, värmebeständighet, livslängd, snittyta, underhåll och kostnad per snitt.
Sågklingans uppbyggnad
De flesta industriklingor har tre funktionsområden:
- Klingstomme: skivan som bär tänderna och monteras på spindeln. Tjocklek, spänning, balansering och planhet påverkar stabilitet och vibration.
- Tänder eller skär: går in i materialet och bildar sågspåret. Geometri, tandantal, spån- och släppvinkel styr spånbildning och spånavgång.
- Centrumhål och infästning: hål, kilspår, drivhål eller flänsytor överför maskinens vridmoment.
Diametern är mycket större än stommens tjocklek, så klingan måste motstå sidoutböjning vid hög hastighet. En tunn klinga minskar materialförlust och belastning, medan en tjockare stomme vanligen ökar styvheten vid tung kapning. Balansen beror på maskin, arbetsstycke, diameter, spårbredd och parametrar.
Två huvudsakliga konstruktioner
Klingor delas först in i monolitiska och bestyckade sågklingor.
Monolitiska sågklingor
En monolitisk klinga består huvudsakligen av ett material och tänderna slipas direkt i kroppen. Den saknar separat lödda skär av hårdmetall, Cermet eller diamant. Den kan omslipas som en helhet, men materialet måste ge både stomstyrka och slitstyrka i tänderna.
Vanliga typer är verktygsstål, HSS och massiv hårdmetall.
Bestyckade sågklingor
De kombinerar en stålstomme med separata skär. Stommen ger seghet, elasticitet och dämpning, medan skären ger hårdhet eller värmetålighet. De kan bestå av volframkarbid, Cermet eller PCD och löds normalt i förberedda tandlägen.
Stomme och skär kan då optimeras var för sig. Konstruktionen används i många högproduktiva TCT-, Cermet- och PCD-klingor.
Vanliga typer efter material
1. Klingor av verktygsstål

En monolitisk klinga av verktygsstål tillverkas av kolstål eller låglegerat verktygsstål med tänder slipade i skivan. Här avses inte de mer höglegerade HSS-kvaliteterna nedan.
Den är ekonomisk och enkel att tillverka. Den passar måttliga hastigheter, laster och slitkrav, exempelvis vissa träsnitt, lätt mekanisk kapning eller frekvent byte och omslipning. Värmebeständighet och livslängd är oftast lägre än för HSS eller hårdmetall, så den är inte universell för snabb industriell metallkapning.
2. HSS-sågklingor

HSS är snabbstål, en familj höglegerade verktygsstål som behåller användbar hårdhet vid förhöjd temperatur. HSS-klingor består helt av materialet; vissa har TiN-, TiAlN- eller CrN-beläggning för bättre glidning och slitstyrka.
Jämfört med konventionellt verktygsstål ger HSS bättre varmhårdhet och slitstyrka med användbar seghet. Det är vanligt vid kallkapning av metall, rör, profiler och andra järnhaltiga material. Klingan kan normalt slipas om flera gånger så länge kroppen och geometrin är brukbara.
HSS är inte samma sak som allt verktygsstål utan en högpresterande undergrupp för högre temperaturer och hastigheter.
3. Sågklingor av massiv hårdmetall
Hela skärstrukturen består av sintrad volframkarbid utan stålstomme och lödda skär. Den ger mycket hög hårdhet, styvhet och slitstyrka men är sprödare och mindre tålig mot slag och vibration än stål.
Den används därför selektivt för små diametrar, precisionsspår, mikrobearbetning, kretskort och elektroniska material där måttnoggrannhet är viktigare än slagtålighet. En styv maskin, litet spindelkast och kontrollerade villkor krävs.
4. TCT-sågklingor
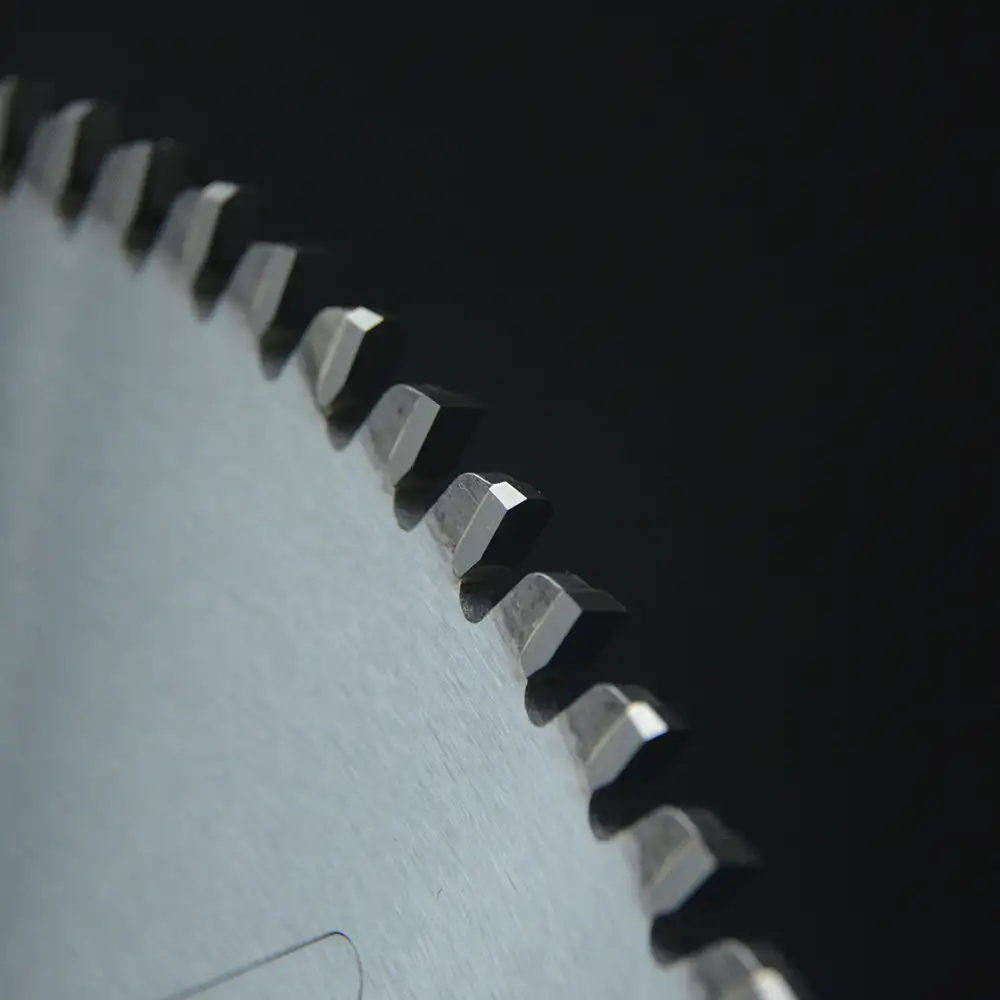
TCT betyder Tungsten Carbide Tipped, alltså bestyckad med volframkarbid. Stålstommen bär separat lödda hårdmetallskär. Stålet ger seghet och dämpning, karbiden en hård och slitstark egg.
TCT är den mest mångsidiga industrikategorin. Den skär aluminium och andra icke-järnmetaller, massivt trä, träbaserade skivor, plast och många allmänna material. Hårdmetallkvalitet och geometri måste passa arbetsstycket: en aluminiumtand passar inte nödvändigtvis stål eller abrasiva kompositer.
Sågklingor för aluminium använder ofta positiv spånvinkel och geometri för spånavgång. För trä och skivor används ATB, trapets-plan eller andra tandformer för att balansera finish och flisning.
5. Cermet-sågklingor
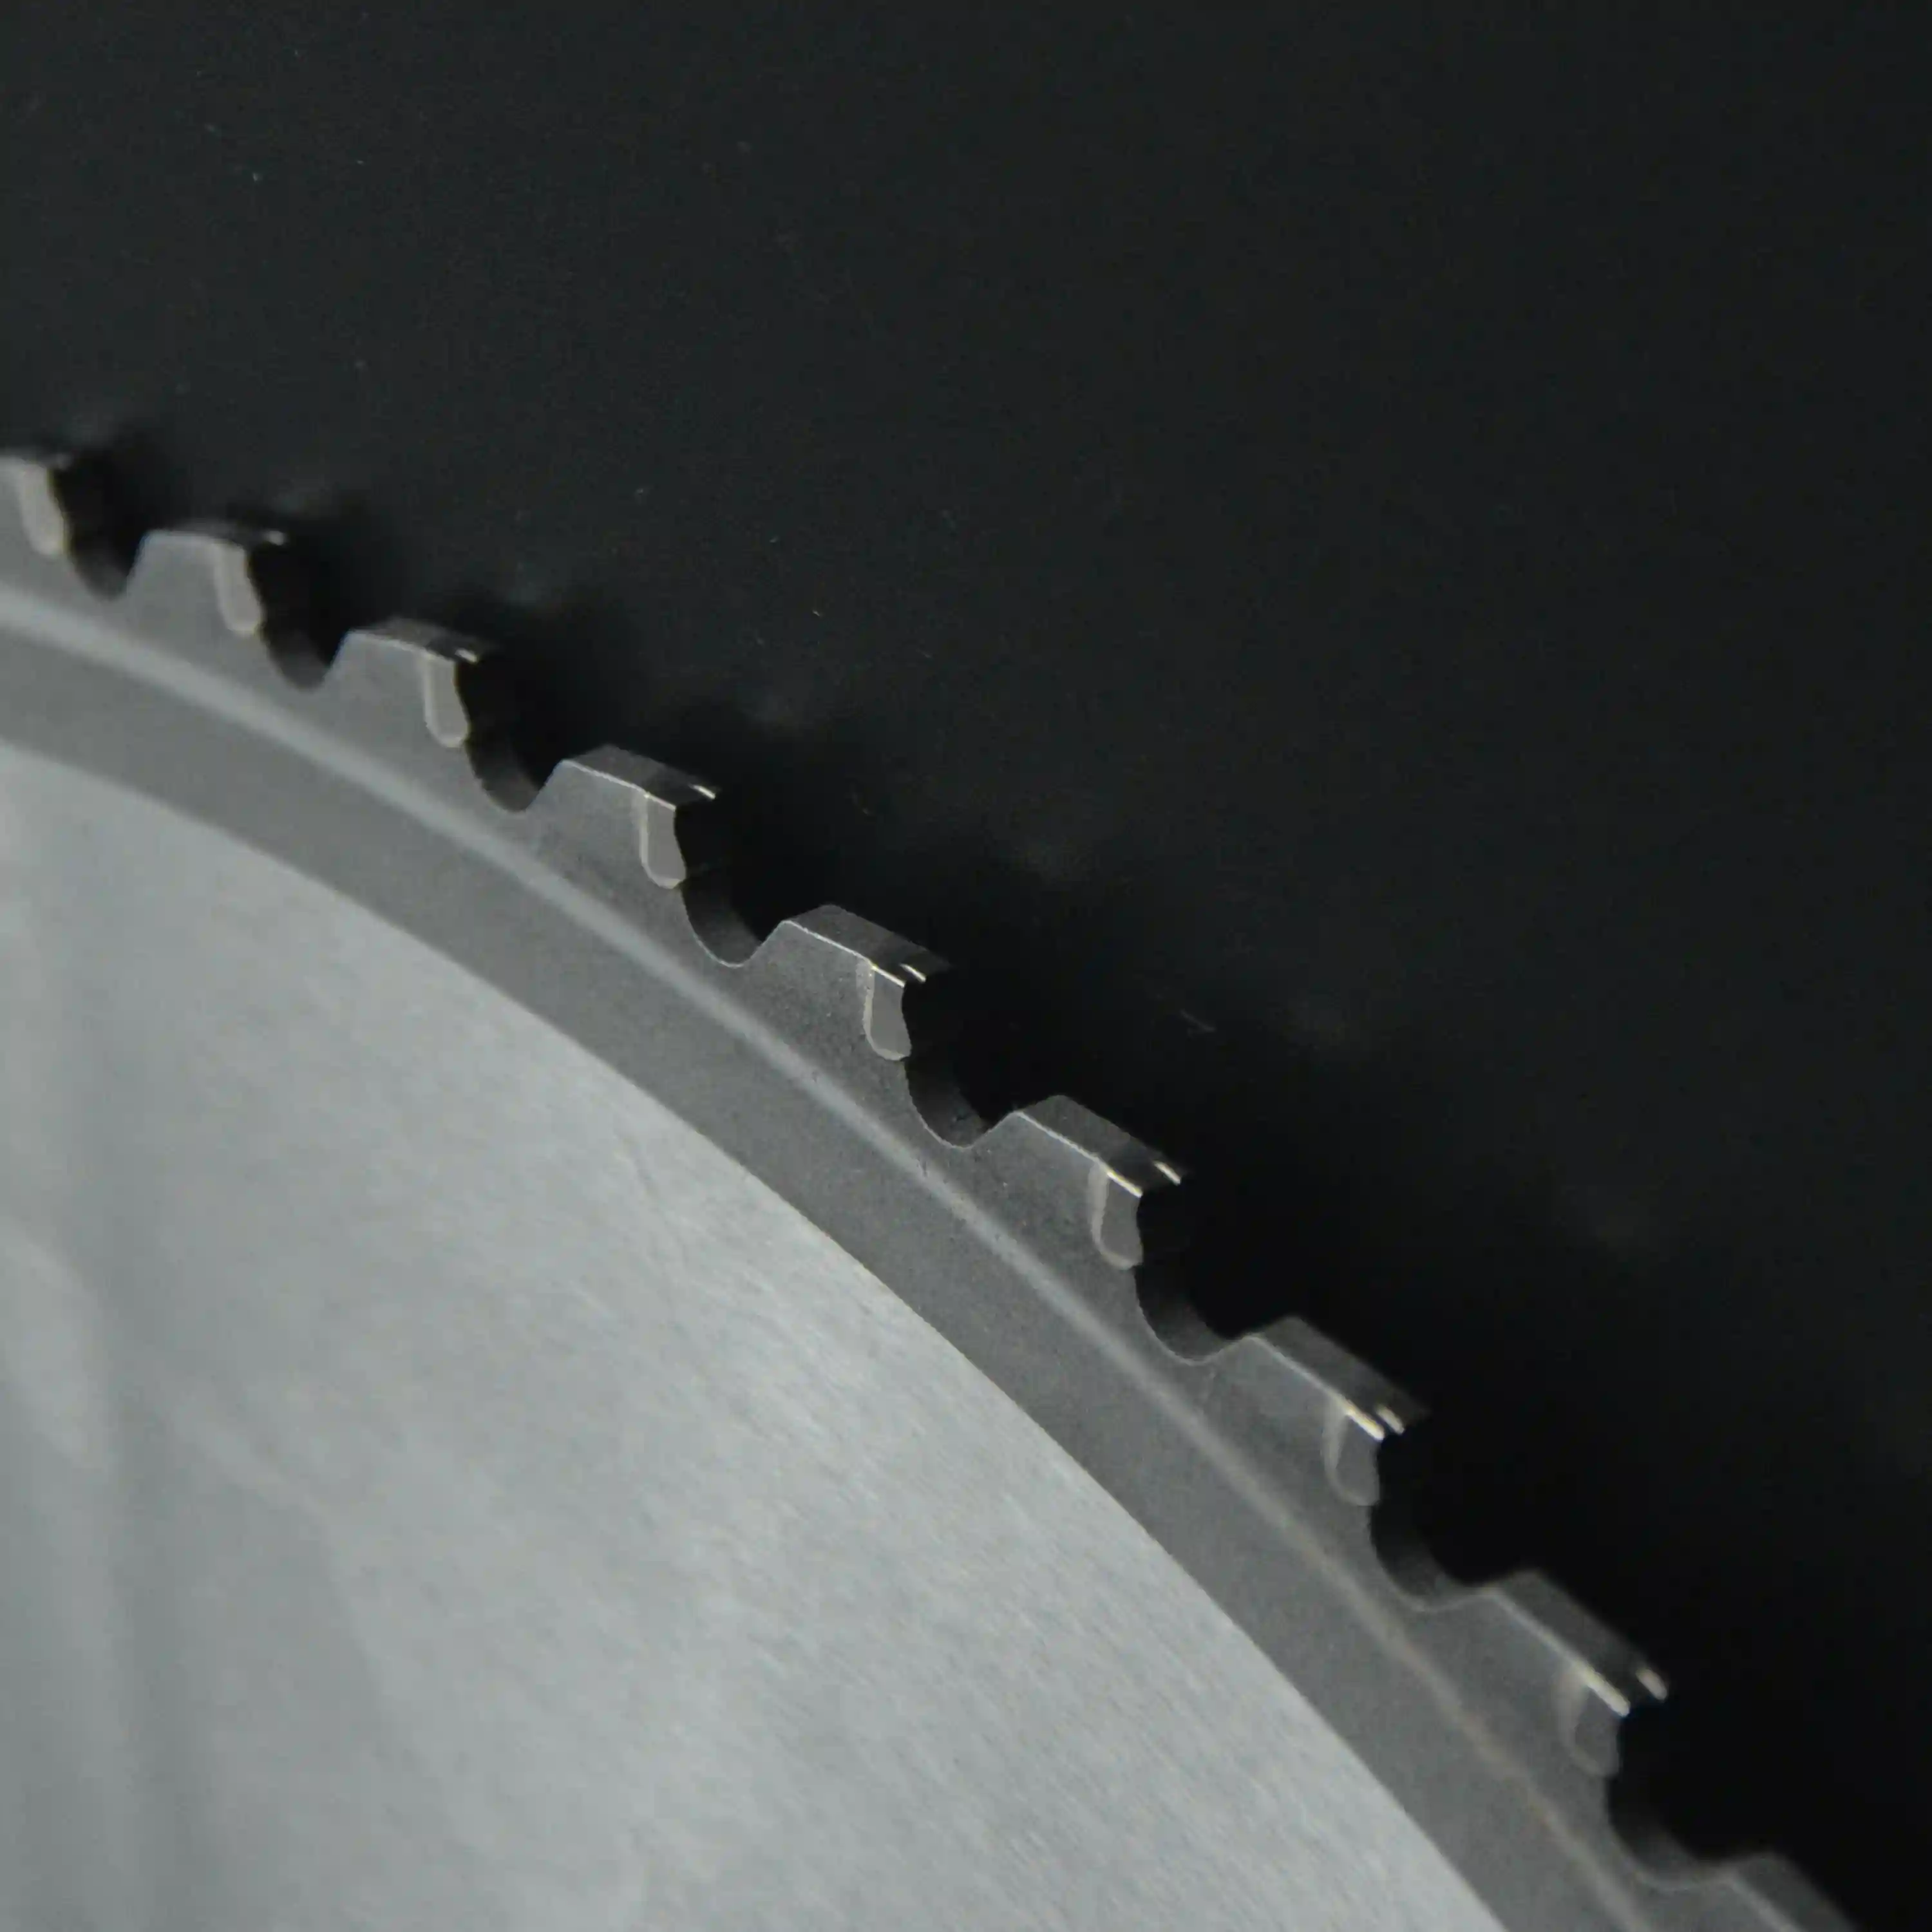
Cermet är en komposit av keramiska faser, exempelvis titankarbid eller titannitrid, och metalliskt bindemedel. På en Cermet-klinga löds skären på en legerad stålstomme.
Materialet kan ge oxidationsbeständighet vid hög temperatur och låg kemisk affinitet till järn. Det lämpar sig för produktiv torr eller minimalsmord kapning av kolstål, konstruktionsstål och andra järnmaterial. Med rätt maskin och parametrar ger det ren yta och lång egglivslängd.
Cermet är hårdare och värmetåligare än många karbider men kan tåla kraftiga slag och avbrutna snitt sämre. Stabilitet, exakt inställning och rätt geometri är avgörande.
6. PCD-sågklingor
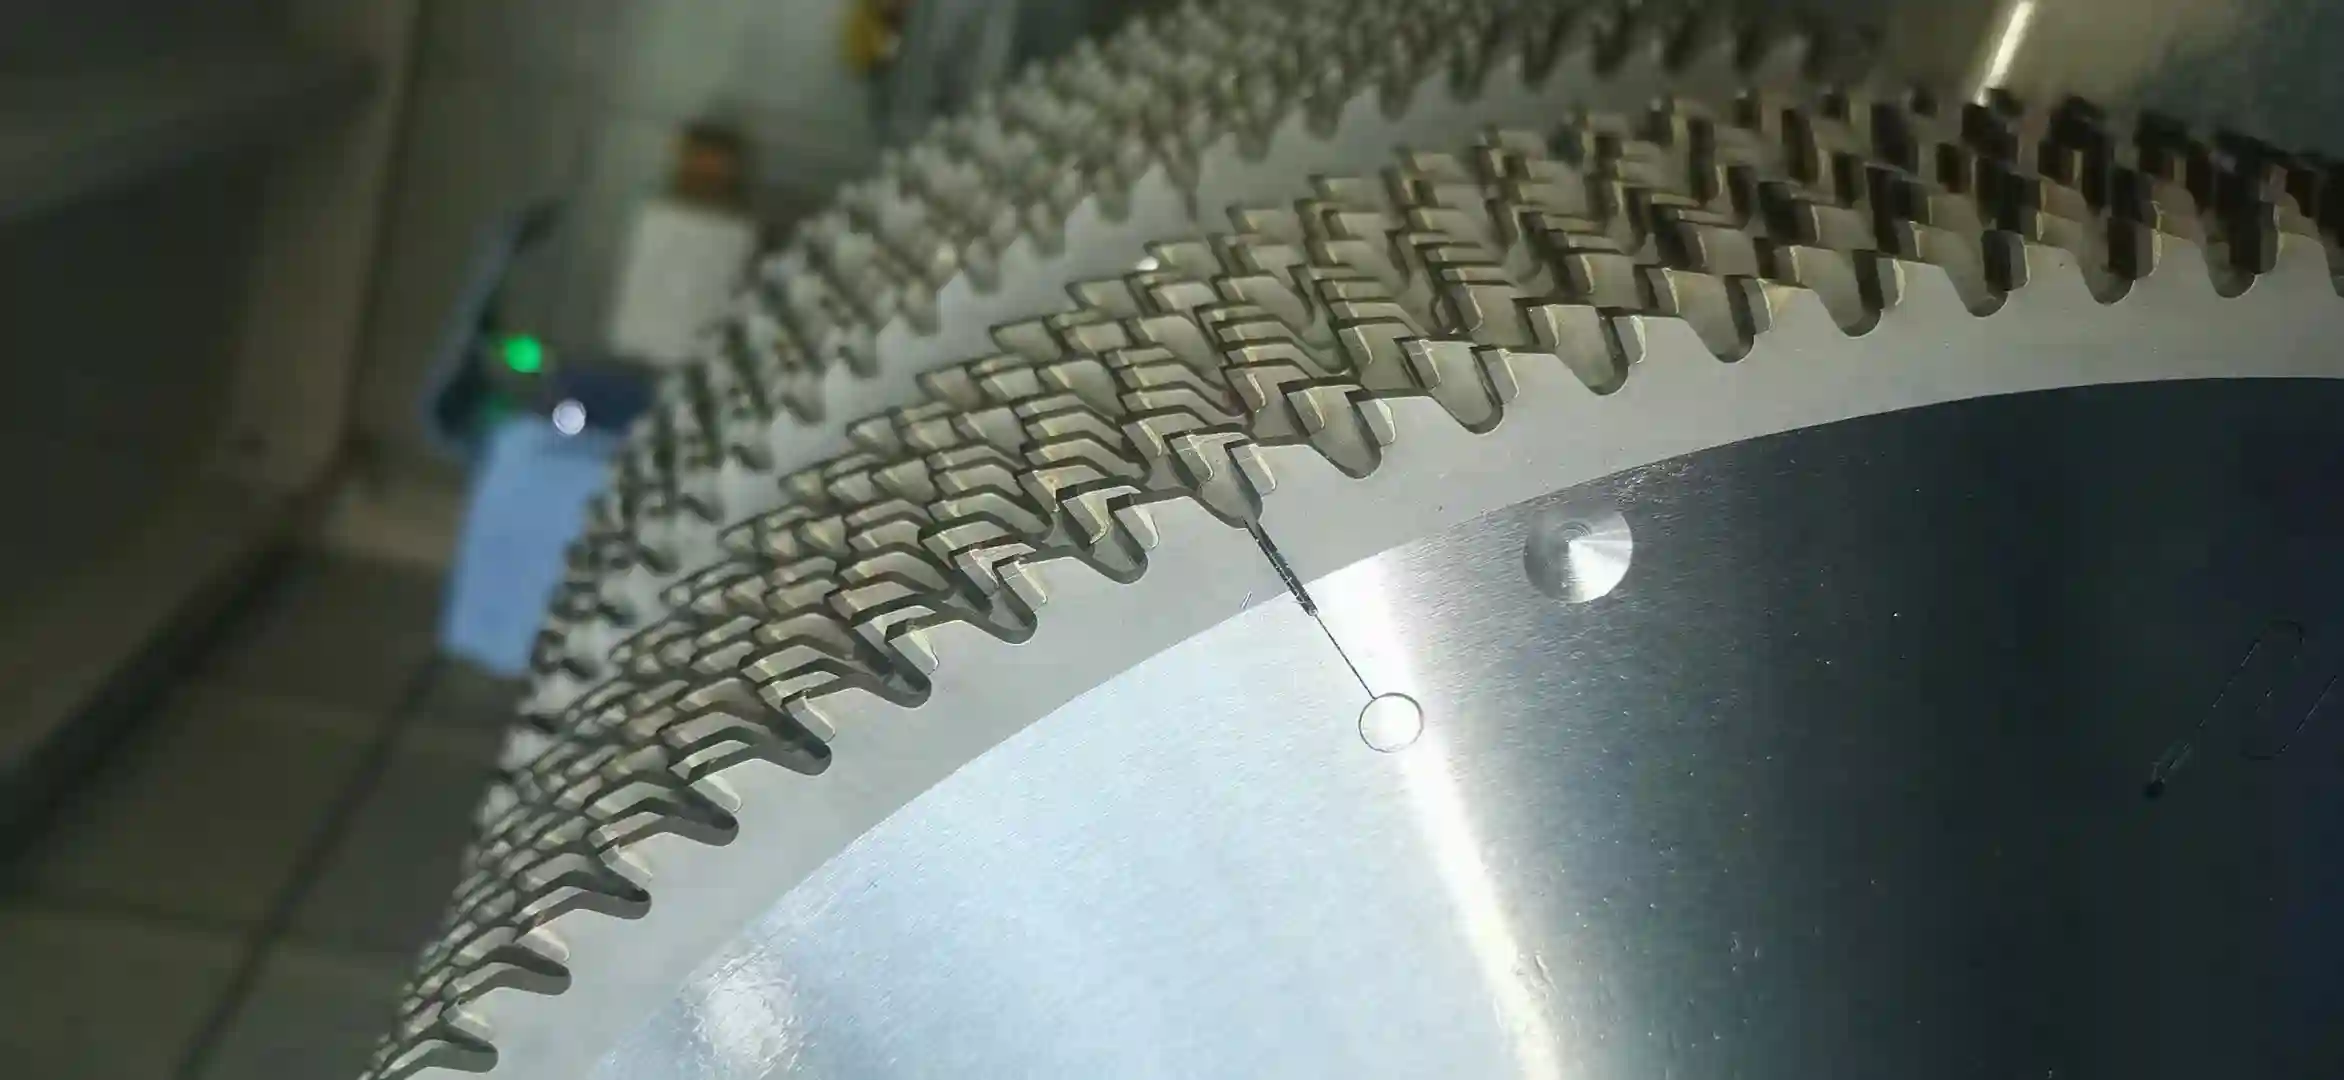
PCD betyder polykristallin diamant. På en PCD-klinga sintras syntetiska diamantkorn till ett skärskikt, normalt på ett hårdmetallsubstrat som löds på stålstommen.
PCD har exceptionell slitstyrka i starkt abrasiva icke-järn- och icke-metallmaterial: fibercement, kalciumsilikat, kolfiberkomposit, laminat och abrasiva aluminiumlegeringar. Det används också för vissa aluminiumprofiler och profiler med bruten köldbrygga när eggen måste vara stabil länge.
Det högre priset kan motiveras när lång livslängd, färre byten och stabil produktion väger tyngre. Verklig livslängd beror på arbetsstycke, föroreningar, maskin, tand, parametrar och omslipning; generella fasta multiplar mot TCT är därför osäkra.
Materialjämförelse
| Typ | Konstruktion | Huvudfördel | Typisk användning |
|---|---|---|---|
| Verktygsstål | Monolitisk kol- eller låglegerad stålstomme | Lågt pris, enkel slipning, seghet | Lätt trä- och mekanisk kapning |
| HSS | Monolitisk snabbstålskropp | Varmhårdhet, slitstyrka, omslipning | Rör, profiler och metall i medelhastighet |
| Massiv hårdmetall | Monolitisk sintrad karbid | Styvhet, hårdhet och precision | Små precisionssnitt och specialmaterial |
| TCT | Stålstomme med hårdmetallskär | Mångsidighet, seghet, många material | Aluminium, trä, skivor, plast och allmän kapning |
| Cermet | Stålstomme med Cermet-skär | Värmetålighet och ren stålkapning | Kol- och konstruktionsstål, produktiv kallkapning |
| PCD | Stålstomme med polykristallina diamantskär | Mycket hög abrasionsbeständighet | Fibercement, laminat, komposit och abrasivt aluminium |
Andra urvalsfaktorer
Materialet är bara början; följande faktorer kan påverka resultatet lika mycket.
Tandgeometri och tandantal
Formen styr ingång, spåndelning och utgång. Vanliga geometrier är ATB, plan FTG och trapets-plan TCG. Fler tänder kan förbättra ytan, färre kan ibland ge större spånutrymme och produktivitet.
Sågspår och tjocklek
Sågspåret är bredden av borttaget material. Ett smalt spår minskar förlust, belastning och avfall, viktigt med dyrt aluminium eller trä. Tjockare stomme och bredare spår kan öka stabiliteten. Klingan måste passa spindel, skydd, flänsar och matning.
Maskinstyvhet, hastighet och matning
Materialet kompenserar inte för fel maskin. Spindelkast, flänsar, uppspänning, hastighet, matning, kylning eller minimalsmörjning och spånavgång påverkar livslängden. En högpresterande klinga kräver stabil uppställning och parametrar inom gränserna.
Arbetsstycke och produktionsmål
Beakta hårdhet, abrasivitet, tvärsnitt, vägg, finish, volym och kostnad per snitt. TCT kan passa en blandad verkstad, PCD en högvolymslinje för abrasiva skivor och Cermet eller HSS en dedikerad stållinje.
Sammanfattning
En sågklinga är ett runt tandat verktyg som avverkar material när det roterar snabbt. Huvudklasserna är monolitiskt verktygsstål, HSS och massiv hårdmetall samt bestyckade TCT-, Cermet- och PCD-klingor. Varje typ balanserar hårdhet, seghet, värme, livslängd, underhåll och kostnad olika.
Valet beror inte bara på materialet. Konstruktion och tand måste passa arbetsstycke, maskin, parametrar, yta och volym. För val av klinga till aluminium, stål, trä, plast eller komposit, skicka uppgifterna till Cuteks ingenjörsteam.


