
· Équipe Cutek · Guides d’achat · 10 min de lecture
Qu’est-ce qu’une lame de scie circulaire ? Types par matériau et construction
Introduction pratique aux lames de scie circulaire en acier à outils, HSS et carbure monobloc, ainsi qu’aux lames TCT, Cermet et PCD.

Une lame de scie circulaire est un outil de coupe rotatif en forme de disque, muni de dents sur sa périphérie. Montée sur une machine, elle tourne à grande vitesse pour tronçonner une pièce en enlevant de la matière selon une trajectoire contrôlée. Selon sa conception, elle peut couper l’acier, l’aluminium, le bois, les plastiques, les composites et d’autres matériaux industriels.
En termes simples, le corps de lame porte les arêtes de coupe, les dents pénètrent successivement dans la pièce et la machine contrôle la vitesse de rotation et l’avance. Les lames industrielles sont conçues pour des coupes répétables sur des équipements de production : scies CNC, scies à panneaux, scies à froid, lignes de tubes ou lignes d’extrusion d’aluminium.
La principale distinction tient souvent au matériau de coupe. Certaines lames sont fabriquées dans un seul matériau. D’autres associent un corps en acier tenace à des plaquettes plus dures, brasées ou fixées mécaniquement. Cette construction détermine la dureté, la ténacité, la tenue à chaud, la durée de vie, l’état de surface, l’entretien et le coût par coupe.
Constitution d’une lame de scie circulaire
La plupart des lames industrielles comportent trois zones fonctionnelles :
- Corps de lame : le disque qui porte les dents et se monte sur la broche. Son épaisseur, sa tension, son équilibrage et sa planéité influencent stabilité et vibrations.
- Dents ou arêtes de coupe : la partie qui pénètre dans la pièce et forme le trait de scie. Géométrie, nombre de dents, angle d’attaque et dépouille déterminent la formation et l’évacuation des copeaux.
- Alésage et éléments d’entraînement : alésage central, rainures de clavette, trous d’entraînement ou surfaces de flasque transmettent le couple de la machine.
Le diamètre est très supérieur à l’épaisseur du corps. La lame doit donc résister à la déflexion latérale à grande vitesse. Une lame mince réduit la perte de matière et l’effort de coupe ; un corps plus épais apporte généralement plus de rigidité en coupe lourde. Le bon compromis dépend de la machine, de la pièce, du diamètre, du trait de scie et des paramètres de coupe.
Deux grandes catégories de construction
Les lames se répartissent d’abord entre lames monoblocs et lames à dents rapportées.
Lames de scie circulaire monoblocs
Une lame monobloc est principalement constituée d’un seul matériau, les dents étant taillées et rectifiées directement dans le disque. Elle ne comporte pas de plaquettes en carbure, Cermet ou diamant brasées séparément. Elle peut être réaffûtée d’un seul tenant, mais son matériau doit assurer à la fois la résistance du corps et la tenue à l’usure des dents.
Les variantes courantes sont les lames en acier à outils, en HSS et en carbure monobloc.
Lames de scie circulaire à dents rapportées
Une lame à dents rapportées combine un corps en acier et des plaquettes séparées. Le corps apporte ténacité, élasticité et amortissement des vibrations ; les plaquettes fournissent la dureté ou la tenue thermique au niveau du tranchant. Elles peuvent être en carbure de tungstène, Cermet ou PCD et sont généralement brasées dans des sièges préparés.
Cette architecture permet d’optimiser séparément corps et tranchant. Elle est à la base de nombreuses lames TCT, Cermet et PCD de haute production.
Types courants selon le matériau
1. Lames en acier à outils

Une lame monobloc en acier à outils est fabriquée en acier au carbone ou en acier à outils faiblement allié, avec des dents rectifiées directement dans le disque. Ici, ce terme désigne une lame conventionnelle en acier monobloc et non les nuances HSS plus alliées décrites ensuite.
Ces lames sont économiques et simples à fabriquer. Elles conviennent aux vitesses, charges et exigences d’usure modérées : certaines coupes de bois, tronçonnage mécanique léger ou applications où la lame est souvent remplacée ou réaffûtée. Leur tenue thermique et leur durée de vie sont généralement inférieures à celles du HSS ou des lames carbure ; elles ne constituent donc pas une solution universelle pour le sciage industriel rapide des métaux.
2. Lames de scie HSS

HSS signifie acier rapide : une famille d’aciers à outils fortement alliés qui conserve une dureté utile à température de coupe élevée. Les lames et fraises-scies HSS sont entièrement fabriquées dans cet acier ; certaines reçoivent des revêtements TiN, TiAlN ou CrN afin d’améliorer le glissement et la résistance à l’usure.
Par rapport à l’acier à outils conventionnel, le HSS offre une meilleure dureté à chaud et une meilleure résistance à l’usure tout en conservant une ténacité utile. Il est courant pour le sciage à froid des métaux, tubes et profilés et d’autres pièces ferreuses. La lame peut généralement être réaffûtée plusieurs fois tant que le corps et la géométrie restent exploitables.
HSS n’est donc pas synonyme de toute lame en acier à outils : il s’agit d’une sous-famille plus performante, conçue et traitée pour des températures et vitesses supérieures.
3. Lames en carbure monobloc
Une lame en carbure monobloc est réalisée en carbure de tungstène fritté dans toute sa structure coupante, sans corps en acier portant des plaquettes brasées. Le carbure offre une dureté, une rigidité et une résistance à l’usure très élevées, mais il est plus fragile et tolère moins les chocs et vibrations que l’acier.
Son emploi reste ciblé : petits diamètres, rainurage de précision, micro-usinage, circuits imprimés, matériaux électroniques ou opérations où la précision dimensionnelle prime sur la résistance aux chocs. Il faut une machine rigide, un très faible faux-rond de broche et des conditions maîtrisées pour éviter l’écaillage ou la rupture.
4. Lames TCT à plaquettes carbure
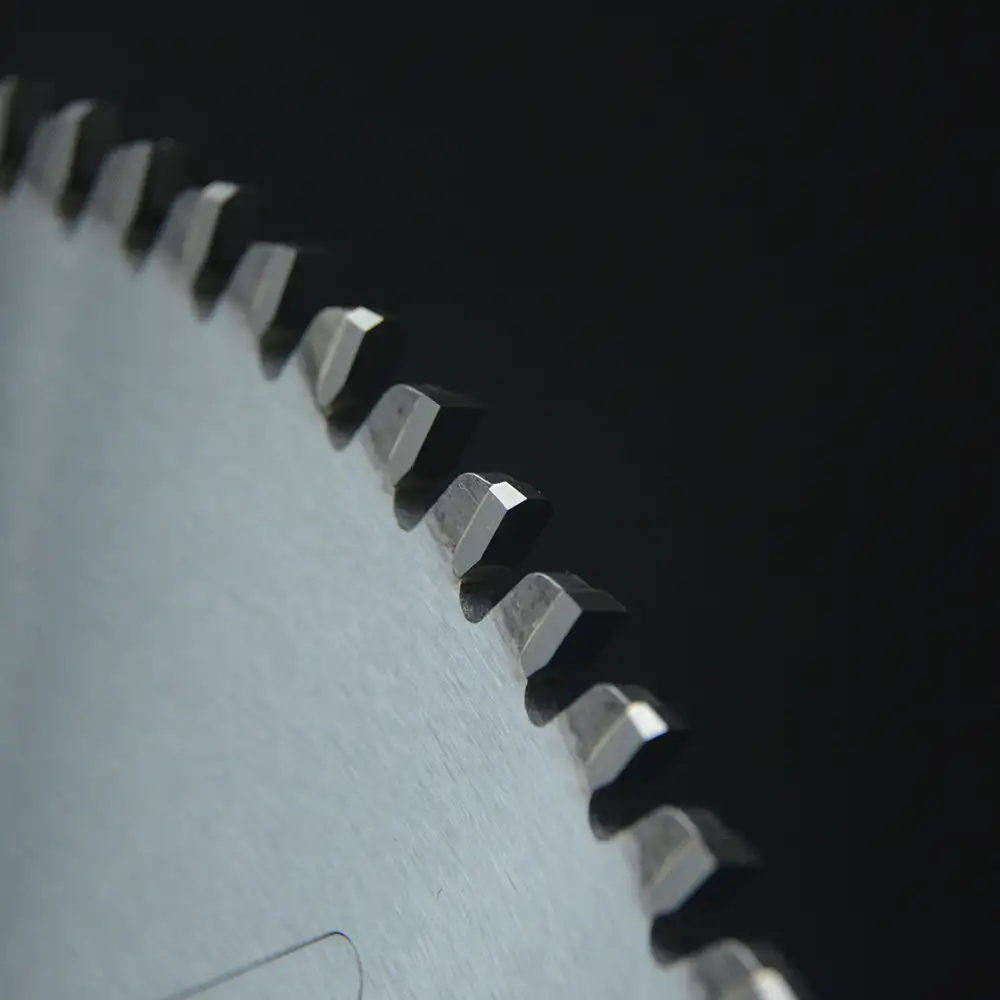
TCT signifie Tungsten Carbide Tipped, c’est-à-dire à dents rapportées en carbure de tungstène. Un corps en acier reçoit des plaquettes carbure brasées individuellement. L’acier apporte ténacité et amortissement ; le carbure forme une arête dure et résistante à l’usure.
Le TCT est la catégorie de lame industrielle la plus polyvalente. Il coupe l’aluminium et les autres métaux non ferreux, le bois massif, les panneaux dérivés du bois, les plastiques et de nombreuses applications générales. Nuance de carbure et géométrie doivent correspondre à la pièce : une denture pour aluminium ne convient pas nécessairement à l’acier ou aux panneaux composites abrasifs.
Les lames de scie circulaire pour aluminium emploient souvent un angle d’attaque positif et une denture favorisant l’évacuation des copeaux. Pour le bois et les panneaux, une denture alternée ATB, trapézoïdale-plate ou autre équilibre qualité de coupe et résistance à l’écaillage.
5. Lames de scie Cermet
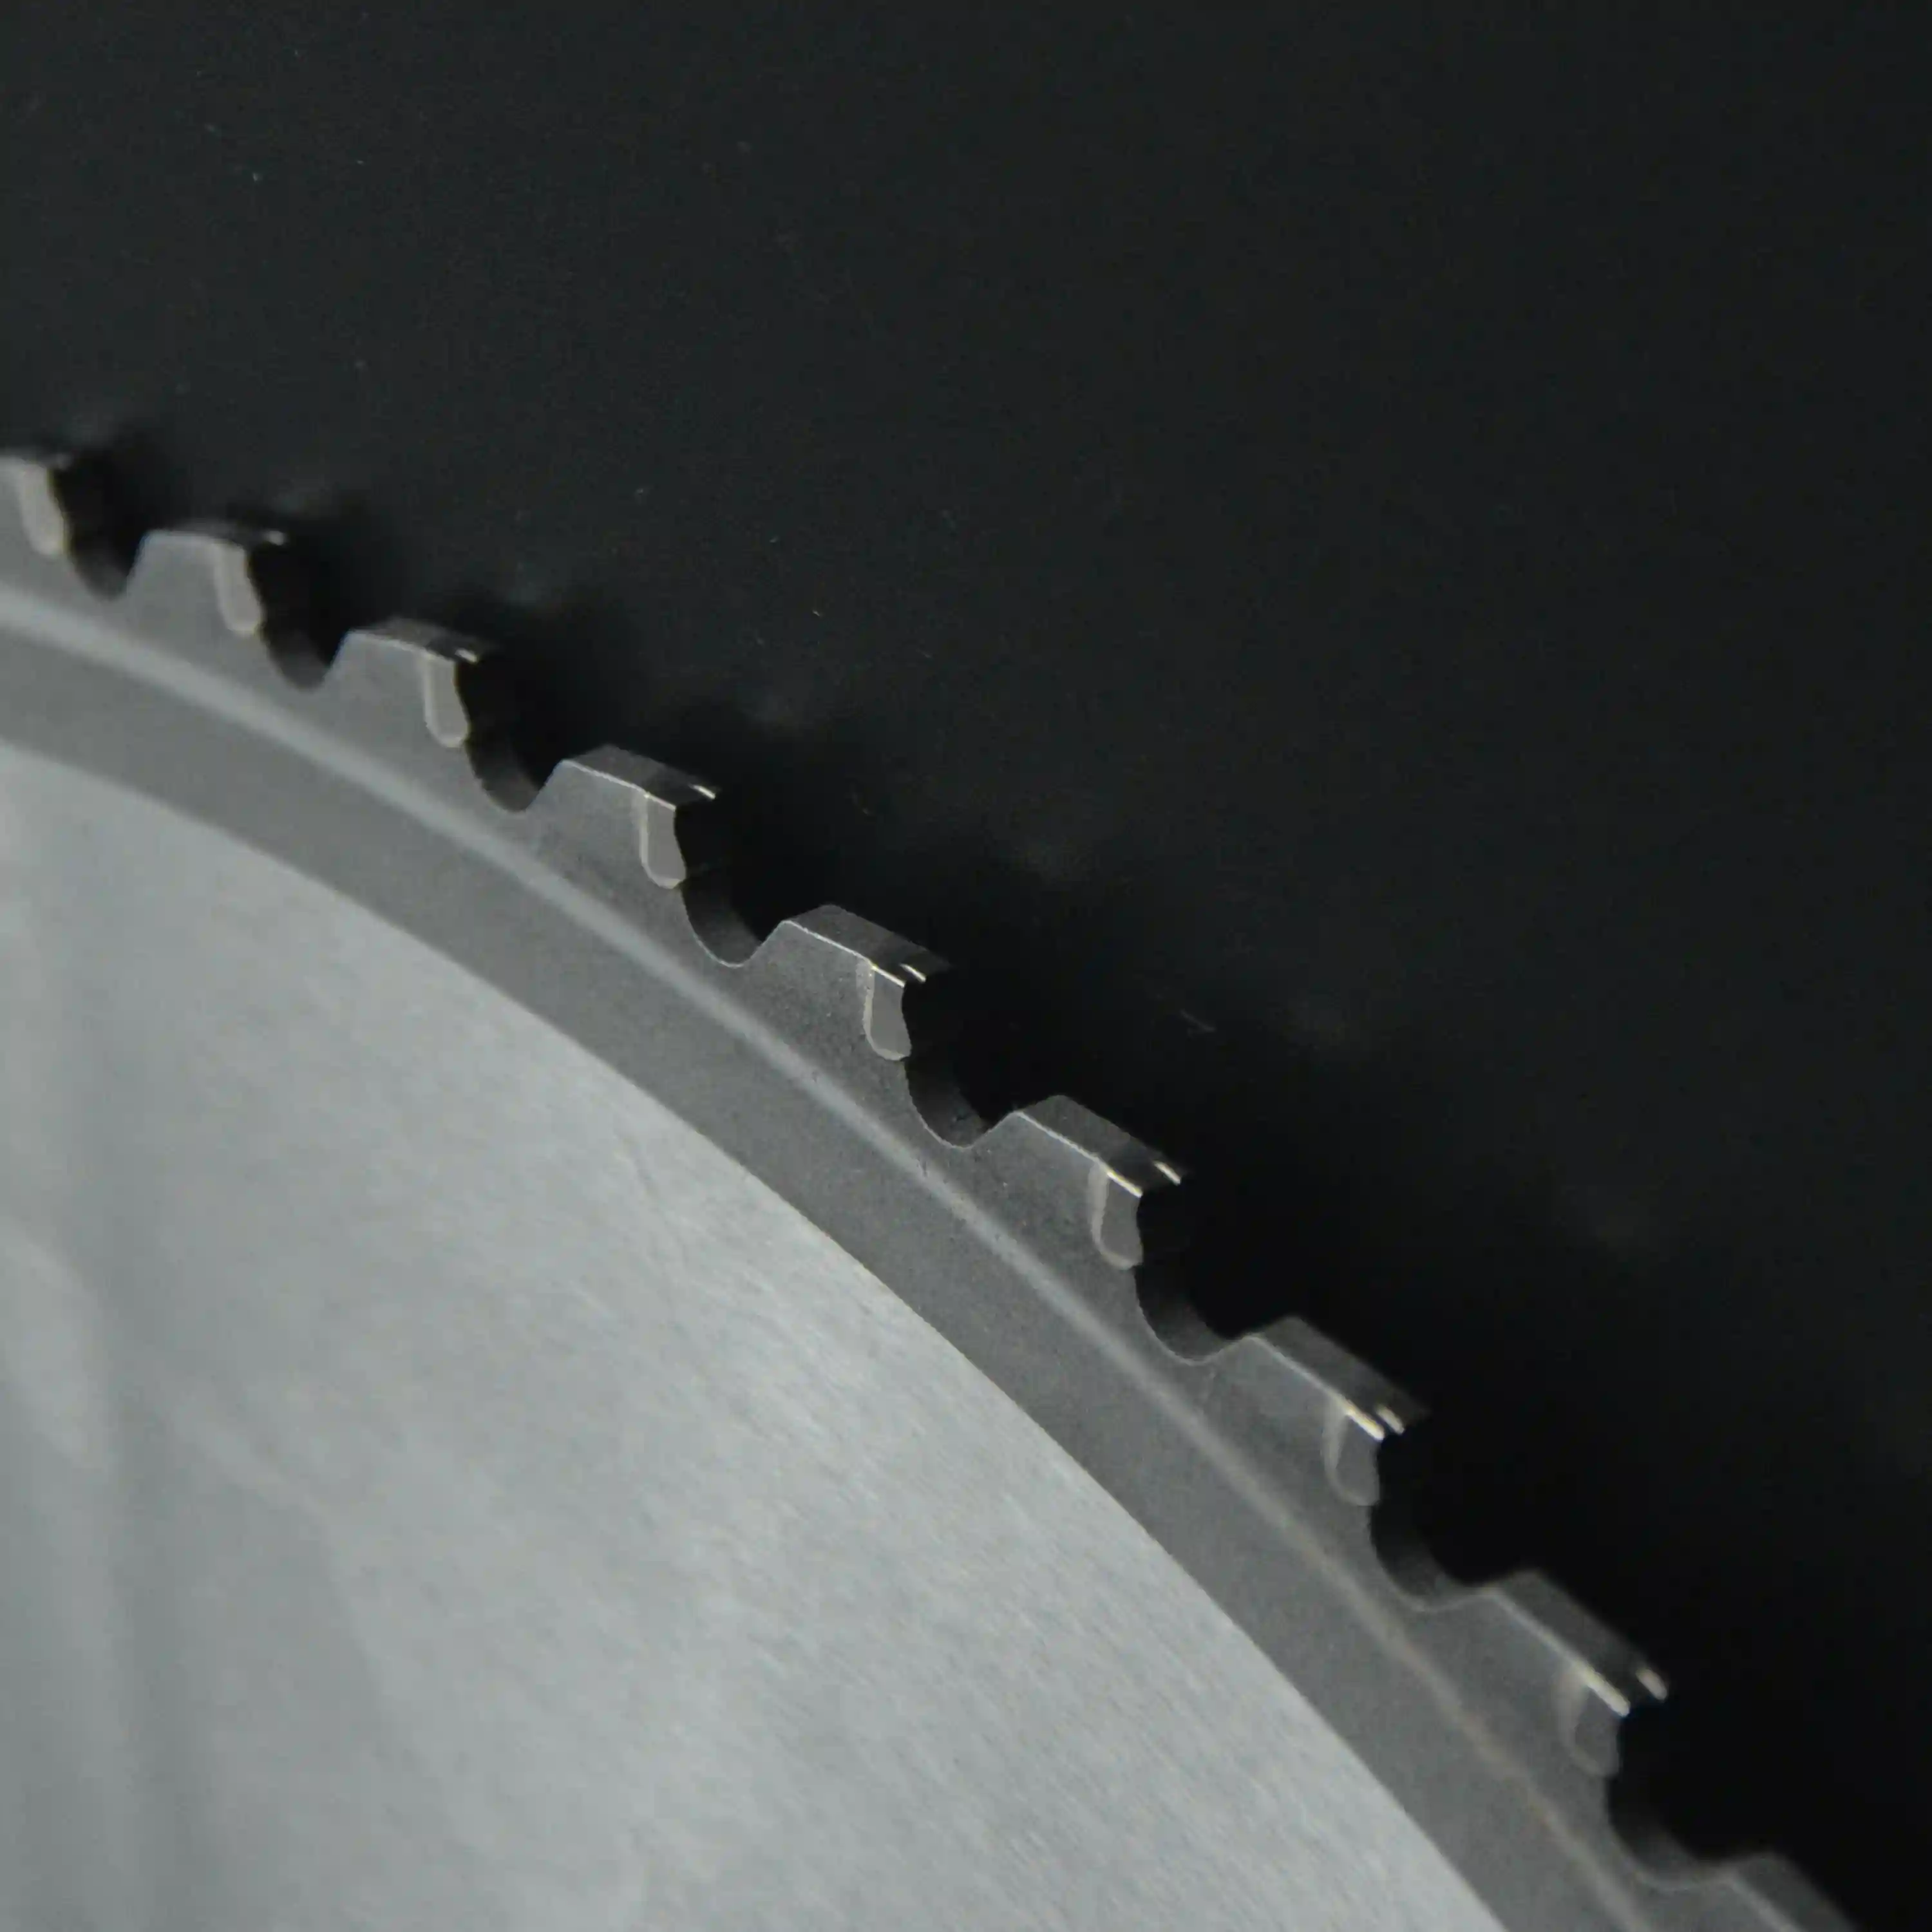
Le Cermet est un matériau de coupe composite associant des phases céramiques, telles que carbure ou nitrure de titane, à un liant métallique. Sur une lame Cermet, les plaquettes sont brasées sur un corps en acier allié.
Le Cermet peut offrir une excellente résistance à l’oxydation à chaud et une faible affinité chimique avec le fer. Il convient au tronçonnage productif, à sec ou sous microlubrification, des aciers au carbone, aciers de construction et autres métaux ferreux. Lorsque machine, pièce et paramètres sont adaptés, il procure une coupe nette et une longue tenue de l’arête.
Plus dur et plus résistant à chaud que de nombreux carbures conventionnels, il peut toutefois être moins tolérant aux chocs sévères ou aux coupes interrompues. Une machine stable, un réglage précis et une denture adaptée sont essentiels.
6. Lames de scie PCD
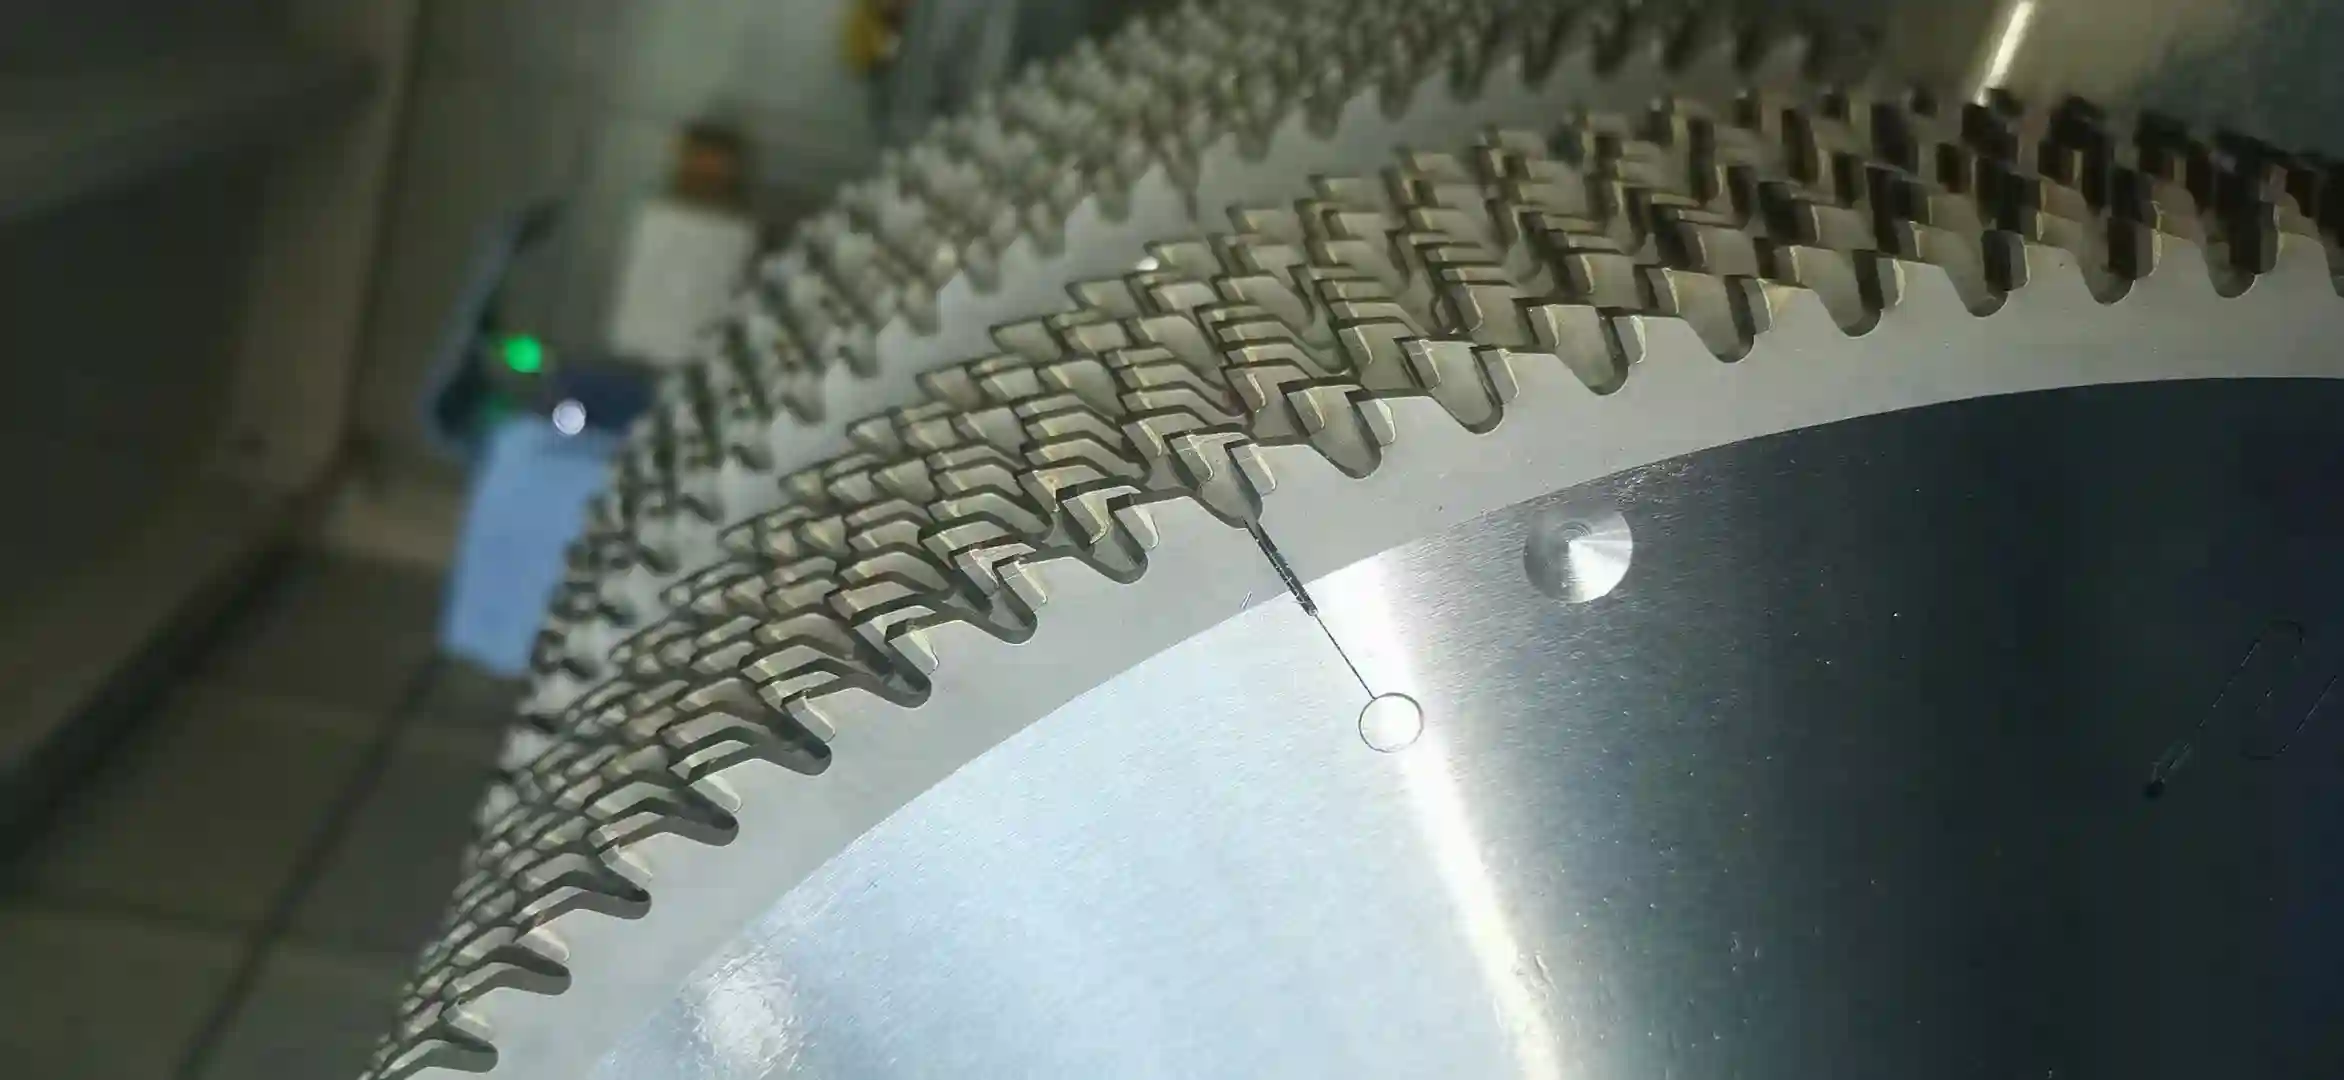
PCD signifie diamant polycristallin. Sur une lame PCD, des grains de diamant synthétique sont frittés en une couche coupante, généralement portée par un substrat carbure puis brasée sur le corps en acier.
Le PCD offre une résistance exceptionnelle à l’usure sur les matériaux non ferreux et non métalliques très abrasifs : fibrociment, silicate de calcium, composites carbone, stratifiés haute densité, alliages d’aluminium abrasifs et autres matières qui usent rapidement le carbure conventionnel. Il s’emploie aussi sur certains profilés aluminium et profilés à rupture thermique lorsqu’une arête stable et durable est recherchée.
Son prix d’achat élevé peut être justifié si la durée de vie, la réduction des changements et la régularité de production priment. La durée réelle dépend de la pièce, des contaminants, de la stabilité machine, de la denture, des paramètres et du réaffûtage ; les multiplicateurs universels par rapport au TCT doivent donc être considérés avec prudence.
Comparaison des matériaux
| Type de lame | Construction principale | Avantages clés | Applications courantes |
|---|---|---|---|
| Acier à outils | Corps monobloc en acier au carbone ou faiblement allié | Faible coût, réaffûtage simple, bonne ténacité | Bois et tronçonnage mécanique légers |
| HSS | Corps monobloc en acier rapide | Dureté à chaud, résistance à l’usure, réaffûtage | Tubes, profilés et sciage des métaux à vitesse moyenne |
| Carbure monobloc | Carbure de tungstène fritté monolithique | Rigidité, dureté et précision élevées | Petites coupes de précision et matériaux spéciaux |
| TCT | Corps acier avec plaquettes carbure | Polyvalence, ténacité, nombreux matériaux | Aluminium, bois, panneaux, plastiques et coupe industrielle générale |
| Cermet | Corps acier avec plaquettes Cermet | Tenue thermique et coupe nette des ferreux | Acier au carbone, acier de construction et sciage à froid productif |
| PCD | Corps acier avec plaquettes en diamant polycristallin | Résistance extrême à l’abrasion | Fibrociment, stratifiés, composites et aluminium abrasif |
Autres critères de sélection
Le matériau n’est qu’un point de départ. Les facteurs suivants peuvent peser tout autant sur les performances.
Géométrie et nombre de dents
La denture contrôle l’entrée du tranchant, la fragmentation du copeau et la sortie de coupe. Parmi les géométries courantes figurent ATB, dent plate FTG et trapézoïdale-plate TCG. Le nombre de dents influence charge par dent et état de surface : davantage de dents peut améliorer la finition et réduire le copeau ; moins de dents offre parfois plus d’espace d’évacuation et de productivité.
Trait de scie et épaisseur
Le trait de scie est la largeur de matière enlevée. Un trait mince réduit perte, charge machine et déchets, avantage précieux avec l’aluminium ou le bois coûteux. Un corps plus épais et un trait plus large apportent de la stabilité en coupe lourde. La lame doit rester compatible avec broche, carter, flasques et avance.
Rigidité, vitesse et avance de la machine
Le matériau de lame ne corrige pas une machine inadaptée. Faux-rond de broche, état des flasques, bridage, vitesse de coupe, avance, arrosage ou microlubrification et évacuation des copeaux influencent tous la durée de vie. Une lame performante exige un montage stable et des paramètres maintenant charge dentaire et chaleur dans la plage prévue.
Pièce et objectifs de production
Il faut considérer dureté, abrasivité, section, épaisseur de paroi, finition, volume et coût admissible par coupe. Un TCT polyvalent peut convenir à un atelier aux matériaux variés ; le PCD peut être plus économique sur une ligne à grand volume de panneaux abrasifs ; une ligne dédiée aux ferreux peut mieux fonctionner avec Cermet ou HSS.
Résumé
Une lame de scie circulaire est un outil rond et denté qui enlève de la matière en tournant à grande vitesse. Les grandes familles comprennent les lames monoblocs en acier à outils, HSS et carbure, ainsi que les lames rapportées TCT, Cermet et PCD. Chacune arbitre différemment entre dureté, ténacité, chaleur, durée de vie, entretien et coût.
Le bon choix ne dépend pas du seul matériau. Construction et denture doivent être adaptées à la pièce, à la machine, aux paramètres, à la finition et au volume. Pour sélectionner une lame destinée à l’aluminium, l’acier, le bois, le plastique ou les composites, communiquez vos besoins à l’équipe technique Cutek.


