
· Cutek Team · Satın Alma Rehberleri · 6 dk okuma
Daire Testere Bıçağı Nedir? Malzeme ve Yapıya Göre Türleri
Takım çeliği, HSS ve yekpare karbür daire testere bıçakları ile TCT, sermet ve PCD türleri için pratik başlangıç rehberi.

Daire testere bıçağı, dış çevresinde dişler bulunan yuvarlak ve döner bir kesici takımdır. Makineye bağlanır ve kontrollü malzeme kaldırarak iş parçasını ayırmak için yüksek hızda döndürülür. Tasarımına göre çelik, alüminyum, ahşap, plastik, kompozit ve diğer endüstriyel malzemeleri kesebilir.
Basitçe, bıçak gövdesi kesici kenarları taşır, dişler sırayla parçaya girer ve makine devir ile ilerlemeyi kontrol eder. Endüstriyel bıçaklar CNC testereler, panel ebatlama makineleri, soğuk testereler, boru hatları ve alüminyum ekstrüzyon hatlarında tekrarlanabilir kesim için tasarlanır.
En önemli farklardan biri kesici malzemedir. Bazı bıçaklar tek malzemeden bütünüyle üretilir. Diğerleri tok bir çelik gövdeyi daha sert, lehimli veya mekanik bağlı uçlarla birleştirir. Yapı; sertlik, tokluk, ısı direnci, ömür, yüzey, bakım ve kesim maliyetini etkiler.
Daire testere bıçağının yapısı
Çoğu endüstriyel bıçakta üç işlevsel bölüm bulunur:
- Bıçak gövdesi: dişleri taşıyan ve mile bağlanan disktir. Kalınlık, germe, balans ve düzlemsellik stabilite ile titreşimi etkiler.
- Dişler veya kesici kenarlar: parçaya girer ve kesim kanalını oluşturur. Geometri, diş sayısı, talaş ve boşluk açıları talaş oluşumu ile tahliyeyi belirler.
- Göbek deliği ve bağlantı: merkez deliği, kama kanalı, tahrik delikleri veya flanş yüzeyleri torku bıçağa aktarır.
Çap, gövde kalınlığından çok büyüktür; bu nedenle bıçak yüksek hızda yanal sapmaya direnmelidir. İnce bıçak kaybı ve yükü azaltır, kalın gövde ağır kesimde genellikle daha fazla rijitlik sağlar. Doğru denge makineye, parçaya, çapa, kesim genişliğine ve parametrelere bağlıdır.
İki temel yapı
Bıçaklar monolitik ve ayrı uçlu olarak ayrılır.
Monolitik bıçaklar
Monolitik bıçak esas olarak tek malzemeden yapılır ve dişler doğrudan gövdeye taşlanır. Ayrı lehimli karbür, sermet veya elmas uç yoktur. Tek parça olarak bilenebilir; ancak malzeme hem gövde dayanımını hem dişlerin aşınma direncini sağlamalıdır.
Takım çeliği, HSS ve yekpare karbür yaygın türlerdir.
Uçlu bıçaklar
Çelik gövdeyi ayrı kesici uçlarla birleştirir. Gövde tokluk, esneklik ve sönümleme; uçlar sertlik veya ısı direnci sağlar. Tungsten karbür, sermet veya PCD olabilir ve çoğunlukla hazırlanmış diş yuvalarına lehimlenir.
Gövde ve kenar ayrı optimize edilebilir; birçok yüksek üretimli TCT, sermet ve PCD bıçak bu yapıyı kullanır.
Malzemeye göre yaygın türler
1. Takım çeliği bıçaklar

Monolitik takım çeliği daire testere bıçağı karbon veya düşük alaşımlı takım çeliğinden yapılır ve dişler diske taşlanır. Buradaki terim aşağıda açıklanan daha yüksek alaşımlı HSS kalitelerini kapsamaz.
Ekonomik ve üretimi kolaydır. Orta hız, yük ve aşınma gereksinimlerine; belirli ahşap kesimlerine, hafif mekanik kesime veya sık değişim ve bilemeye uygundur. Isı direnci ve ömrü genellikle HSS veya karbür uçtan düşüktür, dolayısıyla hızlı endüstriyel metal kesim için evrensel değildir.
2. HSS bıçaklar

HSS, yüksek kesim sıcaklığında sertliğini koruyan yüksek alaşımlı takım çeliği ailesi olan yüksek hız çeliğidir. HSS bıçaklar bütünüyle HSS’den yapılır; bazıları sürtünme ve aşınmayı iyileştirmek için TiN, TiAlN veya CrN kaplanır.
Geleneksel takım çeliğine göre daha iyi sıcak sertlik ve aşınma direnci sunarken kullanışlı tokluğu korur. Metal, boru, profil ve diğer demirli parçaların soğuk kesiminde yaygındır. Gövde ve geometri kullanılabilir kaldıkça birkaç kez bilenebilir.
HSS her takım çeliğinin eşanlamlısı değil, daha yüksek sıcaklık ve hız için alaşımlanıp ısıl işlem görmüş yüksek performanslı alt gruptur.
3. Yekpare karbür bıçaklar
Kesici yapının tamamı sinterlenmiş tungsten karbürdür; çelik gövde ve lehimli uç yoktur. Çok yüksek sertlik, rijitlik ve aşınma direnci sunar, ancak çelikten daha kırılgan ve darbe ile titreşime daha hassastır.
Bu nedenle küçük çap, hassas kanal açma, mikro işleme, PCB ve elektronik malzemelerde, boyutsal doğruluğun darbe direncinden önemli olduğu işlerde seçici kullanılır. Rijit makine, düşük mil salgısı ve kontrollü koşullar gerekir.
4. TCT bıçaklar
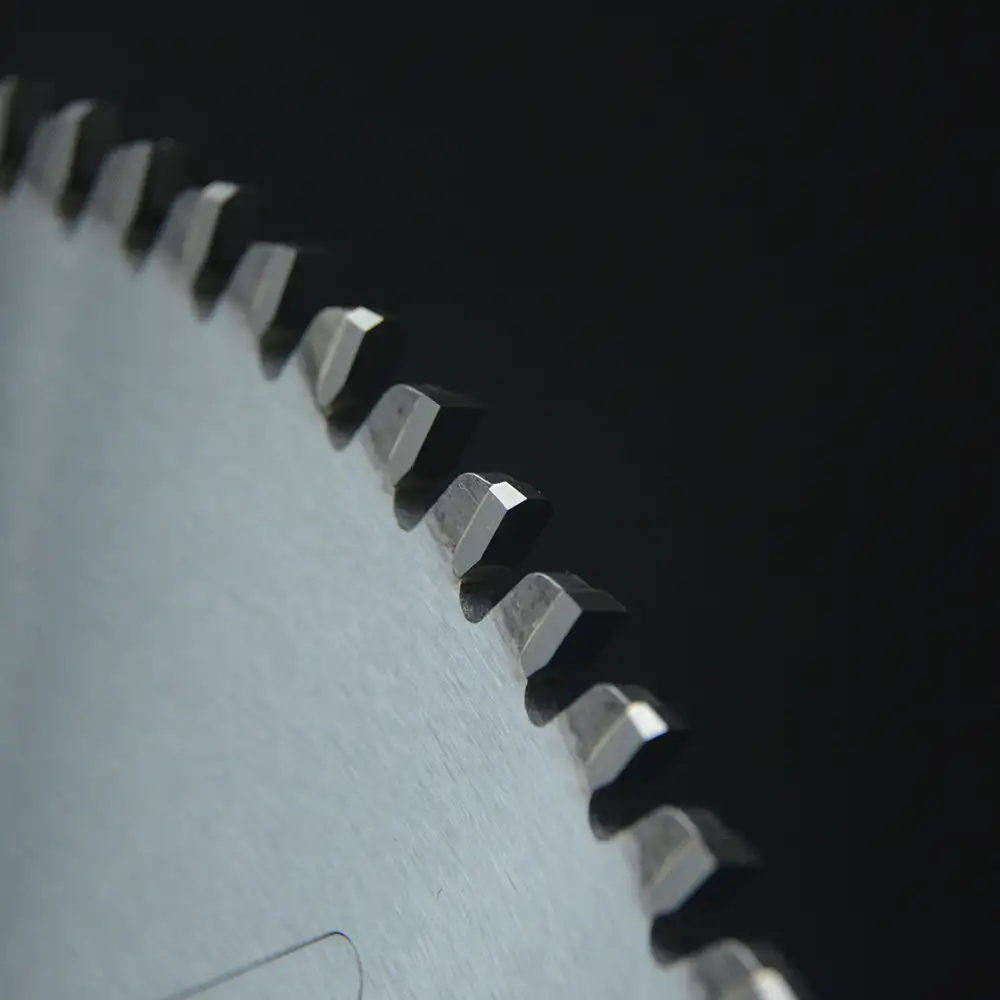
TCT, Tungsten Carbide Tipped, yani tungsten karbür uçlu demektir. Çelik gövde ayrı lehimli karbür dişler taşır. Çelik tokluk ve sönümleme, karbür sert ve aşınmaya dayanıklı kenar sağlar.
TCT en çok yönlü endüstriyel kategoridir. Alüminyum ve diğer demir dışı metalleri, masif ahşabı, levhaları, plastiği ve birçok genel malzemeyi keser. Karbür sınıfı ve geometri parçaya uymalıdır: alüminyum dişi çelik veya aşındırıcı kompozit için uygun olmayabilir.
Alüminyum daire testere bıçakları çoğunlukla pozitif talaş açısı ve tahliyeyi kolaylaştıran geometri kullanır. Ahşap ve levhada ATB, trapez-düz veya başka geometriler yüzey ile yonga kopmasını dengeler.
5. Sermet bıçaklar
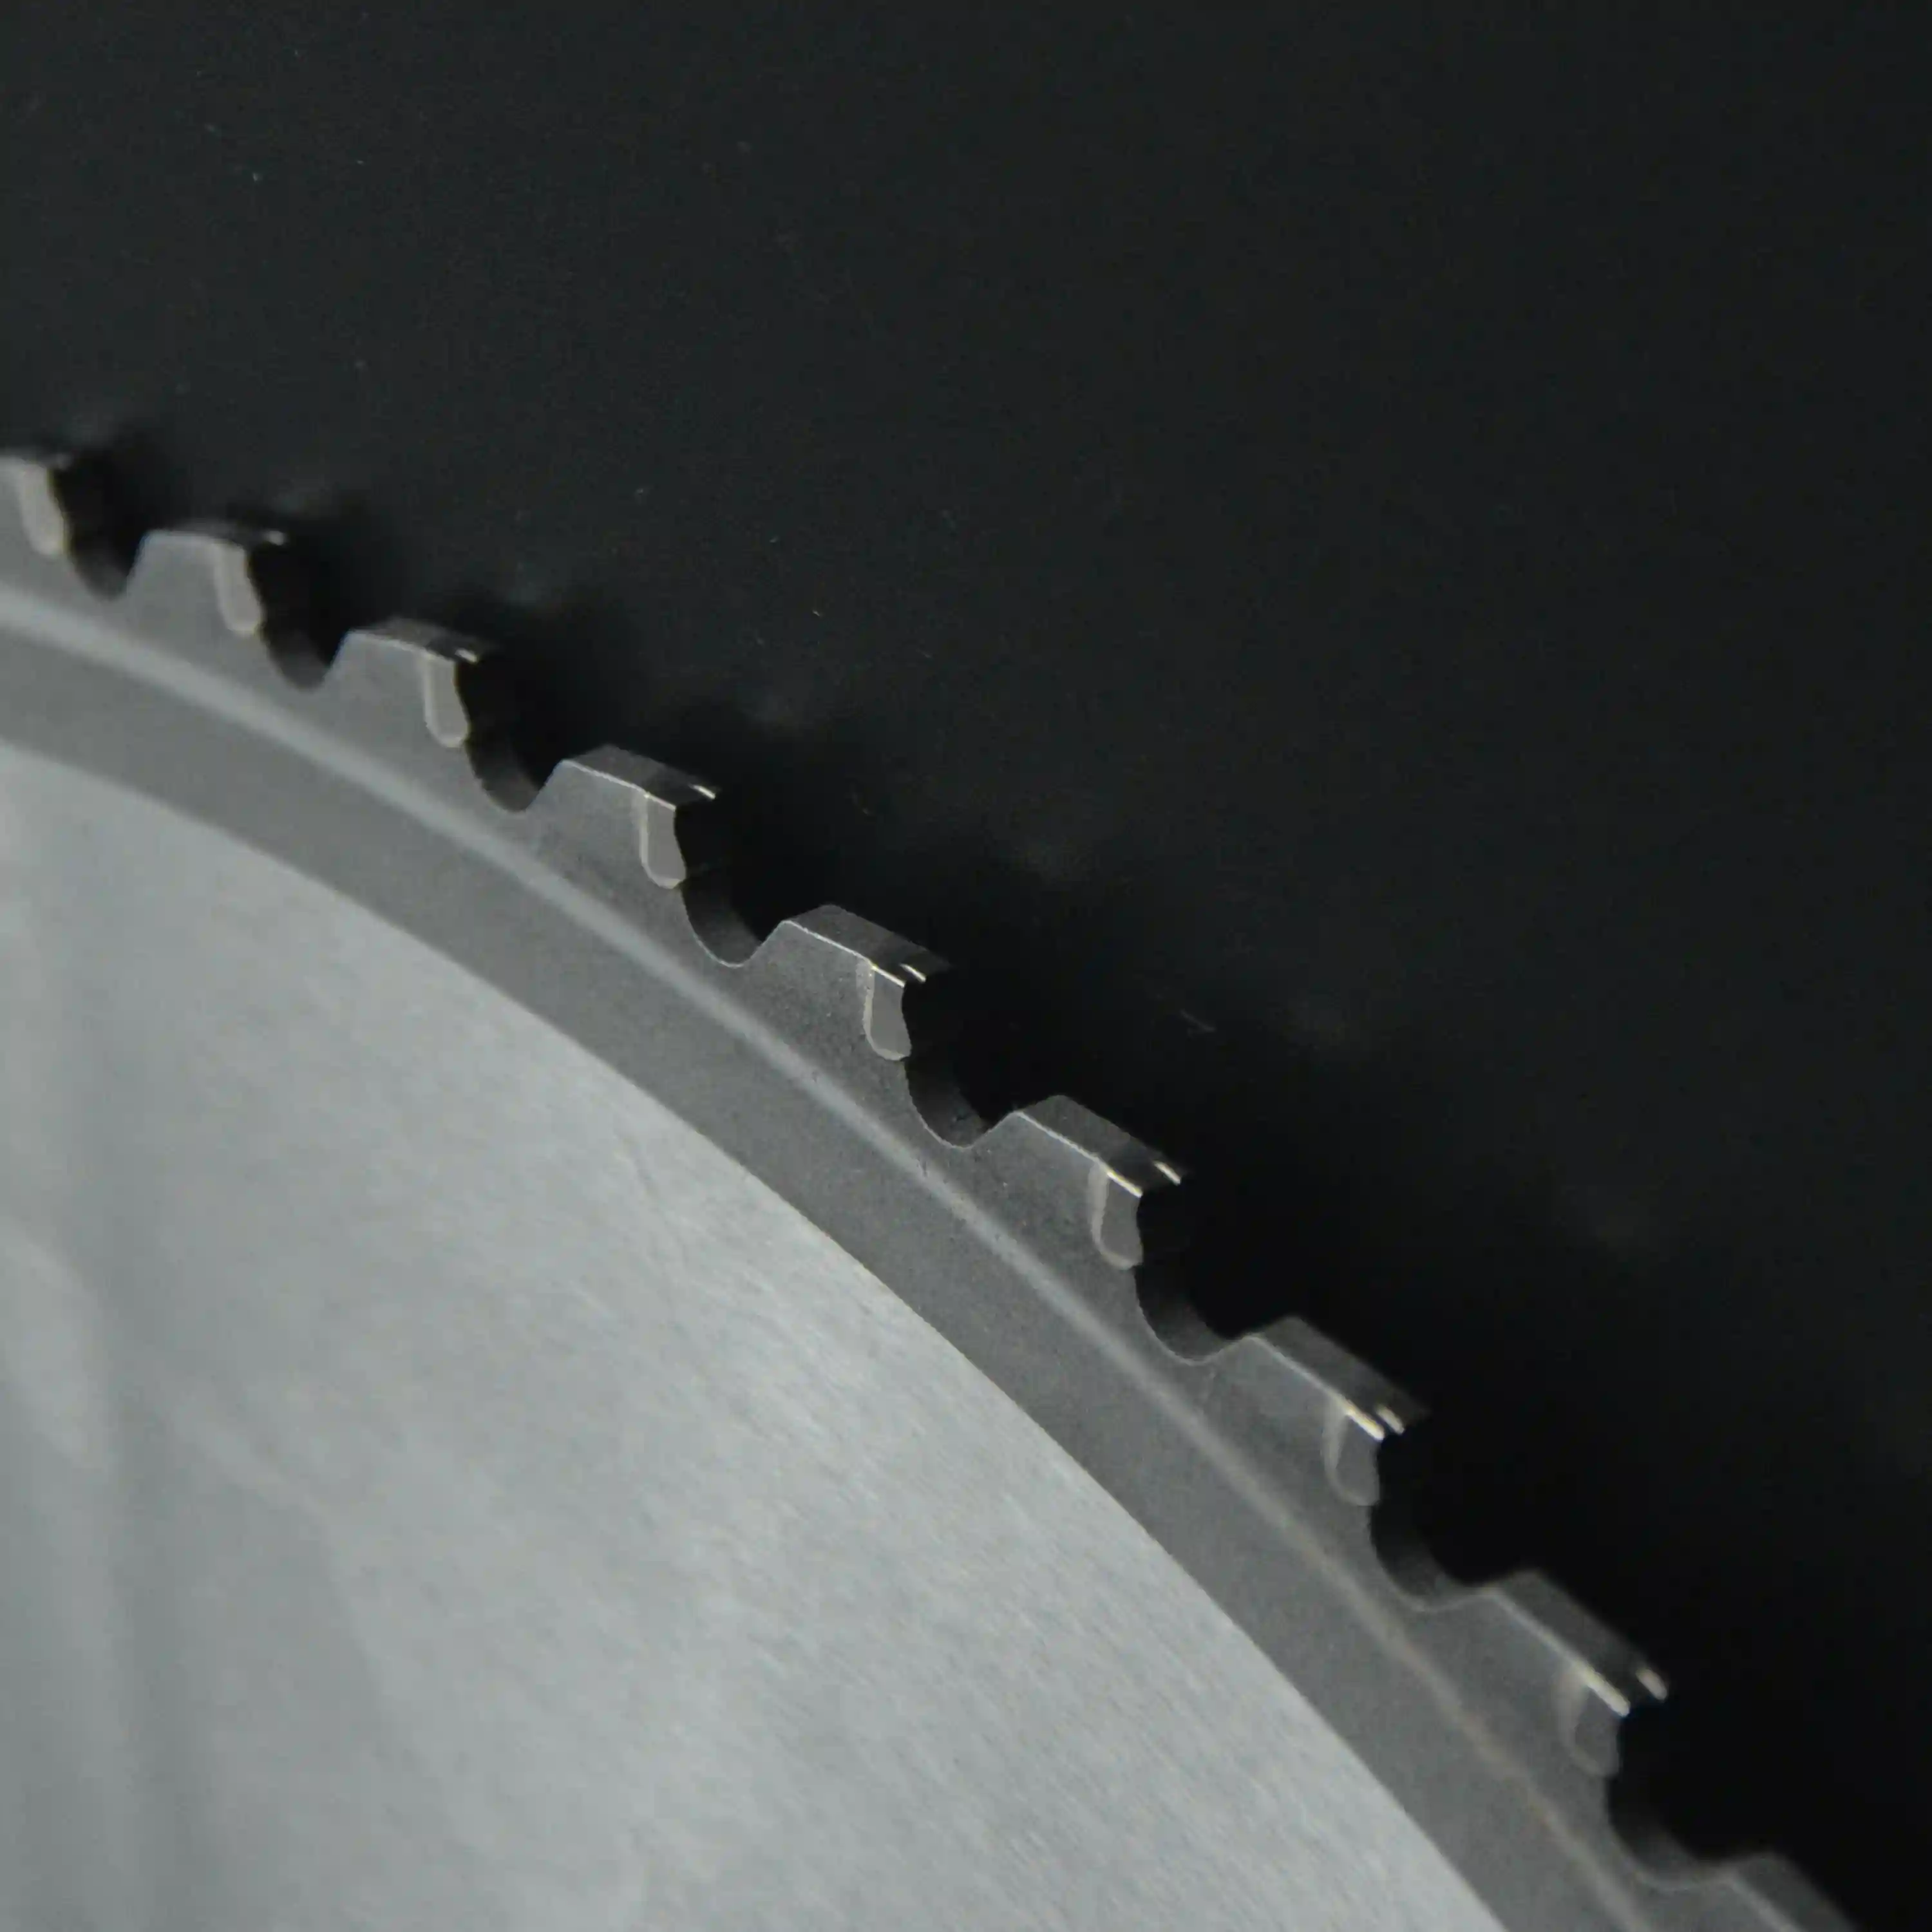
Sermet, titanyum karbür veya nitrür gibi seramik fazlarla metal bağlayıcının kompozitidir. Sermet bıçakta uçlar alaşımlı çelik gövdeye lehimlenir.
Yüksek sıcaklık oksidasyon direnci ve demire düşük kimyasal yakınlık sunabilir. Karbon ve yapı çeliğinin kuru veya minimum yağlamalı verimli kesimine uygundur. Doğru makine ve parametrelerle temiz yüzey ve uzun kenar ömrü verir.
Birçok karbürden daha sert ve ısıya dayanıklıdır, fakat sert darbe veya kesintili kesime daha az toleranslı olabilir. Stabilite, hassas ayar ve uygun geometri kritiktir.
6. PCD bıçaklar
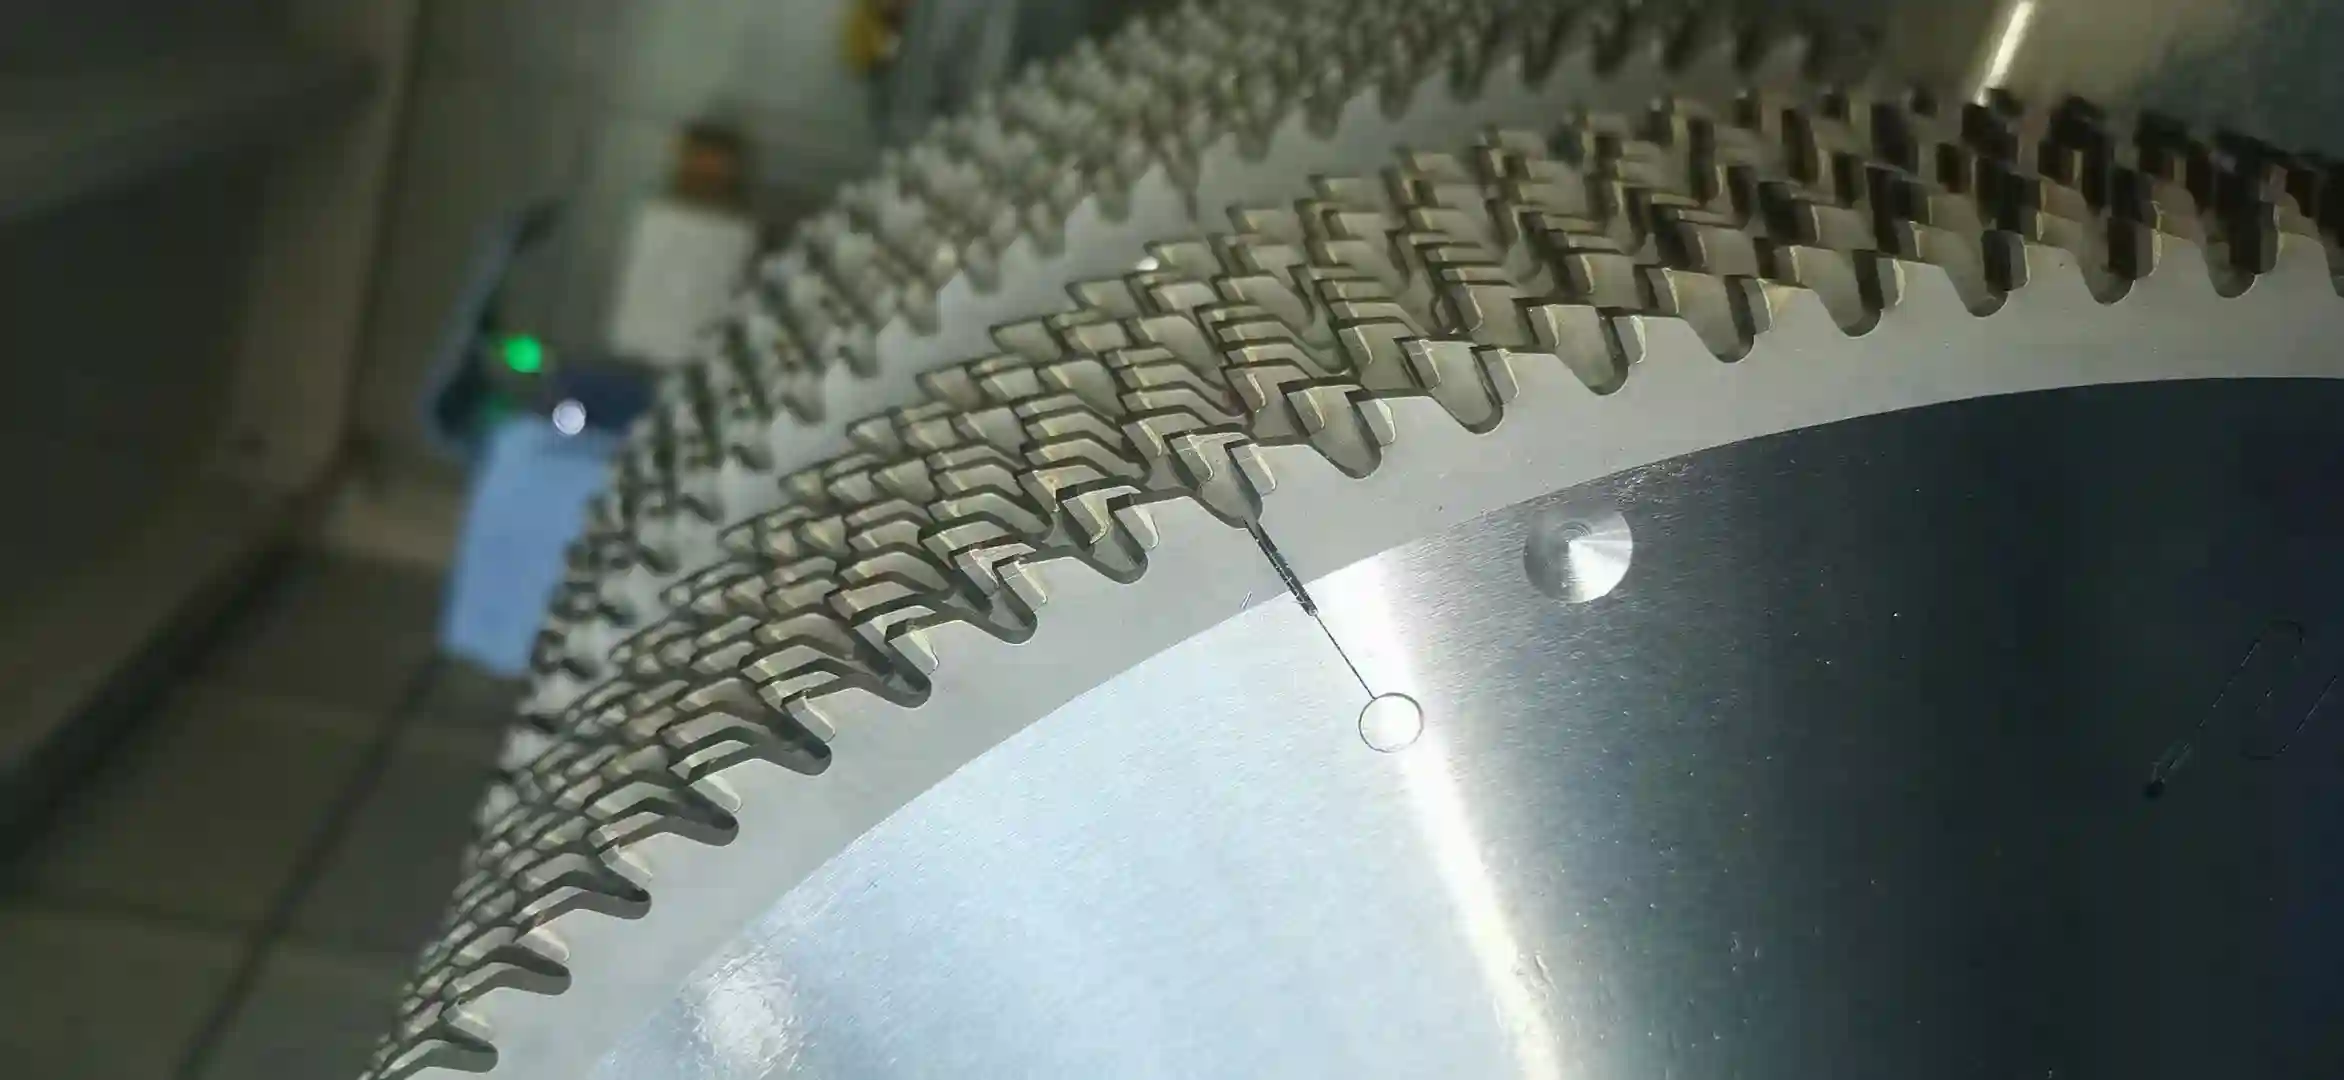
PCD, polikristal elmas demektir. PCD bıçakta sentetik elmas taneleri kesici tabaka hâlinde sinterlenir; genellikle karbür altlıkla desteklenip çelik gövdeye lehimlenir.
Lifli çimento, kalsiyum silikat, karbon fiber kompozit, yoğun laminat ve aşındırıcı alüminyum alaşımları gibi çok aşındırıcı demir dışı ve metal olmayan malzemelerde olağanüstü direnç sunar. Uzun süre kararlı kenar gereken bazı alüminyum ve ısı bariyerli profillerde de kullanılır.
Uzun ömür, daha az değişim ve istikrarlı üretim önemliyse yüksek fiyatı gerekçelendirilebilir. Gerçek ömür parçaya, kirliliğe, makineye, dişe, parametrelere ve bilemeye bağlıdır; TCT’ye göre sabit genel katsayılar güvenilir değildir.
Malzeme karşılaştırması
| Tür | Yapı | Ana avantaj | Tipik kullanım |
|---|---|---|---|
| Takım çeliği | Monolitik karbon veya düşük alaşımlı çelik | Düşük maliyet, kolay bileme, tokluk | Hafif ahşap ve mekanik kesim |
| HSS | Monolitik yüksek hız çeliği | Sıcak sertlik, aşınma, bileme | Boru, profil ve orta hızlı metal kesim |
| Yekpare karbür | Monolitik sinter karbür | Rijitlik, sertlik, hassasiyet | Küçük hassas kesimler ve özel malzemeler |
| TCT | Karbür dişli çelik gövde | Çok yönlülük, tokluk, çok malzeme | Alüminyum, ahşap, levha, plastik, genel kesim |
| Sermet | Sermet dişli çelik gövde | Isı direnci ve temiz çelik kesimi | Karbon ve yapı çeliği, verimli soğuk kesim |
| PCD | Polikristal elmas dişli çelik gövde | Çok yüksek aşınma direnci | Lifli çimento, laminat, kompozit, aşındırıcı alüminyum |
Diğer seçim faktörleri
Malzeme yalnızca başlangıçtır; aşağıdaki unsurlar performansı aynı ölçüde etkileyebilir.
Diş geometrisi ve sayısı
Şekil giriş, talaş bölme ve çıkışı kontrol eder. ATB, düz FTG ve trapez-düz TCG yaygındır. Daha çok diş yüzeyi iyileştirebilir; daha az diş bazı işlerde daha fazla talaş hacmi ve verim sağlar.
Kesim genişliği ve kalınlık
Kesim genişliği kaldırılan malzemedir. Dar kanal kaybı, yükü ve atığı azaltır; pahalı alüminyum veya ahşapta değerlidir. Kalın gövde ve geniş kanal ağır kesimde stabiliteyi artırabilir. Bıçak mil, koruma, flanş ve ilerlemeye uymalıdır.
Makine rijitliği, hız ve ilerleme
Bıçak malzemesi yanlış makineyi telafi etmez. Mil salgısı, flanş, bağlama, hız, ilerleme, soğutma veya minimum yağlama ve talaş tahliyesi ömrü etkiler. Yüksek performanslı bıçak stabil kurulum ve sınırlar içinde parametre ister.
İş parçası ve üretim hedefi
Sertlik, aşındırıcılık, kesit, duvar, yüzey, hacim ve kesim maliyetini değerlendirin. Karma atölyede TCT, yüksek hacimli aşındırıcı levhada PCD, özel çelik hattında sermet veya HSS daha ekonomik olabilir.
Özet
Daire testere bıçağı hızlı dönerken malzeme kaldıran yuvarlak dişli bir kesici takımdır. Ana sınıflar monolitik takım çeliği, HSS ve yekpare karbür ile uçlu TCT, sermet ve PCD’dir. Her biri sertlik, tokluk, ısı, ömür, bakım ve maliyeti farklı dengeler.
Seçim yalnızca malzemeye bağlı değildir. Yapı ve diş; parçaya, makineye, parametrelere, yüzeye ve hacme uymalıdır. Alüminyum, çelik, ahşap, plastik veya kompozit için bıçak seçmek üzere uygulama verilerini Cutek mühendislik ekibine gönderin.


