
· Tým Cutek · Průvodce nákupem · 7 min čtení
Co je pilový kotouč? Typy podle materiálu a konstrukce
Praktický úvod do pilových kotoučů z nástrojové oceli, HSS a monolitního slinutého karbidu i do kotoučů TCT, Cermet a PCD.

Pilový kotouč je kruhový rotační řezný nástroj se zuby po vnějším obvodu. Upíná se do stroje a vysokou rychlostí odřezává obrobek řízeným úběrem materiálu. Podle konstrukce může řezat ocel, hliník, dřevo, plasty, kompozity a další průmyslové materiály.
Tělo kotouče nese břity, zuby postupně vstupují do obrobku a stroj řídí otáčky a posuv. Průmyslové kotouče jsou určeny pro opakovatelné řezání na CNC pilách, formátovacích strojích, kotoučových pilách za studena, linkách na trubky a linkách na vytlačování hliníku.
Zásadní rozdíl často spočívá v řezném materiálu. Některé kotouče jsou celé z jednoho materiálu, jiné kombinují houževnaté ocelové tělo s tvrdšími připájenými nebo mechanicky upevněnými břity. Konstrukce ovlivňuje tvrdost, houževnatost, tepelnou odolnost, životnost, povrch řezu, údržbu a cenu za řez.
Stavba pilového kotouče
Většina průmyslových kotoučů má tři funkční oblasti:
- Tělo kotouče: disk nesoucí zuby a upnutý na vřetenu. Tloušťka, pnutí, vyvážení a rovinnost ovlivňují stabilitu a vibrace.
- Zuby nebo břity: vstupují do obrobku a vytvářejí řeznou spáru. Geometrie, počet zubů, úhel čela a hřbetu určují tvorbu a odvod třísek.
- Upínací otvor a prvky: středový otvor, drážky, unášecí otvory nebo příruby přenášejí krouticí moment.
Průměr je mnohem větší než tloušťka těla, proto musí kotouč při vysoké rychlosti odolávat bočnímu vychýlení. Tenký kotouč snižuje ztráty a zatížení, silnější tělo obvykle zvyšuje tuhost těžkého řezu. Volba závisí na stroji, obrobku, průměru, šířce spáry a parametrech.
Dvě hlavní konstrukce
Kotouče se dělí na monolitické a osazené samostatnými břity.
Monolitické pilové kotouče
Monolitický kotouč je převážně z jednoho materiálu a zuby jsou vybroušeny přímo v těle. Nemá samostatně pájené destičky z karbidu, Cermetu ani diamantu. Lze jej ostřit jako jeden celek, materiál však musí zajistit pevnost těla i odolnost zubů.
Patří sem kotouče z nástrojové oceli, HSS a monolitního slinutého karbidu.
Osazené pilové kotouče
Kombinují ocelové tělo a samostatné břity. Tělo zajišťuje houževnatost, pružnost a tlumení, destičky tvrdost nebo tepelnou odolnost. Mohou být z karbidu wolframu, Cermetu nebo PCD a obvykle se pájejí do připravených sedel.
Tělo a břit lze optimalizovat samostatně; na tomto principu stojí mnoho produktivních kotoučů TCT, Cermet a PCD.
Běžné typy podle materiálu
1. Kotouče z nástrojové oceli

Monolitický kotouč z nástrojové oceli se vyrábí z uhlíkové nebo nízkolegované oceli a zuby se brousí přímo do disku. Zde nejde o více legované třídy HSS popsané níže.
Je levný a jednoduchý na výrobu. Hodí se pro střední rychlosti, zatížení a nároky na opotřebení, například vybrané řezy dřeva, lehké mechanické dělení nebo častou výměnu a ostření. Tepelná odolnost a životnost bývají nižší než u HSS či tvrdokovu, takže nejde o univerzální řešení pro rychlé průmyslové řezání kovů.
2. Kotouče HSS

HSS je rychlořezná ocel, skupina vysoce legovaných nástrojových ocelí zachovávajících tvrdost při vyšší teplotě. Kotouče HSS jsou z ní celé; některé mají povlaky TiN, TiAlN nebo CrN pro lepší kluzné a otěrové vlastnosti.
Oproti běžné nástrojové oceli má HSS vyšší tvrdost za tepla a odolnost při zachování užitečné houževnatosti. Používá se pro studené řezání kovů, trubek, profilů a dalších železných obrobků. Dokud je tělo a geometrie použitelné, lze ji několikrát přeostřit.
HSS není synonymem každé nástrojové oceli, ale výkonnější podskupinou legovanou a tepelně zpracovanou pro vyšší teploty a rychlosti.
3. Celokarbidové kotouče
Celokarbidový kotouč má celou řeznou strukturu ze slinutého karbidu wolframu, bez ocelového těla a pájených destiček. Nabízí vysokou tvrdost, tuhost a odolnost, je však křehčí a hůře snáší rázy či vibrace než ocel.
Používá se selektivně při malých průměrech, přesném drážkování, mikroobrábění, řezání desek plošných spojů a elektronických materiálů, kde je rozměrová přesnost důležitější než nárazová odolnost. Vyžaduje tuhý stroj, malé házení vřetena a řízené podmínky.
4. Kotouče TCT
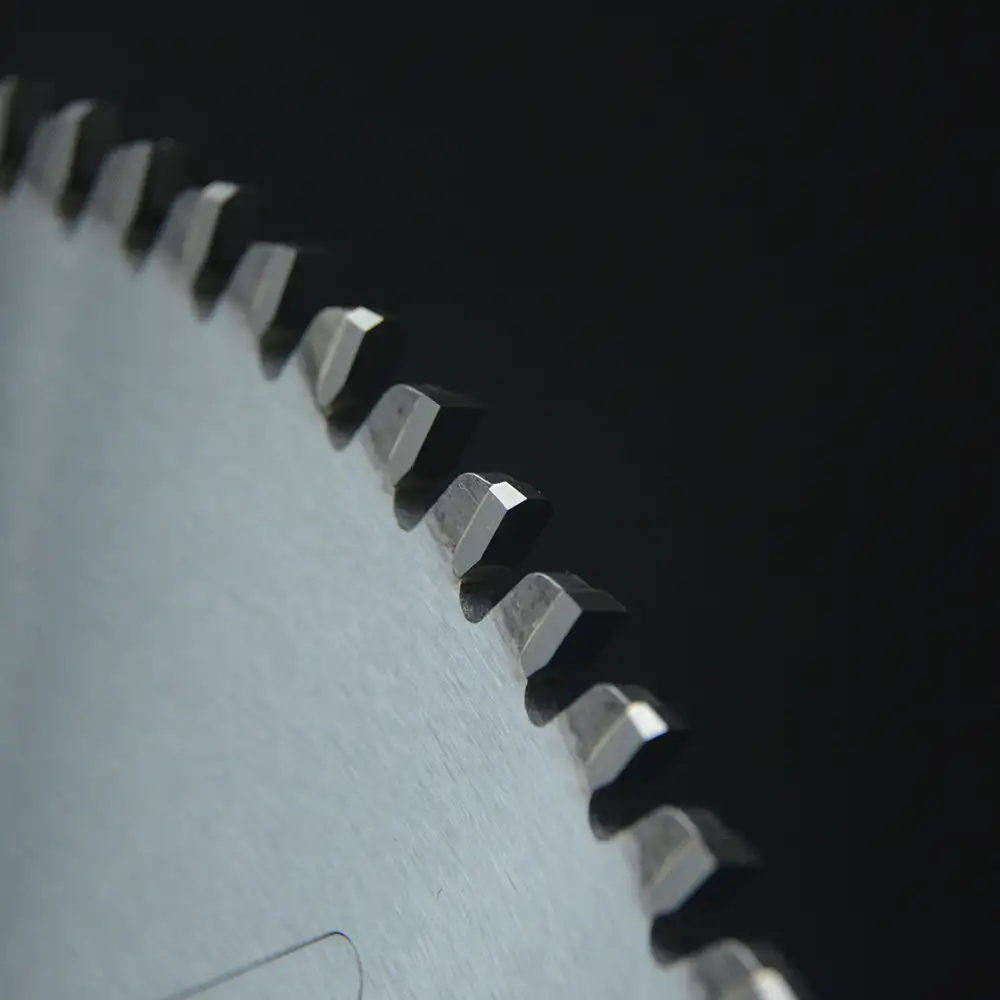
TCT znamená Tungsten Carbide Tipped, tedy osazení zuby z karbidu wolframu. Ocelové tělo nese jednotlivé připájené tvrdokovové destičky. Ocel poskytuje houževnatost a tlumení, karbid tvrdou, otěruvzdornou hranu.
TCT je nejuniverzálnější průmyslová kategorie. Řeže hliník a jiné neželezné kovy, masivní dřevo, desky, plasty a řadu obecných aplikací. Třída karbidu a geometrie musí odpovídat obrobku: zub pro hliník nemusí vyhovět oceli ani abrazivním kompozitům.
Pilové kotouče na hliník často používají kladný úhel čela a zuby podporující odvod třísek. U dřeva a desek se používá ATB, trapézový-plochý zub nebo jiné geometrie vyvažující povrch a odolnost proti vytrhávání.
5. Kotouče Cermet
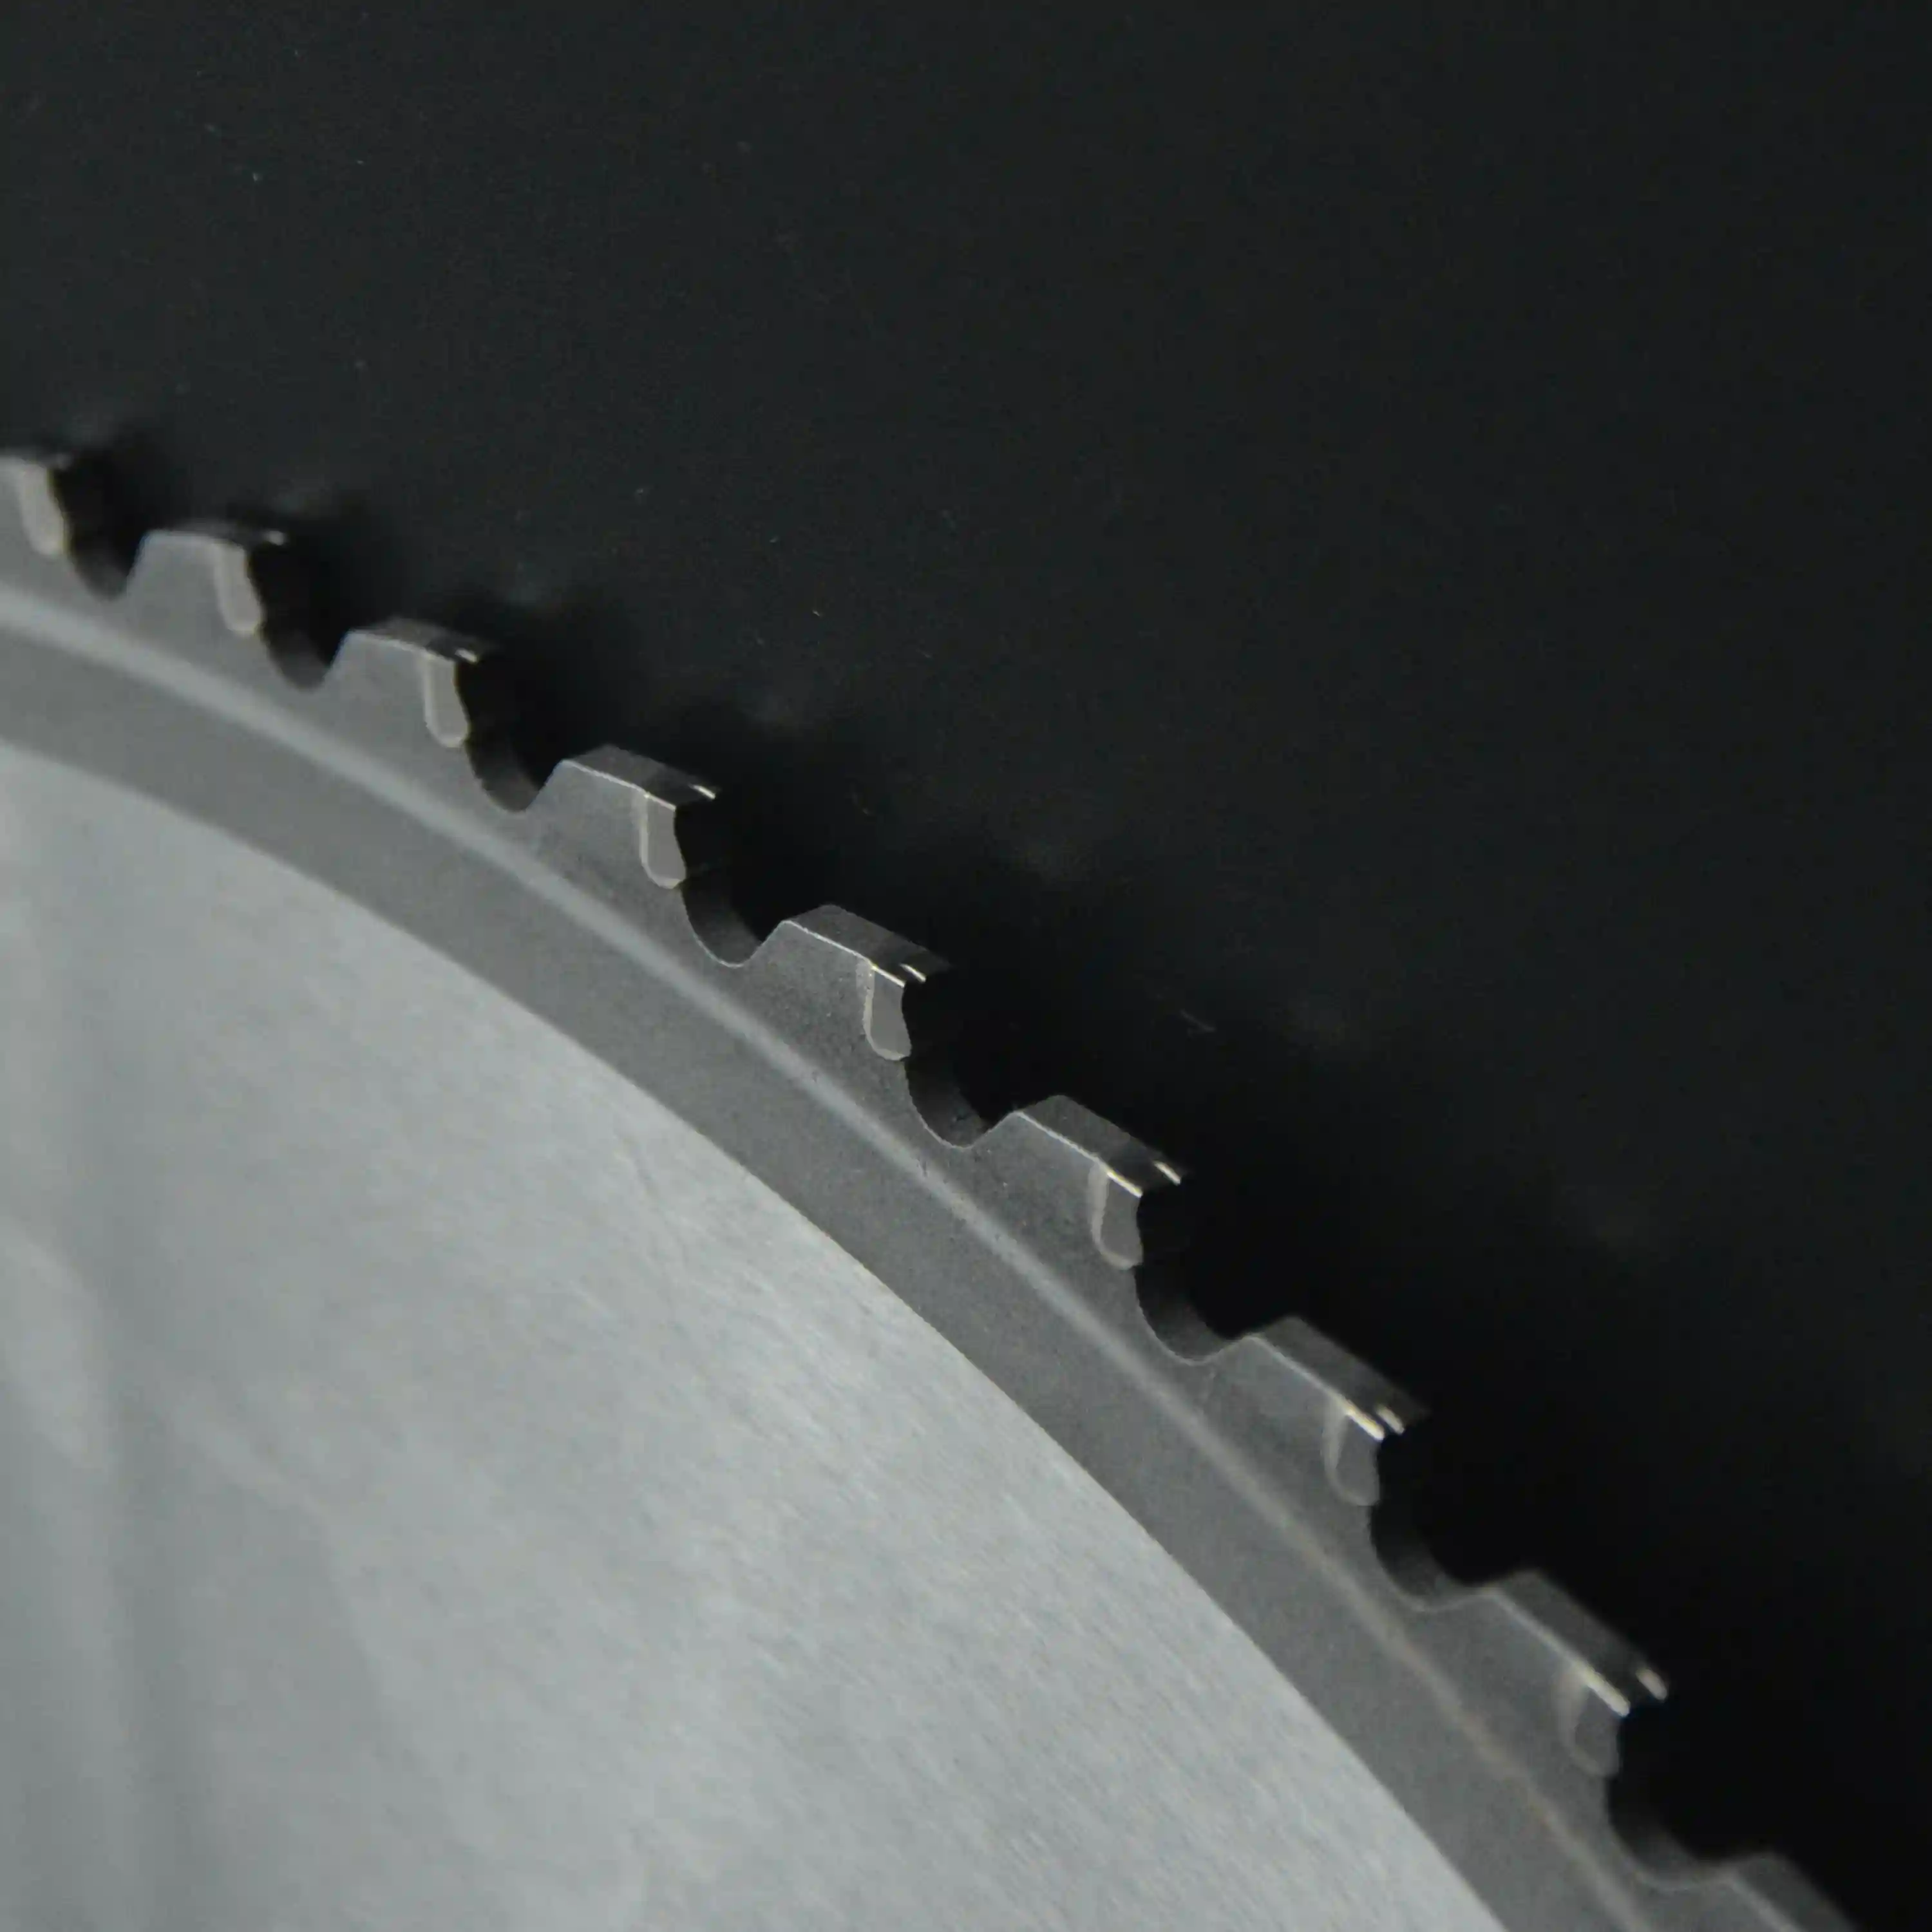
Cermet je kompozit keramických fází, například karbidu či nitridu titanu, a kovového pojiva. U kotouče Cermet jsou destičky připájeny k tělu z legované oceli.
Může nabídnout odolnost proti oxidaci za tepla a nízkou chemickou afinitu k železu. Hodí se pro produktivní suché nebo minimálně mazané řezání uhlíkové, konstrukční a jiné oceli. Při správném stroji a parametrech dává čistý řez a dlouhou životnost.
Je tvrdší a tepelně odolnější než mnoho běžných karbidů, ale může hůře snášet silný ráz či přerušovaný řez. Nezbytná je stabilita, přesné nastavení a vhodná geometrie.
6. Kotouče PCD
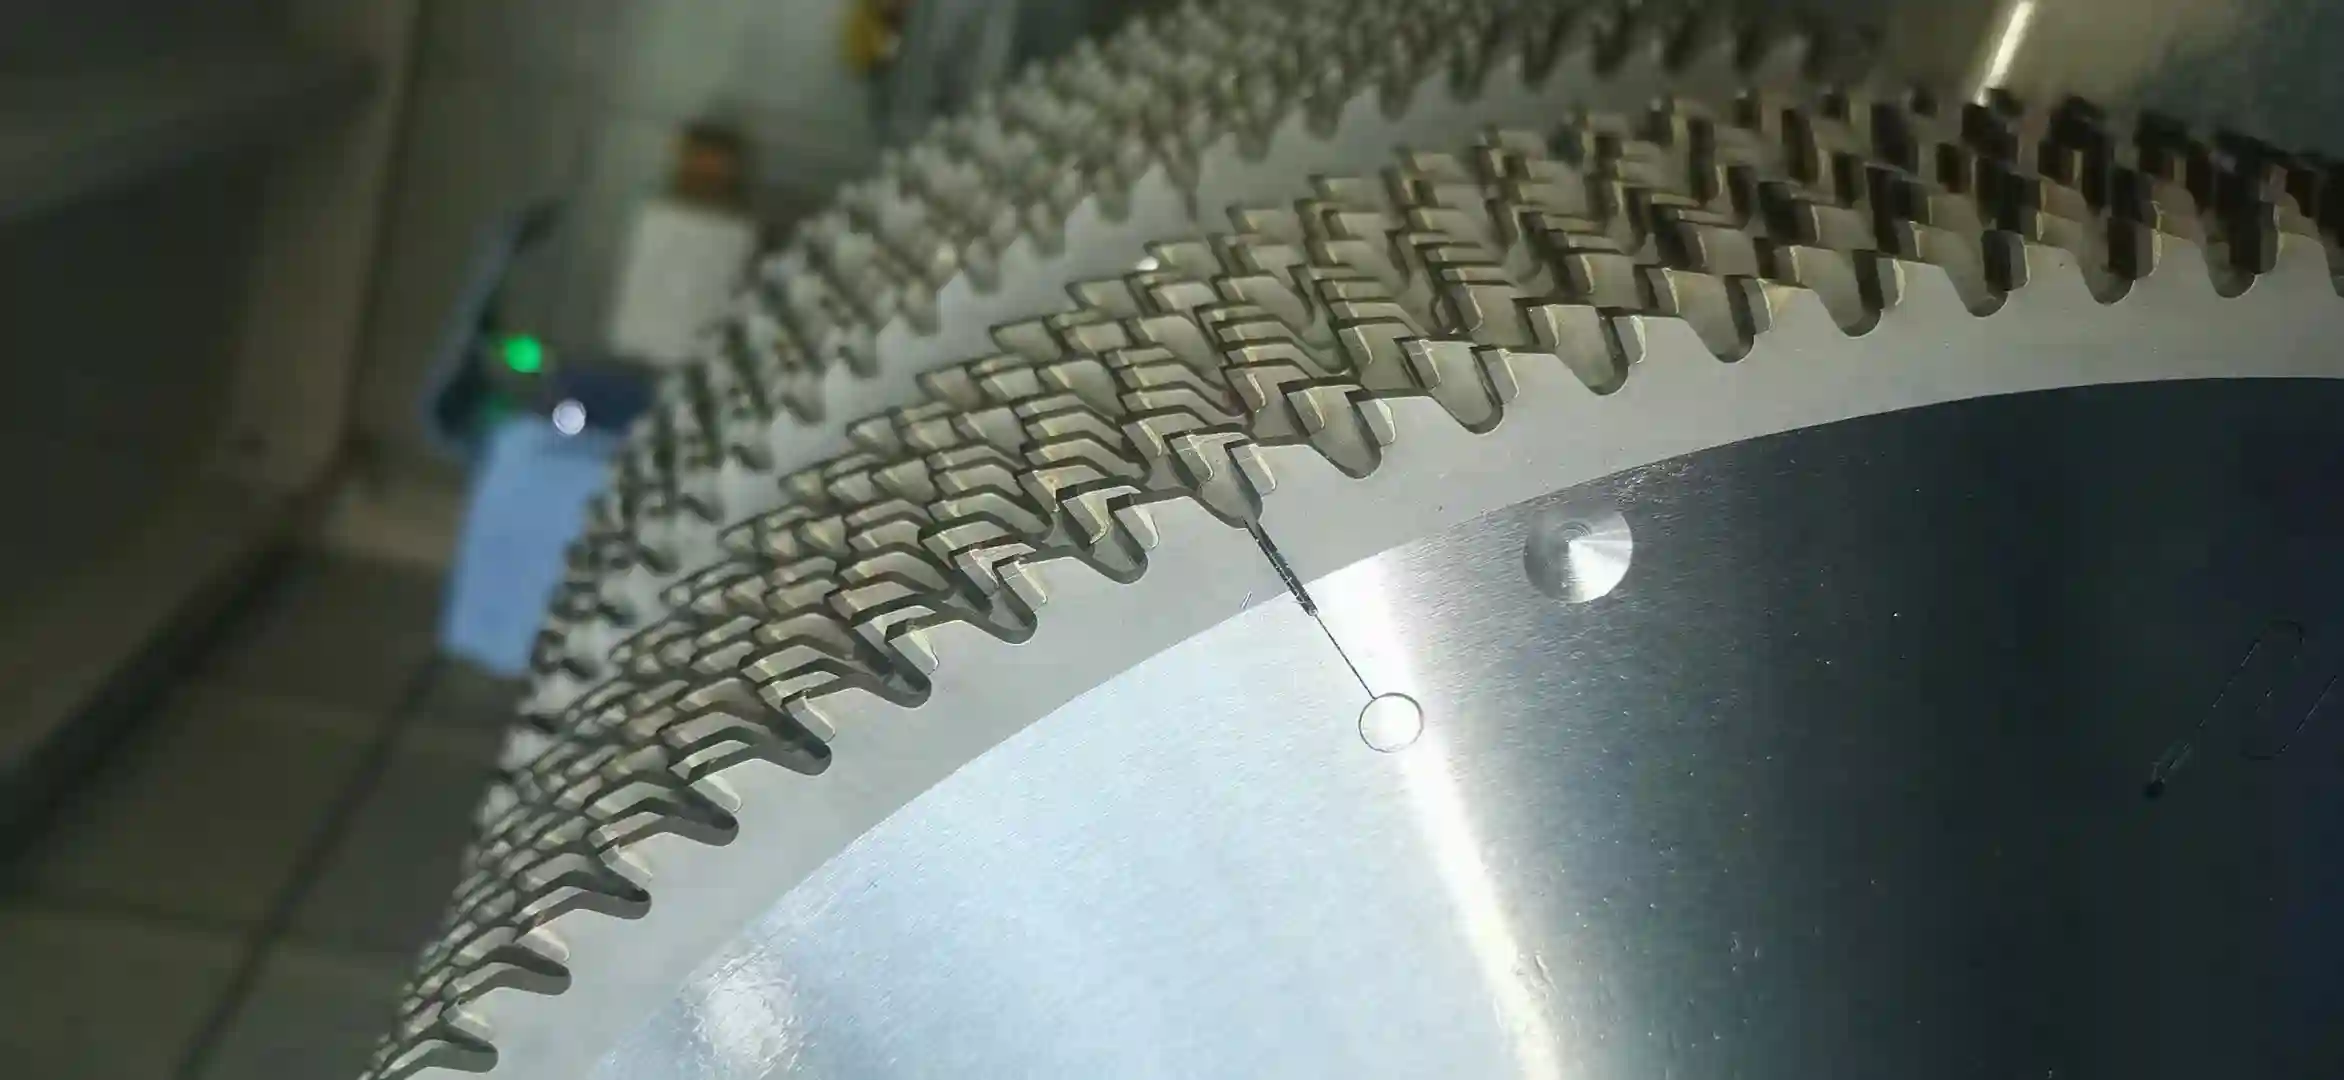
PCD je polykrystalický diamant. U kotouče PCD se syntetická diamantová zrna slinují do řezné vrstvy, zpravidla na karbidovém podkladu připájeném k ocelovému tělu.
PCD mimořádně odolává otěru ve velmi abrazivních neželezných a nekovových materiálech: vláknocementu, křemičitanu vápenatém, uhlíkových kompozitech, laminátech a abrazivních slitinách hliníku. Používá se i na některé hliníkové a tepelně dělené profily, když je nutná dlouhodobě stabilní hrana.
Vyšší cena se může vyplatit, pokud je důležitější životnost, méně výměn a stálá výroba. Skutečná výdrž závisí na obrobku, nečistotách, stabilitě, zubu, parametrech a ostření; univerzální násobky proti TCT proto nejsou spolehlivé.
Porovnání materiálů
| Typ | Konstrukce | Hlavní výhoda | Typické použití |
|---|---|---|---|
| Nástrojová ocel | Monolitická uhlíková nebo nízkolegovaná ocel | Nízká cena, snadné ostření, houževnatost | Lehké řezání dřeva a mechanické dělení |
| HSS | Monolitická rychlořezná ocel | Tvrdost za tepla, odolnost, ostření | Trubky, profily a kov při střední rychlosti |
| Celokarbid | Monolitický slinutý karbid | Tuhost, tvrdost a přesnost | Malé přesné řezy a speciální materiály |
| TCT | Ocelové tělo s karbidovými zuby | Univerzálnost, houževnatost, mnoho materiálů | Hliník, dřevo, desky, plasty a obecné řezání |
| Cermet | Ocelové tělo se zuby Cermet | Tepelná odolnost a čistý řez oceli | Uhlíková a konstrukční ocel, studené řezání |
| PCD | Ocelové tělo s diamantovými zuby | Velmi vysoká abrazivní odolnost | Vláknocement, lamináty, kompozity a abrazivní hliník |
Další kritéria výběru
Materiál je jen začátek; následující faktory mohou výkon ovlivnit stejně silně.
Geometrie a počet zubů
Tvar řídí vstup, dělení třísky a výstup. Běžné jsou ATB, plochý FTG a trapézový-plochý TCG. Počet ovlivňuje zatížení a povrch: více zubů může zlepšit povrch, méně poskytuje někdy více místa na třísky a vyšší produktivitu.
Šířka řezu a tloušťka
Řezná spára je šířka odebraného materiálu. Úzká spára snižuje ztráty, zatížení a odpad, což je cenné u drahého hliníku či dřeva. Silnější tělo a širší spára mohou zvýšit stabilitu těžkého řezu. Kotouč musí odpovídat vřetenu, krytu, přírubám a posuvu.
Tuhost stroje, rychlost a posuv
Materiál nenahradí nevhodný stroj. Házení, příruby, upnutí, rychlost, posuv, chlazení či minimální mazání a odvod třísek ovlivňují životnost. Výkonný kotouč vyžaduje stabilní sestavu a parametry udržující zatížení zubu a teplo v mezích.
Obrobek a výrobní cíle
Zvažte tvrdost, abrazivitu, průřez, tloušťku stěny, povrch, objem a cenu řezu. Univerzální TCT může být nejlepší pro smíšenou dílnu; PCD pro velkoobjemovou linku abrazivních desek; specializovaná ocelová linka může lépe využít Cermet nebo HSS.
Shrnutí
Pilový kotouč je kruhový ozubený nástroj, který při rychlém otáčení odebírá materiál. Hlavními třídami jsou monolitické kotouče z nástrojové oceli, HSS a karbidu a osazené TCT, Cermet a PCD. Každý jinak vyvažuje tvrdost, houževnatost, teplo, životnost, údržbu a cenu.
Volba nezávisí jen na materiálu. Konstrukce a zub musí odpovídat obrobku, stroji, parametrům, povrchu a objemu. Pro výběr kotouče na hliník, ocel, dřevo, plast či kompozit pošlete údaje technikům Cutek.


