
· Cutek Team · 購入ガイド · 15 分で読めます
丸鋸刃とは?材質と構造別に見る種類
工具鋼、HSS、超硬ソリッドの丸鋸刃と、TCT超硬チップソー、サーメット、PCDの構造・特長を解説する基礎ガイドです。

**丸鋸刃(circular saw blade)**とは、外周に切れ刃となる歯を配した円盤状の回転切削工具です。機械の主軸に取り付けて高速回転させ、一定の軌道で材料を除去しながらワークを切断します。設計に応じて、鋼材、アルミ、木材、樹脂、複合材などの産業用材料を切断できます。
簡単に言えば、台金が切れ刃を支え、各歯が順番にワークへ食い込み、機械が回転数と送りを制御します。産業用丸鋸刃は、CNC切断機、パネルソー、コールドソー、造管ライン、アルミ押出ラインなどで、再現性の高い連続切断を行うために設計されています。
丸鋸刃を分ける重要な要素の一つが切れ刃の材質です。全体を一つの材質で作る刃物もあれば、靭性のある鋼製台金に、より硬いチップをろう付けまたは機械的に固定するものもあります。この違いが硬さ、靭性、耐熱性、寿命、切断面、メンテナンス、切断単価に影響します。
丸鋸刃の基本構造
多くの産業用丸鋸刃は、次の三つの機能部から構成されます。
- 台金: 歯を保持し、機械主軸に取り付ける円盤です。板厚、テンショニング、バランス、平面度が安定性と振動に影響します。
- 歯・切れ刃: ワークに入り、鋸道を形成する部分です。歯形、歯数、すくい角、逃げ角が切りくずの生成と排出を左右します。
- 中心穴・取付部: 中心穴、キー溝、駆動穴、フランジ面が機械のトルクを刃物へ伝えます。
丸鋸刃は直径に対して台金が非常に薄いため、高速回転中の横振れやたわみに耐える必要があります。薄い刃は材料ロスと切削負荷を減らし、厚い台金は一般に重切削で高い剛性を得られます。適切な仕様は、機械、ワーク、外径、鋸幅、切削条件によって決まります。
二つの主要な構造
丸鋸刃はまず、一体型とチップ付きに分類できます。
一体型丸鋸刃
一体型は主に一つの材質で作られ、歯を刃物本体へ直接研削します。超硬、サーメット、ダイヤモンドなどの別体チップはろう付けされていません。刃物全体を再研磨できますが、同じ材質で台金の強度と歯の耐摩耗性を両立する必要があります。
代表例は、工具鋼、HSS、超硬ソリッドの丸鋸刃です。
チップ付き丸鋸刃
鋼製台金と別体チップを組み合わせます。台金が靭性、弾性、振動減衰を担い、チップが切れ刃に必要な硬さや耐熱性を与えます。チップ材質には超硬合金、サーメット、PCDなどがあり、通常は加工した歯座へろう付けします。
台金と切れ刃を別々に最適化できるため、高能率なTCT、サーメット、PCD丸鋸刃の多くがこの構造を採用しています。
材質別の主な丸鋸刃
1. 工具鋼丸鋸刃

工具鋼一体型丸鋸刃は、炭素鋼または低合金工具鋼から作り、円盤へ直接歯を研削します。本稿でいう工具鋼刃は一般的な一体型鋼製刃を指し、次に説明する高合金のHSSとは区別します。
比較的安価で製造しやすく、切削速度、負荷、耐摩耗要求が中程度の用途に向きます。例として一部の木材切断、軽負荷の機械切断、交換・再研磨を頻繁に行う用途があります。耐熱性と寿命は一般にHSSや超硬チップ付きより低く、高速の工業用金属切断に万能ではありません。
2. HSS丸鋸刃

HSSは高速度工具鋼で、高い切削温度でも実用硬さを保持する高合金工具鋼の一群です。HSS丸鋸刃は全体がHSSで作られ、TiN、TiAlN、CrNなどをコーティングして摩擦特性と耐摩耗性を改善する製品もあります。
一般工具鋼より高温硬さと耐摩耗性に優れ、実用的な靭性も備えます。金属の冷間切断、鋼管・形鋼の切断などで広く使われます。台金と歯形が使用可能な状態なら、通常は複数回再研磨できます。
HSSはすべての工具鋼の総称ではなく、より高い温度と速度に対応するため合金設計・熱処理された高性能な工具鋼です。
3. 超硬ソリッド丸鋸刃
切削部全体を焼結超硬合金で作り、鋼製台金とろう付けチップを使用しません。非常に高い硬さ、剛性、耐摩耗性を持つ一方、鋼より脆く、衝撃や機械振動への許容度は低くなります。
そのため、小径の精密スリット、微細加工、PCB・電子材料など、耐衝撃性より寸法精度を重視する用途に限定して使われます。欠けや破損を防ぐには、高剛性の機械、小さな主軸振れ、厳密な切削条件が必要です。
4. TCT超硬チップソー
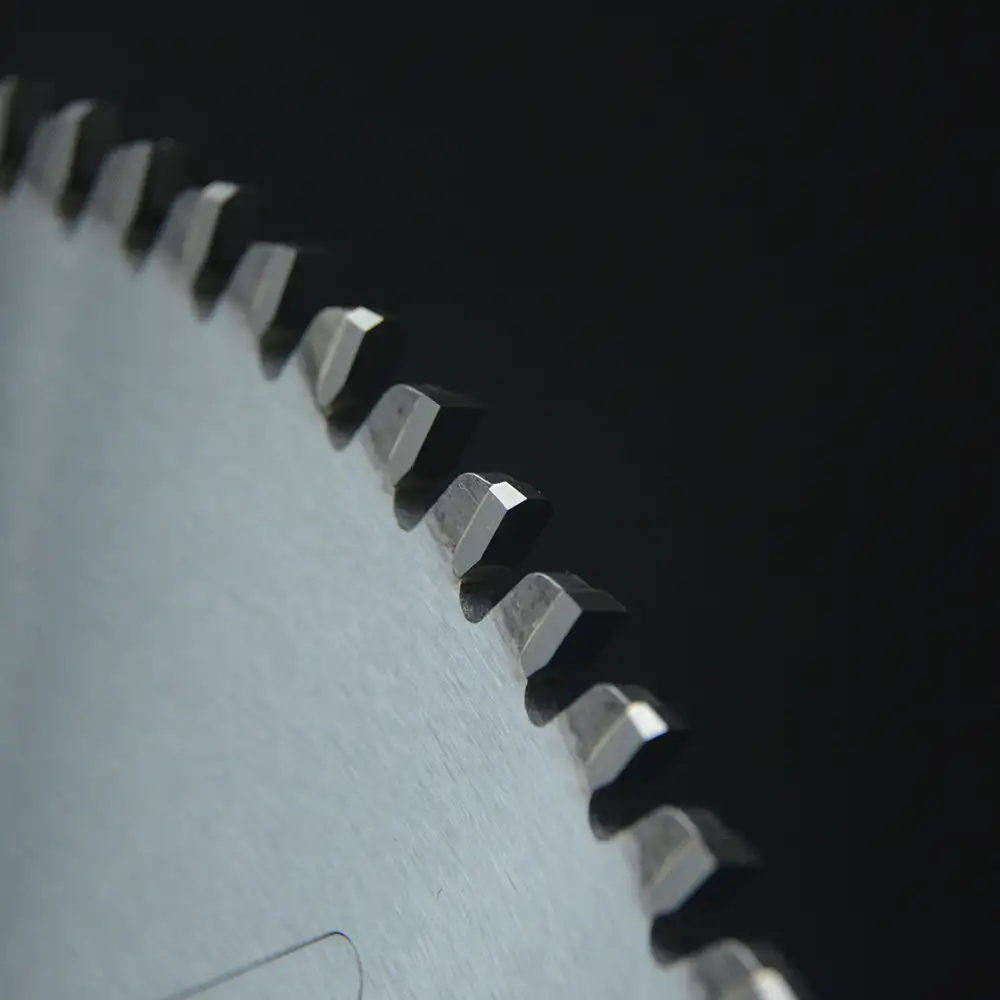
TCTはTungsten Carbide Tipped、すなわち超硬合金チップ付きという意味です。鋼製台金の各歯座へ超硬チップをろう付けします。鋼が靭性と減衰性を、超硬が硬く耐摩耗性の高い切れ刃を担います。
日本で一般に「チップソー」と呼ばれる代表的な構造で、産業用丸鋸刃の中でも特に用途が広い種類です。アルミなどの非鉄金属、無垢材、木質ボード、樹脂などに使われます。超硬材種と歯形はワークに合わせる必要があり、アルミ用歯形が鋼材や研磨性複合板に適するとは限りません。
アルミ用チップソーは、大きな正のすくい角と排出性を重視した歯形を採ることがよくあります。木材やボードでは、ATB、台形平刃などで切断面と欠けへの耐性を両立します。
5. サーメット丸鋸刃
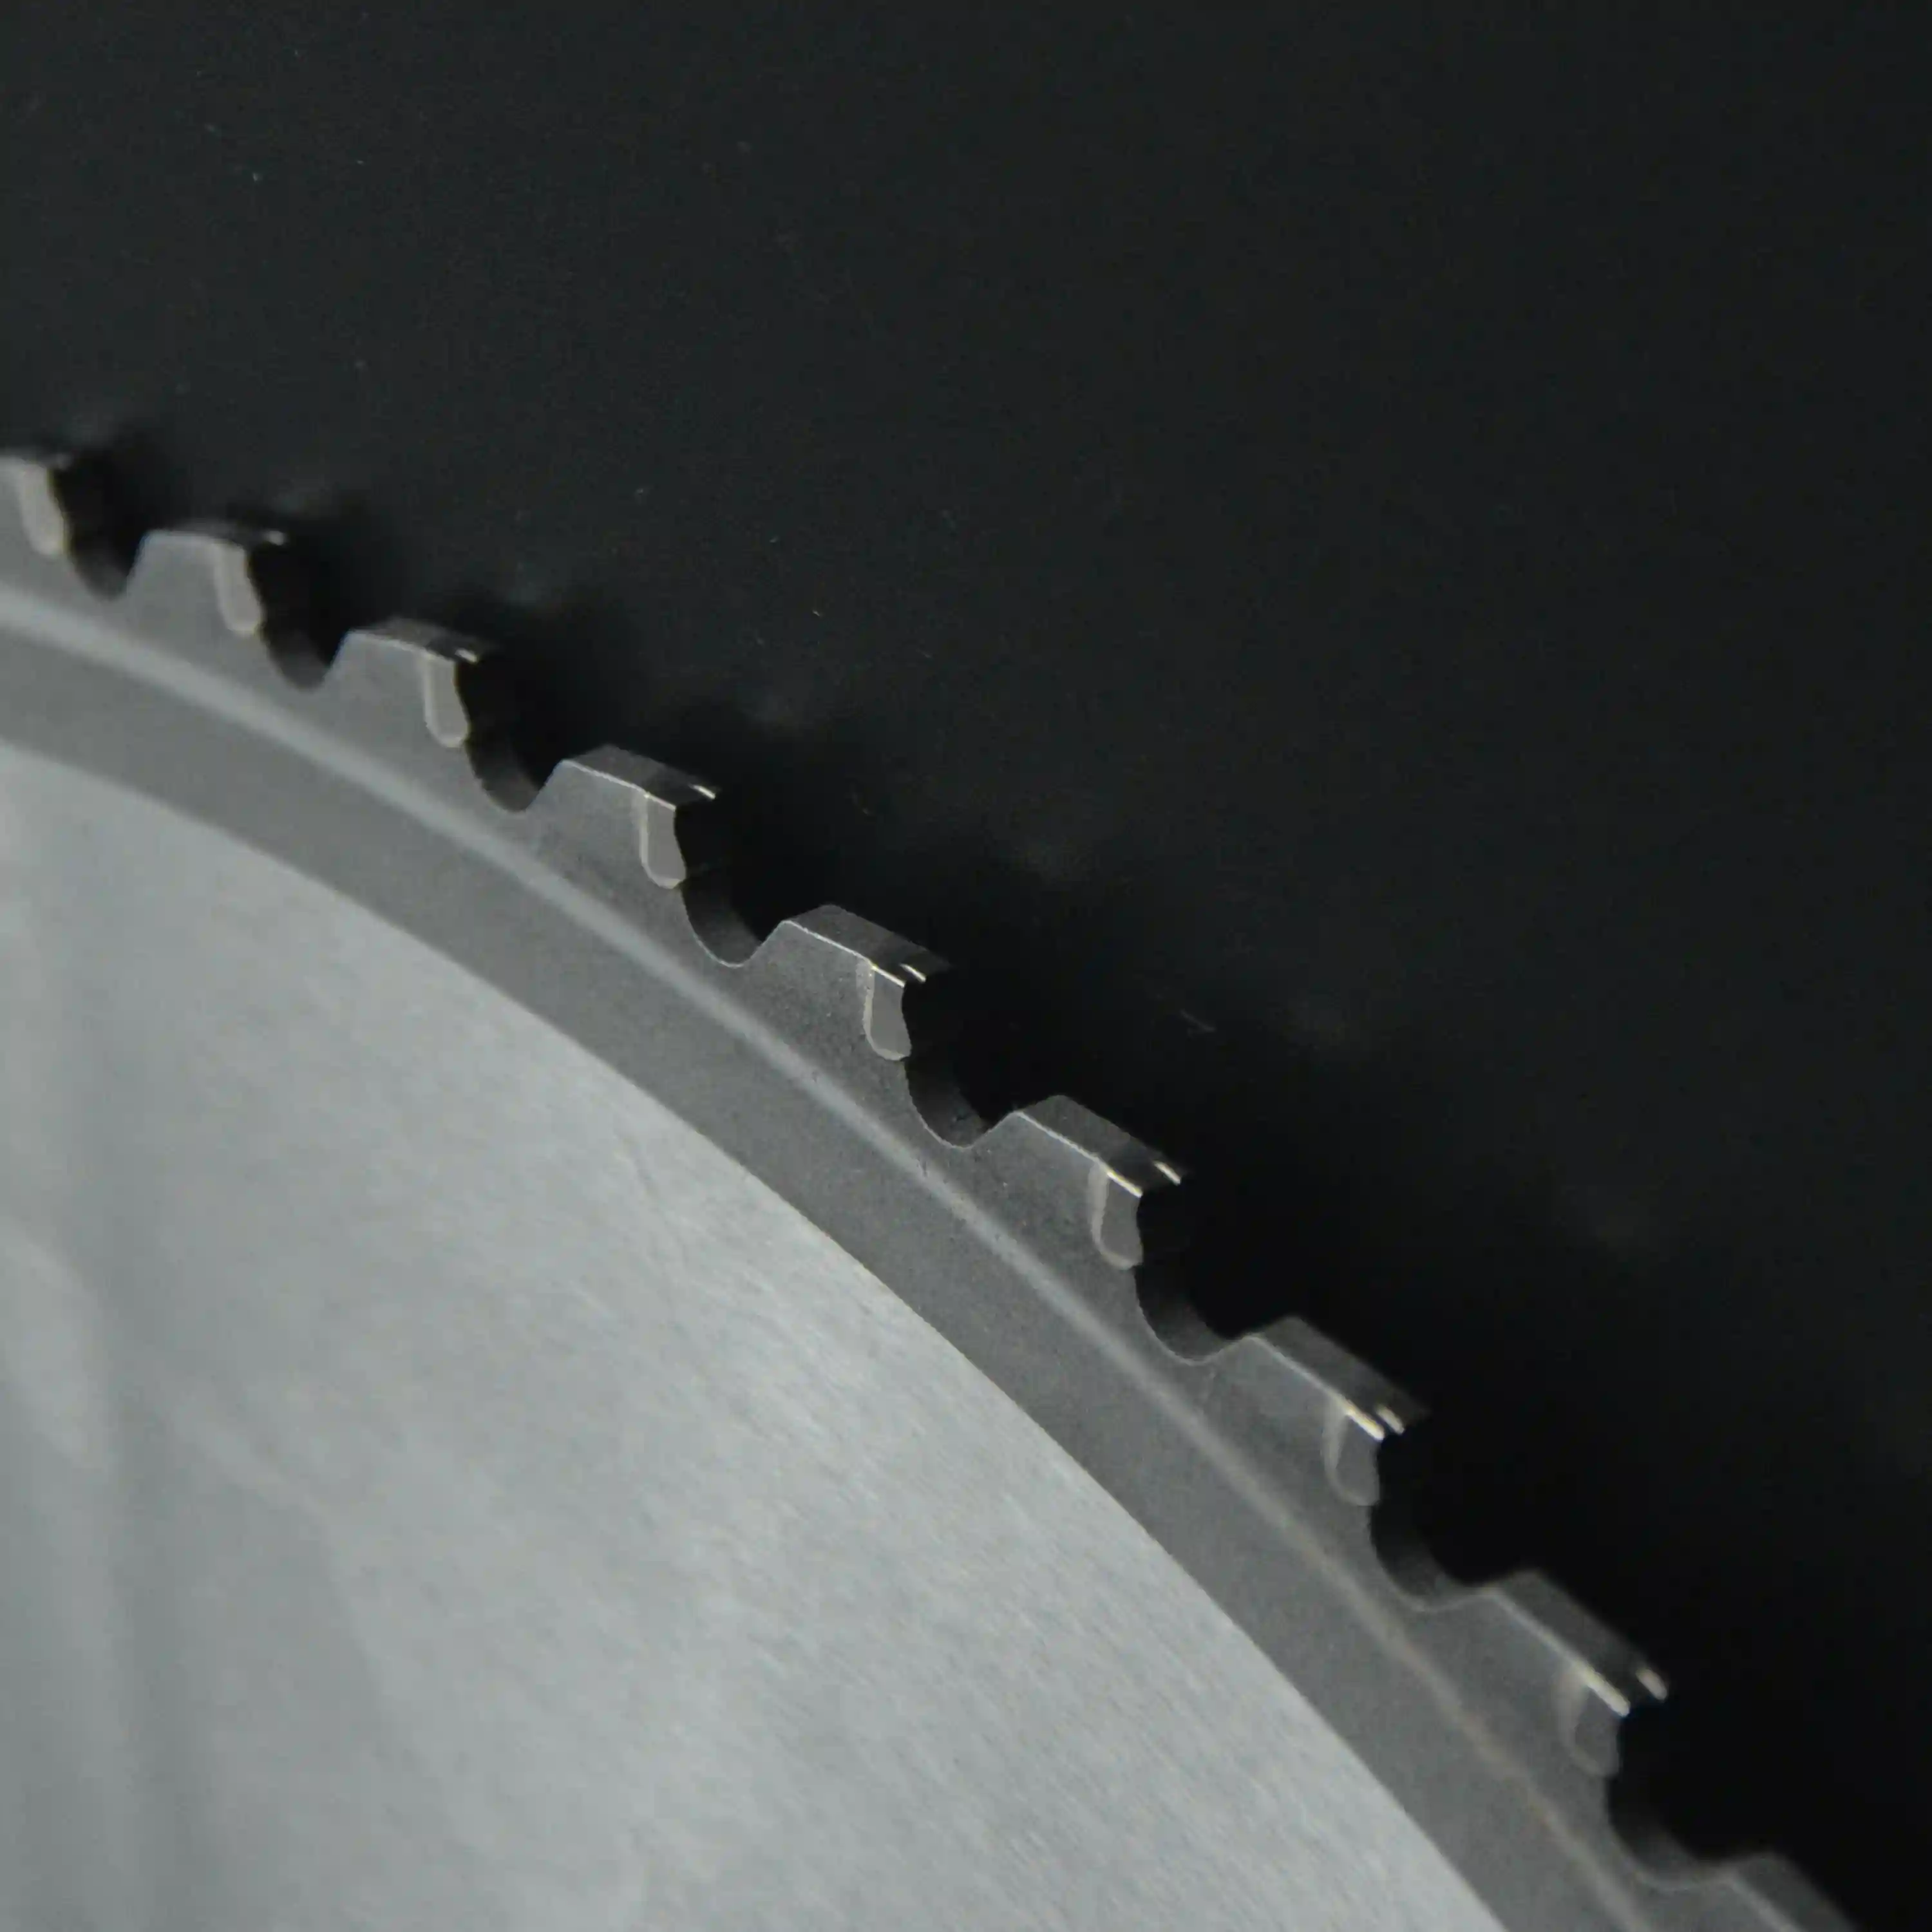
サーメットは、炭化チタンや窒化チタンなどのセラミック相と金属結合相を組み合わせた切削材料です。サーメット丸鋸刃では、合金鋼台金へサーメットチップをろう付けします。
高温での耐酸化性と鉄に対する低い化学的親和性を得られるため、炭素鋼や構造用鋼の乾式・微量潤滑による高能率切断に適します。機械、ワーク、条件が合えば、良好な切断面と長い刃寿命が得られます。
多くの一般的な超硬より硬く耐熱性に優れますが、強い衝撃や断続切削への耐性は低い場合があります。機械の安定性、正確な設定、適切な歯形が重要です。
6. PCD丸鋸刃
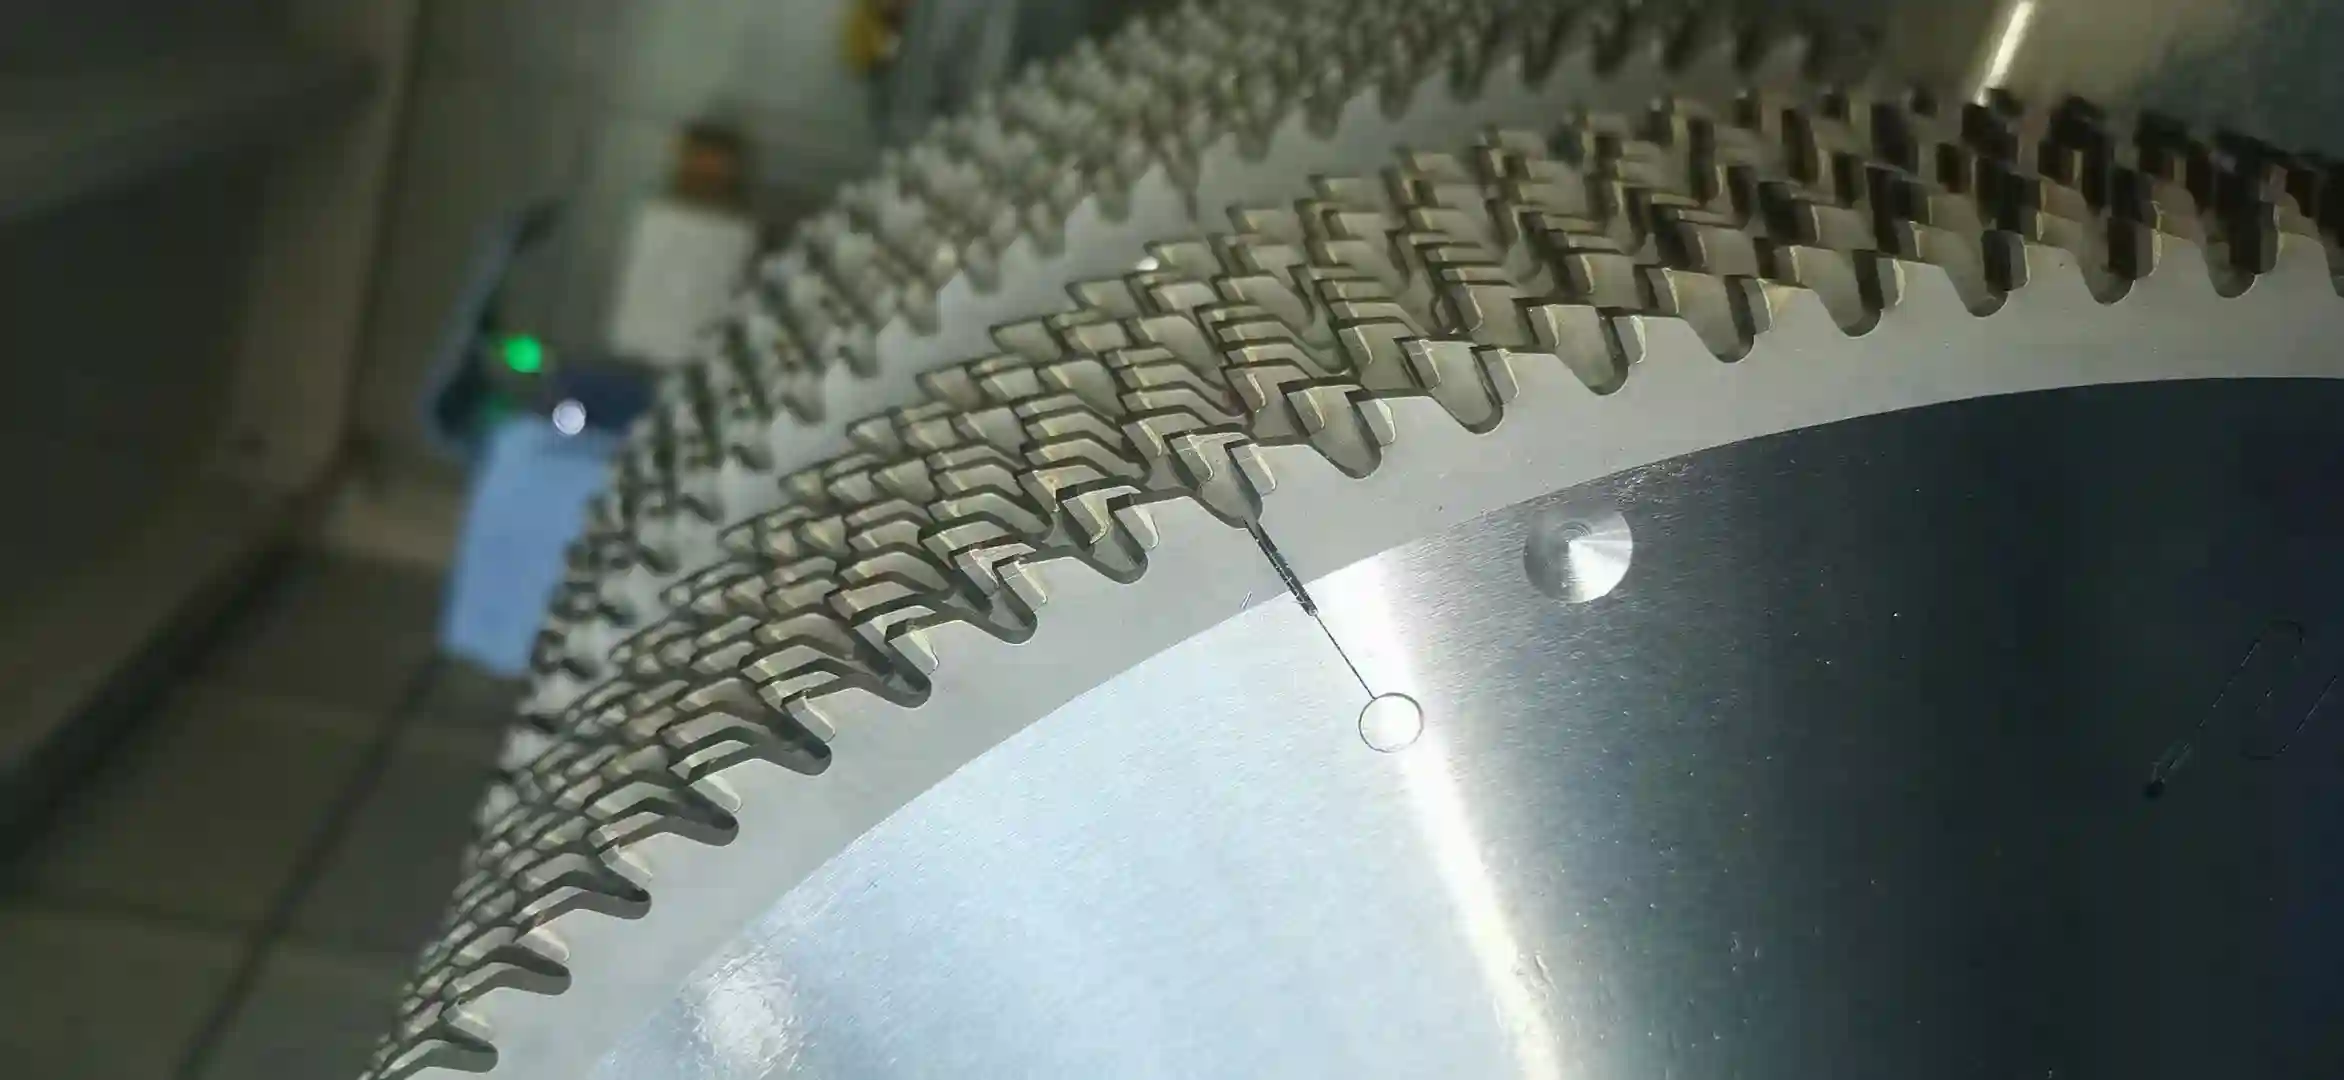
PCDは多結晶ダイヤモンドです。PCD丸鋸刃は、合成ダイヤモンド粒子を焼結した切削層を、通常は超硬基材で支え、鋼製台金へろう付けします。
繊維セメント板、けい酸カルシウム板、炭素繊維複合材、高密度ラミネート、研磨性アルミ合金など、超硬を急速に摩耗させる非鉄・非金属材料で優れた耐摩耗性を発揮します。長期間安定した刃先が必要なアルミ形材や樹脂断熱材入り形材にも使用されます。
長寿命、交換回数削減、安定生産を優先する場合、高い購入価格を正当化できます。実際の寿命はワーク、異物、機械安定性、歯形、条件、再研磨に左右されるため、TCT比の固定倍率を一般化すべきではありません。
材質比較
| 種類 | 主な構造 | 主な長所 | 代表用途 |
|---|---|---|---|
| 工具鋼 | 炭素・低合金工具鋼の一体構造 | 低コスト、再研磨容易、靭性 | 軽負荷の木材・機械切断 |
| HSS | 高速度工具鋼の一体構造 | 高温硬さ、耐摩耗性、再研磨性 | 鋼管、形鋼、中速金属切断 |
| 超硬ソリッド | 焼結超硬の一体構造 | 高剛性、高硬度、高精度 | 小径精密切断、特殊材料 |
| TCT | 鋼製台金+超硬チップ | 汎用性、靭性、幅広い材料 | アルミ、木材、ボード、樹脂、一般切断 |
| サーメット | 鋼製台金+サーメットチップ | 耐熱性、鋼材の良好な切断面 | 炭素鋼、構造用鋼、高能率冷間切断 |
| PCD | 鋼製台金+多結晶ダイヤモンド | 極めて高い耐摩耗性 | 繊維セメント、ラミネート、複合材、研磨性アルミ |
選定時のその他の要素
材質は出発点にすぎません。次の要素も切削性能を大きく左右します。
歯形と歯数
歯形は刃先の進入、切りくず分断、抜け方を制御します。ATB、平刃FTG、台形平刃TCGなどが代表的です。歯数を増やすと切断面が向上する場合があり、少なくすると用途によってはチップポケットと生産性を確保できます。
鋸幅と台金厚
鋸幅は除去される材料の幅です。狭い鋸幅は材料ロス、機械負荷、廃棄物を減らし、高価なアルミや木材で有効です。厚い台金と広い鋸幅は重切削の安定性を高める場合があります。主軸、カバー、フランジ、送り機構との適合も必要です。
機械剛性、速度、送り
刃物材質だけで不適切な機械を補うことはできません。主軸振れ、フランジ、クランプ、切削速度、送り、冷却・微量潤滑、切りくず排出が寿命を左右します。高性能刃物には安定した取付けと、歯負荷・発熱を許容範囲に保つ条件が必要です。
ワークと生産目標
硬さ、研磨性、断面、肉厚、要求面、数量、切断単価を考慮します。多品種工場ではTCT、大量の研磨性ボードではPCD、鋼材専用ラインではサーメットやHSSが経済的な場合があります。
まとめ
丸鋸刃は、高速回転しながら材料を除去する円形の歯付き切削工具です。主な種類は、一体型の工具鋼、HSS、超硬ソリッドと、チップ付きのTCT、サーメット、PCDです。それぞれ硬さ、靭性、耐熱性、寿命、メンテナンス、コストのバランスが異なります。
適切な選定は材質だけでは決まりません。構造と歯形を、ワーク、機械、切削条件、要求面、生産量に合わせる必要があります。アルミ、鋼材、木材、樹脂、複合材用の丸鋸刃を選ぶ際は、用途情報をCutek技術チームへお送りください。


