估算可節省的材料: 使用我們的短料出材率計算器,瞭解更窄的切寬如何提高工件出材率。
常見應用
- 對材料利用率要求嚴格的鋁及銅合金型材、管材和小截面實心材料精密定尺鋸切。
- 追求高出材率的生產環境,每節省一毫米材料都會直接影響盈利水平。
- 要求切面更光滑,並需大幅減少或取消後續銑削、端面加工或去毛刺工序的有色金屬鋸切生產線。
核心性能優勢
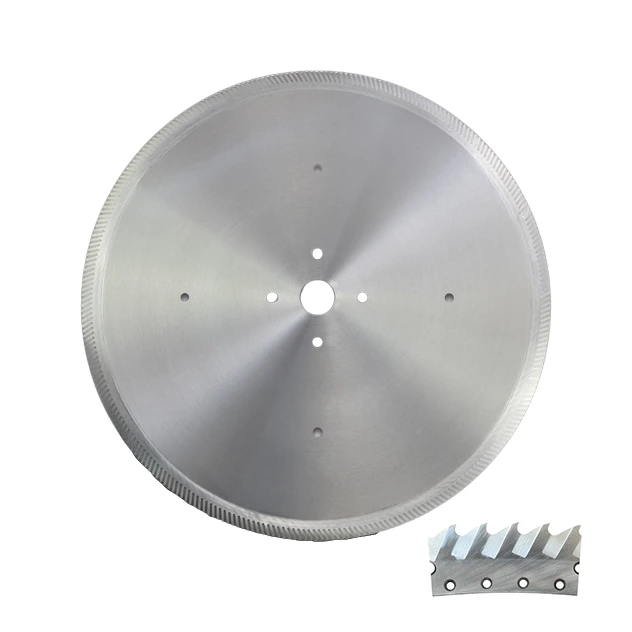
- 與傳統圓鋸片設計相比,切寬最多可減小 50%,顯著節省材料。
- 在適合的大批量應用中,材料出材率至少可提高 5%,通常還能達到更高水平,從而直接降低原材料成本。
- 鋸齒採用優質超細晶粒硬質合金製造,刃口鋒利且持久,耐磨性出色,切割鋁及銅合金時不易產生積屑瘤。
- 鋸片基體採用優質工具鋼精密製造,即使切寬很薄,也能保證高剛性、低振動和良好的穩定性。
- 可獲得鏡面級切割表面,在許多應用中減少或完全取消二次銑削和精加工,從而節省設備投資和人工成本。
- 在穩定的生產工藝下,精密鋸切可持續實現 ±0.05 mm 的長度公差。
該圓鋸片可解決的問題
- 傳統鋸片切寬過大造成材料損耗過多,浪費高價值的鋁及銅合金原料。
- 加工高價值有色金屬時出材率偏低,直接壓縮利潤空間。
- 切割表面品質差、端面粗糙或毛刺嚴重,導致額外的精加工成本和工序。
- 對切割長度公差和尺寸波動要求嚴格的應用中,出現精度不足和尺寸不一致。
- 不必要的二次銑削、增加的人工以及切後加工所需的額外設備投資,導致綜合生產成本上升。
應用説明
- 超薄切寬圓鋸片要求設備具有良好的剛性、精確的夾緊和穩定的進給控制,以避免鋸片發生側向偏轉。
- 使用合適的冷卻液並保證順暢排屑,減少鋁屑黏附,使窄鋸縫切削保持順暢。
- 根據材料厚度謹慎匹配進給速度和轉速,進給過快會迅速損壞薄切寬圓鋸片。
- 確定最終規格前,應確認應用更適合薄壁型材、管材、板材還是輕型實心材料。