木材 / 無垢材

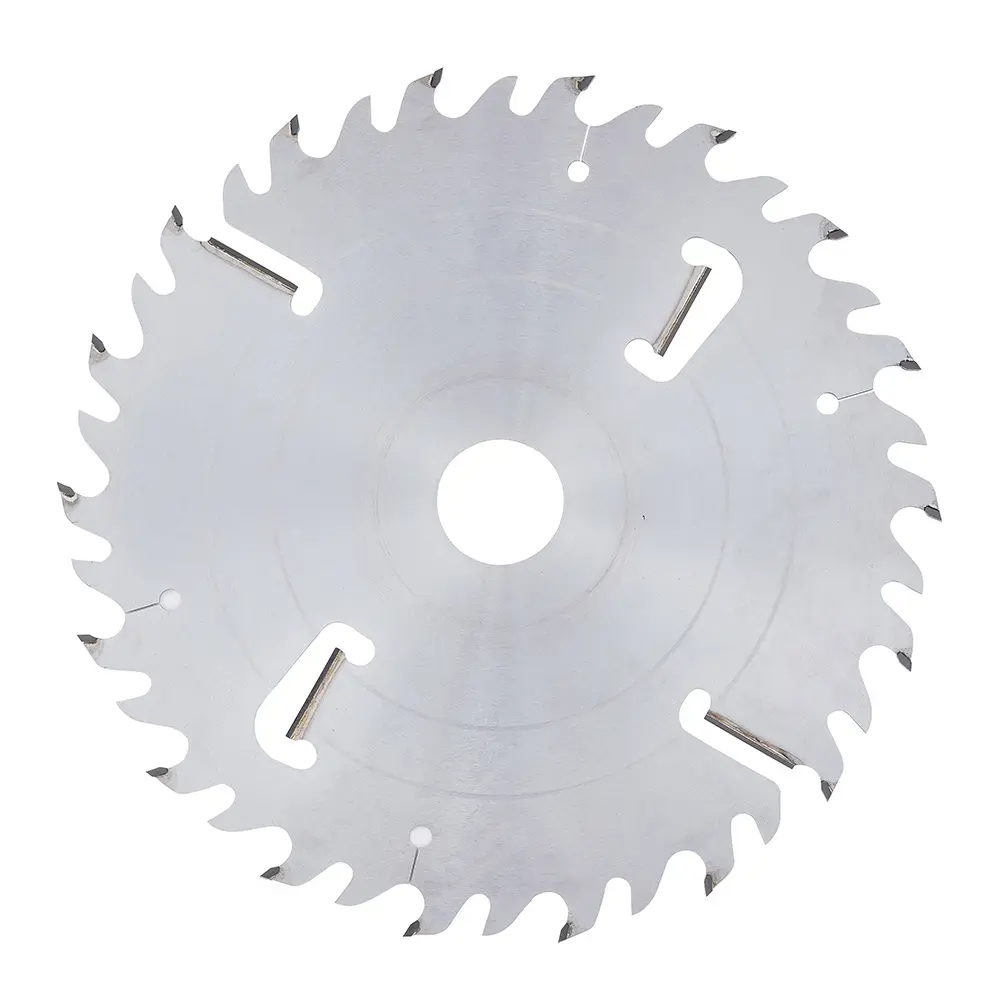
湿軟材・高樹脂木材用多枚挽きチップソー

製品コード: SW6E

湿った軟材と樹脂分の多い木材を安定して多枚挽きするために設計されています。

グレード:
産業用
機械:
多枚挽き機、多枚挽き生産ライン
材料:
軟材、湿材
応用:
湿った軟材と樹脂分の多い木材を安定して多枚挽きするために設計されています。

OEM/ODM用材料およびプロセス

台金材質:
75Cr1/80CrV2/SKS51
チップ材質:
超硬合金
膨張スロット:
銅プラグあり・なしを選択可能
表面処理:
研磨仕上げまたはクロムめっき
テンションリング:
外周露出型または内蔵型
防振設計:
防振スロット、または在槽内填充热塑性聚氨酯(TPU)

共通仕様

コードD 外径(mm)B 切断幅(mm)b 台金厚(mm)d 穴径(mm)Z 歯数歯形スクレーパー数α フック角(°)
SW6E03013003.42.05018+18FTG2+222
SW6E03023003.42.05020FTG2+222
SW6E03513504.22.85018+18FTG2+222
SW6E03523504.02.55020FTG2+222
SW6E04014004.43.05018+18FTG2+222
SW6E04024004.43.05024FTG2+222
SW6E04514504.83.35018+18FTG2+222
SW6E04524504.83.35024FTG2+222
SW6E05015005.03.55018+18FTG4+222
SW6E05025005.03.55028FTG4+222
SW6E05515505.23.65018+18FTG4+222
SW6E05525505.23.65028FTG4+222
SW6E06016005.84.25018+18FTG4+222
SW6E06026005.84.25028FTG4+222
SW6E06316306.04.25018+18FTG4+222
SW6E06326306.04.25028FTG4+222
SW6E06516506.04.25018+18FTG4+222
SW6E06526506.04.25028FTG4+222
  • 仕様はお客様の要件に合わせてカスタマイズできます。

主な用途

  • 多枚挽きラインで湿った軟材を一度に複数の所定幅へ縦挽きする工程。
  • 製材所や木材再加工工場における、製材直後の木材や樹脂分の多い軟材の一次縦挽き。
  • 切断幅の安定性、まっすぐな鋸道、予測可能な寿命が求められる連続量産に適し、高い歩留まりと生産効率の維持に貢献します。

主な性能上の特長

  • 湿材や樹脂分の多い木材に最適化した歯形により、高い送り速度でも切断面品質を維持しながら安定した高速切削を行えます。
  • 高品質の超微粒超硬チップは、優れた耐摩耗性と鋭い刃先を備え、摩耗性や樹脂分の高い軟材でも安定した性能を発揮します。
  • 高品質工具鋼から精密製造した台金は、優れた剛性、適正なテンション、耐変形性を備え、過酷な多枚組み運転に対応します。
  • 切断幅、台金厚、テンショニングを最適化し、同一アーバー上の複数のチップソーが平行で直線的な鋸道を維持します。
  • 効率的な切りくず排出設計により、歯室の詰まりと発熱を抑え、含水率の高い生材でも安定して運転できます。
  • 膨張スロットと防振仕様を選択でき、連続運転時の安定性と寿命をさらに高めます。

このチップソーで解決できる課題

  • 多枚組みで切断幅や鋸道がばらつき、材料ロスと寸法精度低下が生じる問題。
  • 湿った軟材や樹脂分の多い軟材で、刃先への付着物や樹脂の堆積により切削が不安定になる問題。
  • 重切削の連続生産で歯が早期摩耗・欠損し、再研磨間隔が短くなる問題。
  • 切削の不安定、過大な材料除去、頻繁な調整やライン停止による歩留まり低下。

使用上の注意

  • 生産前に、同一アーバー上のすべてのソーについて外径、切断幅、側面すきまが正確に一致していることを確認してください。
  • 木材の含水率、樹脂量、樹種に合わせて送り速度と主軸回転数を設定し、過熱と樹脂堆積を防いでください。
  • 切りくず排出設備を適切に稼働させ、歯室や台金の膨張スロット周辺に樹脂が堆積しないよう定期的に清掃してください。
  • 刃先が大きく丸くなる前に再研磨し、厳しい幅公差を維持するとともに機械負荷を抑えてください。
  • アーバーの芯出しとソーのテンションを定期的に点検し、多枚挽き性能と工具寿命を維持してください。

合板用チップソー

木材

合板用チップソー

合板生産ラインでのエッジトリミングと定寸切断用に設計されています。